- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

Usługi szybkiego prototypowania: jak wybrać niezawodnego partnera produkcyjnego
Zespół ds. produktu wysyła plik CAD w poniedziałek, a do piątku potrzebuje części fizycznej w celu sprawdzenia dopasowania, demonstracji dla klienta lub kompilacji pilotażowej. To jest moment, w którym usługi szybkiego prototypowania stają się praktyczne, a nie teoretyczne. Właściwa usługa to coś więcej niż tylko przekształcenie modelu w plastik lub metal; daje zespołowi szybki sposób na przetestowanie problemu projektowego, ujawnienie problemu tolerancji i podjęcie decyzji, co zmienić, zanim zainwestuje się pieniądze w oprzyrządowanie.
Dlatego też na uwagę zasługuje decyzja o zakupie. Dostawcą szybkiego prototypowania może być drukarnia 3D, partner w zakresie obróbki CNC, specjalista odlewania próżniowego lub producent, który łączy wszystkie trzy z wykańczaniem powierzchni i produkcją niskonakładową. Różnica pojawia się w czasie realizacji zamówienia, wyborze materiałów, informacjach zwrotnych od DFM i szybkości, z jaką prototyp staje się próbką produktu. Dostawca prototypów nie jest hurtownią części standardowych; jest to partner produkcyjny, który interpretuje projekt i zwraca fizyczną odpowiedź.
Co faktycznie zapewniają usługi szybkiego prototypowania
Usługi szybkiego prototypowania zazwyczaj zapewniają trzy rzeczy na raz: geometrię, zachowanie materiału i narzędzie komunikacyjne. Geometria jest oczywista. Część fizyczna pokazuje, czy pokrywa jest dobrze dopasowana, czy łącznik przechodzi przez ścianę lub czy wspornik można zamontować za pomocą przewidzianego łącznika. Zachowanie materialne jest mniej oczywiste, ale często ważniejsze. Model z żywicy może wyglądać dobrze, a mimo to za bardzo się wyginać, pękać przy zatrzaskiwaniu lub mięknąć w pobliżu źródła ciepła. Narzędzie komunikacji ma znaczenie, ponieważ fizyczna próbka pozwala projektantom, inżynierom, zakupom i marketingowi omawiać ten sam obiekt, zamiast różnych interpretacji ekranu.
Dobra praca nad prototypowaniem obejmuje również informacje zwrotne z zakresu projektowania i produkcji. Przed uruchomieniem maszyny dostawca powinien sprawdzić grubość ścianki, kąty pochylenia, rozmieszczenie podpór, dostęp do narzędzi, zestawienie tolerancji i wykończenie powierzchni. Ta informacja zwrotna nie jest papierową dokumentacją. Jest to różnica pomiędzy częścią, która dociera na czas, a częścią, która przychodzi z adnotacją, że cienkie żebro pękło podczas demontażu podpory. Producent, który zadaje pytania przed wyceną, jest zwykle lepszym partnerem niż ten, który po prostu akceptuje każdy plik i wszystko obiecuje.
Jest też rola komercyjna. Prototyp może służyć jako demonstracja dla inwestorów, próbka na targach, pilotaż dla klienta lub wewnętrzny przegląd projektu. W każdym przypadku dana osoba musi wyglądać i zachowywać się odpowiednio do potrzeb publiczności. Szorstka oprawa FDM może być idealna do prób fabrycznych i całkowicie nieodpowiednia do spotkania z kupującym detalicznym. Usługa prototypowania powinna rozumieć cel, a nie tylko geometrię.
Jak dopasować metodę prototypowania do pytania, na które potrzebujesz odpowiedzi
Najszybszym sposobem wyboru procesu jest rozpoczęcie od pytania, a nie od maszyny. Jeśli pytanie brzmi: „Czy obudowa dobrze leży w dłoni?” gładki wydruk z żywicy może wystarczyć. Jeśli pytanie brzmi: „Czy ten aluminiowy wspornik przetrwa test wibracyjny?” część prawdopodobnie wymaga metalu i procesu, który zapewnia właściwości metalu. Jeśli pytanie brzmi: „Czy w przyszłym miesiącu możemy pokazać grupie fokusowej pięćdziesiąt jednostek?” odlewanie próżniowe może być lepszym pomostem niż kolejna runda drukowania 3D.
| Metoda | Najlepsze dla | Typowe materiały | Mocne strony | Limity, które należy zaplanować |
|---|---|---|---|---|
| Druk 3D z żywic SLA i DLP | Modele wizualne, kontrola dopasowania, gładkie powierzchnie, części przezroczyste lub elastyczne | Żywica standardowa, żywica podobna do ABS, żywica elastyczna, żywica przezroczysta, żywica z czerwonym woskiem | Drobne szczegóły, gładkie wykończenie, szybka realizacja | Linie warstw, ograniczona odporność na ciepło, ślady usuwania podpór |
| Druk 3D z nylonu SLS | Wsporniki funkcjonalne, kanały, zawiasy żyjące, drobne zespoły | Nylon czarny, nylon biały, nylon wzmocniony włóknem szklanym | Dobra wytrzymałość, brak konstrukcji wsporczych, złożona geometria | Porowata powierzchnia, mniej szczegółów niż żywica, ograniczona kolorystyka |
| Druk 3D w metalu SLM | Prototypy metalowe ze złożonymi kanałami wewnętrznymi lub lekkimi konstrukcjami | aluminium AlSi10Mg, stal nierdzewna 316L, tytan Ti6Al4V, stal narzędziowa H13/S136 | Właściwości metalu, swoboda projektowania, skonsolidowane części | Wyższe koszty, obróbka końcowa, usuwanie podpór, naprężenia termiczne |
| Obróbka CNC | Wąskie tolerancje, prawdziwe tworzywa konstrukcyjne, gwinty, wkładki, duże części | Aluminium, stal, mosiądz, ABS, PC, POM, nylon i inne gatunki nadające się do obróbki mechanicznej | Doskonała kontrola wymiarowa, szeroki zakres materiałów, dobre wykończenie powierzchni | Koszt konfiguracji, ograniczenia dostępu do narzędzi, straty materiału |
| Odlewanie próżniowe i formy silikonowe | Duplikaty w małych ilościach, dopasowanie kolorów, części gumopodobne, próbki przed wprowadzeniem na rynek | Żywice poliuretanowe, materiały podobne do ABS, PP, materiały gumopodobne | Niższy koszt na część przy małych ilościach, dobre szczegóły powierzchni, opcje kolorów | Limity trwałości formy, wolniejsze niż bezpośrednie drukowanie jednorazowe, kontrola skurczu |
| Wykończenie powierzchni | Próbki wyglądu, dopasowywanie tekstur, branding, kontrola trwałości | Farby, powłoki, anodowanie, galwanizacja, grawerowanie laserowe, kalkomanie | Poprawia jakość wizualną i dotykową, wspiera atesty klientów | Dodaje czas realizacji, ryzyko zmiany koloru, zasady projektowania specyficzne dla procesu |
Tabela jest punktem wyjścia, a nie zbiorem zasad. Wiele projektów łączy metody. Wkładka obrobiona maszynowo CNC może zostać wtłoczona w obudowę odlewaną próżniowo. Wydruk z żywicy można pomalować w celu przetestowania schematu kolorów. Wspornik metalowy można najpierw poddać obróbce mechanicznej, a następnie wyprodukować metodą odlewania. Przydatne pytanie brzmi: czego wymaga następna decyzja? Jeśli decyzja wymaga gładkiego wyglądu, priorytetem jest powierzchnia. Jeśli wymaga precyzyjnego dopasowania, priorytetem jest tolerancja. Jeśli wymagana jest reakcja materialna, należy nadać priorytet parze materiał-proces.
Druk 3D na potrzeby usług szybkiego prototypowania: tam, gdzie najlepiej pasuje
Drukowanie 3D pozostaje domyślnym punktem wyjścia dla wielu usług szybkiego prototypowania, ponieważ eliminuje oprzyrządowanie z pierwszej pętli. Zmiany w projekcie można wydrukować i przetestować bez formy, mocowania lub długiego ustawiania. Szybkość ta jest przydatna na wczesnych etapach prac koncepcyjnych, ale może też ukryć problemy, jeśli proces zostanie wybrany niedbale. Drukowanie żywicą, spiekanie nylonu, topienie metalu i wytłaczanie włókien dają różne powierzchnie, wytrzymałości i tolerancje. Traktowanie ich jako jednej kategorii prowadzi do rozbieżnych oczekiwań.
Procesy żywiczne zapewniające wygląd i dopasowanie
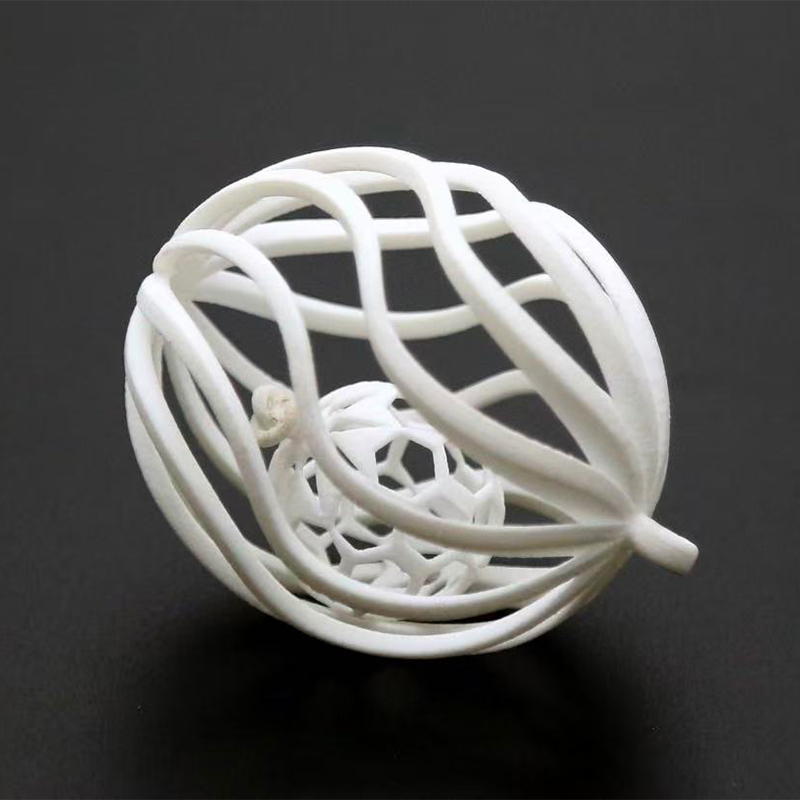
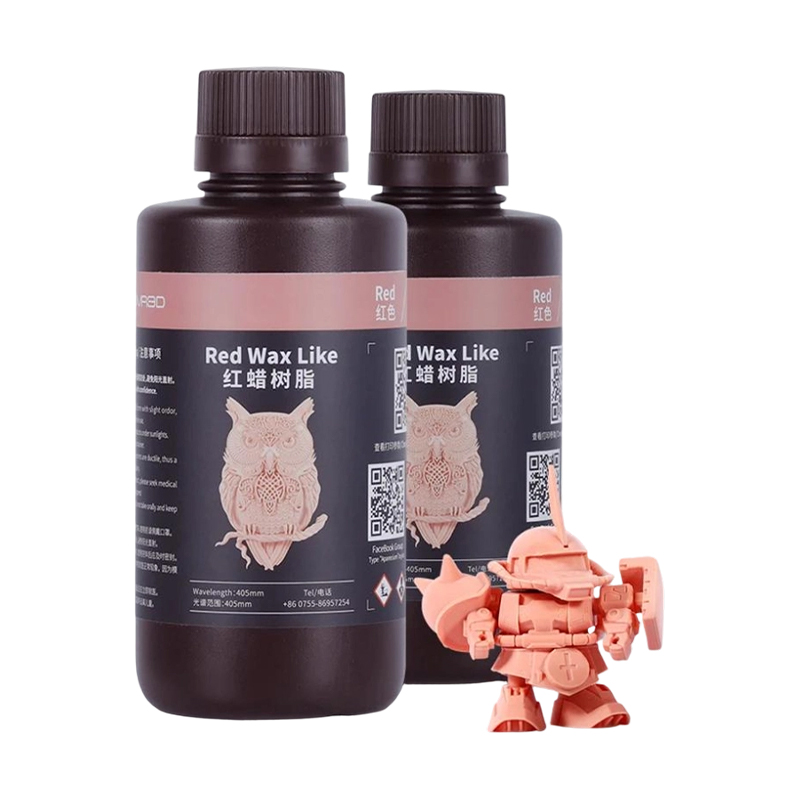
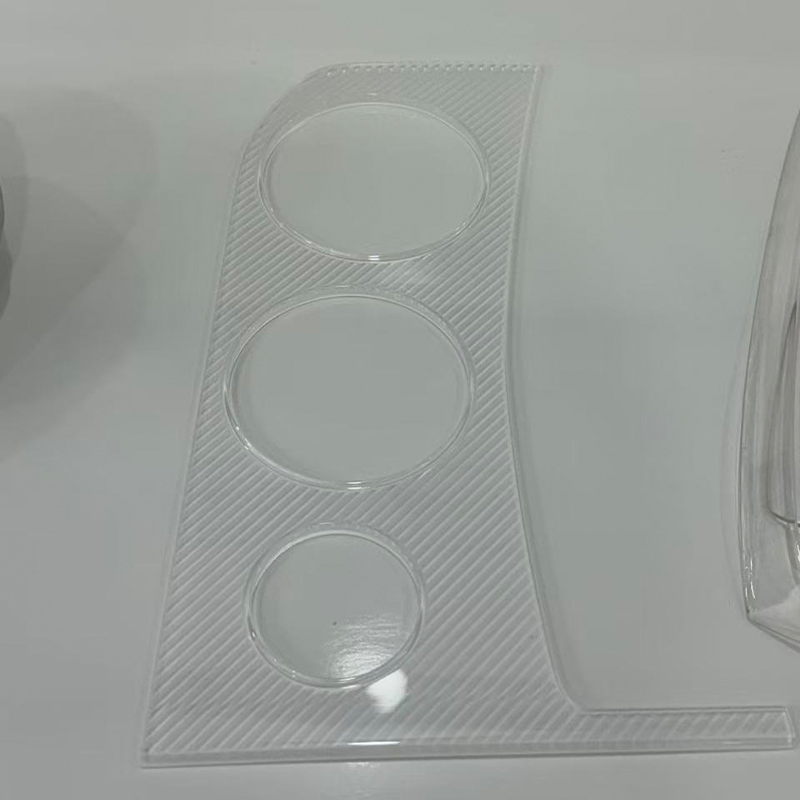
Drukowanie żywicą SLA i DLP jest często stosowane, gdy część musi wyglądać czysto, wykazywać drobne szczegóły lub pasować do małego złożenia. Standardowa żywica zapewnia gładką powierzchnię modeli wizualnych. Żywica podobna do ABS zapewnia większą odporność na uderzenia w przypadku zatrzasków i obudów. Elastyczna żywica może symulować uszczelki, uchwyty i obszary miękkie w dotyku. Przezroczysta żywica ułatwia kontrolę światłowodów i przezroczyste osłony. Żywica z czerwonego wosku jest używana w procesach odlewania, gdzie potrzebny jest wzór. Materiały te nie są wymienne i dostawca powinien wyjaśnić kompromisy, a nie po prostu podawać najniższą cenę za gram.
Części żywiczne zwykle wymagają usunięcia podpory, oczyszczenia i utwardzenia. Ta obróbka końcowa może mieć wpływ na dokładność wymiarową i jakość powierzchni. Cienki element może się wypaczyć podczas utwardzania. Przezroczysta część może wymagać wypolerowania, aby osiągnąć zamierzoną przejrzystość. Elastyczna część może się rozerwać, jeśli podpory zostaną usunięte zbyt szybko. Są to normalne szczegóły produkcyjne, ale należy je omówić przed publikacją pliku.
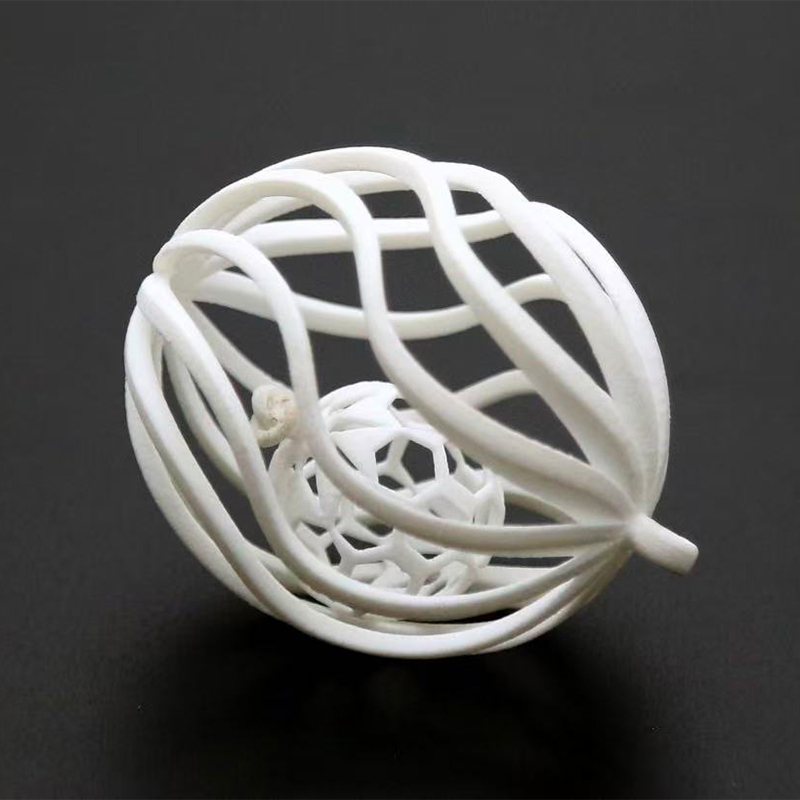
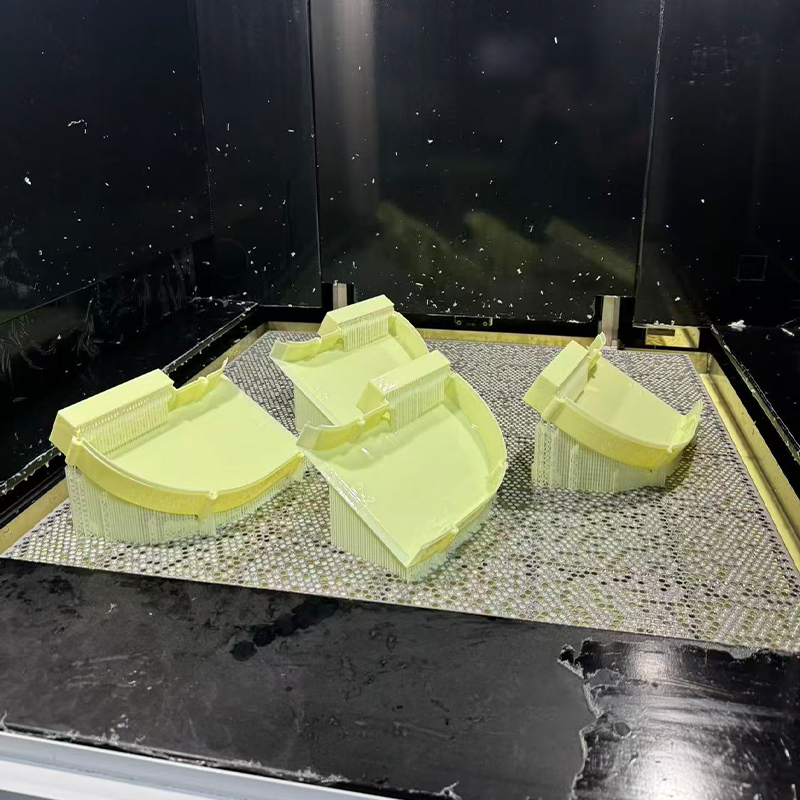 Druk 3D z żywicy SLA dla prototypów o wysokiej szczegółowości Usługa stereolitografii pozwala na produkcję gładkich, bardzo szczegółowych prototypów z podobnych do ABS, przezroczystych, czarnych, białawych i elastycznych żywic do modeli koncepcyjnych i obudów funkcjonalnych. Zobacz produkt →
Druk nylonowy i metalowy do kontroli funkcjonalności
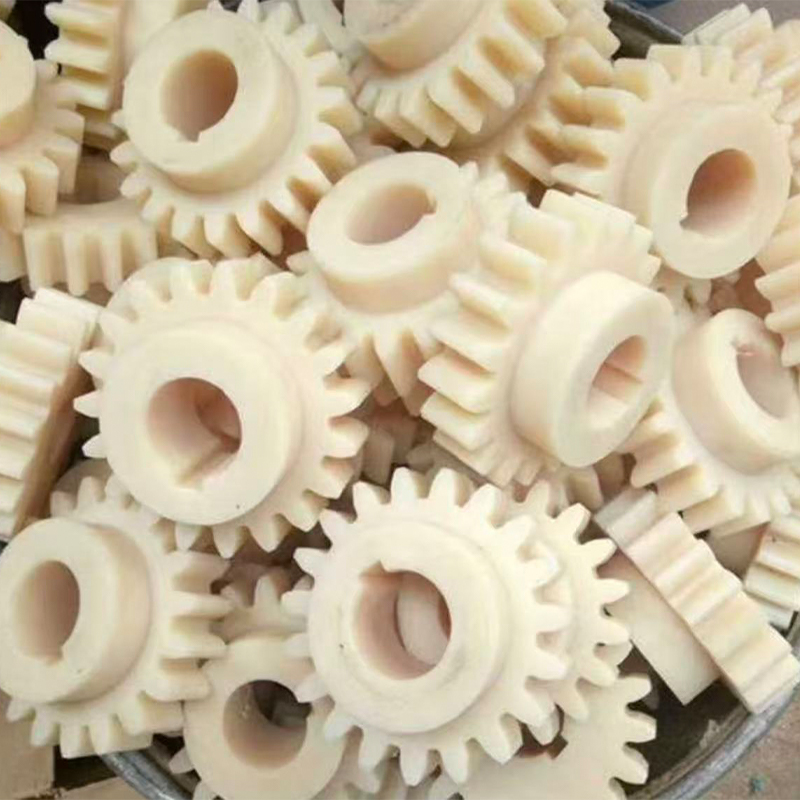
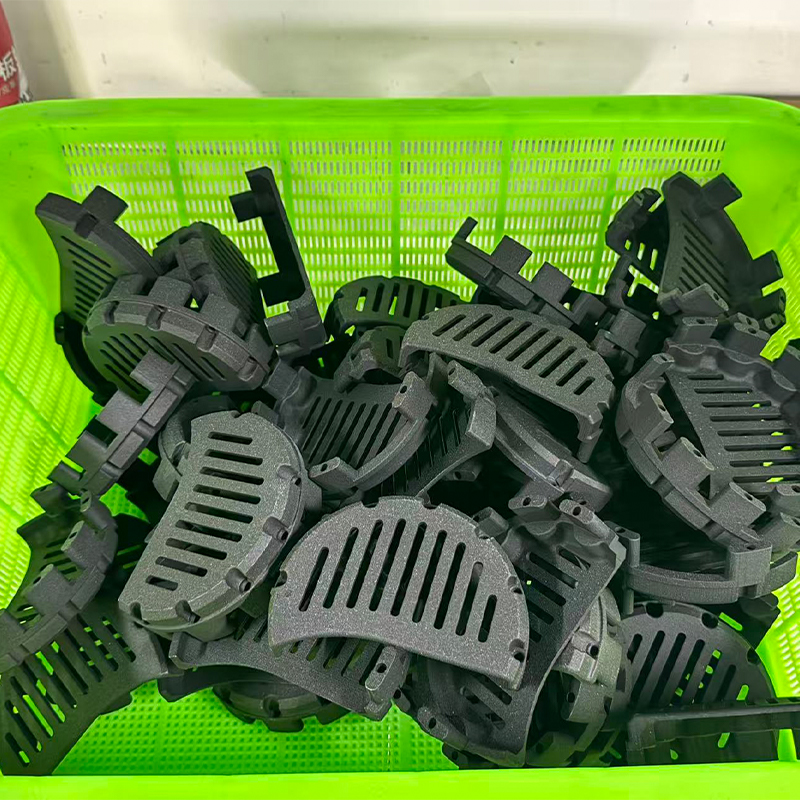
Nylon SLS jest mocnym kandydatem na funkcjonalne wsporniki, kanały, pokrywy i małe zespoły, które muszą przetrwać manipulację. Ponieważ w procesie wykorzystuje się niespiekany proszek jako podłoże, można w nim wytworzyć zagnieżdżoną geometrię i żywe zawiasy bez śladów podparcia typowych dla procesów żywicznych. Powierzchnia jest zazwyczaj porowata i matowa, co jest odpowiednie w przypadku części wewnętrznych, ale może wymagać wykończenia w przypadku próbek skierowanych do klienta. Nylon wzmocniony włóknem szklanym może poprawić sztywność, ale zmienia również powierzchnię i zachowanie części podczas zużycia.
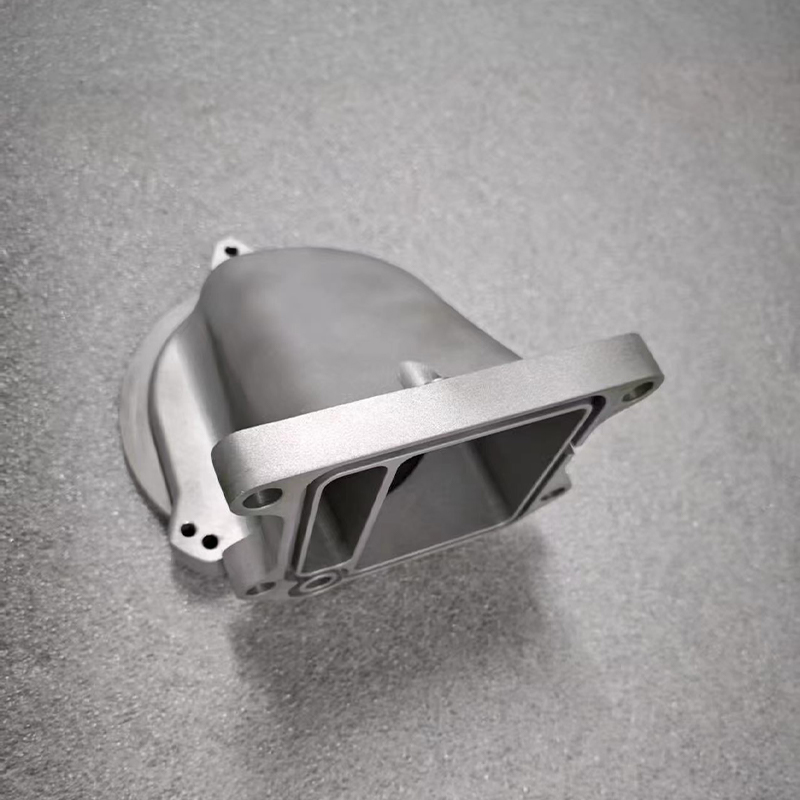
Druk metalowy SLM stosuje się, gdy prototyp musi być wykonany z metalu, gdy ważne są kanały wewnętrzne lub gdy skonsolidowany projekt może wymagać usunięcia kilku zmontowanych części. Aluminium, stal nierdzewna, tytan i stal narzędziowa mają różne właściwości i wymagania dotyczące obróbki końcowej. Drukowanie na metalu rzadko jest najtańszą metodą w przypadku prostego bloku, ale może być najbardziej bezpośrednią metodą w przypadku złożonej geometrii, której nie można łatwo obrobić.
Druk FDM jest często stosowany w przypadku dużych osprzętów, przyrządów, sprawdzianów kontrolnych i wczesnych modeli koncepcyjnych, gdzie koszt i rozmiar liczą się bardziej niż drobne szczegóły. Standardowe materiały, takie jak PLA, PETG i ABS, zaspokajają ogólne potrzeby, podczas gdy wysokotemperaturowe PLA, PAHT CF i PPS CF umożliwiają bardziej wymagające kontrole funkcjonalne. Widoczne linie warstw są częścią procesu, więc FDM zwykle nie nadaje się do próbki ekspozycyjnej, która musi wyglądać na uformowaną.
Obróbka CNC i frezowanie precyzyjne w programie prototypowania
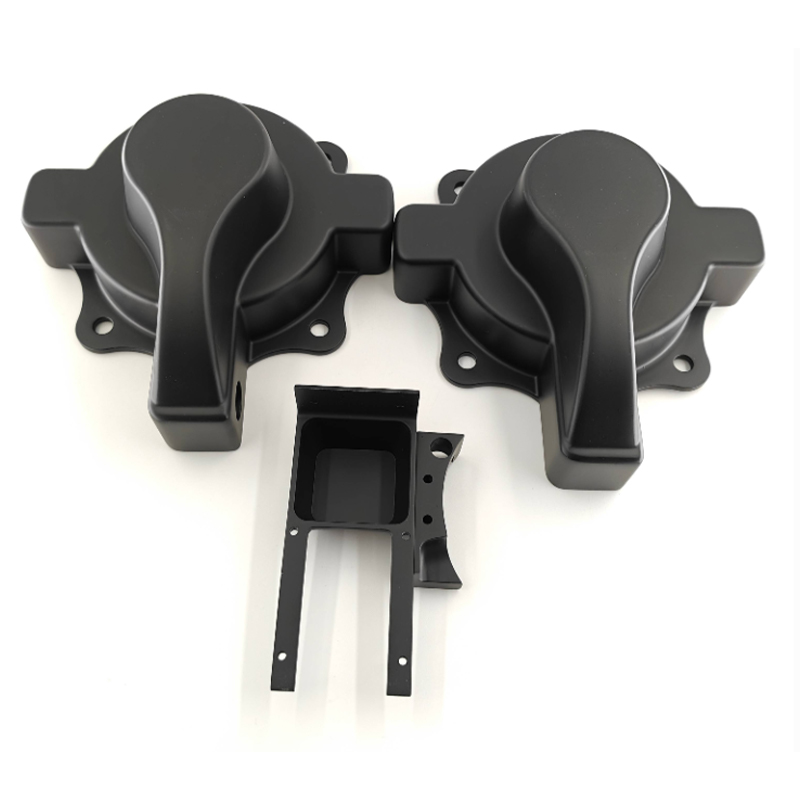
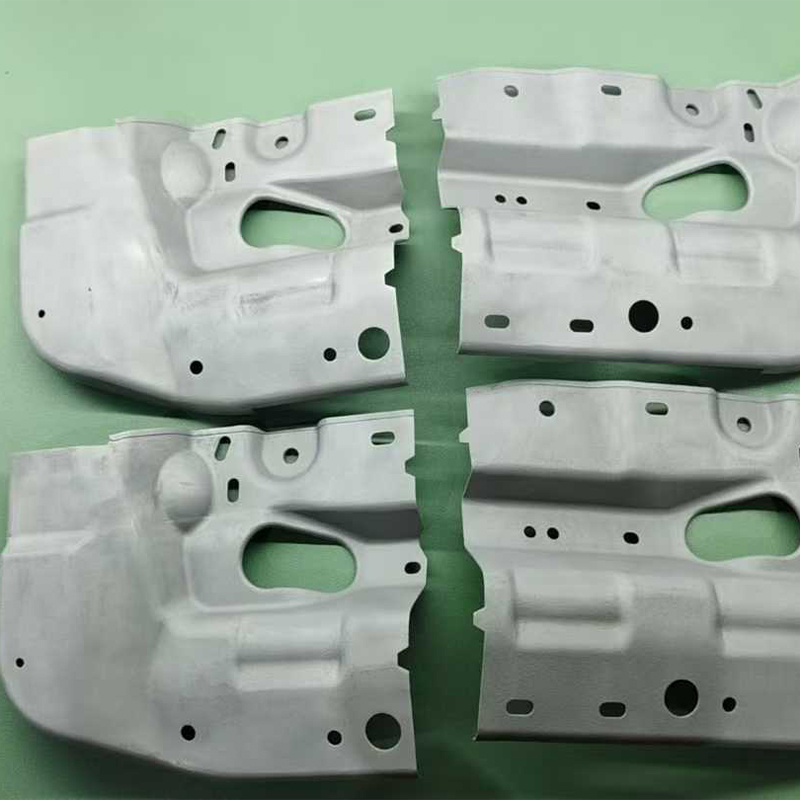
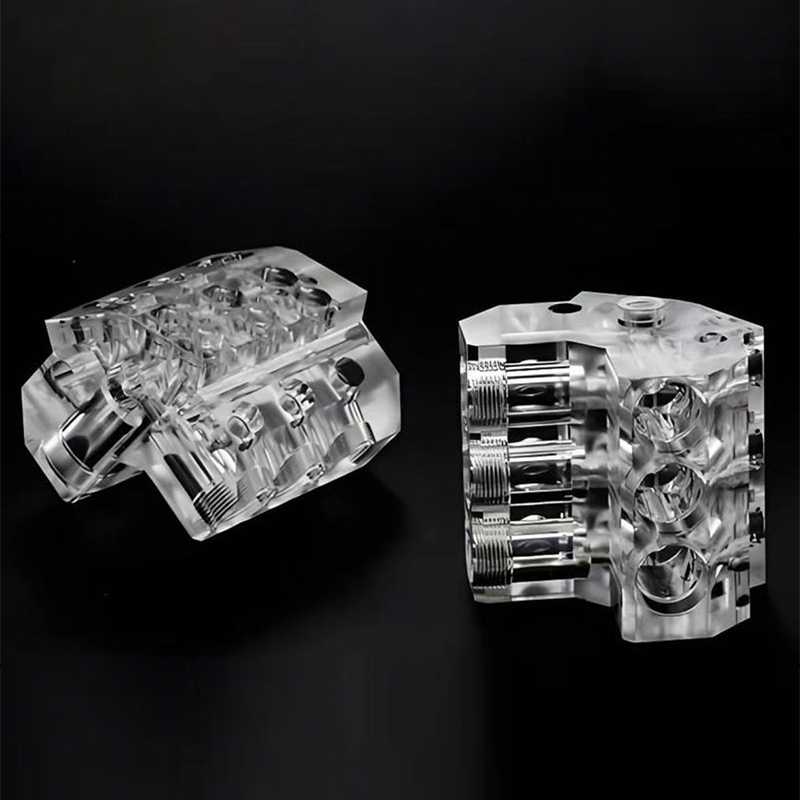
Obróbka CNC wchodzi w dyskusję na temat prototypowania, gdy część wymaga węższych tolerancji, prawdziwych materiałów inżynieryjnych lub powierzchni zachowującej się jak produkt końcowy. Obrobioną maszynowo obudowę z ABS lub poliwęglanu można zmontować za pomocą prawdziwych śrub i wkładek. Wspornik aluminiowy można przetestować na pojeździe lub robocie bez zastrzeżenia, że jest to jedynie makieta z żywicy. Obrobiony maszynowo akrylowy światłowód można wypolerować w celu sprawdzenia przejrzystości. Są to praktyczne zalety, którym druk 3D nie zawsze może dorównać.
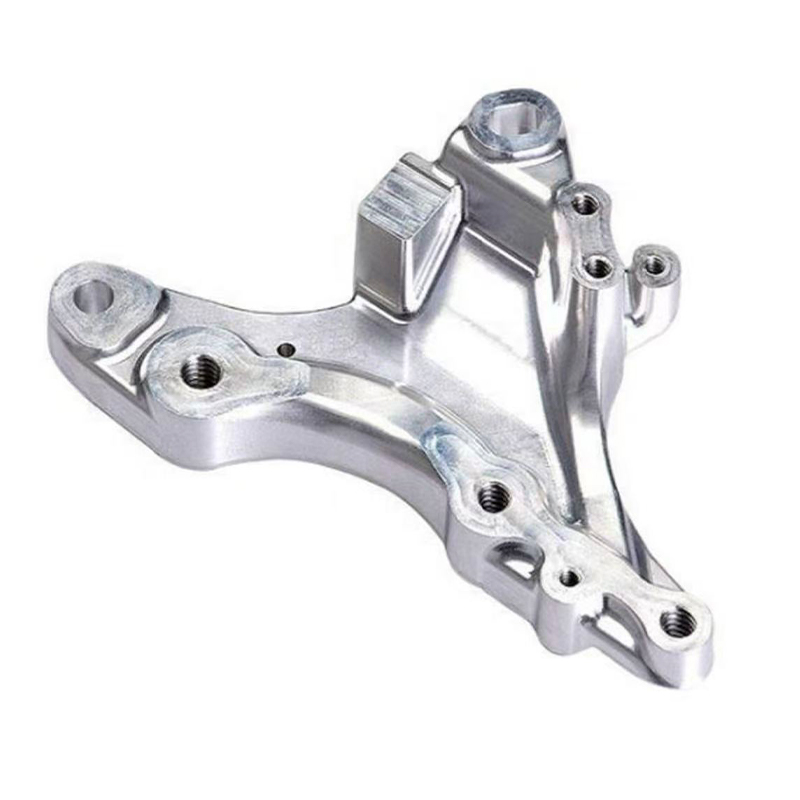
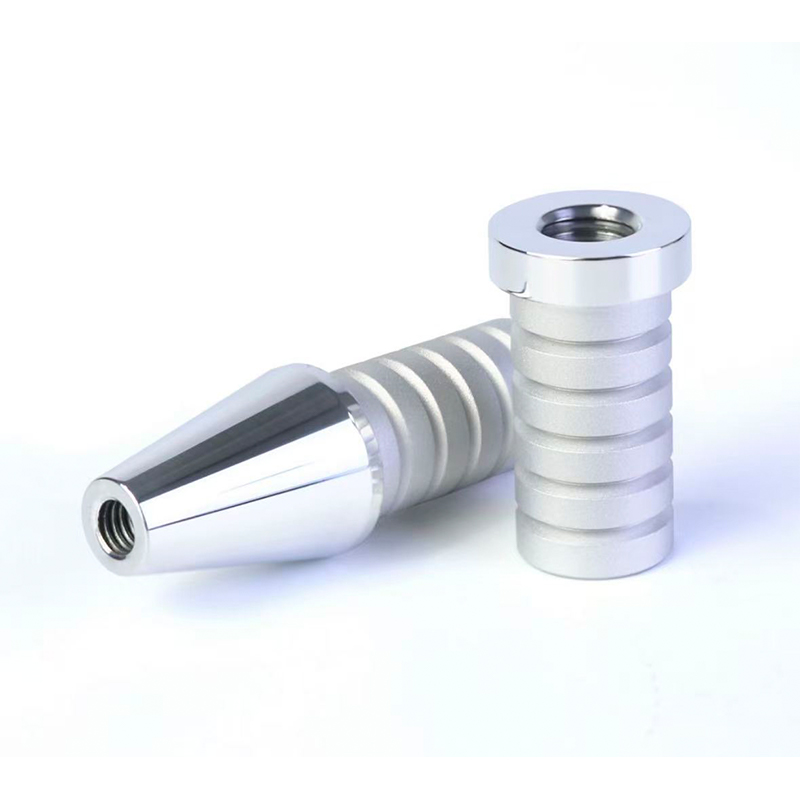
Frezowanie CNC jest zwykle pierwszym wyborem w przypadku części pryzmatycznych, kieszeni, szczelin, powierzchni montażowych i otworów gwintowanych. Toczenie CNC jest lepsze w przypadku części okrągłych, takich jak wały, tuleje, przekładki i adaptery. Precyzyjne frezowanie CNC rozszerza tę samą koncepcję na funkcje wymagające dokładnej kontroli, takie jak gniazda łożysk, powierzchnie uszczelniające i współpracujące interfejsy. Kompromisem jest czas konfiguracji i dostęp do narzędzi. Projekt z głębokimi, wąskimi kieszeniami, ostrymi narożnikami wewnętrznymi lub podcięciami może wymagać obróbki elektroerozyjnej lub przeprojektowania. Dostawca, który wcześniej dokonuje przeglądu modelu, często może zasugerować niewielką zmianę, która zapewni obrabialność części bez zmiany jej funkcji.
 Usługa frezowania CNC części metalowych i plastikowych Niestandardowe frezowanie od 3 do 5 osi obejmuje aluminium, stal nierdzewną, stal stopową i konstrukcyjne tworzywa sztuczne, z tolerancjami do 0,1 mm dla funkcjonalnych prototypów i osprzętu. Zobacz produkt →
Wybór materiału jest główną częścią decyzji CNC. Aluminium jest popularne w prototypach, ponieważ jest lekkie, można je obrabiać i anodować. Stal nierdzewna jest stosowana, gdy liczy się odporność na korozję lub wytrzymałość. Mosiądz i miedź pojawiają się w zastosowaniach elektrycznych i termicznych. Tworzywa konstrukcyjne, takie jak POM, PC, ABS i nylon, są powszechne w przypadku pokryw, osprzętu i izolatorów. Każdy materiał ma inne wymagania dotyczące zachowania wiórów, odprężenia i wykończenia powierzchni, dlatego ta sama geometria może wymagać innych parametrów lub nawet innego podejścia projektowego.
Prototypy CNC również bardziej przypominają części produkcyjne. Ślady narzędzi można usunąć poprzez szlifowanie, polerowanie lub śrutowanie. Po obróbce można zastosować anodowanie, malowanie, grawerowanie laserowe i galwanizację. To sprawia, że CNC jest dobrym wyborem w przypadku próbek skierowanych do klienta, szczególnie gdy produkt końcowy będzie również poddawany obróbce mechanicznej lub gdy próbka musi przetrwać wielokrotne manipulowanie. Koszt w przeliczeniu na część jest zwykle wyższy niż w przypadku zwykłego wydruku 3D, ale wartość wynika z pewności, jaką zapewnia część.
Odlewanie próżniowe i formy silikonowe do prototypów o małej objętości
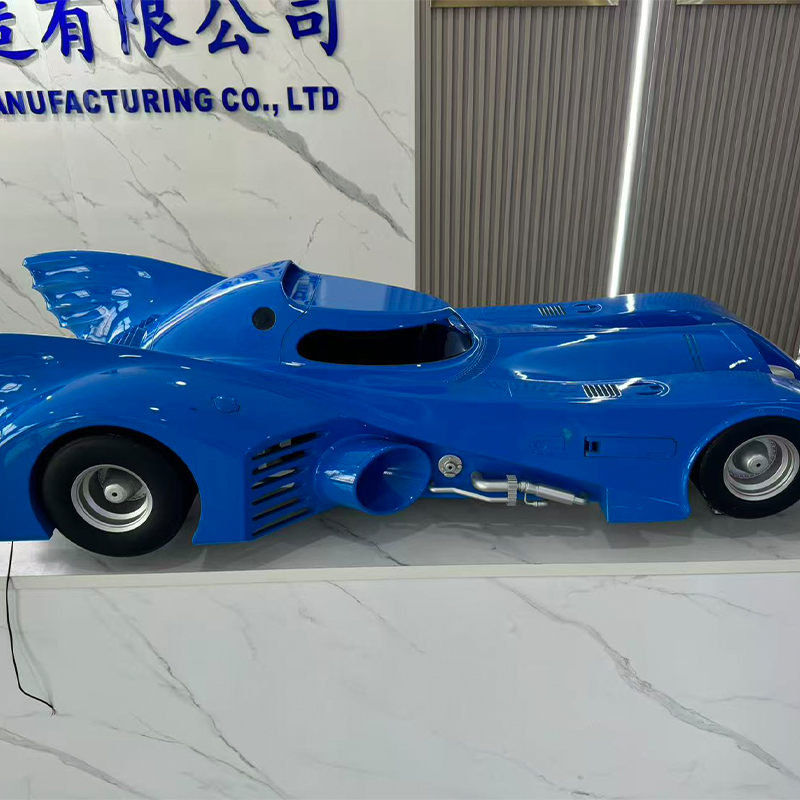
Odlewanie próżniowe wypełnia lukę pomiędzy jednorazowym prototypem a narzędziem produkcyjnym. Wzór wzorcowy tworzony jest poprzez druk 3D lub obróbkę CNC, wokół niego odlewana jest silikonowa forma, a żywica poliuretanowa jest wlewana pod próżnią w celu uzyskania duplikatów. Ten przepływ pracy jest przydatny, gdy zespół potrzebuje dziesięciu, pięćdziesięciu lub stu części do testów rynkowych, prób terenowych, próbek sprzedażowych lub walidacji przedprodukcyjnej. Koszt jednostkowy często spada w porównaniu z bezpośrednim drukiem 3D, a powierzchnię można dostosować tak, aby pasowała do wyglądu formowanego materiału.
Formy silikonowe mogą odtwarzać drobne szczegóły i uchwycić tekstury, logo i ciasne elementy. Opcje materiałowe obejmują systemy podobne do ABS, PP, gumopodobne i inne systemy poliuretanowe. Gama ta pozwala zespołowi przetestować miękki uchwyt, zatrzaskową obudowę lub malowaną pokrywę bez konieczności formowania wtryskowego. Dopasowanie kolorów jest możliwe, ale nie jest to to samo, co kontrola koloru produkcyjnego. Dostawca powinien omówić pigment, teksturę powierzchni i poziom połysku przed wyprodukowaniem pełnego zestawu.
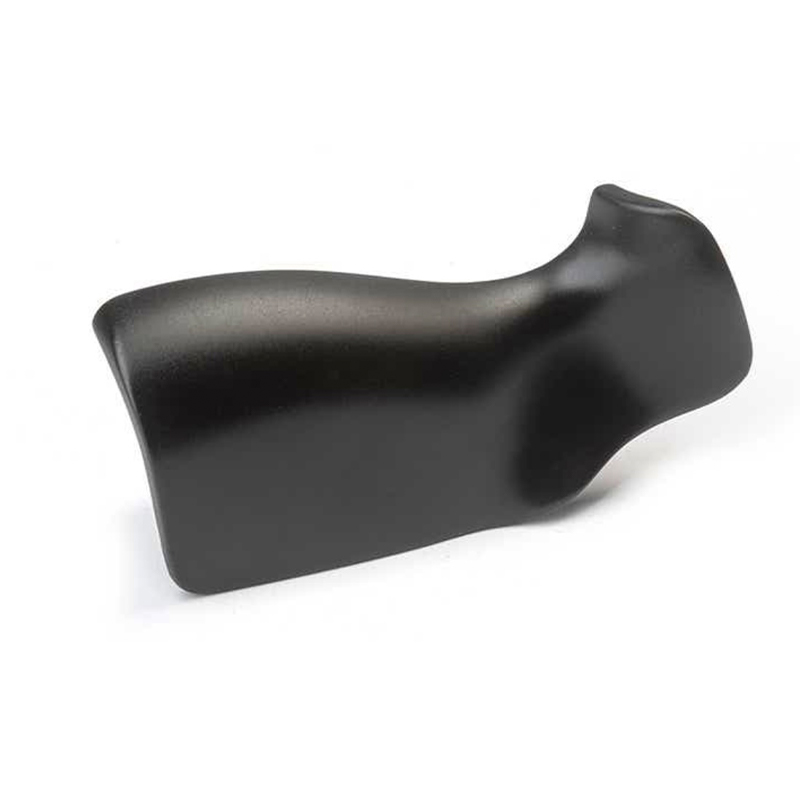
 Odlewanie próżniowe prototypów poliuretanowych o małej objętości Odlewanie w formie silikonowej pozwala uzyskać 15–25 części na formę z żywic podobnych do ABS, PP i gumopodobnych do kontroli dopasowania, obudów i produkcji mostów. Zobacz produkt →
Odlewanie próżniowe ma ograniczenia, które należy zaplanować wcześniej. Forma silikonowa ma ograniczoną żywotność, a wzór główny musi być dokładny, ponieważ każda kopia dziedziczy jej geometrię. Skurcz różni się w zależności od żywicy, więc krytyczne wymiary mogą wymagać kompensacji. Bardzo małe otwory, cienkie ścianki i ostre krawędzie mogą szybciej zużywać formę. Proces ten jest również mniej odpowiedni do zastosowań wysokotemperaturowych lub części wymagających wytrzymałości podobnej do metalu. Jednak w przypadku odpowiedniego projektu jest to wydajny most, który wytwarza stałą partię bez stali narzędziowej.
W tym miejscu kompleksowy producent może zmniejszyć tarcie. Jeśli wzór główny jest drukowany we własnym zakresie, forma silikonowa jest wykonywana we własnym zakresie, a wykończenie jest wykonywane we własnym zakresie, czas przekazania jest krótszy, a odpowiedzialność jaśniejsza. Klient nie musi koordynować działania trzech dostawców ani trzykrotnie wyjaśniać tego samego wymagania. Ma to znaczenie, gdy harmonogram jest napięty, a standard wyglądu specyficzny.
Wykończenie powierzchni: różnica między prototypem a próbką produktu
Prototyp może mieć prawidłowe wymiary, a mimo to nie zostanie pozytywnie oceniony przez klienta, ponieważ powierzchnia wygląda niewłaściwie. Wykończenie powierzchni wypełnia tę lukę. Malowanie i powlekanie może odpowiadać matowemu lub błyszczącemu wyglądowi. Anodowanie nadaje aluminium trwałe wykończenie przypominające produkcyjne. Galwanizacja dodaje metalicznego wyglądu lub powierzchni przewodzącej. Grawerowanie laserowe tworzy branding, numery seryjne lub oznaczenia. Kalkomanie i sitodruk odtwarzają etykiety i grafikę. Miękkie i twarde powłoki zmieniają dotyk i odporność na zarysowania. Części przezroczyste można polerować lub powlekać, aby uzyskać półprzezroczysty lub całkowicie przezroczysty wygląd.
Wykończenie należy określić przed wyceną, a nie po przybyciu części. Żądanie „dopasowania farby” nie stanowi specyfikacji. Dostawca potrzebuje odniesienia do koloru, poziomu połysku, próbki tekstury i określenia, które powierzchnie są widoczne. Jeśli część będzie manipulowana, wykończenie powinno przetrwać obsługę. Jeśli będzie czyszczony rozpuszczalnikami, powłoka powinna być im odporna. Jeśli jest to próbka wystawowa, standard kosmetyczny może być bardziej rygorystyczny niż w przypadku oprawy wewnętrznej. Szczegóły te wpływają na wybór procesu, czas realizacji i odsetek odrzutów.
Wykończenie wpływa również na proces prototypowania. Część z żywicy może wymagać przeszlifowania przed malowaniem, ponieważ linie warstw mogą przebijać się przez cienką powłokę. Część obrobiona może wymagać śrutowania, aby uzyskać jednolitą teksturę przed anodowaniem. Część odlewana próżniowo może wymagać usunięcia formy przed malowaniem. Dostawca kontrolujący zarówno część, jak i wykończenie, może dostosować proces na wczesnym etapie, zamiast próbować naprawiać defekty na końcu.
Kryteria wyboru niezawodnego dostawcy szybkiego prototypowania
Większość kupujących wybiera dostawców prototypów pod względem ceny i czasu realizacji, a później odkrywa, że komunikacja i wsparcie inżynieryjne są równie ważne. Przydatna ocena powinna uwzględniać sposób, w jaki dostawca radzi sobie z pytaniami, a nie tylko to, jak szybko może zaoferować ofertę. Poniższy wykres odzwierciedla kryteria, które często oddzielają sprawny projekt od kosztownej pętli przedruków i wyjaśnień.
Te wartości procentowe nie są statystyką rynkową; są to praktyczne rankingi oparte na powszechnych obawach kupujących w przypadku niestandardowych projektów prototypowych. Użyj ich jako listy kontrolnej do dyskusji, a nie karty wyników.
Pierwszy takt ma znaczenie, ponieważ wczesna informacja zwrotna zapobiega późnym przeróbkom. Jeśli dostawca zauważy cienką ściankę, głęboką kieszeń lub problem ze stosem tolerancji przed obróbką, klient może zmienić projekt, a zmiana jest nadal tania. Drugi słupek ma znaczenie, bo sklep jednoprocesowy może na każde pytanie sprowadzić jedną odpowiedź. Producent żywic, nylonu, metalu, CNC, odlewania próżniowego i wykańczania może zalecić inną metodę, jeśli pierwsza nie jest odpowiednia.
Kontrola i inspekcja tolerancji zasługują na więcej niż tylko pole wyboru. Zapytaj, w jaki sposób mierzone są wymiary krytyczne, jakie dane odniesienia są stosowane i czy raport z inspekcji będzie zawierał cechy istotne dla montażu. Niezawodność czasu realizacji zamówienia to także kwestia techniczna, a nie tylko związana z harmonogramem. Realistyczny dostawca oznaczy wykończenie wydłużające dwa dni lub pleśń wymagającą dodatkowego cyklu utwardzania. Poufność jest równie praktyczna. Dostawca powinien wiedzieć, kto może zobaczyć pliki, w jaki sposób dane są przechowywane i co dzieje się po zakończeniu projektu.
Jakość wykończenia powierzchni często decyduje o przyjęciu próbki. Część, która pasuje idealnie, ale ma nierówny lakier lub widoczne ślady podparcia, nadal nie zostanie oceniona przez klienta. Najlepszy dostawca omówi akceptację kosmetyku przed produkcją i pokaże próbkę lub wyraźny standard, gdy wykończenie ma kluczowe znaczenie.
Tolerancje, materiały i rzeczywisty koszt poprawek
Tolerancja jest jedną z najbardziej źle rozumianych części szybkiego prototypowania. Rysunek może wskazywać „±0,1 mm” w każdym wymiarze, ale nie w każdym procesie można to zastosować wszędzie. Druk żywiczny może utrzymywać ciasne detale w płaszczyźnie podczas wypaczania na dużej płaskiej powierzchni. Nylon SLS może być wystarczająco mocny i dokładny dla zamka, ale ma bardziej chropowatą powierzchnię, która wpływa na powierzchnię uszczelniającą. Obróbka CNC może utrzymywać wąskie tolerancje dostępnych elementów, ale głęboka kieszeń lub cienka ściana mogą poruszać się podczas obróbki. Odlewanie próżniowe dziedziczy wzór główny i zwiększa skurcz, więc krytyczne wymiary wymagają kompensacji.
Praktyczne podejście polega na zidentyfikowaniu wymiarów krytycznych dla funkcjonowania i umożliwieniu dostawcy skupienia się na nich. Układ otworów montażowych, gniazdo łożyska, rowek uszczelniający lub otwór złącza zwykle mają większe znaczenie niż całkowita długość osłony kosmetycznej. Jeśli każdy wymiar zostanie oznaczony jako krytyczny, dostawca musi wybrać wolniejszą i droższą trasę lub zaakceptować ryzyko. Krótki przegląd tolerancji może często obniżyć koszty bez obniżania jakości.
Zachowanie materiału zmienia także znaczenie prototypu. Część z żywicy może być sztywna w prostym teście zginania i krucha w teście upadku. Część nylonowa może przetrwać uderzenie, ale może pełzać pod stałym obciążeniem. Obrobiona maszynowo część aluminiowa może być mocna, ale cięższa niż produkcyjna część z tworzywa sztucznego. Część poliuretanowa odlewana próżniowo może wyglądać jak ABS, ale ma inną odporność na ciepło. Różnice te nie są wadami; są powodem do przetestowania właściwej właściwości. Dostawca powinien zadać sobie pytanie, co część musi przetrwać, a nie tylko jak powinna wyglądać.
Typowe źródła przeróbek
- Cienkie ścianki lub żebra, które pękają podczas usuwania podpór lub przenoszenia.
- Brak ciągu na częściach odlewanych próżniowo lub formowanych, powodujący sklejanie się lub rozdzieranie.
- Ostre narożniki wewnętrzne w częściach CNC, do których nie można dotrzeć frezem.
- Nierealistyczne docelowe kolory lub połysk bez fizycznego odniesienia.
- Określono gwinty lub wkładki o niewystarczającej grubości ścianki.
- Duże płaskie powierzchnie, które wypaczają się po drukowaniu, utwardzaniu lub obróbce.
- Zespoły podawane jako oddzielne części bez sprawdzania tolerancji łączenia.
Przeróbka jest kosztowna nie tylko ze względu na drugą część. Pochłania to również czas inżynierii, opóźnia recenzję i może przesunąć datę premiery. Prototyp, który kosztuje nieco więcej, ale jest dostarczony z odpowiednim materiałem i wykończeniem, może być tańszy niż trzy tanie próby, które nigdy nie dają odpowiedzi na pytanie. Jest to komercyjny przypadek wczesnej oceny DFM i dostawcy, który jest skłonny powiedzieć, że „ta funkcja nie będzie działać zgodnie z rysunkiem”.
Od prototypu do produkcji niskoseryjnej: gdy jeden proces to za mało
Wiele projektów nie przechodzi od jednego prototypu do jednego procesu produkcyjnego. Poruszają się poprzez łańcuch. Projekt jest drukowany w celu sprawdzenia kształtu, następnie poddawany obróbce mechanicznej w celu sprawdzenia krytycznego interfejsu, następnie odlewany próżniowo w celu wyprodukowania małej partii do testów w terenie, a następnie wykończony w celu dopasowania do próbki klienta. Każdy krok odpowiada na inne pytanie. Przełączenia między etapami powodują stratę czasu w przypadku rozłączenia dostawców.
Kompleksowa platforma produkcyjna może uprościć ten łańcuch. Ten sam zespół może przejrzeć plik CAD, zalecić proces, wyprodukować wzór główny, wykonać formę silikonową, odlać partię i zastosować wykończenie. Nie gwarantuje to doskonałego wyniku, ale zmniejsza liczbę tłumaczeń wymagań i liczbę stron, które mogą błędnie zinterpretować tolerancję. Ułatwia to także porównanie prototypu z zamierzeniem produkcyjnym, ponieważ ten sam dostawca widzi jedno i drugie.
W przypadku produkcji małoseryjnej często stosuje się łącznie odlewanie próżniowe i obróbkę CNC. CNC może produkować wkładki, sworznie i precyzyjne elementy współpracujące. Odlewanie próżniowe może wytworzyć otaczającą obudowę z żywicy podobnej do produkcyjnej. Wykończenie powierzchni może ujednolicić wygląd. Jeśli ostateczna część zostanie uformowana wtryskowo, prototyp może nadal testować montaż, ergonomię, opakowanie i reakcję klienta. Celem nie jest udawanie, że prototyp jest częścią produkcyjną; ma to na celu zmniejszenie niewiadomych, które pozostają po rozpoczęciu produkcji.
Pytania, które należy zadać przed wysłaniem pliku CAD
Dobre zapytanie ofertowe nie jest załącznikiem zawierającym w temacie słowo „cytat”. Daje dostawcy wystarczający kontekst, aby wybrać proces i wskazać ryzyko. Poniższa lista stanowi praktyczną listę kontrolną dla projektu szybkiego prototypowania, niezależnie od tego, czy część będzie drukowana, obrobiona maszynowo, odlewana czy wykończona.
- Jaki jest cel prototypu: sprawdzenie dopasowania, test funkcjonalny, próbka wyglądu, próba montażu lub demonstracja klienta?
- Które wymiary są krytyczne dla funkcjonowania, a które kosmetyczne lub niekrytyczne?
- Jaka właściwość materiału ma największe znaczenie: sztywność, odporność na uderzenia, odporność na ciepło, przezroczystość, elastyczność czy wykończenie powierzchni?
- Jaka jest obecnie oczekiwana ilość i jaka ilość może być potrzebna po przeglądzie?
- Jakie wykończenie powierzchni jest wymagane i czy istnieje fizyczne odniesienie do koloru lub tekstury?
- Czy część będzie montowana za pomocą śrub, wkładek, klejów, zatrzasków czy uszczelek?
- Jaki jest wymagany termin dostawy i jakie są konsekwencje opóźnienia?
- Jaki format pliku jest dostępny: STEP, IGES, STL czy natywny plik CAD?
- Czy istnieją wymogi dotyczące poufności i kto może mieć wgląd do danych?
- Jaka jest metoda akceptacji pierwszego artykułu?
Odpowiedzi nie muszą być doskonałe. Muszą być wystarczająco jasne, aby dostawca mógł zadawać lepsze pytania. Producent szybkiego prototypowania, który otrzymuje ten kontekst, może często zasugerować tańszy proces, bardziej odpowiedni materiał lub zmianę projektu, która zwiększa szansę na pomyślny pierwszy artykuł. Ta rozmowa jest częścią usługi, a nie dodatkiem.
Scenariusze branżowe: motoryzacja, elektronika użytkowa, drony i robotyka
Różne branże zadają różne pytania dotyczące prototypu. W przemyśle samochodowym prototyp można wykorzystać do sprawdzenia wspornika montażowego, dopasowania wykończenia, obudowy złącza lub mocowania na linii montażowej. Część może wymagać odporności na wibracje, ciepło lub chemikalia. Wizualny model z żywicy może potwierdzić opakowanie, ale w przypadku rzeczywistego obciążenia może być potrzebna część obrobiona lub metalowa. Dostawca powinien wiedzieć, czy dana część jest pod maską, wewnątrz czy na zewnątrz, ponieważ to zmienia materiał i kończy dyskusję.
Projekty elektroniki użytkowej często szybko przechodzą od wyglądu do montażu. Obudowa może wymagać gładkiej, pomalowanej powierzchni, precyzyjnego otwierania przycisków i zatrzasku, który wytrzyma wielokrotne użycie. Druk żywiczny może zapewnić szybki wygląd modelu. Dzięki obróbce CNC można wyprodukować obudowę z prawdziwymi gwintami i wkładkami. Odlewanie próżniowe może wyprodukować małą partię dla grup fokusowych lub próbek sprzedażowych. Wykończenie powierzchni może odpowiadać zamierzonemu kolorowi i połyskowi. Kluczem jest wcześniejsze przetestowanie dotyku i montażu, a nie tylko kształtu.
Projekty dronów i eVTOL często skupiają się na wadze, sztywności i integracji. Prototypowe ramię, uchwyt lub obudowa mogą wymagać lekkości i wytrzymałości, aby można je było dopasować do elektroniki. Nylon SLS, obrobione aluminium i materiały FDM wzmocnione włóknem węglowym mogą odgrywać pewną rolę, ale wybór zależy od obciążenia i środowiska. Prototyp, który jest zbyt ciężki lub zbyt elastyczny, może wprowadzić zespół w błąd co do ostatecznego projektu.
Projekty robotyki często wymagają niestandardowych chwytaków, osłon, wsporników i uchwytów czujników. Z prototypem można obchodzić się brutalnie, wielokrotnie go składać i demontować, a także wykorzystywać w celach demonstracyjnych. Dlatego ważna jest trwałość powierzchni i konstrukcja elementów złącznych. Część obrobiona maszynowo lub odlewana próżniowo z odpowiednimi wkładkami może być bardziej użyteczna niż delikatny drukowany model, nawet jeśli drukowany model jest szybszy w produkcji.
Poufność i dostawa globalna
Prototypowanie często obejmuje niepublikowane projekty, listy klientów i harmonogram wprowadzenia na rynek. Poufność jest zatem wymogiem produkcyjnym, a nie kwestią prawną. Dostawca powinien być w stanie wyjaśnić, kto ma dostęp do plików, w jaki sposób ograniczony jest dostęp i w jaki sposób przechowywane są próbki fizyczne. Prosta umowa NDA jest przydatna, ale nie zastępuje wewnętrznych zasad postępowania. Klient powinien także zapytać, czy dostawca korzysta z podwykonawców, a jeśli tak, w jaki sposób te strony są objęte gwarancją.
Dostawa globalna dodaje kolejną warstwę. Być może trzeba będzie dostarczyć prototyp przed recenzją, targami lub wizytą u klienta. Dostawca powinien być w stanie omówić opakowanie, dokumentację celną i metodę wysyłki, nie traktując ich jako niezwiązanych z harmonogramem produkcji. Część ukończona na czas, ale przetrzymywana w transporcie, nie przeszła przeglądu. Dobra komunikacja obejmuje śledzenie, zdjęcia przed wysyłką i wyraźny punkt kontaktowy, gdy coś się zmieni.
W przypadku zagranicznych klientów OEM różnice w strefach czasowych mogą być pomocne lub szkodliwe. Dostawca, który odpowiada, przesyłając jasne pisemne podsumowania i zdjęcia, zmniejsza potrzebę wielokrotnych rozmów telefonicznych. Dostawca polegający na krótkich wiadomościach bez wymiarów i uwag dotyczących wykończenia stwarza niejednoznaczność. Najlepszym stylem pracy jest zazwyczaj krótkie pisemne podsumowanie po każdej decyzji: materiał, proces, wykończenie, ilość, kontrola i data wysyłki.
Przeglądaj powiązane zasoby produkcyjne
Jeśli potrzebujesz więcej kontekstu na temat współdziałania druku 3D, obróbki CNC i odlewania próżniowego w programie produkcyjnym w Chinach, przydatne punkty wyjścia stanowią poniższe zasoby.
Usługi drukowania 3D w Chinach i przewodnik producenta obróbki CNC Inteligentna produkcja sprzętu Zhejiang JiahengCzęsto zadawane pytania dotyczące usług szybkiego prototypowania
Czym są usługi szybkiego prototypowania?
Usługi szybkiego prototypowania polegają na wytwarzaniu części fizycznych z danych CAD przy użyciu procesów takich jak druk 3D, obróbka CNC, odlewanie próżniowe i wykańczanie powierzchni. Służą do testowania formy, dopasowania, funkcji, wyglądu i montażu przed dopuszczeniem projektu do produkcji. Najlepsze usługi zapewniają również informację zwrotną DFM i pomagają wybrać proces pasujący do testu.
Czy dla mojego prototypu wybrać druk 3D czy obróbkę CNC?
Wybierz druk 3D, gdy najważniejsza jest szybkość, złożona geometria lub niski koszt konfiguracji. Wybierz obróbkę CNC, jeśli potrzebujesz wąskich tolerancji, prawdziwych materiałów konstrukcyjnych, gwintów, płytek lub powierzchni przypominającej produkcję. W wielu projektach wykorzystuje się zarówno wydrukowany model do wstępnej kontroli kształtu, jak i część obrobioną do sprawdzenia funkcjonalności.
Jaką tolerancję może zachować dostawca szybkiego prototypowania?
Zależy to od procesu, materiału, geometrii i funkcji. Drukowanie żywicą, nylon SLS, obróbka CNC i odlewanie próżniowe mają różne okna możliwości. Zamiast prosić o pojedynczy numer, określ najważniejsze wymiary i zapytaj dostawcę, w jaki sposób będą one kontrolowane i kontrolowane. Realistyczna dyskusja na temat tolerancji jest bardziej użyteczna niż ogólne twierdzenie.
Czy odlewanie próżniowe może zastąpić formowanie wtryskowe w przypadku małej partii?
Odlewanie próżniowe pozwala wyprodukować małą partię części, które wyglądają i przypominają produkcję formowaną, szczególnie w przypadku próbek przed wprowadzeniem na rynek, testów rynkowych i objętości mostów. Nie jest to trwały zamiennik formy wtryskowej. Żywotność formy, właściwości materiału i długoterminowa konsystencja są różne. Właściwy wybór zależy od ilości, materiału i trwałości programu.
W jakim formacie pliku wysłać do wyceny?
STEP lub IGES jest zwykle preferowany w przypadku części obrabianych i odlewanych, ponieważ zachowuje solidną geometrię. STL jest powszechny w drukowaniu 3D, ale może utracić drobne elementy, jeśli siatka jest gruba. Natywny plik CAD może być pomocny przy przeglądaniu DFM, jeśli pozwala na to poufność. Zawsze podawaj jednostki, wymiary krytyczne i informację o przeznaczeniu części.
Jak chronić projekt podczas prototypowania?
Skorzystaj z umowy NDA, udostępnij tylko pliki potrzebne do wyceny i zapytaj, kto wewnątrz dostawcy będzie miał dostęp. Zwykle łatwiej jest współpracować z producentem, który dysponuje przejrzystymi danymi i procesem wymagającym wiedzy, niż z producentem, który nie potrafi wyjaśnić swoich wewnętrznych kontroli. Z próbkami fizycznymi należy się również obchodzić z taką samą ostrożnością, jak z plikami cyfrowymi.
Czy dostawca prototypów może obsłużyć produkcję niskoseryjną po prototypie?
Wiele osób może, ale dokładna ścieżka zależy od procesu. Odlewanie próżniowe, obróbka CNC i wykańczanie małych partii mogą stanowić pomost od prototypu do produkcji pilotażowej. Jeśli ostateczna część zostanie uformowana wtryskowo, prototyp może nadal weryfikować montaż, ergonomię i reakcję klienta podczas planowania narzędzia produkcyjnego.
Co wpływa na czas realizacji usług szybkiego prototypowania?
Na czas realizacji mają wpływ proces, dostępność materiałów, rozmiar części, wykończenie, ilość i wymagania dotyczące kontroli. Prosty wydruk z żywicy może poruszać się szybko, podczas gdy część obrobiona maszynowo z anodowaniem lub partia odlewana próżniowo z dopasowaniem kolorów wymaga więcej etapów. Dostawca, który podaje realistyczny harmonogram z zależnościami, jest bardziej przydatny niż ten, który obiecuje możliwie najkrótszy termin.
Usługi szybkiego prototypowania sprawdzają się najlepiej, gdy traktuje się je jako sekwencję etapów uczenia się, a nie pojedynczy zakup. Pierwsza część powinna odpowiedzieć na pytanie, druga powinna ograniczyć ryzyko, a trzecia powinna potwierdzić, że projekt jest gotowy do kolejnego etapu. Dostawca, który może poruszać się pomiędzy drukiem na żywicy, drukiem na nylonie i metalu, obróbką CNC, odlewaniem próżniowym i wykańczaniem powierzchni, zapewnia projektowi więcej możliwości udzielenia odpowiedzi na te pytania bez konieczności ponownego rozpoczynania rozmowy.
Praktyczny wniosek jest prosty: określ decyzję, nazwij najważniejsze wymiary, wybierz proces, który może je przetestować i poproś DFM o opinię przed uruchomieniem maszyny. Takie podejście nie sprawi, że każdy prototyp będzie doskonały, ale sprawi, że wynik będzie bardziej użyteczny, łatwiejszy do wyjaśnienia i mniej prawdopodobny do powtórzenia. Dla zespołu pod presją harmonogramu to właśnie jest prawdziwa wartość niezawodnego producenta szybkiego prototypowania.
-
Usługa drukowania 3D w żółtej żywicy podobnej do ABS
-
 Usługa druku 3D ze stali nierdzewnej 316L
-
 Usługa druku 3D z materiału wzmocnionego włóknem węglowym PPS+CF
-
 Usługa druku 3D w wysokotemperaturowym materiale PLA HT-PLA
-
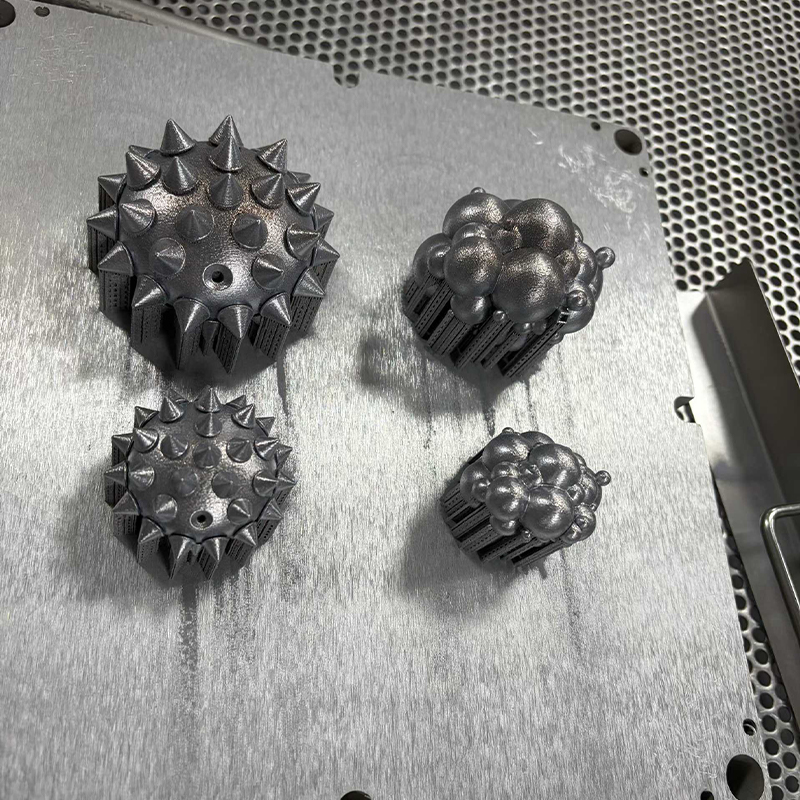 Usługa druku 3D stali narzędziowej H13 / S136
-
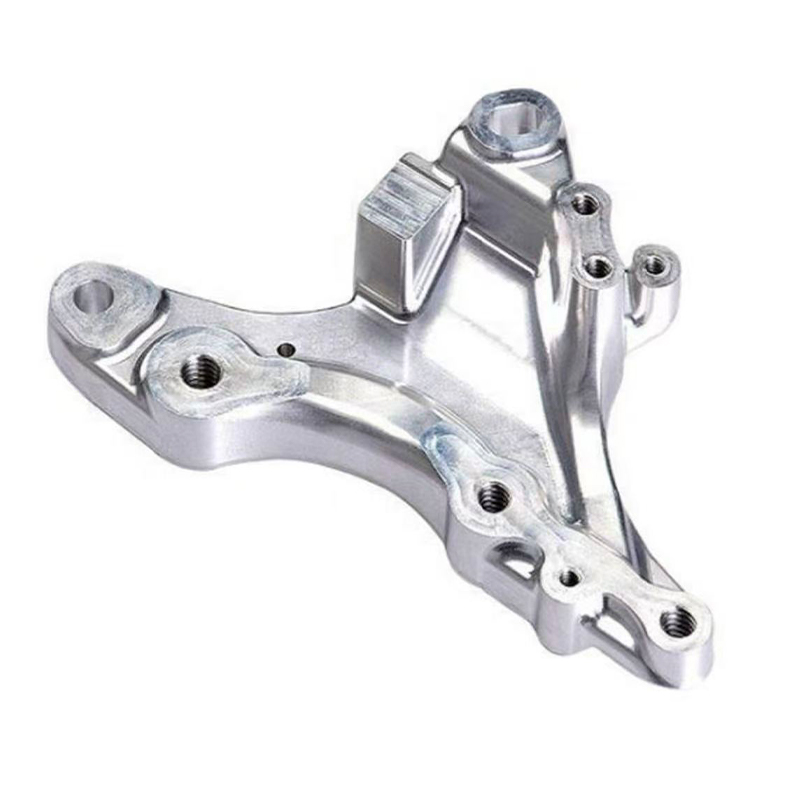 Usługa druku 3D ze stopu tytanu Ti6Al4V
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
