- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

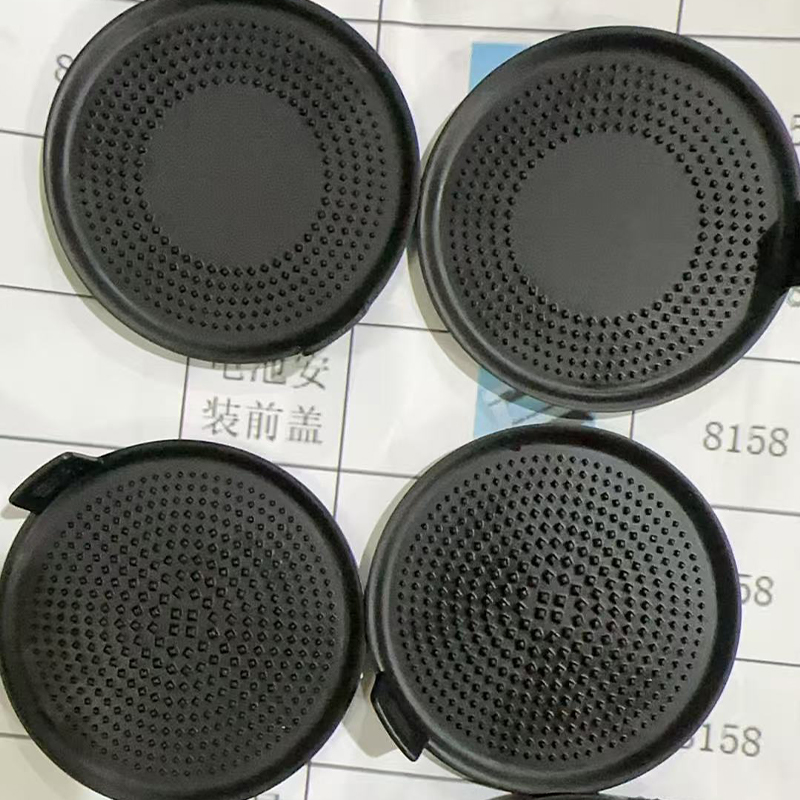
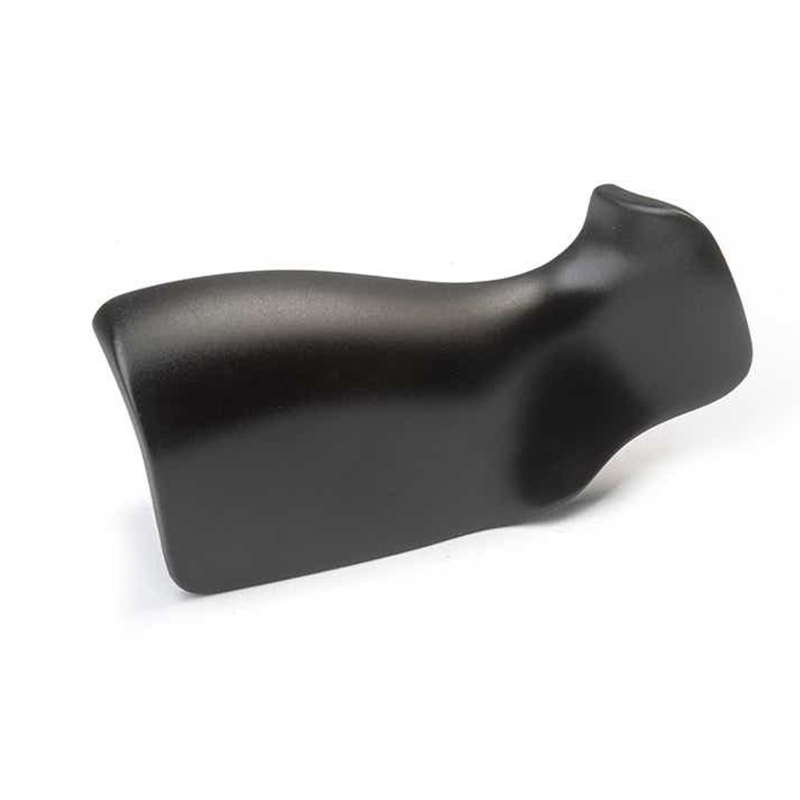
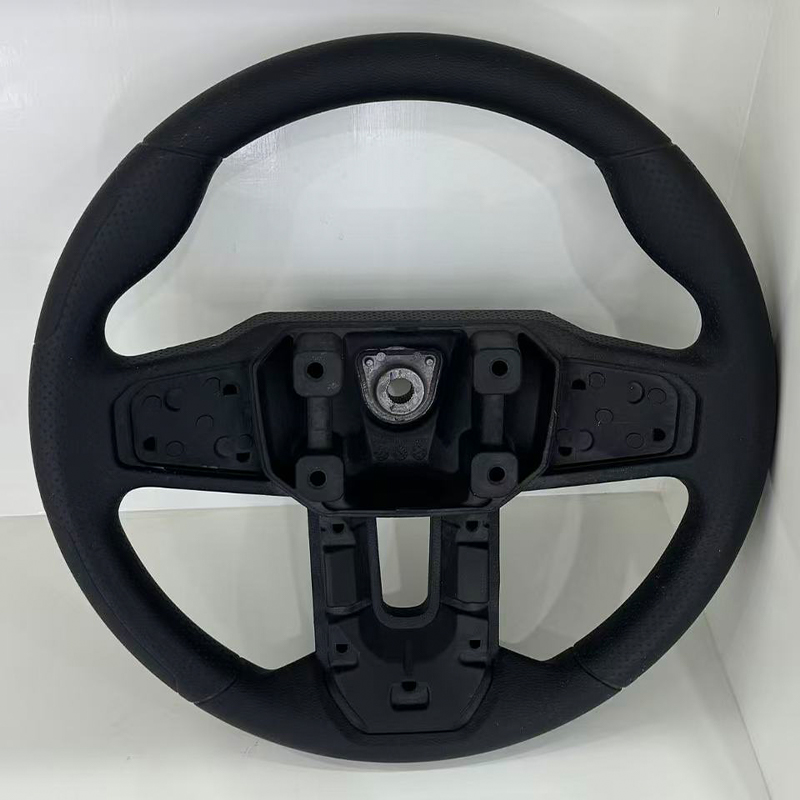
Usługa druku 3D z żywicy SLA: jak to działa i gdzie pasuje
Usługa drukowania 3D z żywicy SLA : Krótka odpowiedź na części krytyczne dla szczegółów
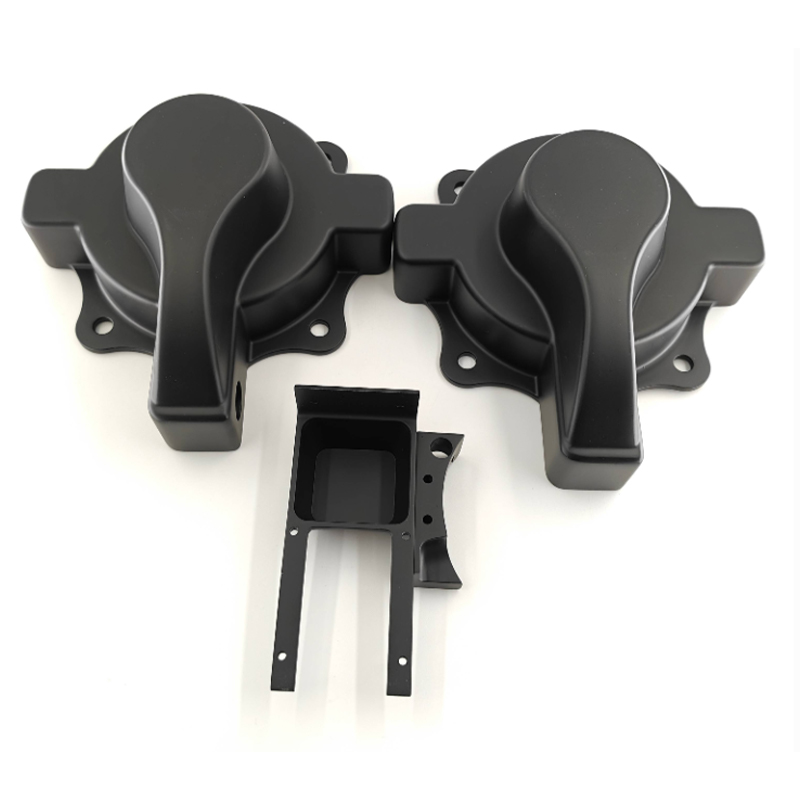
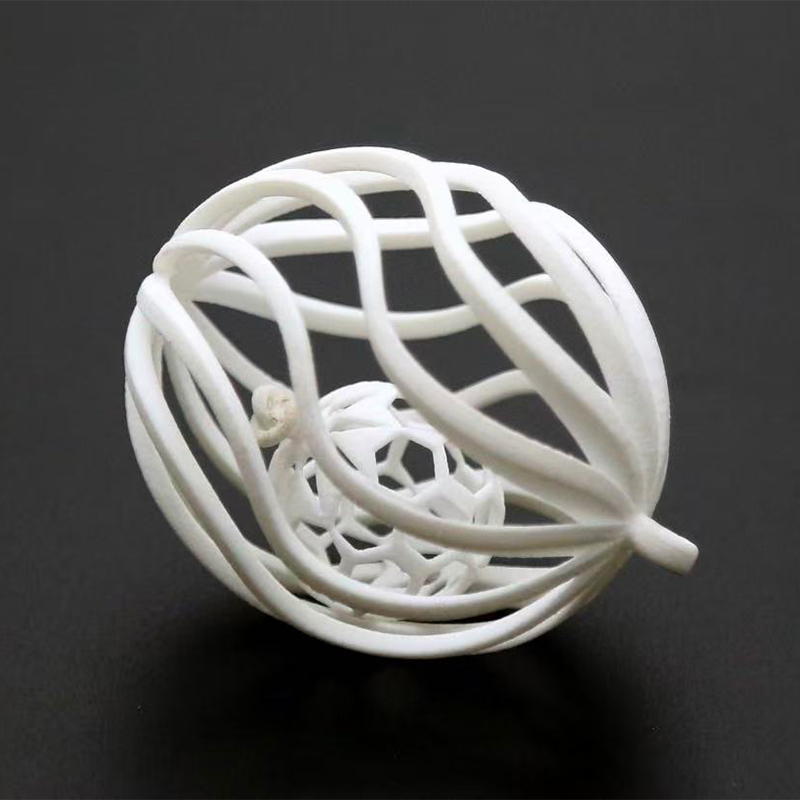
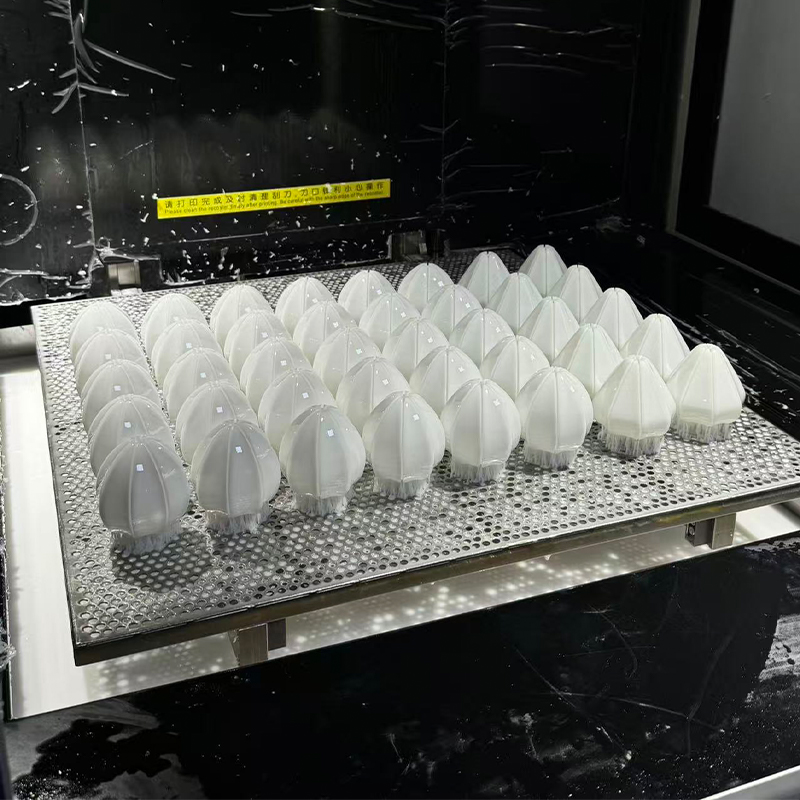
Załóżmy, że do piątku Twój zespół potrzebuje sześciu obudów do urządzeń przenośnych, każdy z zatrzaskami, przezroczystym okienkiem obiektywu i powierzchnią wystarczająco gładką, aby można było sfotografować platformę startową. Drukowanie ich w procesie ciągłym pozostawiłoby widoczne linie warstw. Obróbka ich trwałaby dłużej i nie pozwalała na łatwe dotarcie do cienkich elementów wewnętrznych. Usługa druku 3D na żywicy SLA jest zazwyczaj właściwym wyborem, ponieważ stereolitografia utwardza ciekłą żywicę za pomocą lasera, warstwa po warstwie, i zapewnia gładkie powierzchnie, ostre małe elementy i dobrą dokładność w przypadku małych i średnich części.
Oto cała rekomendacja w dwóch zdaniach. SLA pasuje do modeli wyglądu, kontroli dopasowania, przezroczystych części, małych komponentów mechanicznych i wzorców odlewów. Mniej nadaje się do części przenoszących duże obciążenia, wystawionych na długotrwałe działanie silnego światła słonecznego lub nagrzewających się. Wiedza o tym, gdzie przebiega ta granica, oddziela gładkie pierwsze zamówienie od frustrującego, dlatego większość tego przewodnika dotyczy tej granicy: jaką żywicę wybrać, jak zaprojektować pod kątem procesu, jakie wykończenie warto wykonać i jak poinformować producenta druku 3D SLA.
Szybkie odpowiedzi przed szczegółami
- Dobre dla: szczegółowe prototypy, modele wystawowe, przejrzyste części, małe części funkcjonalne i mistrzowie odlewania.
- Typowe mocne strony: gładkie powierzchnie, drobne szczegóły, duża dokładność małych części i szeroki zakres właściwości żywicy.
- Typowe limity: standardowe żywice mogą być kruche, części wymagają mycia i utwardzania, a długa ekspozycja na słońce może zmienić kolor.
- Wspólny następny krok: wykańczanie, malowanie lub odlewanie próżniowe, gdy potrzebujesz koloru, tekstury lub małej partii.
Ten przewodnik został napisany dla inżynierów, menedżerów produktów i zespołów ds. zaopatrzenia, którzy chcą części, które działają na stanowisku pracy i dobrze wyglądają podczas spotkania. Unika podręcznikowej teorii i trzyma się tego, co ma wpływ na Twoje zamówienie: wyboru materiału, zasad projektowania, obróbki końcowej, porównań z innymi procesami i pytań dostawców. Jeśli chcesz wiedzieć, jak myśli doświadczony dostawca druku 3D z żywicy SLA, poniższe sekcje są zgodne z kolejnością prawdziwego projektu.
Wybierz SLA, gdy jakość powierzchni i drobne szczegóły mają większe znaczenie niż duże obciążenia mechaniczne.
Jak działa druk 3D z żywicy SLA: zasady i konstrukcja maszyny
SLA oznacza stereolitografię. Zbiornik, zwykle nazywany kadzią, zawiera płynną żywicę fotopolimerową. Laser UV śledzi przekrój części na powierzchni żywicy, a wszędzie tam, gdzie dotknie laser, żywica twardnieje. Platforma robocza przesuwa się następnie o grubość jednej warstwy, a na wierzchu układana jest następna warstwa. Powtarzanie tej czynności tysiące razy daje solidną część przymocowaną do platformy za pomocą cienkich konstrukcji wsporczych.
Główne elementy maszyny SLA
Elementy optyczne i ruchowe
| Materiał i elementy nośne
|
Od pliku do gotowej części
- Sprawdzanie plików i przygotowanie do kompilacji: inżynier sprawdza model 3D, wybiera orientację, dodaje podpory i wybiera grubość warstwy.
- Drukowanie: laser utwardza każdą warstwę, podczas gdy platforma przechodzi przez konstrukcję.
- Pranie: część drukowaną czyści się w kąpieli rozpuszczalnikowej w celu usunięcia nieutwardzonej żywicy.
- Usuwanie wsparcia: podpory są odcięte, a punkty styku lekko oczyszczone.
- Po utwardzeniu: część poddawana jest działaniu światła UV, czasami ciepła, dzięki czemu żywica osiąga swoje ostateczne właściwości.
- Wykończenie i inspekcja: W razie potrzeby przeprowadza się piaskowanie, polerowanie, malowanie lub powlekanie, a część sprawdzana jest z rysunkiem.
Wielu kupujących dziwi się, że samo drukowanie to tylko część harmonogramu. Mycie, utwardzanie i wykańczanie zajmują znaczną część czasu, a pominięcie ich powoduje, że części stają się lepkie, słabe lub oznaczone. Poniższa tabela przedstawia ilustracyjny harmonogram małego zamówienia, dzięki czemu można zobaczyć, jak mijają dni.
Harmonogram stanowi pomoc w planowaniu, a nie wycenę. Rzeczywiste harmonogramy zależą od rozmiaru części, ilości, żywicy i poziomu wykończenia.
Oś czasu pokazuje, że drukowanie zajmuje tylko część ogólnego harmonogramu, poprzedzając go przygotowaniem i łańcuchem czyszczenia, utwardzania i wykańczania po nim. Mycie i utwardzanie są krótkie w porównaniu z drukowaniem, ale są niezbędne, ponieważ niedostatecznie utwardzone części mogą później sprawiać wrażenie lepkich lub deformować się. Szlifowanie i wykańczanie zajmują najdłuższy etap po wydrukowaniu, dlatego zwykła, zadrukowana część dociera do klienta szybciej niż malowana. Klientom usługi drukowania 3D na żywicy SLA firmy Jiaheng ten wzór pomaga w podjęciu decyzji, czy projekt wymaga surowych wydrukowanych części, lekko wykończonych czy całkowicie pomalowanych części. Gdy wykańczanie odbywa się na tej samej platformie, harmonogram nie traci czasu na transport i ponowne spotkania między dostawcami.
Drukowanie to tylko jeden etap: mycie, utwardzanie i wykończenie decydują o tym, jak dana część będzie się czuć, wyglądać i trwać.
Typowe typy żywic SLA i ich charakterystyka
Nazywanie czegoś częścią SLA niewiele mówi o jego zachowaniu, ponieważ większość mówi żywica. Żywice są formułowane tak, aby imitować różne tworzywa sztuczne, a każda rodzina wiąże się z kompromisami. Poniższe karty podsumowują typy, które zwykle oferuje dostawca druku 3D na żywicy SLA. Dokładna dostępność jest różna, dlatego przed zaprojektowaniem konkretnej nieruchomości sprawdź aktualne opcje.
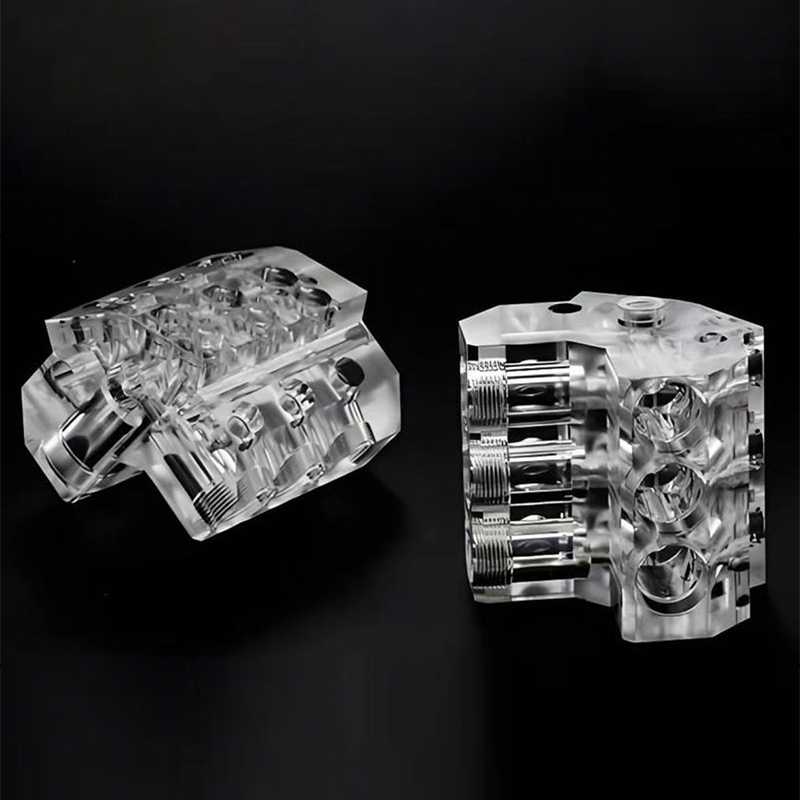
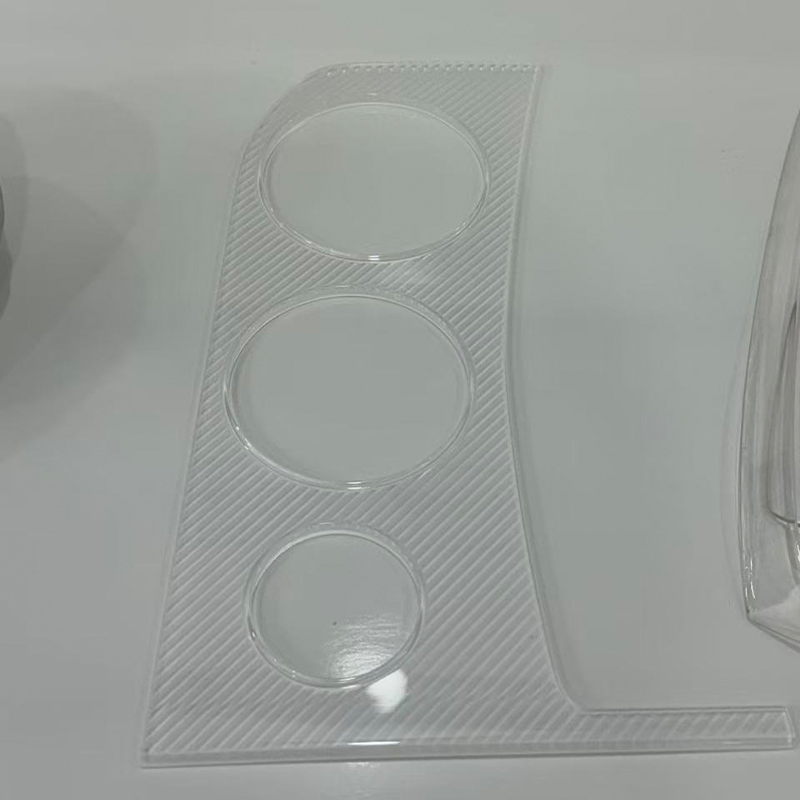
Standardoweowa żywica Drobne szczegóły i gładka powierzchnia. Nadaje się do modeli wizualnych, elementów wystawowych i kontroli koncepcji, chociaż może być kruchy pod wpływem uderzenia. Żywica twarda lub przypominająca ABS Lepsze zachowanie podczas uderzenia i mocniejsze, trwalsze odczucie. Nadaje się do połączeń zatrzaskowych, obudów i prototypów funkcjonalnych. Przezroczysta lub przezroczysta żywica Wydruki mają półprzezroczysty wygląd i można je polerować lub powlekać w celu uzyskania przejrzystości. Stosowany do soczewek, światłowodów i modeli ścieżki płynu. Żywica wysokotemperaturowa Zachowuje sztywność w podwyższonej temperaturze. Wybierany do części znajdujących się w pobliżu źródeł ciepła lub do narzędzi i osprzętu. Żywica elastyczna lub gumopodobna Elastyczny i miękki w dotyku. Stosowany do uszczelek, uchwytów, uszczelek i prototypów do noszenia. Żywica odlewnicza Wypala się czysto w przypadku odlewów metodą trakcyjną. Używany do mistrzów stylu biżuterii i małych wzorów części metalowych.
| Rodzina żywic | Zachowanie | Typowe zastosowania | Rzeczy do obejrzenia |
|---|---|---|---|
| Standard | Sztywne, gładkie, szczegółowe | Modele wizualne, części wystawowe | Może być kruchy, cienkie części mogą pęknąć |
| Twardy lub podobny do ABS | Mocny, odporny na uderzenia | Obudowy, zatrzaski, klipsy | Nieco niższa ostrość drobnych szczegółów |
| Jasne | Półprzezroczysty, nadający się do polerowania | Soczewki, światłowody, szyby | Z czasem może żółknąć w mocnym świetle |
| Wysoka temperatura | Sztywny, gdy jest ciepły | Części narażone na działanie ciepła, osprzęt | Często bardziej kruche niż twarde żywice |
| Elastyczny | Elastyczny, miękki w dotyku | Uszczelki, uchwyty, miękkie klawisze | Niższa odporność na rozdarcie niż guma formowana |
| Odlewany | Niskie wypalenie popiołu | Mistrzowie odlewania, małe wzory | Przed odlewaniem należy obchodzić się delikatnie |
Praktycznym sposobem wyboru jest zadanie sobie pytania, co dana część musi przetrwać. Jeżeli ma to być tylko oglądane to wystarczy zwykła żywica. Jeśli będzie on montowany i obsługiwany, twardsza żywica jest zwykle bezpieczniejsza. Jeśli musi pozostać sztywny w pobliżu lampy lub silnika, spójrz na typ wysokotemperaturowy. A jeśli część jest wzorcem do późniejszego powielenia, wspomnij o tym, ponieważ dostawca przygotuje powierzchnię do odlewu, a nie do ekspozycji.
Kolor to kolejny wybór. Wiele żywic drukuje w kolorze białym, szarym, czarnym lub półprzezroczystym, które można później pomalować lub farbować. Kupujący, którzy potrzebują dokładnego koloru lub poziomu połysku, zwykle drukują w neutralnej żywicy i wykańczają ją, co daje większą kontrolę niż poleganie wyłącznie na kolorze żywicy.
Dopasuj żywicę do tego, co część musi przetrwać: wygląd, montaż, ciepło, przejrzystość lub elastyczność.
Zastosowania i punkty wyboru druku 3D z żywicy SLA
SLA pojawia się wszędzie tam, gdzie liczą się drobne detale i gładkie powierzchnie. Zespoły projektowe używają go do sprawdzania formy i dopasowania, zespoły marketingowe używają go do pokazywania próbek, a inżynierowie używają go do tworzenia małych funkcjonalnych części i pomocy narzędziowych. Poniższe kolumny łączą typowe zastosowania z pytaniami, które należy zadać przy podejmowaniu decyzji, czy umowa SLA jest właściwym procesem.
Typowe obszary zastosowań
| Punkty wyboru do sprawdzenia
|
Szybka ścieżka decyzyjna
- Jeśli potrzebujesz szybko kilku szczegółowych części, SLA jest mocnym pierwszym kandydatem.
- Jeśli potrzebujesz twardszych części z prawdziwego plastiku konstrukcyjnego, rozważ zamiast tego druk nylonowy lub obróbkę skrawaniem.
- Jeśli potrzebujesz od 10 do 30 identycznych części o wyglądzie produkcyjnym, wydrukuj matrycę w SLA i użyj odlewu próżniowego.
- Jeśli potrzebujesz części metalowych, przejdź do drukowania metalu lub obróbki CNC.
Poniższy wykres porównuje SLA z czterema potrzebami, o których najczęściej wspominają kupujący. Wyniki stanowią redakcyjną ilustrację ogólnych tendencji i nie stanowią wyników testów.
Wyższy pierścień oznacza, że SLA ogólnie odpowiada takim potrzebom. Niższy pierścień wskazuje przypadek, w którym inny proces może zasługiwać na przyjrzenie się.
Pierścienie wykazują SLA w najlepszym wydaniu, jeśli chodzi o gładkość powierzchni i drobne szczegóły, dlatego jest to powszechny wybór w przypadku modeli wyglądowych i małych precyzyjnych części. Dokładność wymiarowa małych części jest następująca, wspomagana przez drobną plamkę lasera i cienkie warstwy. Wytrzymałość na duże obciążenia to najniższy pierścień, ponieważ nawet twardsze żywice zachowują się inaczej niż konstrukcyjne tworzywa termoplastyczne pod długotrwałym obciążeniem. Ten wzorzec wyjaśnia, dlaczego wiele projektów łączy umowę SLA z innymi metodami, wykorzystując ją do sprawdzania wyglądu i dopasowania oraz przechodząc na drukowanie lub obróbkę nylonową w celu testów nośności. Jiaheng oferuje druk na żywicy, nylonie i metalu wraz z obróbką skrawaniem, dzięki czemu zespół może porównywać trasy na jednej platformie zamiast pozyskiwać je osobno.
SLA wyróżnia się gładkimi powierzchniami i drobnymi szczegółami, więc gdy części muszą przenosić duże obciążenia, należy zastosować inne procesy obok niego.
Szczegółowe porównanie: SLA vs obróbka FDM, SLS i CNC
Kupujący rzadko porównują SLA do niczego. Prawdziwe pytanie brzmi zazwyczaj, czy SLA pokona inną drogę do stojącego przed nimi zadania. W poniższej tabeli przedstawiono umowę SLA obok trzech popularnych alternatyw, więc różnice są łatwo widoczne.
| Czynnik | Druk żywiczny SLA | Druk FDM | Nadruk z nylonu SLS | Obróbka CNC |
|---|---|---|---|---|
| Powierzchnia finish | Gładkie, drobne szczegóły | Widoczne linie warstw | Lekko ziarnisty mat | Obrobione maszynowo, ślady narzędzi |
| Świetna funkcjas | Bardzo dobrze | Ograniczone przez dyszę | Dobrze | Ograniczone rozmiarem narzędzia |
| Siła | Zależy od żywicy, często kruchej | Umiarkowane | Dobrze, tough nylon | Wysoki, solidny materiał |
| Potrzeby wsparcia | Podpory ze znakami kontaktowymi | Podpory do zwisów | Proszek wspiera część | Oprawy utrzymują część |
| Typowe części | Szczegółowe małe i średnie części | Przybliżone modele koncepcyjne | Funkcjonalne, trwałe części | Precyzyjne części metalowe i plastikowe |
| Wykończenie | Szlifowanie i malowanie działają dobrze | Wymagane dalsze szlifowanie | Farbowanie, piaskowanie | Piaskowanie, anodowanie, malowanie |
SLA wygrywa tam, gdzie liczy się wygląd i drobne szczegóły, dlatego często jest pierwszym wyborem w przypadku modeli pokazowych i małych precyzyjnych części. FDM jest przydatny w przypadku zgrubnych wczesnych kształtów, ale pokazuje linie warstw. Nylon SLS zapewnia trwałe, funkcjonalne części bez śladów podparcia, co pasuje do zatrzasków i wsporników, które będą obsługiwane. Obróbka CNC wykorzystuje solidny półfabrykat i zapewnia wytrzymałość i tolerancję, których druk zazwyczaj nie może dorównać, ale jest ograniczony dostępem narzędzi do skomplikowanych kształtów wewnętrznych.
Jak trasy ze sobą współdziałają
- Zacznij od umowy SLA w celu sprawdzenia dopasowania i wyglądu projektu.
- Przejdź na nylon SLS lub obróbkę skrawaniem, gdy część wymaga prawdziwych testów mechanicznych.
- Jeśli potrzebujesz od 10 do 30 części o wyglądzie produkcyjnym, użyj wzorca SLA z formowaniem silikonowym.
- Zakończ malowaniem lub powłoką, aby dopasować wygląd produktu końcowego.
Jiaheng opisuje to jako podejście kompleksowe. Firma działa jako producent OEM i ODM z wewnętrznym zespołem projektowym i zapewnia druk 3D z żywicy, nylonu i metalu, a także zaawansowaną obróbkę skrawaniem i replikację form silikonowych. Projekt może zatem rozpocząć się jako model wyglądu SLA, być kontynuowany jako funkcjonalny prototyp obrobiony maszynowo i zakończyć jako mała partia odlewanych części, bez konieczności ponownego cytowania i ponownego wyjaśniania na każdym etapie.
SLA przoduje pod względem powierzchni i szczegółów, SLS i obróbka prowadzą pod względem wytrzymałości, a plan etapowy często wykorzystuje więcej niż jeden.
Wytyczne projektowe i tolerancje dla części drukowanych SLA
SLA wiele wybacza, ale kilka nawyków projektowych robi widoczną różnicę. Poniższe wytyczne pojawiają się w większości przeglądów wykonalności, a przestrzeganie ich zmniejsza ryzyko nieudanej kompilacji lub części wymagającej przeróbki.
Grubość ścianki i drobne cechy
Zbyt cienkie ściany mogą się wypaczać, pękać podczas czyszczenia lub nie drukować. Wielu dostawców podaje praktyczne minimum wynoszące około 0,8 do 1,0 mm dla ścian podpartych, przy grubszych ściankach w przypadku większych części. Możliwe są drobne teksty i małe dziurki, ale bardzo małe elementy mogą wymagać powiększenia lub sprawdzenia u dostawcy. Nawet grubość ścianki pomaga również zmniejszyć naprężenia i zniekształcenia.
Puste części i otwory spustowe
Modele puste zatrzymują w środku płynną żywicę, co może powodować ciśnienie, nierównomierne utwardzanie lub późniejszy wyciek. Jeśli potrzebna jest pusta konstrukcja, dodaj otwory spustowe o średnicy kilku milimetrów, aby nieutwardzona żywica mogła wydostać się na zewnątrz, i poinformuj dostawcę o otworach, aby były umieszczone z dala od kosmetycznych powierzchni. Wielu kupujących dla uproszczenia preferuje części pełne, chociaż grubsze elementy mogą drukować wolniej i bardziej się kurczyć.
Znaki orientacji i wsparcia
Konstrukcje wsporcze utrzymują zwisy na miejscu i pozostawiają niewielkie ślady po ich usunięciu. Inżynier wybiera orientację, aby ukryć te ślady na mniej widocznych powierzchniach i chronić powierzchnie krytyczne. Jeśli dana twarz ma być idealnie gładka, powiedz to w briefie. Dostawca może następnie ustawić część tak, aby powierzchnia czołowa nie stykała się z podporami.
Tolerancje i pasowania
Ogólne wytyczne dotyczące SLA często przytaczają tolerancje w zakresie mniej więcej plus minus 0,1 do 0,2 mm w przypadku małych części, przy większych częściach zmieniających się proporcjonalnie. Części również w dalszym ciągu nieznacznie się kurczą podczas utwardzania, dlatego elementy współpracujące, takie jak kołki i otwory, powinny uwzględniać luz. Jeśli dopasowanie ma kluczowe znaczenie, wielu dostawców drukuje próbkę testową lub obrabia ją później. Poniższa tabela zakresów przedstawia zakresy grubości warstw, które są zazwyczaj dopasowywane do różnych celów.
Cieńsze warstwy zapewniają gładsze powierzchnie i dokładniejsze szczegóły, podczas gdy grubsze warstwy przyspieszają budowę i pasują do większych lub przeciągów. Podane zakresy stanowią ogólne wytyczne i mogą się różnić w zależności od maszyny i żywicy.
Wykres zakresu pokazuje, że w modelach o drobnych szczegółach i małych częściach zazwyczaj stosuje się najcieńsze warstwy, co zapewnia gładsze zakrzywione powierzchnie i ostrzejsze krawędzie. Standardowe prototypy mieszczą się w środkowym przedziale, który równoważy szczegółowość i czas budowy. W większych obudowach i pokrywach często stosuje się grubsze warstwy, ponieważ dodatkowy koszt nakładania cienkich warstw sumuje się w przypadku dużych konstrukcji. Szybkie przeciągi to grubszy koniec, gdzie prędkość ma większe znaczenie niż gładkość powierzchni. Kiedy poprosisz producenta druku 3D z żywicy SLA o wycenę, poinformowanie go o przeznaczeniu części pozwoli mu odpowiednio wybrać grubość warstwy i pozwoli uniknąć marnowania czasu na tworzenie szczegółów, których nikt nie zobaczy.
| Funkcja | Praktyczne wskazówki | Powód |
|---|---|---|
| Grubość ścianki | Zachowaj około 0,8 do 1,0 mm lub więcej | Zmniejsza pękanie i wypaczenia |
| Puste sekcje | Dodaj otwory spustowe o średnicy kilku milimetrów | Umożliwia ucieczkę nieutwardzonej żywicy |
| Krytyczne twarze | Powiedz dostawcy, które powierzchnie muszą być gładkie | Umożliwia orientację w celu ich ochrony |
| Funkcje krycia | Uwzględnij luz pasujący | Umożliwia utwardzanie skurczu |
| Tekst i logo | Używaj pogrubionych, wypukłych lub wygrawerowanych kształtów | Zapewnia czytelność drobnych szczegółów |
Nawet ściany, otwory drenażowe i wyraźna notatka na kosmetycznych powierzchniach zapobiegają większości problemów projektowych SLA.
Obróbka końcowa i wykańczanie powierzchni części SLA
Surowa część SLA jest już gładsza niż większość części drukowanych, ale nie jest wykończona. Obróbka końcowa zmienia go z drukowanego obiektu w coś, co można złożyć, sfotografować lub zaprezentować. Większość dostawców obejmuje mycie i utwardzanie w standardzie, a opcjonalnie oferuje dodatkowe wykończenie.
Mycie i utwardzanie
Po wydrukowaniu części są myte w kąpieli rozpuszczalnikowej, zwykle alkoholu izopropylowego, w celu usunięcia nieutwardzonej żywicy. Następnie utwardza się je w świetle UV, czasami przy delikatnym ogrzewaniu. Niedomycie pozostawia lepką powierzchnię, a niedostateczne utwardzenie może osłabić część. Nadmierne mycie rozpuszczalnikiem może zmiękczyć niektóre żywice, dlatego dostawcy dokładnie kontrolują czas.
Usuwanie podpór i szlifowanie
Podpory są odcinane, a miejsca styku szlifowane lub spiłowane na gładko. W przypadku części wystawowych szlifowanie jest kontynuowane drobniejszym ziarnem, aż powierzchnia będzie jednolita. Jest to również krok, który usuwa słabe linie warstw na płytkich krzywiznach. Im bardziej wyrafinowane jest wymagane wykończenie, tym więcej pracy ręcznej jest wymagane.
Malowanie, powlekanie i polerowanie
- Gruntowanie i malowanie: nadaje kontrolowany poziom koloru i połysku oraz ukrywa pozostałe ślady.
- Przezroczysta powłoka: poprawia przejrzystość przezroczystych części i dodaje warstwę ochronną.
- Polerowanie: nadaje przezroczystym częściom wygląd przypominający szkło, jeśli pozwala na to konstrukcja.
- Teksturowanie i znakowanie: dodaje wzory uchwytów, logo lub przerwy kolorystyczne, zgodnie z wymaganiami.
Ponieważ Jiaheng zapewnia również malowanie i inną obróbkę powierzchni, części SLA mogą być transportowane bezpośrednio z drukarki na stół wykańczający w ramach tego samego projektu. Ma to znaczenie przy dopasowywaniu kolorów i w przypadku części o kilku kolorach, ponieważ wykonawca zna żywicę i historię przygotowania. Jeśli do formowania silikonu będzie używany mistrz, należy wcześniej poinformować o tym dostawcę. Mistrz odlewnictwa potrzebuje bardzo gładkiej powierzchni, ponieważ każda wada zostanie skopiowana do formy.
Mycie, utwardzanie i dokładne szlifowanie sprawiają, że wydrukowana część SLA staje się gotowa.
Kontrole jakości i typowe problemy z drukowaniem SLA
Dobrzy dostawcy sprawdzają jakość przed, w trakcie i po budowie. Przeglądają plik pod kątem cienkich ścian i uwięzionych objętości, monitorują kompilację, a następnie sprawdzają gotową część pod kątem wymiarów, śladów powierzchni i stanu utwardzenia. W poniższej tabeli wymieniono najczęściej pojawiające się problemy oraz sposoby zapobiegania im.
| Problem | Typowa przyczyna | Zapobieganie |
|---|---|---|
| Wypaczenie lub zniekształcenie | Nierówna grubość ścian lub duże płaskie powierzchnie | Równe ściany, dobra orientacja, rozmieszczenie podpór |
| Znaki wsparcia | Punkty kontaktowe, w których usunięto podpory | Orientuj, aby ukryć ślady i piasek po usunięciu |
| Lepka lub lepka powierzchnia | Niewystarczające mycie lub utwardzanie | Właściwy czas mycia i utwardzania |
| Kruche złamanie | Standardoweowa żywica under impact or thin sections | Wybierz twardszą żywicę, zagęść ściany |
| Z czasem żółknie | Ekspozycja na promieniowanie UV i światło, zwłaszcza na przezroczystych częściach | Stosuj powłoki i ograniczaj światło słoneczne |
| Wymiarowe drift | Skurcz podczas utwardzania | Zapewnij luz i sprawdź wymiary krytyczne |
| Uwięziona żywica | Puste sekcje without drain holes | Dodaj otwory spustowe i dokładnie wyczyść |
Kontrola zazwyczaj obejmuje wymiary dotyczące cech krytycznych, stan wizualny, kompletność utwardzenia i wymagany poziom wykończenia. W przypadku partii pierwsza część jest sprawdzana przed zwolnieniem pozostałych. Jeśli masz rygorystyczne standardy dotyczące wyglądu, udostępnij zdjęcie referencyjne lub próbkę i ustal, jaki poziom widocznych znaków pomocniczych lub linii warstw jest akceptowalny. Pisemne oczekiwania skuteczniej zapobiegają nieporozumieniom niż ustne.
Opakowanie też ma znaczenie. Świeżo wydrukowane i utwardzone części mogą zostać zarysowane w wyniku kontaktu, a cienkie elementy mogą pęknąć w transporcie. Części są zwykle pakowane pojedynczo i umieszczane w pudełku, dzięki czemu drobne detale docierają w nienaruszonym stanie.
Przed rozpoczęciem budowy należy uzgodnić na piśmie wymiary krytyczne i dopuszczalne oznaczenia powierzchni.
Konserwacja i pielęgnacja części z żywicy SLA
Części z żywicy drukowanej nie są bezobsługowe. Światło, ciepło, wilgoć i chemikalia mają na nie wpływ z biegiem czasu, a przy odrobinie staranności prototypy są w dobrym stanie, co ułatwia przeglądanie, testowanie i przechowywanie. Poniższe wskazówki obejmują również kilka punktów postępowania dla każdego, kto bezpośrednio pracuje z żywicą.
| Ekspozycja | Efekt | Porady pielęgnacyjne |
|---|---|---|
| Bezpośrednie światło słoneczne | Z biegiem czasu może powodować żółknięcie i łamliwość | Przechowywać z dala od promieni UV, stosować powłoki na części wystawowe |
| Ciepło | Niektóre żywice miękną w pobliżu granicy cieplnej | Trzymać z dala od gorących powierzchni i zaparkowanych pojazdów |
| Rozpuszczalniki i środki czyszczące | Może zmiękczyć lub zmętnieć niektóre żywice | Użyj łagodnego mydła i wody, najpierw przetestuj silne środki czyszczące |
| Wilgoć i wilgoć | Niewielkie zmiany wymiarowe w niektórych żywicach | Przechowywać w suchym miejscu, przechowywać szczelnie zamknięte w celu długotrwałego przechowywania |
| Wpływ i stres | Cienkie elementy mogą pękać | Obchodź się delikatnie, unikaj ostrego obciążania cienkich odcinków |
Nawyki przechowywania i obchodzenia się z nimi
- Części przechowuj w chłodnym, suchym miejscu i unikaj długiego przebywania w jasnym świetle.
- Owiń przezroczyste części osobno, aby nie porysowały.
- Trzymaj pomalowane części w odpowiedniej odległości, aby powierzchnie się nie sklejały ani nie pocierały.
- Unikaj ciasnego zaciskania cienkich elementów, ponieważ żywica może pękać pod naprężeniem punktowym.
- Oznacz części z informacją o wersji i typie żywicy, aby zamówienia uzupełniające odpowiadały oryginałowi.
Obsługa żywicy i sprzętu
Nieutwardzona ciekła żywica może podrażniać skórę, dlatego dostawcy i użytkownicy noszą rękawiczki i unikają bezpośredniego kontaktu. Rozpuszczalniki myjące należy stosować w wentylowanych pomieszczeniach i trzymać z dala od źródeł ciepła. Po stronie maszyn dobrze zarządzany zakład utrzymuje kadzie w czystości, filtruje żywicę w celu usunięcia utwardzonych fragmentów, okresowo sprawdza laser i optykę oraz przechowuje żywicę z dala od światła. Procedury te pomagają utrzymać stabilną jakość wykonania od jednego zamówienia do drugiego, dlatego też powtarzający się klienci często widzą spójne wyniki u tego samego dostawcy.
Trzymaj części żywiczne z dala od silnego światła, ciepła i ostrych rozpuszczalników oraz ostrożnie obchodź się z cienkimi elementami.
Współpraca z producentem i dostawcą druku 3D z żywicy SLA
Drukowanie jest częścią, którą łatwo określić. To, co sprawia, że projekt przebiega sprawnie, to sposób, w jaki dostawca zajmuje się wszystkim wokół niego: przeglądem plików, doradztwem w sprawie żywic, wykończeniem i komunikacją. Te pytania pomogą Ci ocenić, czy dostawca druku 3D SLA jest na to przygotowany.
- Jakie rodziny żywic oferujecie i czy możecie opisać zachowanie każdej z nich?
- Czy przed drukiem sprawdzasz pliki pod kątem grubości ścianki, otworów drenażowych i orientacji?
- Jakie są typowe tolerancje rozmiaru mojej części i jak je sprawdzić?
- Jakie etapy wykończenia są dostępne w domu, np. szlifowanie, malowanie i polerowanie?
- Czy możesz obsługiwać małe partie, łącząc wzorce SLA z replikacją form silikonowych?
- Jak pakować cienkie części do wysyłki?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. podchodzi do tych kwestii jako chiński producent OEM i ODM. Zespół projektowy firmy przekształca pomysły klientów w praktyczne, atrakcyjne projekty produktów, a jej możliwości obejmują druk 3D z żywic, nylonu i metalu, zaawansowaną obróbkę skrawaniem, replikację form silikonowych i obróbkę powierzchni, taką jak malowanie. Klienci mogą przeprowadzić całą drogę od projektu do produktu na jednej platformie, co oszczędza czas koordynacji i pozwala zachować odpowiedzialność w jednym miejscu.
Jak przygotować przydatne zapytanie
- Model 3D w typowym neutralnym formacie plus rysunek oznaczający wymiary krytyczne.
- Zamierzone zastosowanie części i środowisko, w jakim będzie ona pracować.
- Rodzina żywic, o której myślisz, lub opis potrzebnych właściwości.
- Poziom wykończenia: surowy nadruk, szlifowany, gruntowany lub całkowicie malowany, z dowolnym kolorem.
- Ilość, docelowy termin dostawy i wszelkie potrzeby w zakresie pakowania.
Mając te informacje, dostawca może w pierwszej odpowiedzi zaproponować żywicę, orientację, grubość warstwy i plan wykończenia. Zapewnia także przejrzysty zapis, do którego można się odwołać, jeśli konieczna jest zmiana kolejności lub zmiana. W przypadku programów długoterminowych współpraca z tym samym producentem druku 3D z żywicy SLA buduje wspólną historię plików, ustawień i notatek wykończeniowych, co sprawia, że późniejsze partie są bardziej spójne.
Powiedz swojemu dostawcy, w jaki sposób dana część będzie używana, a będzie mógł inteligentniej wybrać żywicę, orientację i wykończenie.
Poznaj usługę drukowania 3D z żywicy Jiaheng SLA Resin
Jeśli Twój projekt wymaga gładkich powierzchni, drobnych szczegółów i szybkiej realizacji, możesz przejrzeć dostępne żywice, etapy procesu i projektu na dedykowanej stronie poświęconej Usługa drukowania 3D z żywicy SLA z Jiahenga. Zespół wspiera projekty OEM i ODM oraz może koordynować drukowanie z wykańczaniem, obróbką skrawaniem i replikacją form silikonowych na jednej platformie.
Wyślij swój plik 3D, przeznaczenie i wymagania dotyczące wykończenia, aby rozpocząć rozmowę z zespołem Jiaheng.
Często zadawane pytania dotyczące usługi drukowania 3D na żywicy SLA
Na czym polega usługa druku 3D na żywicy SLA?Jest to usługa produkcyjna, podczas której laser UV utwardza warstwę po warstwie płynną żywicę fotopolimerową w celu zbudowania części z modelu cyfrowego. Usługa zazwyczaj obejmuje przegląd plików, drukowanie, mycie, utwardzanie, usuwanie podpór i opcjonalne wykończenie. Ceniony jest za gładkie powierzchnie, drobne szczegóły i dobrą dokładność w przypadku małych i średnich części. |
Do czego nadaje się SLA w porównaniu z innymi metodami druku 3D?SLA to dobry wybór w przypadku modeli wyglądu, przezroczystych części, małych precyzyjnych komponentów i mistrzów odlewania. Inne metody, takie jak drukowanie lub obróbka nylonem SLS, mogą być preferowane, gdy część musi przenosić większe obciążenia lub wytrzymać trudniejsze użytkowanie. Wiele projektów najpierw korzysta z umowy SLA, a następnie przechodzi na inną drogę w celu testów funkcjonalnych. |
Jak dokładne są części drukowane SLA?Ogólne wytyczne często podają w przybliżeniu plus lub minus 0,1 do 0,2 mm w przypadku małych części, przy większych częściach zmieniających się proporcjonalnie. Dokładność zależy od żywicy, geometrii, orientacji i utwardzania. W przypadku dopasowań krytycznych dostawcy często drukują próbkę testową lub obrabiają element po wydrukowaniu. |
Jakie żywice są dostępne do druku SLA?Typowe rodziny obejmują żywicę standardową, żywicę twardą lub podobną do ABS, żywicę przezroczystą, żywicę wysokotemperaturową, żywicę elastyczną i żywicę odlewniczą. Każdy z nich inaczej równoważy szczegółowość, siłę, klarowność i zachowanie ciepła. Twój dostawca może zalecić żywicę, gdy wie, w jaki sposób dana część będzie używana. |
Czy części drukowane SLA można malować lub polerować?Tak. Części są zwykle szlifowane, gruntowane i malowane, a przezroczyste części można polerować i powlekać w celu poprawy przezroczystości. Ponieważ powierzchnie SLA są już gładkie, stanowią dobrą bazę do wysokiej jakości wykończeń. Przed rozpoczęciem drukowania poinformuj dostawcę o docelowym kolorze i połysku, aby powierzchnia została odpowiednio przygotowana. |
Czy części z żywicy SLA są wystarczająco mocne, aby przeprowadzić testy funkcjonalne?To zależy od żywicy i testu. Twardsze żywice radzą sobie z zatrzaskami i lekkim montażem, podczas gdy standardowa żywica może pękać pod wpływem uderzenia. W przypadku dużych obciążeń, długotrwałych naprężeń lub wysokiej temperatury zwykle bardziej odpowiednie są inne procesy lub materiały. Opisz test swojemu dostawcy, aby mógł doradzić. |
Czy mogę otrzymać małą partię od głównego dostawcy SLA?Tak. Powszechną metodą jest wydrukowanie wzorca w formacie SLA, dokładne jego wykończenie, wykonanie formy silikonowej i odlanie kopii z poliuretanu, zwykle około 10 do 30 sztuk na formę. Daje to wygląd przypominający produkcję bez użycia twardych narzędzi. Jiaheng oferuje zarówno druk SLA, jak i replikację form silikonowych na jednej platformie. |
Co powinienem uwzględnić, prosząc o wycenę SLA?Dołącz model 3D, rysunek określający wymiary krytyczne, ilość, preferowaną żywicę lub wymagane właściwości, poziom wykończenia i termin dostawy. Bardzo pomocna jest krótka notatka na temat sposobu użytkowania części i środowiska, w jakim będzie ona pracować. Pełne informacje skracają pierwszą odpowiedź i ograniczają późniejsze zmiany. |
Jasne przeznaczenie, odpowiednia żywica i określony poziom wykończenia to trzy elementy, które najbardziej poprawiają projekt SLA.
-
 Usługa druku 3D w żywicy w kolorze złamanej bieli
-
 Usługa druku 3D z czarnej żywicy
-
 Usługa druku 3D ze stopu tytanu Ti6Al4V
-
 Usługa druku 3D stali narzędziowej H13 / S136
-
 Usługa drukowania 3D z przezroczystej żywicy
-
 Usługa druku 3D z nylonu wzmocnionego włóknem węglowym PAHT+CF o wysokiej temperaturze
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
