


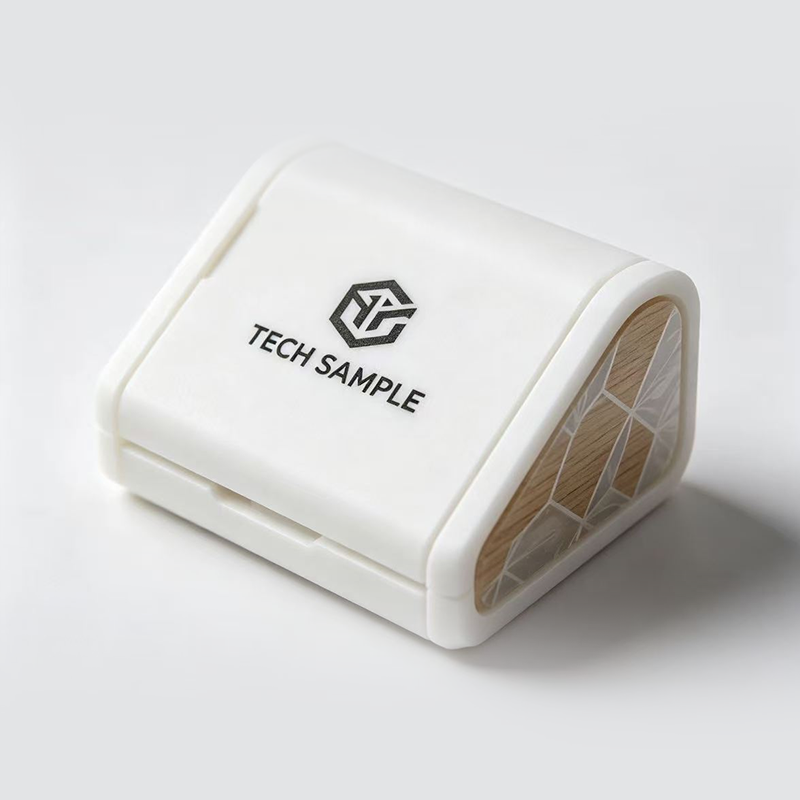
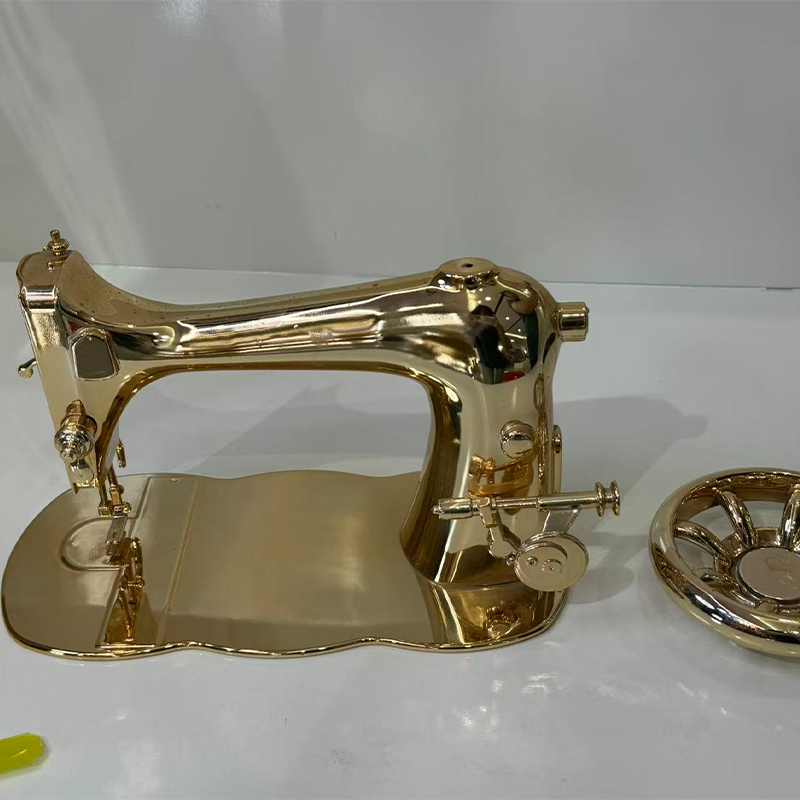
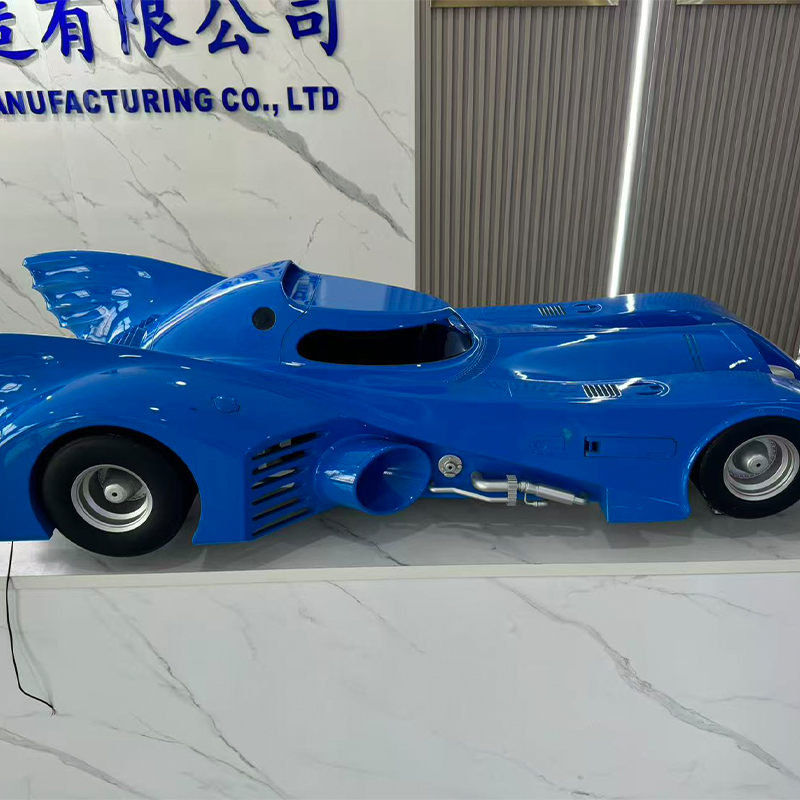
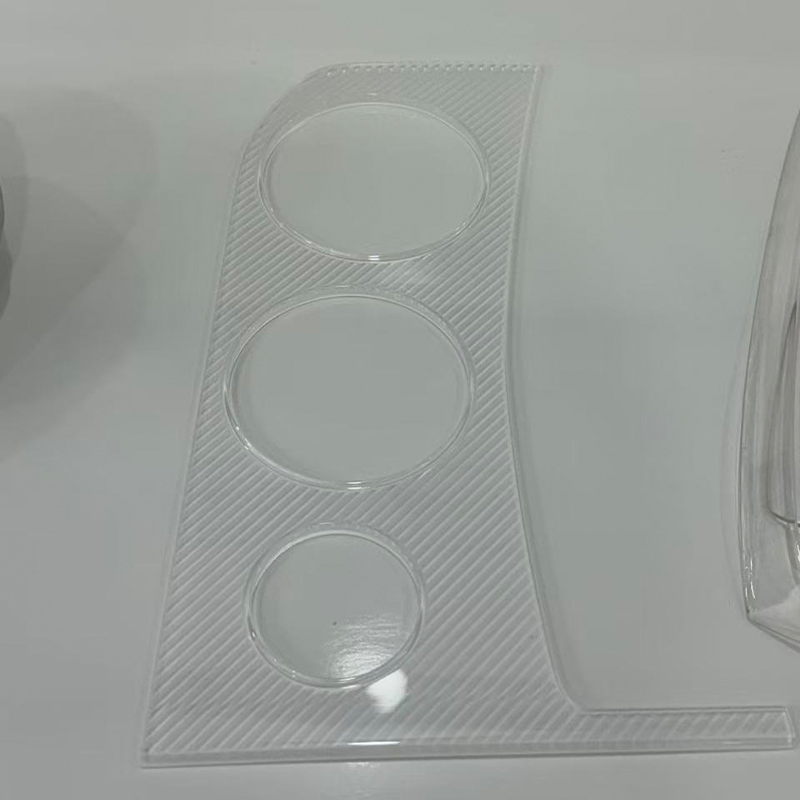


Usługi odlewania próżniowego firmy Zhejiang Jiaheng
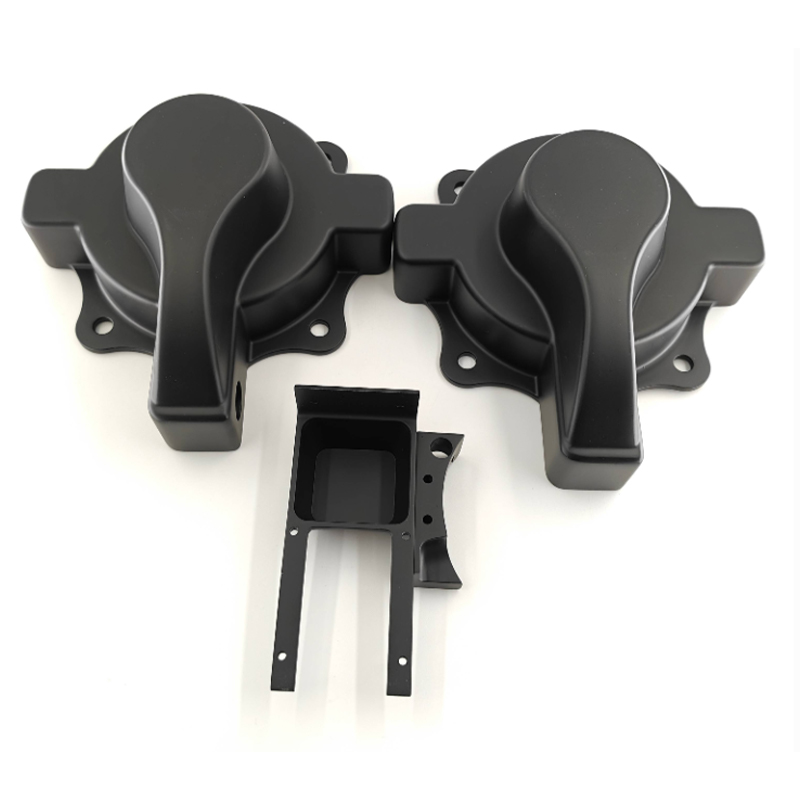
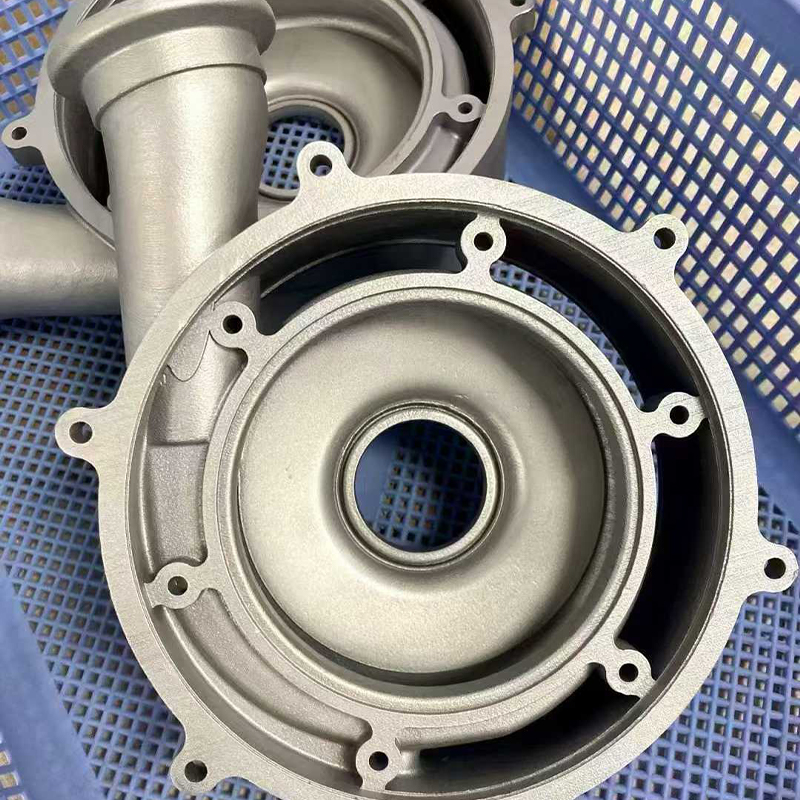
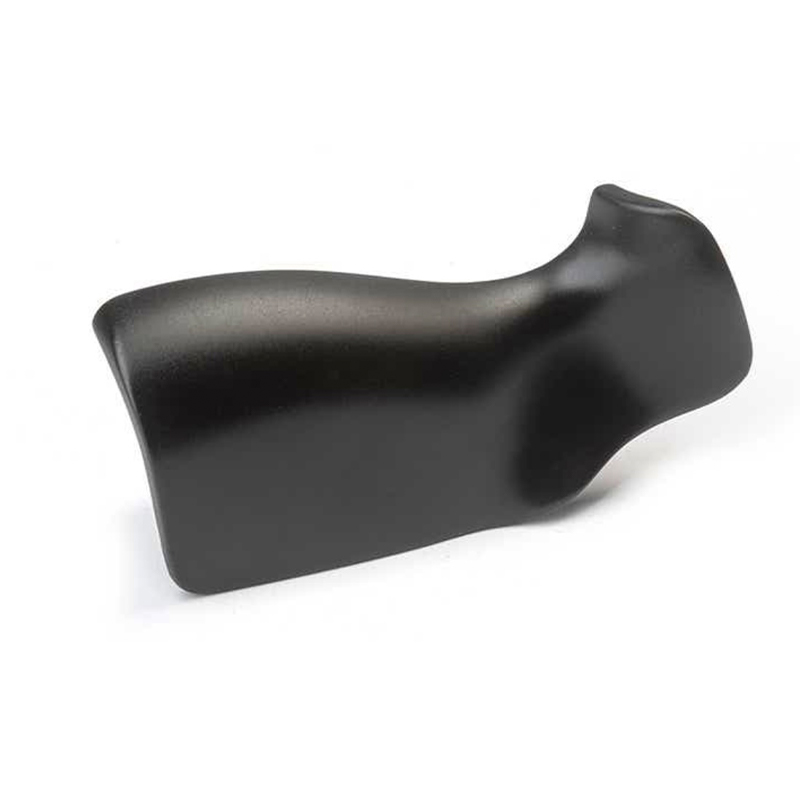
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. to Chiny producent usług odlewania próżniowego produkcja części poliuretanowych i silikonowych w formach silikonowych w warunkach próżniowych i pod niskim ciśnieniem. Budujemy model główny poprzez druk 3D lub obróbkę CNC, odlewamy replikę, a następnie wykańczamy ją na tej samej bazie produkcyjnej, dzięki czemu program przechodzi z pliku cyfrowego do części pomalowanej, wydrukowanej lub powlekanej bez użycia stalowych narzędzi.
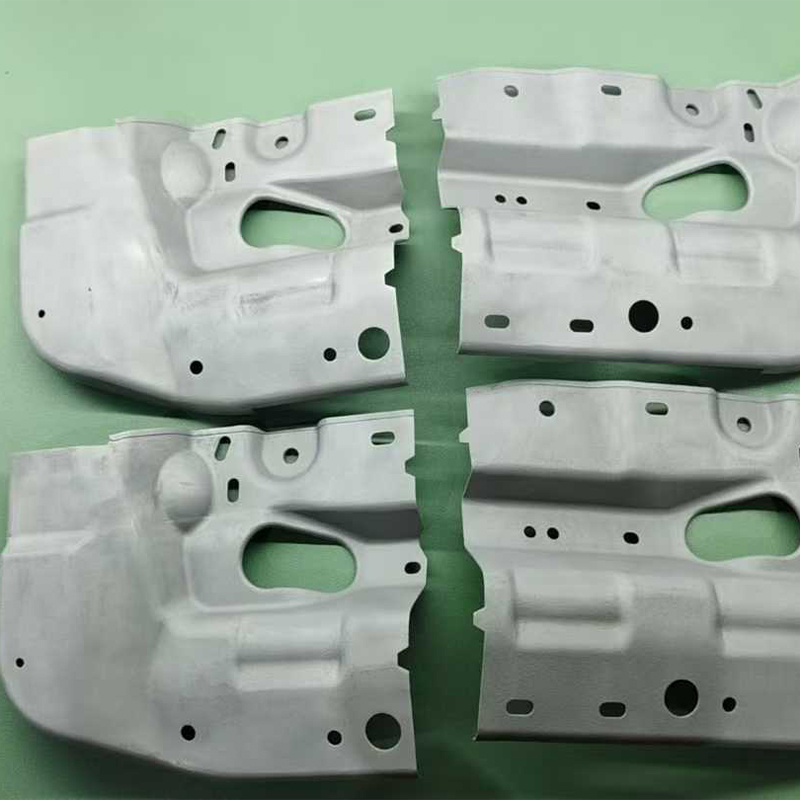
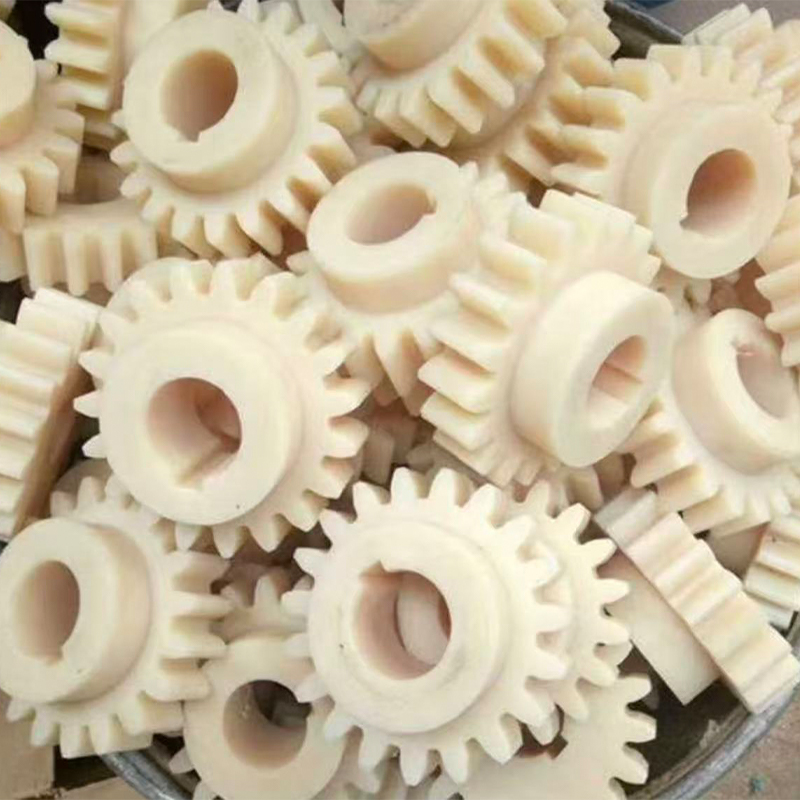
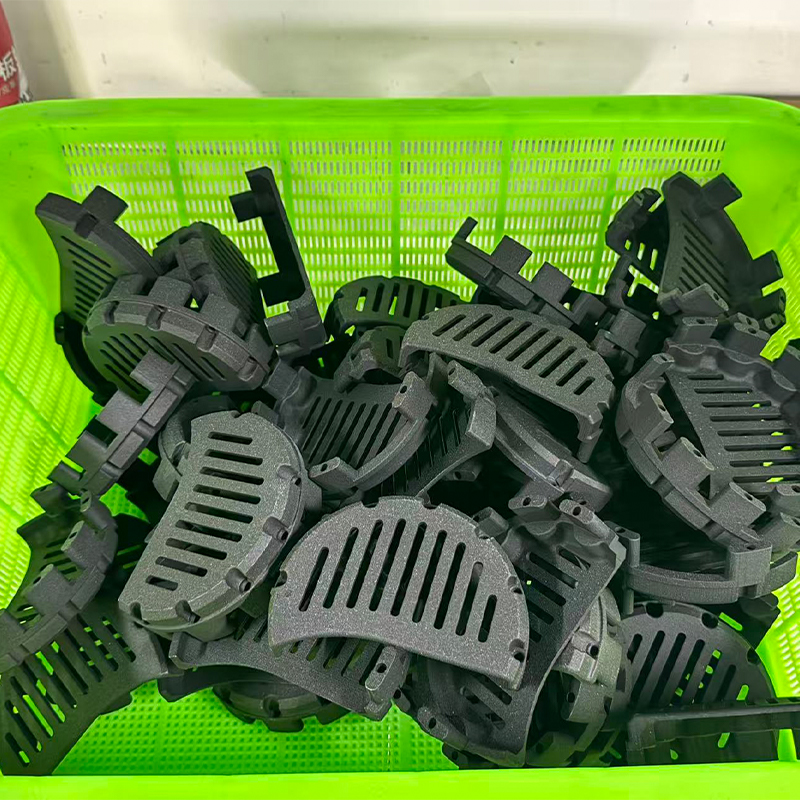
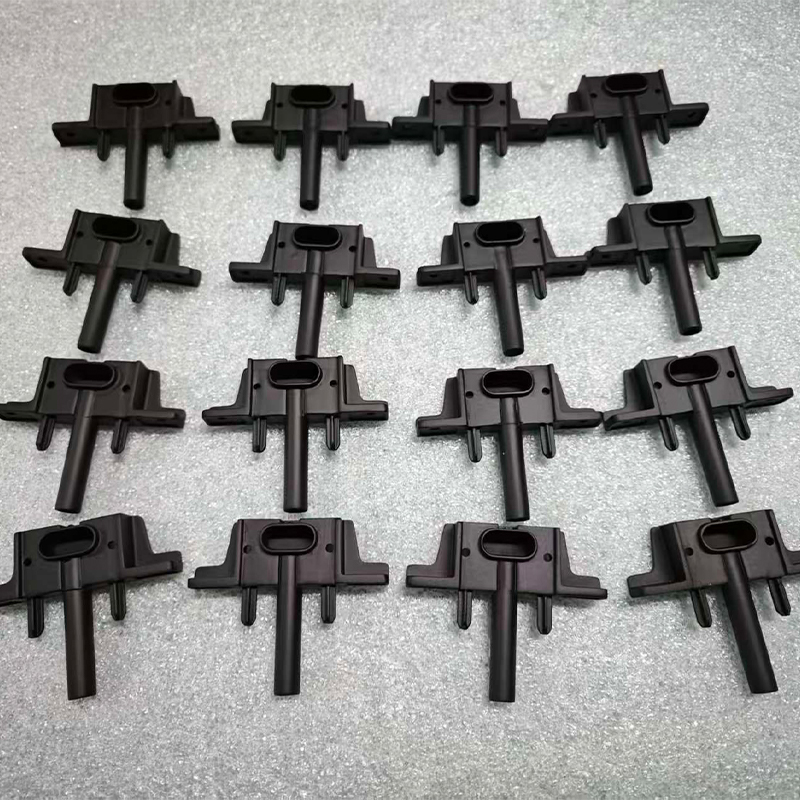
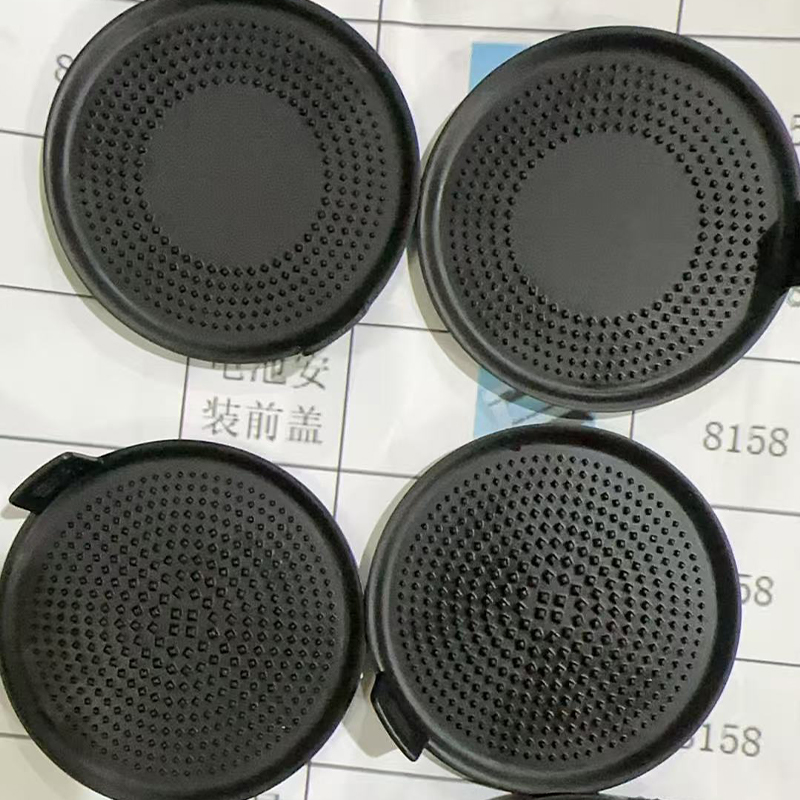
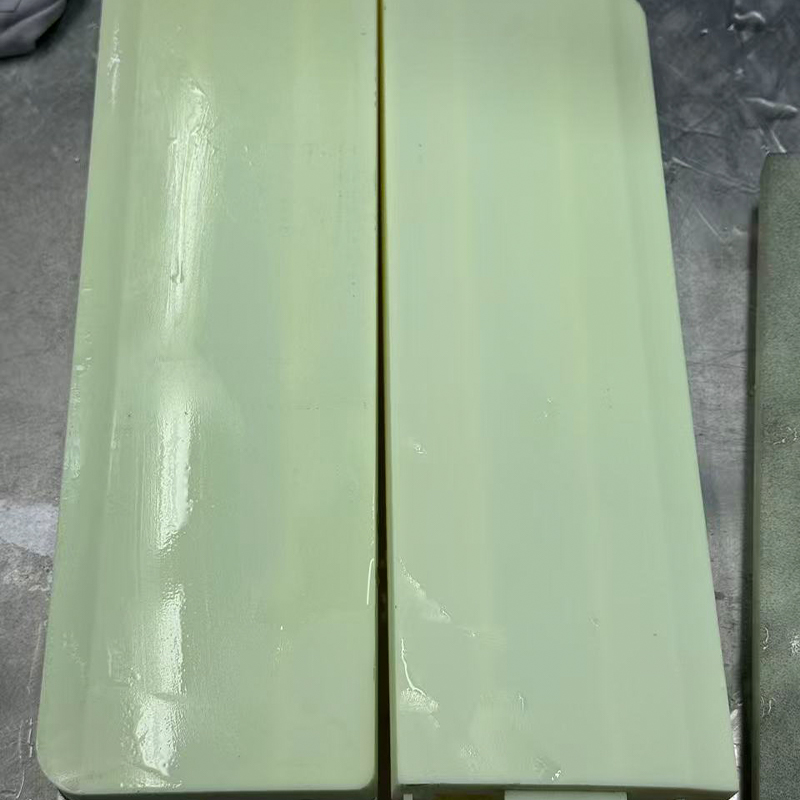
Nasz Usługi odlewania próżniowego asortyment obejmuje odlewy podobne do ABS, PP, gumopodobne i niskociśnieniowe odlewy uretanowe, a także części silikonowe formowane ciśnieniowo. Ta metoda sprawdza się w przypadku prototypów o małej liczbie egzemplarzy, partii do testów rynkowych i walidacji przedprodukcyjnej, gdzie geometria musi pasować do ostatecznej części formowanej wtryskowo.
Ścieżka procesu: Model główny do gotowego odlewu
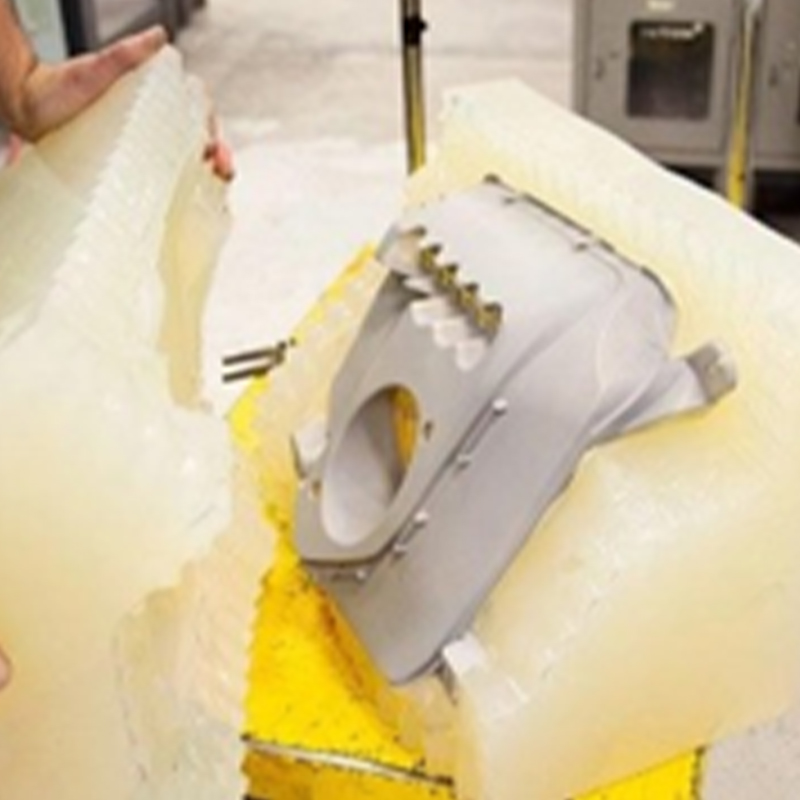
Odlewanie próżniowe polega na wstrzyknięciu żywicy poliuretanowej do formy silikonowej pod próżnią, dzięki czemu porywane powietrze jest usuwane przed utwardzeniem żywicy. Rezultatem jest odlew pozbawiony pęcherzyków, który odtwarza drobne szczegóły powierzchni i ostre krawędzie z modelu głównego.
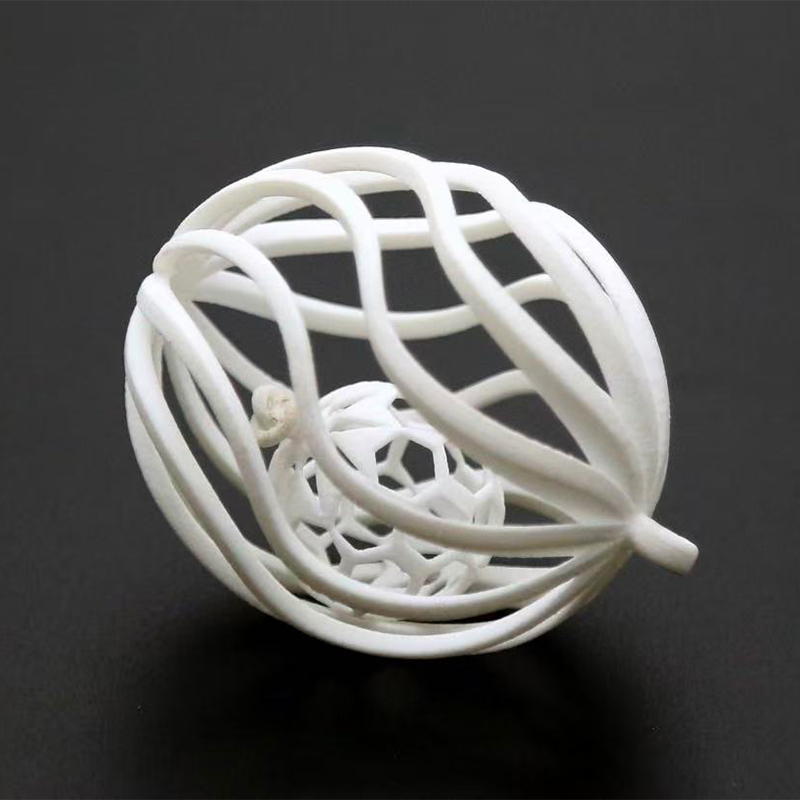
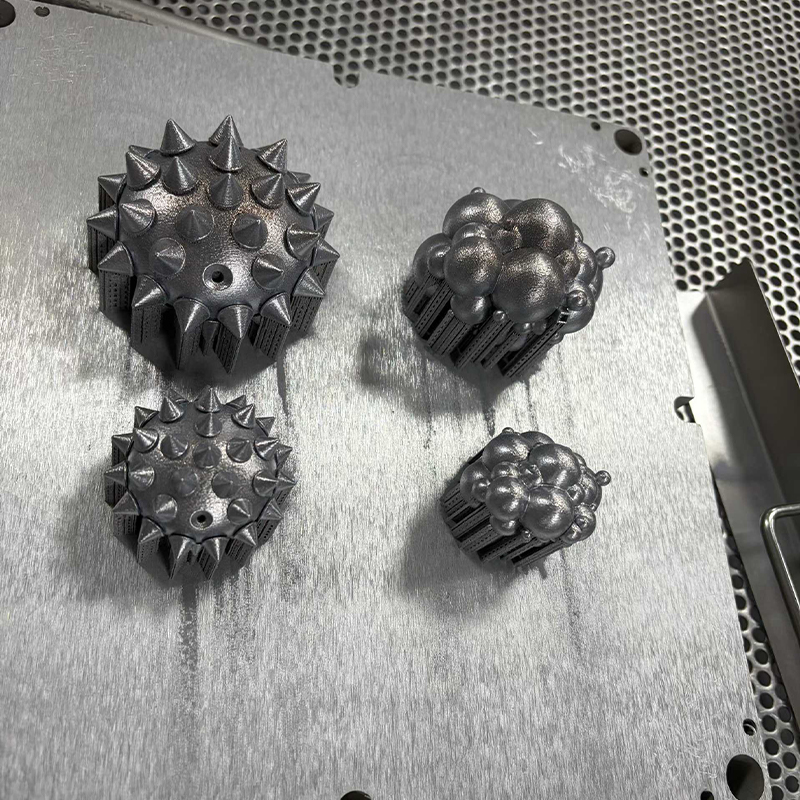
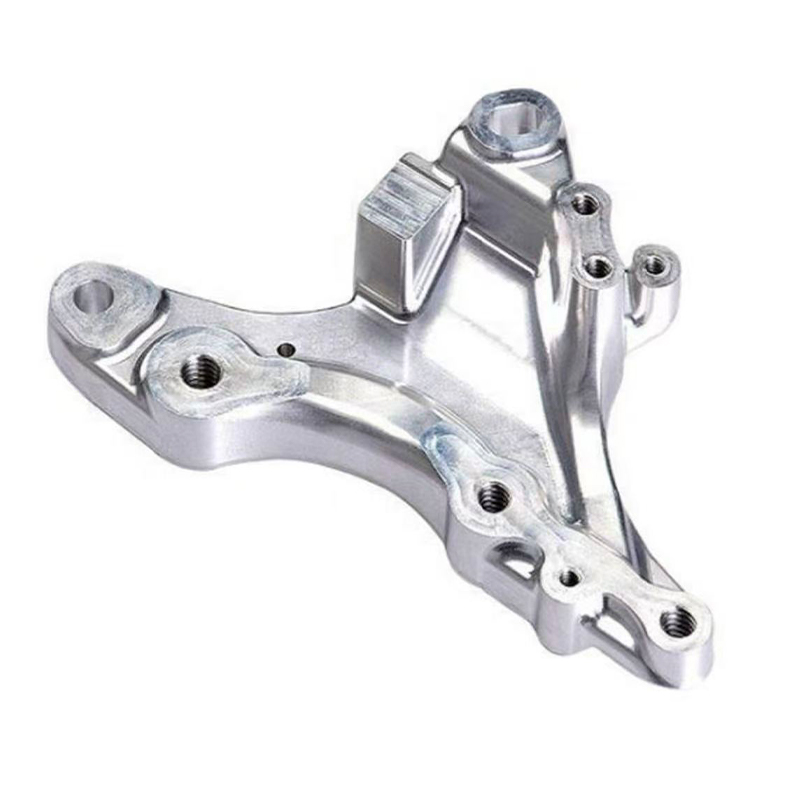
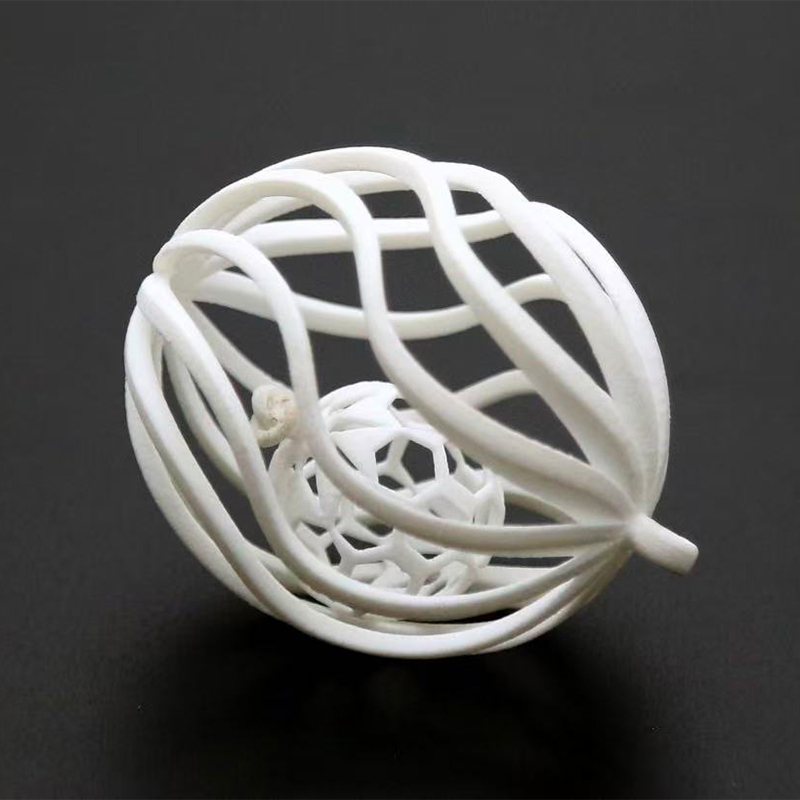
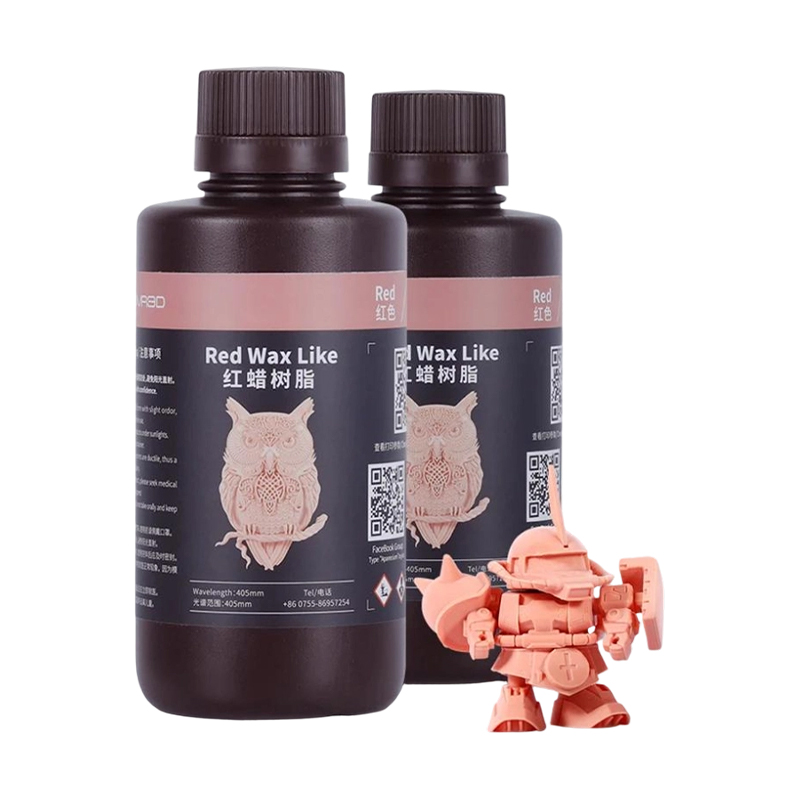
- Model główny: Druk żywiczny SLA lub DLP w celu uzyskania drobnych szczegółów, nylon SLS w celu uzyskania funkcjonalnej geometrii lub materiał obrabiany CNC, gdy mistrz musi zachować wąskie tolerancje.
- Forma silikonowa: wylewa się wokół matrycy, rozcina i wykorzystuje jako wnękę do powtarzanych cykli odlewania.
- Odlewanie: wtrysk próżniowy, niskociśnieniowy lub wysokociśnieniowy w zależności od grubości ścianki, wielkości części i materiału.
- Wykończenie: przycinanie, szlifowanie, malowanie, powlekanie, grawerowanie laserowe, sitodruk lub galwanizacja zgodnie z wymaganiami.
Pojedynczy zestaw form silikonowych zwykle replikuje 15–25 części, zanim wnęka ulegnie degradacji. To sprawia, że proces jest ekonomiczny w przypadku ilości, które nie uzasadniają stosowania oprzyrządowania stalowego, i pozwala zachować tę samą geometrię dostępną dla późniejszego programu form wtryskowych.
Zakres materiałów i dopasowanie zastosowania
Wybór materiału jest kierowany zachowaniem mechanicznym, jakie musi wykazywać część, a nie samym wyglądem. W formach silikonowych odlewamy następujące rodziny:
| Materiał | Zachowanie | Typowe dopasowanie |
|---|---|---|
| Podobnie jak ABS | Sztywny, odporny na uderzenia, utrzymuje formowane detale | Obudowy, obudowy, pokrywy konstrukcyjne |
| Podobnie jak PP | Półelastyczny, odporny na zmęczenie | Zawiasy Living, klipsy, elastyczne osłony |
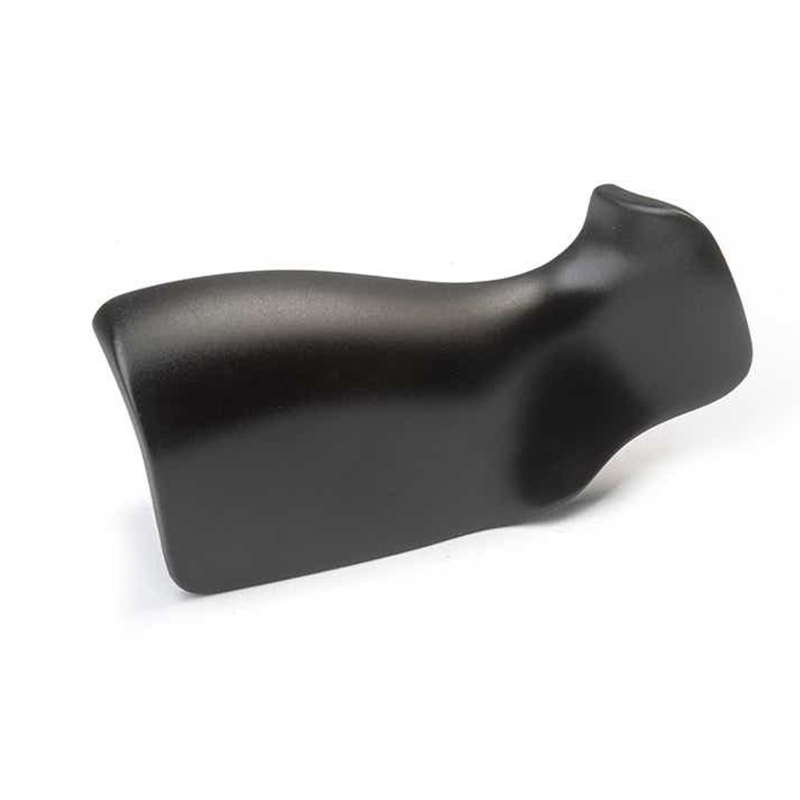
| Gumowe | Elastyczny, gumowy w dotyku, duża rozciągliwość | Chwyty, uszczelki, symulacja overmoldu |
| Uretan niskociśnieniowy | Niskie naprężenia wewnętrzne, stała grubość ścianki | Odlewy grubościenne i wielkogabarytowe |
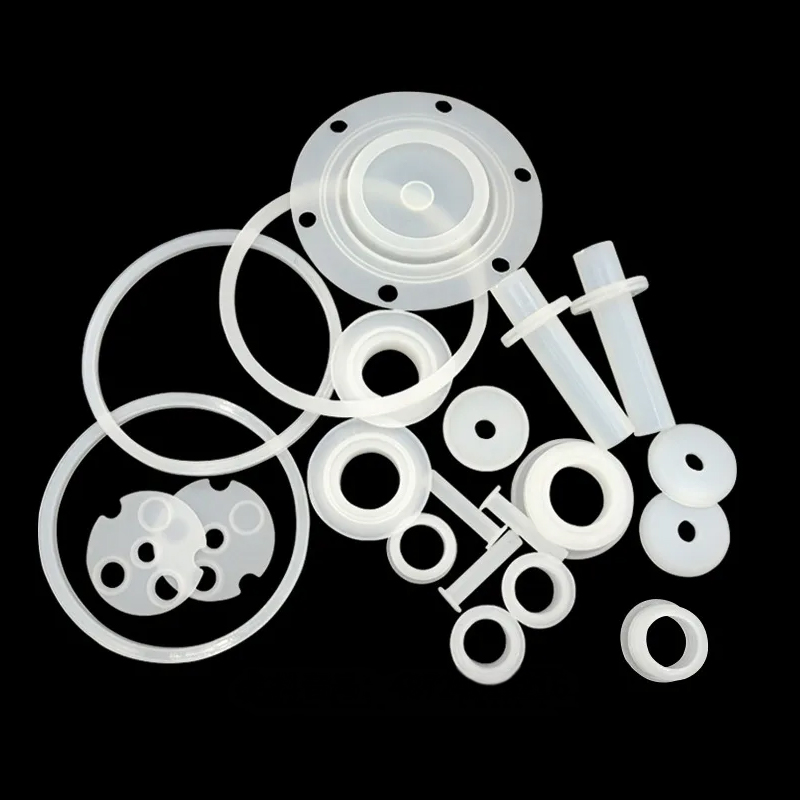
| Formowany pod ciśnieniem silikon | Odporny na ciepło i warunki atmosferyczne, sterowany metodą Shore A | Uszczelki, antypoślizgowe uchwyty, miękkie części nadające się do noszenia |
Odlewanie uretanu pod niskim ciśnieniem jest rozwiązaniem w przypadku grubościennych lub wielkogabarytowych części, w przypadku których konwencjonalne odlewanie próżniowe może pozostawić ślady skurczu i naprężenia wewnętrzne. Formowane tłocznie części silikonowe są utwardzane pod wpływem ciepła i ciśnienia w celu uzyskania miękkich komponentów, które muszą zachować powtarzalność wymiarową w całej partii.
Gdzie odlewanie próżniowe pasuje do rozwoju produktu
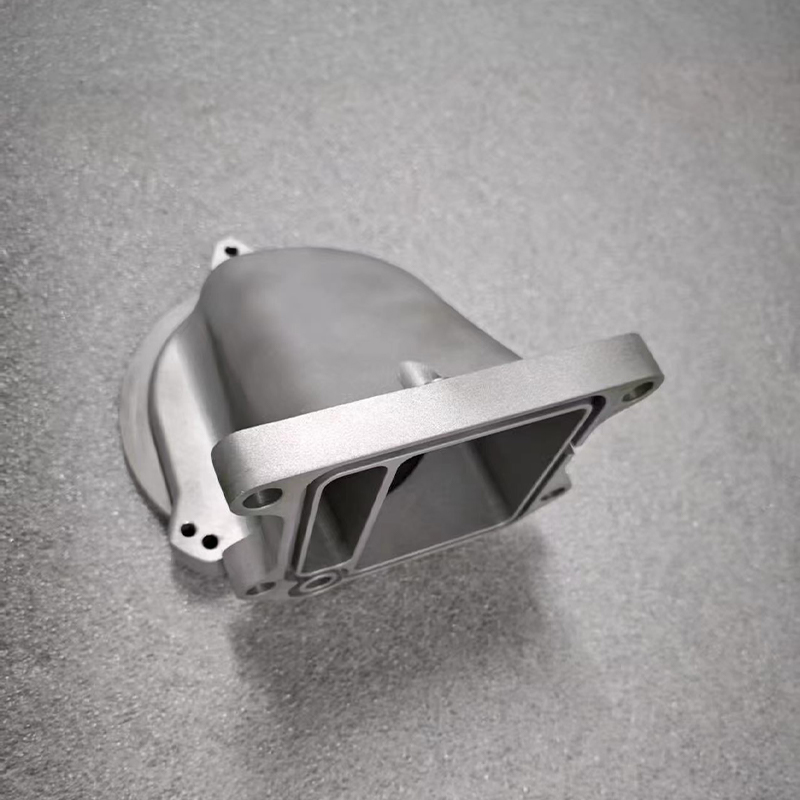
Dostarczamy części odlewane do wnętrz samochodów i modeli pełnowymiarowych, obudowy elektroniki użytkowej i urządzenia do noszenia, komponenty UAV i eVTOL, przeguby i efektory końcowe robotyki oraz akcesoria do rehabilitacji medycznej. Każde zastosowanie stawia inne wymagania odlewowi.
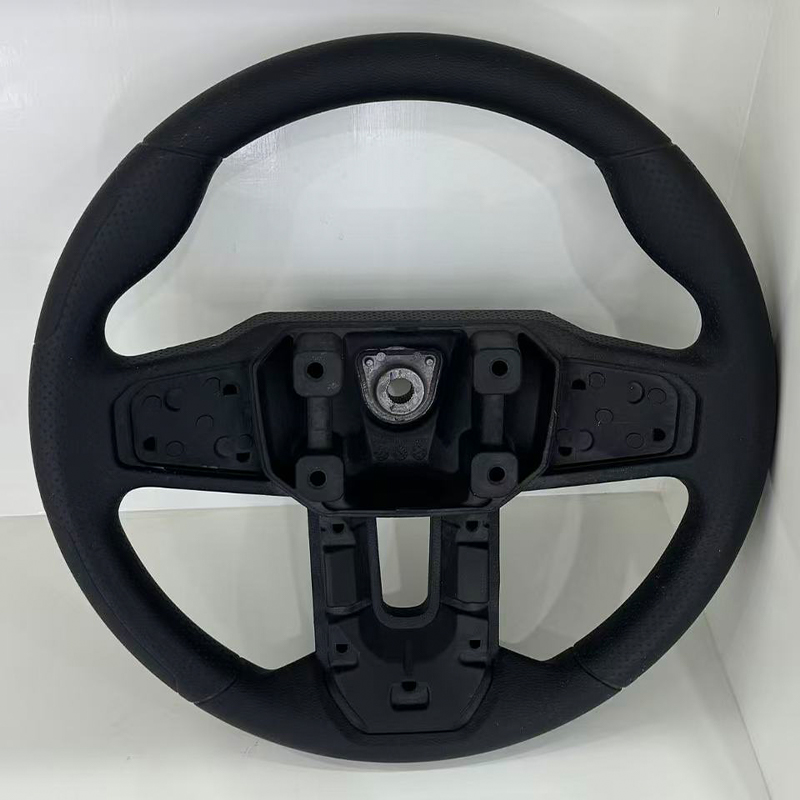
- Motoryzacja: panele wewnętrzne, wykończenia i prototypy dużych obudów, w przypadku których kolor, tekstura i dopasowanie muszą zostać ocenione w pełnej skali.
- Elektronika użytkowa: obudowy słuchawek i urządzeń do noszenia, które wymagają uformowania szczegółów i pomalowania farbą lub powłoką zgodnie z wykończeniem produkcyjnym.
- UAV i eVTOL: lekkie osłony i złożone skorupy do kontroli dopasowania przed wykonaniem oprzyrządowania kompozytowego lub wtryskowego.
- Robotyka: osłony złączy, obudowy korbowodów i osłony efektorów końcowych do testów funkcjonalnych.
Opcje konfiguracji
Każdy program odlewniczy konfigurujemy wokół punktu pracy, a nie stałego katalogu. Poniższe wybory są potwierdzane podczas wyceny i rejestrowane w arkuszu procesu.
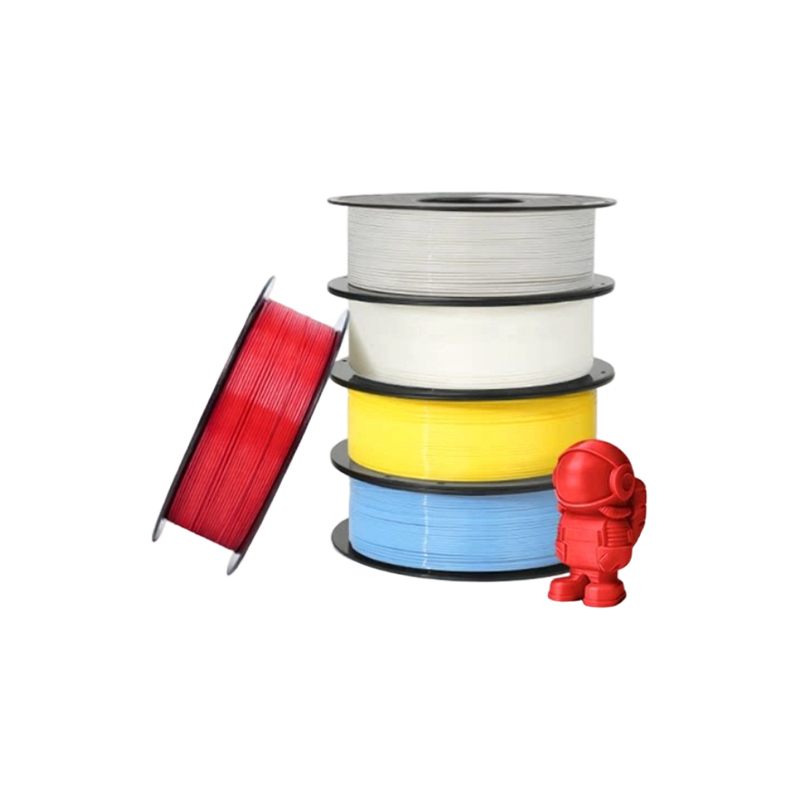
- Źródło modelu głównego: Żywica SLA, żywica DLP, nylon SLS, metal SLM, plastik FDM lub półprodukt obrabiany CNC.
- Metoda odlewania: wtrysk próżniowy, niskociśnieniowy lub wysokociśnieniowy.
- Materiał: ABS, PP, gumopodobny, niskociśnieniowy uretan lub silikon formowany ciśnieniowo.
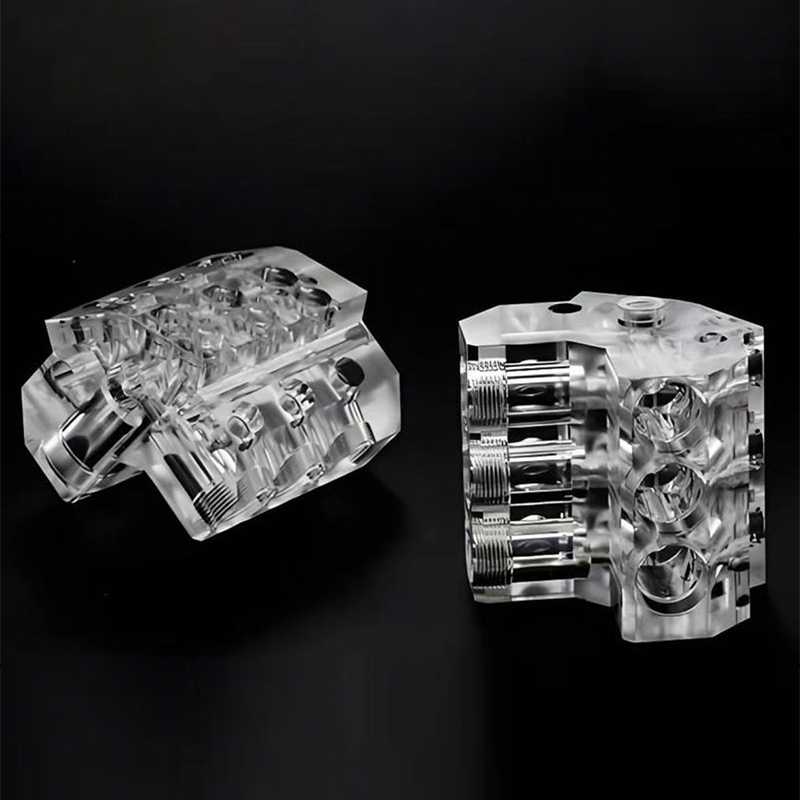
- Kolor i konsystencja: wtopiony kolor, farba matowa lub błyszcząca, powłoka typu soft-touch lub odlew przezroczysty i półprzezroczysty.
- Operacje wtórne: grawerowanie laserowe, druk kalkomanii i sitodruku, galwanizacja i anodowanie, szlifowanie, polerowanie i piaskowanie.
Wykańczanie powierzchni odbywa się w tym samym miejscu, dzięki czemu odlewana obudowa może być malowana, drukowana i montowana bez konieczności korzystania z drugiego dostawcy. Zobacz Usługi wykańczania powierzchni, aby zapoznać się z dostępnymi obróbkami.
Specyfikacje, które napędzają odlewanie
Poniższe zmienne określają projekt formy, metodę odlewania i kolejność wykańczania. Przed wypuszczeniem formy potwierdzamy je z plikiem 3D i przeznaczeniem.
- Rozmiar części i grubość ścianki: grube sekcje preferują niskociśnieniowe odlewanie uretanu, aby ograniczyć ślady skurczu.
- Przeciąg i podcięcia: Formy silikonowe wyginają się, ale głębokie podcięcia nadal wymagają rozcięcia lub włożenia rdzenia.
- Oczekiwanie tolerancji: części odlewane nie są częściami obrobionymi maszynowo; krytyczne interfejsy są często obrabiane po odlaniu.
- Wymagania dotyczące powierzchni: tekstura formowania, klasa farby, poziom połysku i przezroczystość.
- Ilość partii: 15–25 części na zestaw form, z dodatkowymi zestawami form w przypadku większych serii.
- Dopasowanie kolorów i materiałów: odniesienie do próbki Pantone, RAL lub fizycznej.
Kontrola jakości i akceptacja
Prowadzimy kontrolę całego procesu obejmującą kontrolę przyjęcia surowca, pobieranie próbek w trakcie procesu i weryfikację wymiarów gotowego produktu. Przed zapakowaniem każda część odlewu jest sprawdzana pod kątem uzgodnionej tolerancji wymiarowej i standardu wyglądu.
- Surowiec przebadany przed składowaniem.
- Okresowe pobieranie próbek podczas odlewania w celu ustabilizowania precyzji.
- Końcowa kontrola wymiarów, koloru, tekstury i dopasowania montażowego.
- Podział projektu na strefy, umowy o zachowaniu poufności dla personelu i izolowana sieć wewnętrzna chronią rysunki i modele klientów.
W przypadku programów, które tego wymagają, przygotowujemy próbki pierwszego artykułu i protokoły kontroli do zatwierdzenia przez klienta przed kontynuacją partii.
Informacje, których używamy do konfiguracji Twojego rozwiązania
Aby dokładnie wycenić program odlewania próżniowego, potrzebujemy następujących danych wejściowych. Brakujące elementy są potwierdzane u Ciebie przed wycięciem formy.
- Plik 3D w formacie STEP, IGES lub STL plus rysunek 2D w przypadku określenia tolerancji.
- Docelowa ilość i to, czy części przeznaczone są do kontroli dopasowania, testu funkcjonalnego czy próbki rynkowej.
- Wymagane zachowanie materiału: sztywny, półelastyczny, gumopodobny lub silikonowy.
- Kolor, tekstura i wykończenie.
- Wymiary krytyczne i wszelkie interfejsy, które muszą zostać poddane obróbce po odlaniu.
- Wymóg montażowy, jeśli część odlewu łączy się z innymi komponentami.
- Miejsce dostawy i wymagania dotyczące opakowania.
Powiązane możliwości na tej samej platformie
Odlewanie próżniowe rzadko występuje samodzielnie. Modele wzorcowe pochodzą z naszych linii drukarskich i obróbczych oraz z naszych własnych procesów wykańczania.
- Usługa druku 3D z żywicy SLA dla mistrzów o drobnych szczegółach.
- Usługa druku 3D SLS Nylon dla mistrzów funkcjonalnych.
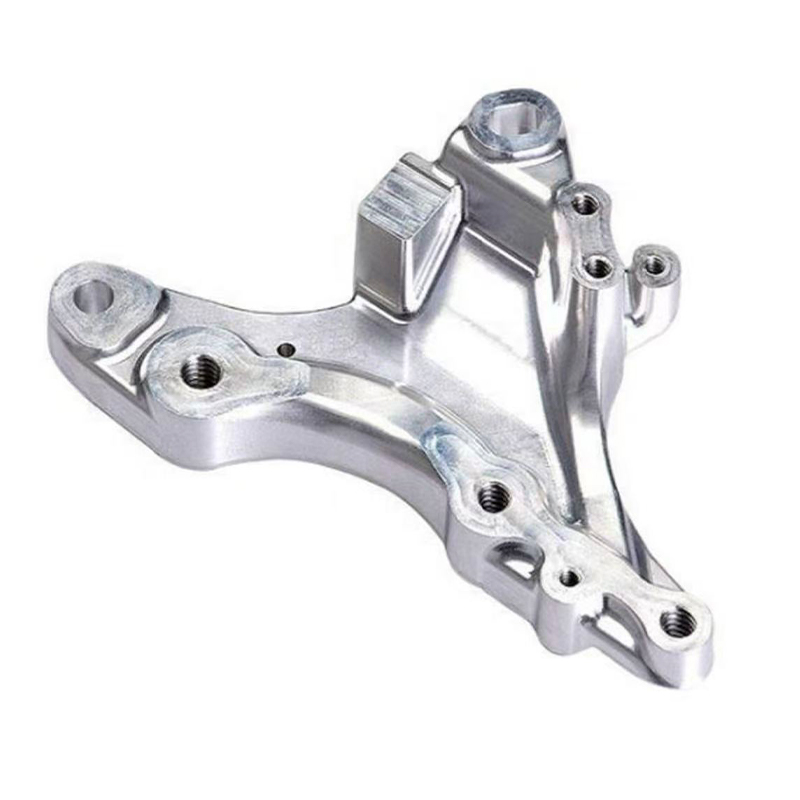
- Usługa frezowania CNC dla mistrzów i obróbki po odlewie.
Często zadawane pytania
Ile części można wyprodukować z jednej formy silikonowej?
Pojedynczy zestaw form silikonowych zwykle składa się z 15–25 części. W przypadku większych ilości budujemy dodatkowe zestawy form od tego samego wzorca, zachowując spójną geometrię w całym cyklu.
Czy można dopasować wykończenie powierzchni metodą formowania wtryskowego?
Tak. Odlewanie próżniowe odtwarza szczegóły powierzchni modelu głównego, a nasze wewnętrzne malowanie, powlekanie, grawerowanie laserowe i drukowanie nadają części określoną teksturę, połysk i kolor.
Jaka jest różnica między odlewaniem próżniowym a odlewaniem uretanu pod niskim ciśnieniem?
Standardowe odlewanie próżniowe usuwa powietrze z żywicy pod próżnią. Niskociśnieniowy odlew uretanowy wtryskuje żywicę pod kontrolowanym niskim ciśnieniem, co zmniejsza naprężenia wewnętrzne i ślady skurczu w grubościennych lub wielkogabarytowych częściach oraz poprawia spójność grubości ścianki.
Czy dostarczacie również części silikonowe formowane ciśnieniowo?
Tak. Utwardzamy kauczuk silikonowy w podgrzewanych formach pod ciśnieniem w celu wytworzenia uszczelek, antypoślizgowych uchwytów i miękkich komponentów do urządzeń przenośnych, o kontrolowanej twardości Shore'a A oraz odporności na ciepło i warunki atmosferyczne.
Jak chronicie nasze dane projektowe?
Projekty są podzielone na strefy zamkniętych warsztatów, pracownicy podpisują umowy o zachowaniu poufności, a pliki rysunków są przechowywane w izolowanej sieci wewnętrznej, która blokuje nieautoryzowaną transmisję zewnętrzną.
Jakie formaty plików potrzebujesz do wyceny?
Wyślij pliki STEP, IGES lub STL oraz rysunek 2D, jeśli określono tolerancje. Uwzględnij ilość, zachowanie materiału, kolor i wykończenie oraz wszelkie krytyczne interfejsy, które muszą zostać poddane obróbce po odlaniu.


