- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

Usługi wykańczania powierzchni: jak wybrać odpowiednie wykończenie
Usługi wykończenia powierzchni : Krótka odpowiedź dla nabywców prototypów i produkcji
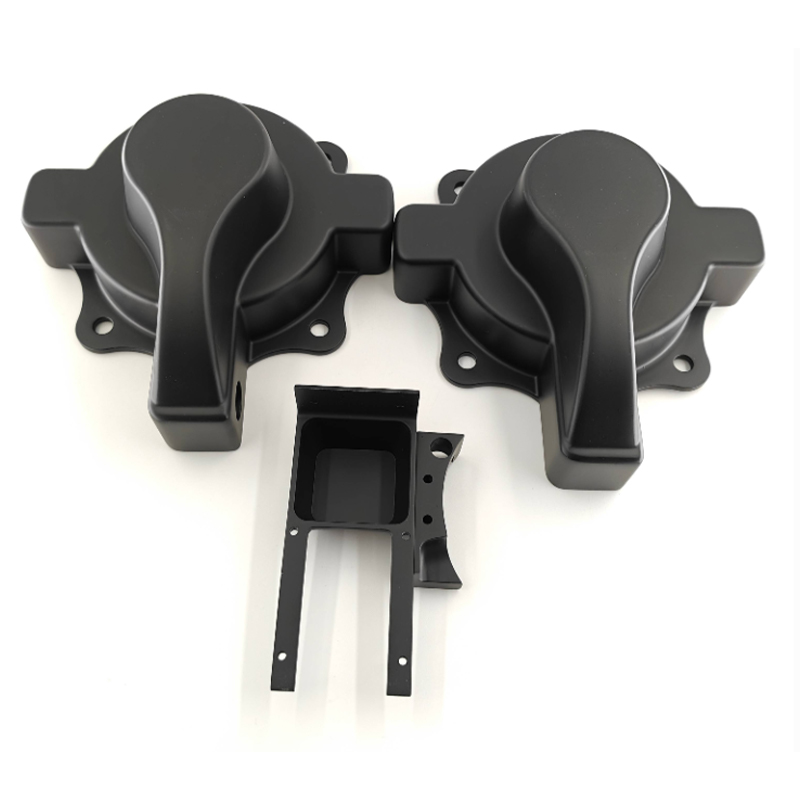
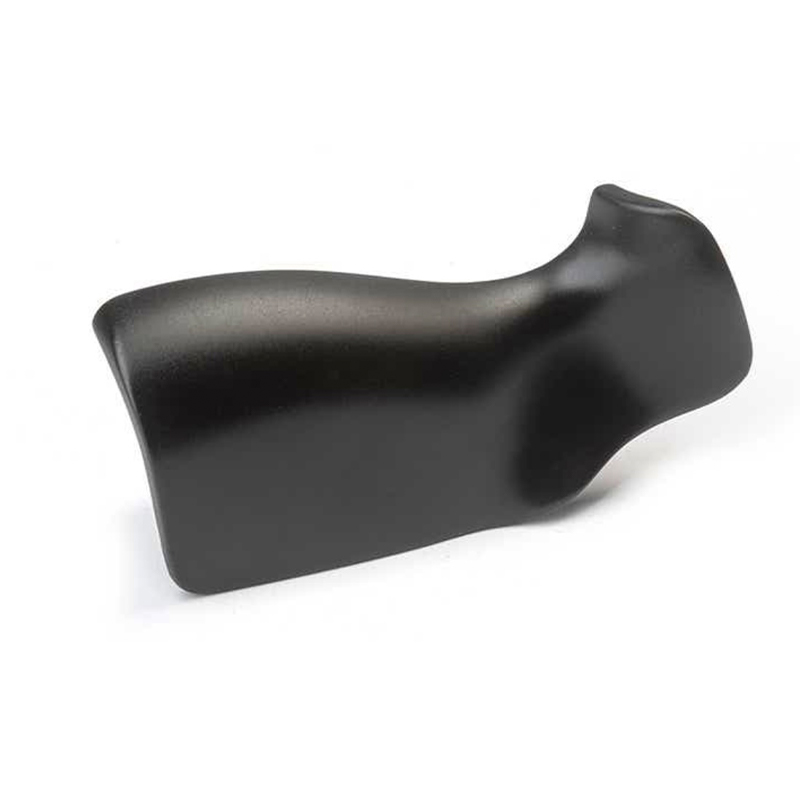
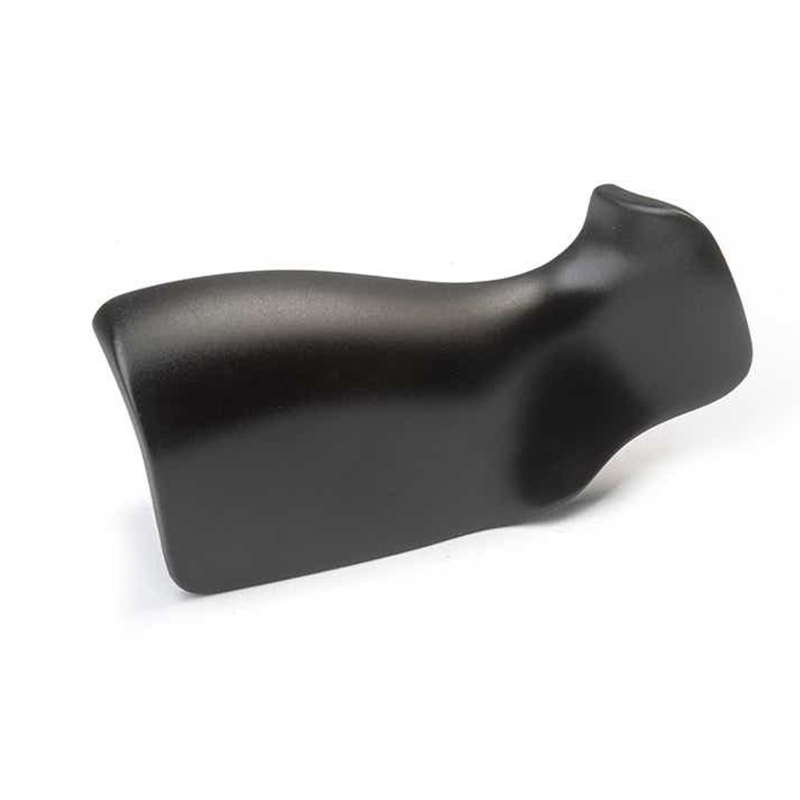
Prawdopodobnie widziałeś, jak to się dzieje: aluminiowa obudowa obrabiana CNC wygląda ostro na renderze CAD, ma widoczne ślady narzędzi i ostre krawędzie oraz zbiera odciski palców, gdy ktoś się nią zajmie. W obróbce nie ma nic złego. Ta część po prostu nigdy nie otrzymała wymaganego wykończenia. Usługi wykańczania powierzchni decydują o tym, jak część wygląda, jak leży w dłoni i jak dobrze wytrzyma użytkowanie, a właściwy wybór zależy przede wszystkim od funkcji, a następnie od wyglądu.
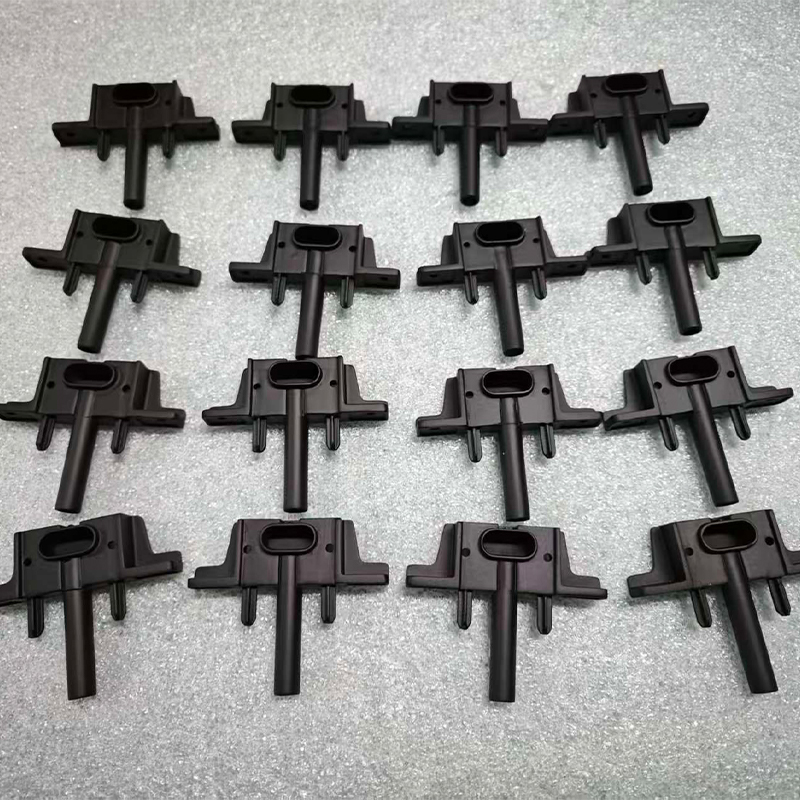
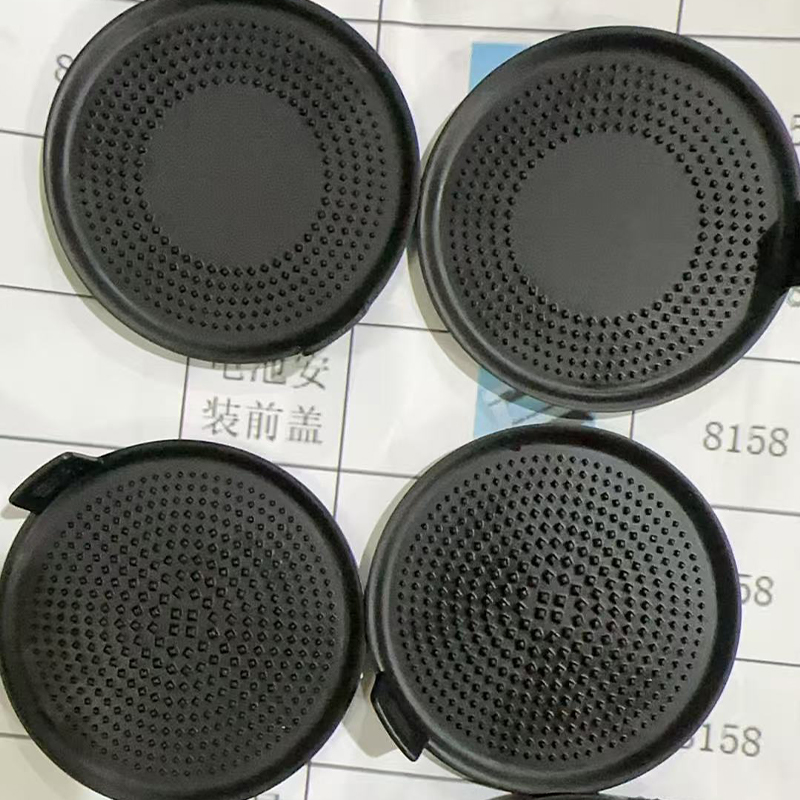
W przypadku większości projektów prototypowych i małych serii praktyczną odpowiedzią jest krótka sekwencja, a nie pojedynczy zabieg. Usuń zadziory, teksturę lub wygładź powierzchnię do poziomu wymaganego w projekcie, a następnie dodaj powłokę lub kolor, jeśli część jest widoczna lub odsłonięta. Śrutowanie pozwala uzyskać jednolity matowy wygląd, malowanie odpowiada kolorowi i marce, anodowanie pozwala uzyskać aluminium, które musi być odporne na zużycie, a polerowanie pozwala uzyskać błyszczącą lub przezroczystą powierzchnię. Producent wykańczania powierzchni, który obsługuje kilka z nich w jednym miejscu, może polecić tę kombinację, zamiast pozostawiać Cię koordynowaniu dostawców.
Ten przewodnik został napisany dla inżynierów, menedżerów produktów i zespołów zaopatrzeniowych, które potrzebują części gotowych do montażu, sfotografowania, przetestowania lub wysyłki. Omawia główne rodzaje wykończeń, sposób działania poszczególnych procesów, dopasowywanie wykończeń do materiałów, porównywanie opcji, co należy określić na rysunku i jak dbać o gotowe części. Zawiera także listę pytań, które warto zadać dostawcy wykończenia powierzchni przed podjęciem decyzji.
Czego zwykle wymaga prośba o wykończenie
- Historia materiału i procesu: drukowana żywica, nylon, obrabiany metal lub odlewany poliuretan – wszystkie reagują inaczej.
- Cel: model wystawowy, część do testów funkcjonalnych, produkt obsługiwany lub odsłonięty element zewnętrzny.
- Spójrz i poczuj: odniesienie do koloru, poziom połysku, tekstura oraz dowolne logo lub oznaczenie.
- Wymiary krytyczne: powierzchnie, które po nałożeniu powłoki muszą mieścić się w granicach tolerancji.
Ostatni punkt jest tym, który kupujący najczęściej przeocza. Powłoki zwiększają grubość, piaskowanie usuwa niewielką ilość materiału, a polerowanie zmienia krawędzie, więc wykończenie nigdy nie jest neutralne wymiarowo. Uzgodnienie, które twarze są kosmetyczne, a które funkcjonalne przed rozpoczęciem pracy, pozwala uniknąć większości sporów później.
Wybierz wykończenie, kierując się najpierw tym, co dana część musi spełniać, a następnie tym, jak powinna wyglądać, i od początku pamiętaj o tolerancjach.
Typowe rodzaje wykończenia powierzchni i ich charakterystyka
Wykończenie to rodzina zabiegów, a każdy z nich rozwiązuje inny problem. Niektóre usuwają ślady, inne dodają warstwę, a jeszcze inne zmieniają chemię powierzchni. Poniższe karty dają szybką orientację, a poniższa tabela zestawia je dla porównania. Dostępność zależy od materiału bazowego, dlatego zawsze należy potwierdzić opcje dla konkretnej części u dostawcy.
Gratowanie i szlifowanie Usuwa ostre krawędzie, ślady narzędzi, pozostałości podpór i linie podziału. Jest to krok podstawowy dla prawie każdego innego wykończenia. Śrutowanie lub piaskowanie Drobny nośnik uderza w powierzchnię, tworząc jednolitą matową teksturę i ukrywając drobne ślady. Powszechnie spotykany na metalu i niektórych tworzywach sztucznych. Malowanie i powlekanie Podkład, farby i lakiery bezbarwne dodają wyglądu i zapewniają pewną ochronę. Możliwe są efekty matowe, błyszczące i miękkie w dotyku. Polerowanie Stopniowo drobniejsze materiały ścierne zapewniają gładką, odblaskową lub przezroczystą powierzchnię. Szeroko stosowany do części przezroczystych i metalu dekoracyjnego. Anodowanie Warstwa elektrochemiczna na aluminium poprawiająca twardość powierzchni i umożliwiająca zabarwienie na kolor. Pasuje do obudów i listew wykończeniowych. Galwanizacja i malowanie proszkowe Metalizacja lub wypalane warstwy proszkowe w celu sprawdzenia odporności na zużycie i korozję na odpowiednich materiałach bazowych.
| Zakończ | Co to robi | Typowe materiały podstawowe | Spójrz i poczuj |
|---|---|---|---|
| Gratowanie i szlifowanie | Usuwa krawędzie i ślady | Metal, plastik, żywica | Gładki, neutralny |
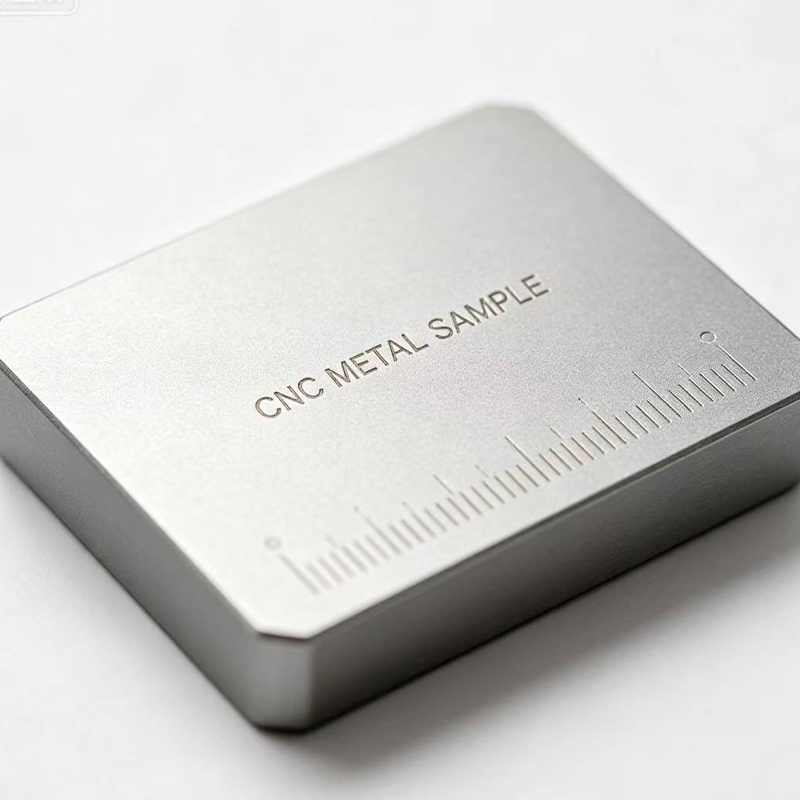
| Wydmuchiwanie kulek | Tworzy jednolitą matową teksturę | Aluminium, stal, niektóre tworzywa sztuczne | Drobny mat, ukrywa ślady |
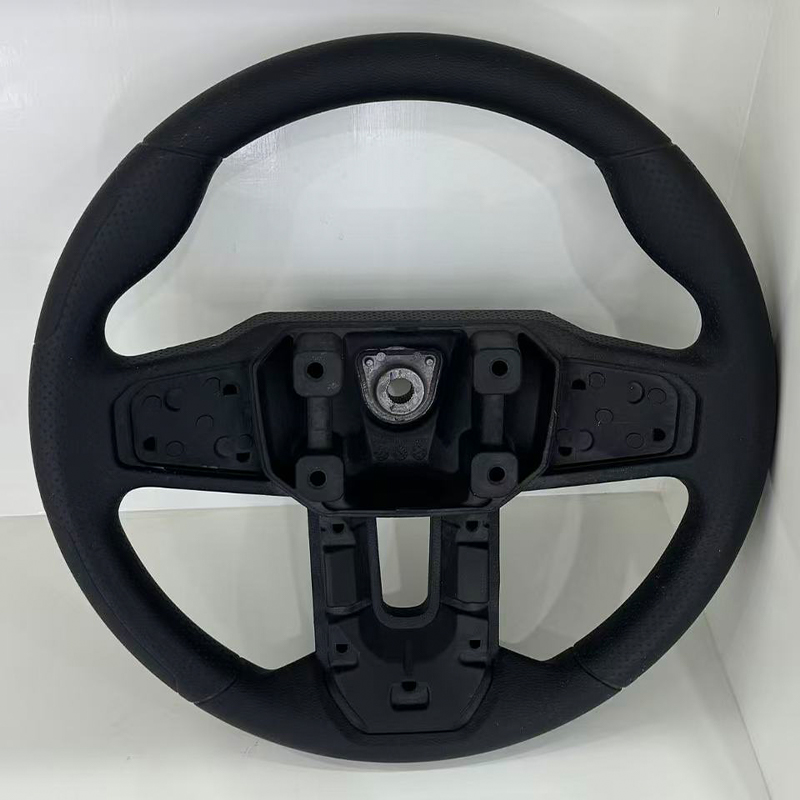
| Malowanie | Dodaje koloru i warstwę ochronną | Plastik, żywica, metal | Matowe, satynowe, błyszczące lub miękkie w dotyku |
| Polerowanie | Wygładza powierzchnię odblaskową lub przezroczystą | Metal, akryl, przezroczysta żywica | Błyszczący, przezroczysty |
| Anodowanie | Tworzy warstwę tlenkową na aluminium | Stopy aluminium | Satynowe metaliczne, barwione kolory |
| Poszycie | Dodaje warstwę metalu | Powierzchnie przewodzące lub przygotowane | Metal jasny lub satynowy |
| Malowanie proszkowe | Piecze trwałą kolorową warstwę | Części metalowe | Jednolity, lekko teksturowany |
Wiele wykończeń jest warstwowych. Pomalowana część z tworzywa sztucznego często poddawana jest szlifowaniu, gruntowaniu, kolorowej i przezroczystej powłoce. Anodowaną część aluminiową można najpierw piaskować w celu ujednolicenia powierzchni, a następnie anodować pod kątem koloru i twardości. Zrozumienie sekwencji pomoże Ci przeczytać cytat i zobaczyć, dlaczego pozornie proste wykończenie wymaga kilku kroków.
Większość wykończeń to sekwencje, których etapy przygotowania są równie ważne jak ostateczna powłoka.
Jak działa wykańczanie powierzchni: przebieg procesu i zasady
Niezależnie od wykończenia, proces przebiega według tej samej logiki. Powierzchnia jest przygotowywana, poddawana obróbce, zabezpieczana w razie potrzeby i sprawdzana. Pomijanie lub przyspieszanie przygotowań to najczęstsza przyczyna łuszczenia się powłok, widocznych śladów lub nierównego wyglądu.
- Kontrola i przygotowanie: dostawca sprawdza przychodzącą część pod kątem wad, śladów podparcia, linii podziału i zanieczyszczeń, następnie gratuje i szlifuje do wymaganego poziomu.
- Czyszczenie i odtłuszczanie: oleje, środki antyadhezyjne i pył są usuwane, ponieważ nawet lekki film może powodować wady powłoki.
- Maskowanie: obszary, które muszą pozostać niepowlekane, takie jak powierzchnie współpracujące, gwinty lub powierzchnie stykowe, są pokryte.
- Obróbka lub powlekanie: piaskowanie, gruntowanie, malowanie, anodowanie lub inna obróbka jest stosowana w kontrolowanych warunkach.
- Utwardzanie lub suszenie: powłoki utwardza się w odpowiedniej temperaturze i czasie, aby odpowiednio utwardziły się.
- Kontrola końcowa i pakowanie: sprawdzany jest wygląd, kolor, połysk i wymiary krytyczne, a części są pakowane w celu ochrony nowej powierzchni.
Szlifowanie to etap, który w najbardziej widoczny sposób kształtuje efekt końcowy. Każdy krok w ziarnie usuwa rysy pozostawione przez poprzednie, a farba może ukryć jedynie rysy drobniejsze niż grubość powłoki. Dlatego dobrze przygotowana część może wyglądać lepiej przy cienkiej warstwie, niż źle przygotowana część po kilku warstwach.
Poniższy wykres przedstawia ilustrujący widok spadku chropowatości powierzchni w typowej sekwencji malowania. Chropowatość wyrażana jest jako wskaźnik, dzięki czemu trend jest łatwy do odczytania i nie jest to wartość zmierzona dla żadnej konkretnej części.
Wykres warstwowy pokazuje, że największy spadek chropowatości następuje na początku, podczas szlifowania zgrubnego i dokładnego, podczas którego usuwane są ślady narzędzi, linie warstw i linie podziału. Podkład i wypełniacz następnie pogłębiają powierzchnię, wypełniając mikroskopijne rysy, dzięki czemu kolorowa powłoka opiera się na jednolitym podłożu. Warstwa kolorowa i bezbarwna kontynuuje trend spadkowy, ale zyski są mniejsze, co wyjaśnia, dlaczego uwaga poświęcona wcześniejszym etapom opłaca się bardziej niż dodatkowe warstwy na końcu. W przypadku klientów korzystających z usług obróbki powierzchni i malowania Jiaheng na częściach drukowanych, obrabianych lub odlewanych, z tego też powodu dokument wykończeniowy powinien określać docelowy wygląd przed rozpoczęciem przygotowania. Błyszczące wykończenie wymaga gładszego podłoża niż matowe, dlatego poziom przygotowania dobiera się tak, aby odpowiadał końcowemu wyglądowi.
Przygotowanie ustala sufit pod każdą powłokę, więc gładkie, czyste podłoże ma większe znaczenie niż liczba warstw.
Dopasowanie wykończenia powierzchni do różnych materiałów
Wykończenie, które sprawdza się dobrze w przypadku jednego materiału, może zawieść na innym, dlatego przy wyborze obróbki pierwszym filtrem jest materiał. Części drukowane, części obrabiane i części odlewane mają inny stan powierzchni i własne ryzyko.
Części z żywicy i nylonu wydrukowane w 3D
Na wydrukach z żywicy często widoczne są cienkie linie warstw i ślady podpór, które wymagają dokładnego przeszlifowania przed malowaniem. Części nylonowe mają naturalnie lekko ziarnistą powierzchnię, którą można wygładzić, farbować lub powlekać. Ponieważ drukowane części są porowate na poziomie mikroskopijnym, podkład jest zwykle ważny przed nałożeniem kolorowej powłoki, ponieważ pomaga uszczelnić powierzchnię i poprawia przyczepność.
Metale i tworzywa sztuczne obrabiane CNC
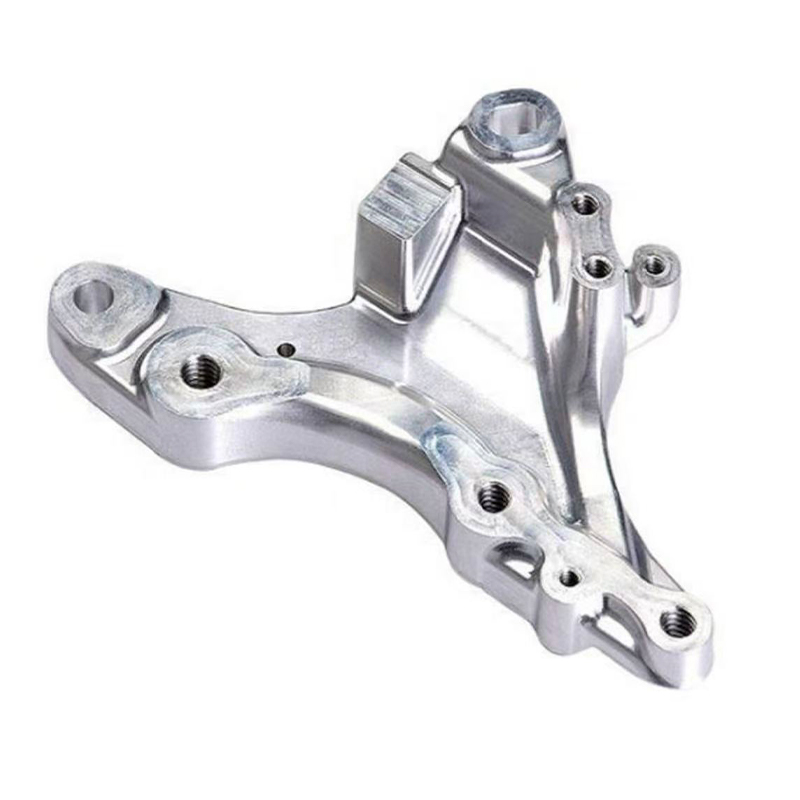
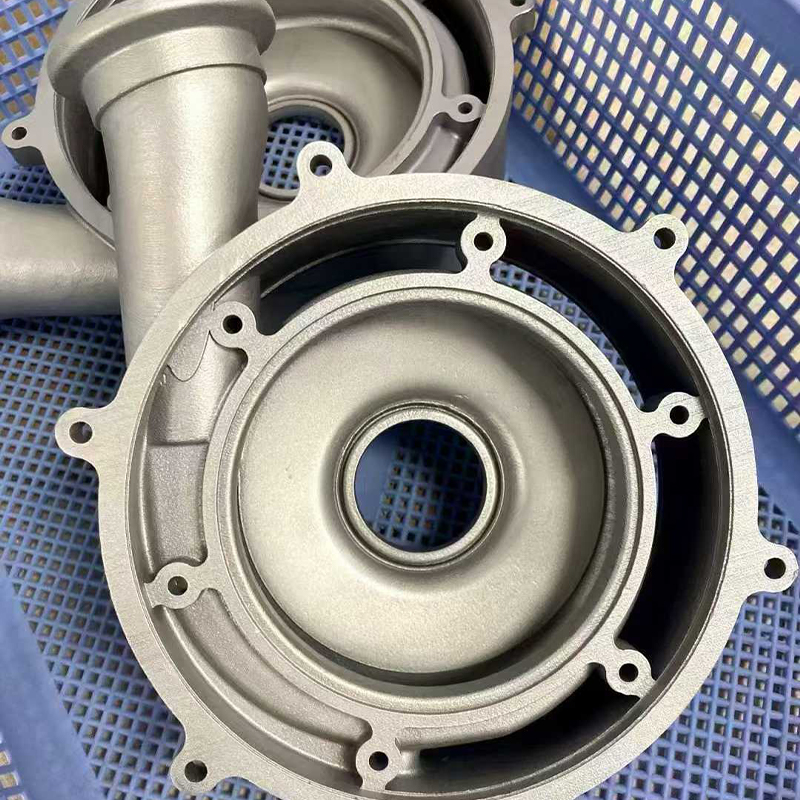
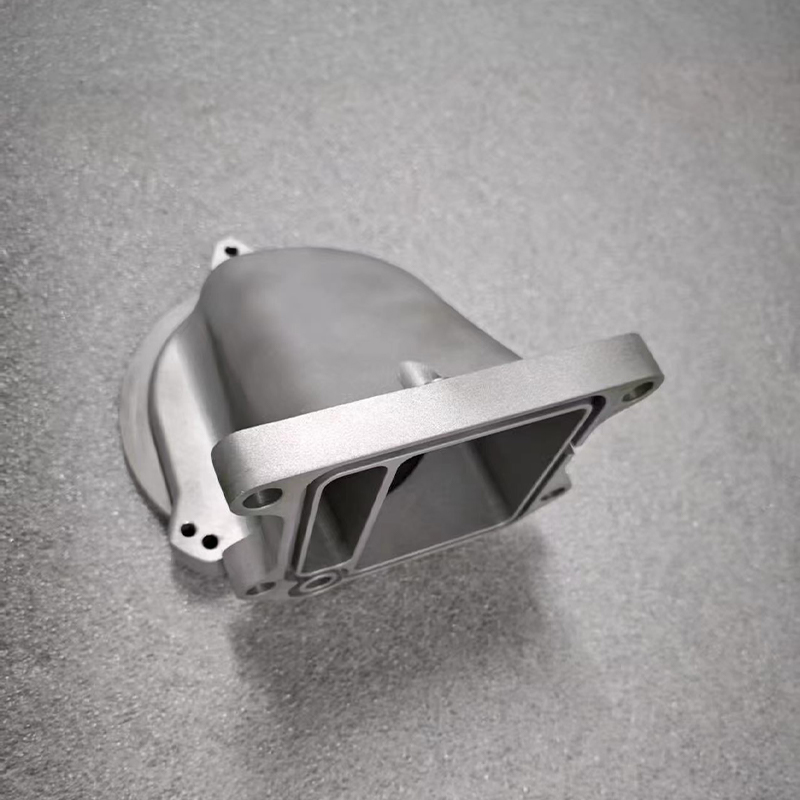
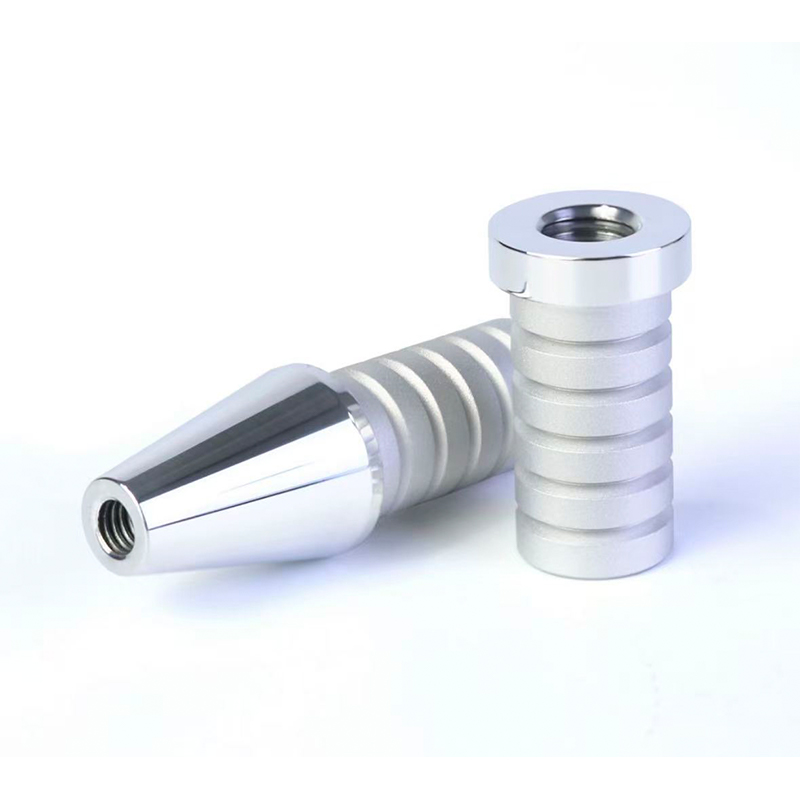
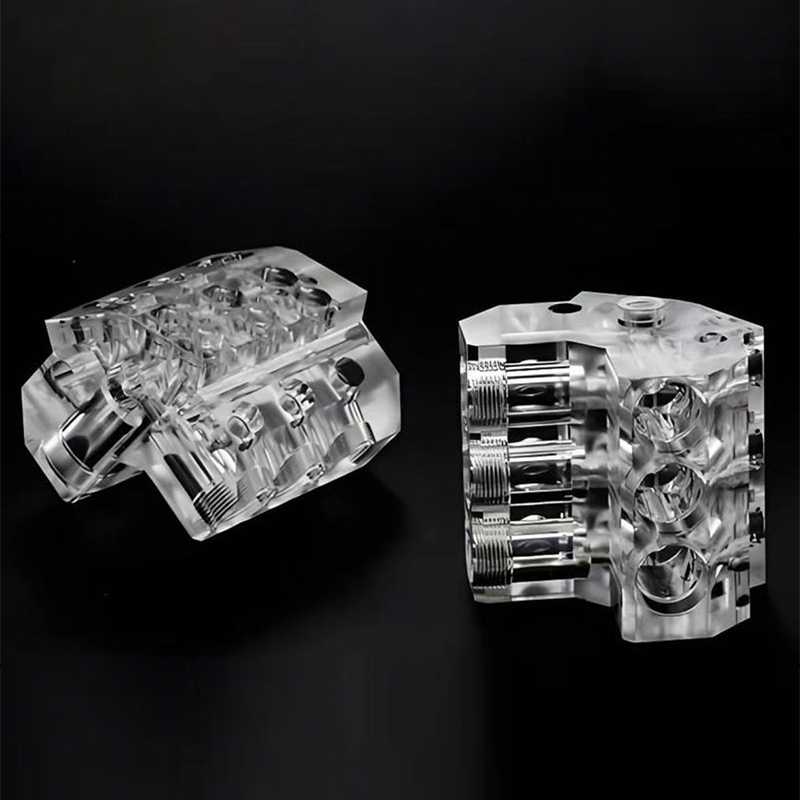
Obrobione maszynowo aluminium jest popularnym kandydatem do obróbki strumieniowo-ściernej i anodowania, co razem daje jednolity, satynowy wygląd i lepszą odporność na zużycie. Części stalowe mogą być piaskowane, powlekane lub platerowane, w zależności od środowiska. Obrobione maszynowo tworzywa sztuczne, takie jak akryl, można polerować do uzyskania przezroczystego wykończenia, podczas gdy inne tworzywa sztuczne można malować lub teksturować.
Części poliuretanowe odlewane próżniowo
Części odlewane kopiują powierzchnię wzorcową, więc ich wykończenie zaczyna się od jakości wzorca. Dobrze znoszą szlifowanie, gruntowanie i malowanie, a teksturę można wbudować w formę. Kolor można również dodać do żywicy przed odlewaniem, co można połączyć z malowaniem określonych obszarów.
| Materiał bazowy | Wspólne wykończenia | Punkty do obejrzenia |
|---|---|---|
| Drukowana żywica | Szlifowanie, gruntowanie, malowanie, polerowanie | Linie warstw, ślady podpór, przyczepność podkładu |
| Drukowany nylon | Piaskowanie, farbowanie, malowanie | Porowata powierzchnia, jednolitość koloru |
| Obrobione aluminium | Wydmuchiwanie kulek, anodizing, painting | Maskowanie gwintów, grubość powłoki |
| Obrobiona stal | Piaskowanie, powlekanie, galwanizacja | Ochrona przed korozją, pokrycie krawędzi |
| Przezroczysty akryl | Polerowanie, clear coating | Zadrapania, wrażliwość na rozpuszczalniki |
| Odlewany poliuretan | Szlifowanie, malowanie, teksturowanie | Linie podziału, pozostałości po uwolnieniu z pleśni |
Jeśli część łączy w sobie materiały, np. metalową wkładkę w plastikowej obudowie, poinformuj o tym zespół wykończeniowy od razu. Różne materiały mogą wymagać innego przygotowania, a powłoki odpowiednie dla jednego mogą atakować drugie. Często wystarczy krótki rysunek pokazujący, które powierzchnie są plastikowe, a które metalowe.
Zacznij od materiału bazowego, ponieważ od niego zależą opcje przyczepności, przygotowania i wykończenia.
Zastosowania i punkty wyboru usług wykończenia powierzchni
Wykańczanie powierzchni pojawia się niemal w każdej kategorii produktów, jednak powód wykończenia zmienia się wraz z zastosowaniem. Obudowa urządzenia medycznego wymaga powierzchni, które można czyścić, obudowa robota musi być odporna na zarysowania, a próbka elektroniki użytkowej musi wyglądać przekonująco. Dwie kolumny poniżej łączą typowe zastosowania z punktami, które kierują wyborem.
Typowe obszary zastosowań
| Punkty wyboru do sprawdzenia
|
Gdzie każde wykończenie zwykle pasuje
Poniższy wykres punktowy przedstawia typowe opcje wykończenia według ich dobrego wyglądu i dotyku oraz odporności na zużycie. Jest to ilustracja redakcyjna, która ma na celu poprowadzić dyskusję, a nie wynik testu. Należy to czytać raczej jako mapę kompromisów niż ranking.
Wykres punktowy pokazuje, że w prawym górnym rogu nie ma opcji wykończenia dla każdej potrzeby, dlatego wybór wiąże się z kompromisami. Anodowanie, platerowanie i malowanie proszkowe skupiają się w górnej połowie, ponieważ dodają twardszą lub trwalszą powierzchnię, chociaż dotyczą węższego zestawu materiałów podstawowych. Malowanie plasuje się pośrodku pod względem zużycia i w prawo pod względem wyglądu, co odzwierciedla jego siłę w zakresie elastyczności kolorów i przydatności zarówno do części z tworzyw sztucznych, żywicy, jak i metalu. Powłoki polerujące i miękkie w dotyku sprzyjają wyczuciu i wyglądowi, a nie odporności na ścieranie, dzięki czemu lepiej pasują do eksponowanych i obsługiwanych części niż te mocno obciążone. W przypadku projektu wspieranego przez usługi malowania i obróbki powierzchni Jiaheng ta mapa jest przydatnym punktem wyjścia do rozmowy na temat tego, czy priorytetem jest wygląd, trwałość, czy równowaga obu.
Zdecyduj, czy ważniejszy jest wygląd czy odporność na zużycie, a następnie pozwól dostawcy zasugerować wykończenia pasujące do Twojego materiału.
Szczegółowe porównanie: malowanie vs anodowanie vs malowanie proszkowe vs kulkowanie
Kiedy kupujący pytają, jakiego wykończenia użyć, często wybierają jedno z tych czterech. W niektórych zastosowaniach nakładają się na siebie, a w innych znacznie się od siebie różnią, dlatego pomocne jest spojrzenie obok siebie. Poniższa tabela podsumowuje główne różnice w prosty sposób.
| Czynnik | Malowanie | Anodowanie | Malowanie proszkowe | Wydmuchiwanie kulek |
|---|---|---|---|---|
| Materiał bazowys | Plastik, żywica, metal | Stopy aluminium mainly | Metal, głównie stal i aluminium | Metal i trochę plastiku |
| Opcje kolorów | Bardzo szeroki, możliwość dopasowania kolorystycznego | Ograniczony asortyment farb | Szeroki zakres | Brak, naturalny odcień materiału |
| Odporność na zużycie | Umiarkowane, zależy od systemu | Wysoka twardość powierzchni | Dobra, trwała warstwa | Niski, tylko tekstura |
| Efekt wymiarowy | Dodaje cienką warstwę | Niewielki wzrost i zmiana powierzchni | Dodaje grubszą warstwę | Usuwa niewielkie ilości materiału |
| Wygląd | Matowe, satynowe, błyszczące, miękkie w dotyku | Satynowy metalik | Jednolity, lekko teksturowany | Delikatny mat |
| Typowe zastosowanie | Prototypy, produkty markowe, obudowy | Obudowy aluminiowe, wykończenia | Ramy, wsporniki, obudowy | Ujednolicona powierzchnia, obróbka wstępna |
Malowanie to najbardziej elastyczna metoda, ponieważ można nią malować plastik, żywicę i metal, a kolor można dopasować do wzorca. Jego ograniczeniem jest to, że odporność na zużycie zależy od systemu powłokowego i sposobu użytkowania części. Anodowanie jest dobrą opcją w przypadku aluminium, które będzie narażone na kontakt lub zarysowanie, ale jest ograniczone do odpowiednich stopów i oferuje węższy zakres kolorów. Powłoka proszkowa zwykle tworzy grubszą, trwałą warstwę na metalu, która pasuje raczej do ram i obudów niż do drobnych części. Śrutowanie to bardziej etap przygotowania tekstury i przygotowania niż powlekania i często łączy się go z innym wykończeniem.
Ile wysiłku wymaga każdy krok
Innym sposobem porównania wykończeń jest wysiłek, jaki się z nimi wiąże. Więcej kroków zwykle oznacza więcej czasu i więcej obsługi. Poniższy wykres kolumnowy przedstawia względny wskaźnik wysiłku dla typowych kroków. Ma charakter poglądowy i ma na celu wyjaśnienie wzorców planowania, a nie wycenę projektu.
Wykres kolumnowy pokazuje, że gratowanie i śrutowanie znajdują się w dolnej części skali nakładu, dlatego są to typowe, domyślne etapy w przypadku części obrabianych. Szlifowanie i gruntowanie przynoszą zauważalny wzrost, ponieważ wymagają starannej pracy ręcznej i czasu schnięcia, a także utrwalają wszystko, co następuje. Malowanie jednokolorowe dodaje powłokę i utwardzanie do tego preparatu. Malowanie wielokolorowe z maską wymaga największego wysiłku, ponieważ każdy kolor wymaga własnego cyklu maskowania, aplikacji i utwardzania. Polerowanie na wysoki połysk również zajmuje wysoką pozycję, ponieważ wymaga przejścia przez pacjenta przez drobniejsze materiały ścierne. Klienci, którzy chcą przewidywalnego harmonogramu, mogą skorzystać z tego wzoru, aby zdecydować, które części projektu naprawdę wymagają wykończenia premium, a które wymagają prostszej obróbki.
Malowanie to najbardziej elastyczne wykończenie, anodowanie i malowanie proszkowe zwiększają trwałość metalu, a obróbka strumieniowo-ścierna działa jako tekstura lub przygotowanie.
Projekt wykończenia: tolerancje, krawędzie i maskowanie
Dobre wykończenia zaczynają się już na etapie rysowania. Kilka drobnych decyzji dotyczących tolerancji, krawędzi i maskowania może pozwolić na zaoszczędzenie poprawek i utrzymanie gotowej części zgodnie ze specyfikacją. Poniższe punkty to te, które najczęściej podnosi producent wykańczania powierzchni.
Uwzględnij grubość powłoki
Powłoki zwiększają grubość, a ilość różni się w zależności od procesu. Ogólnie rzecz biorąc, systemy malarskie często dodają kilkadziesiąt mikronów na warstwie podkładowej, kolorowej i przezroczystej, podczas gdy anodowanie zmienia nieznacznie powierzchnię i wymiary w miarę tworzenia się warstwy tlenku. W przypadku pasowań wtłaczanych, gwintów, powierzchni ślizgowych i gniazd łożysk nawet niewielkie narosty mogą mieć znaczenie. Oznacz te twarze jako zamaskowane lub powiedz dostawcy, aby nie były zakryte.
Traktuj krawędzie i narożniki celowo
Ostre krawędzie są słabym punktem powłok, ponieważ farba ma tendencję do rozrzedzania się w rogach i najpierw odpryskuje. Mały promień lub przerwa na krawędzi poprawia pokrycie i sprawia, że części są bezpieczniejsze w obsłudze. Jeśli zależy Ci na wyraźnych krawędziach, porozmawiaj o tym, jak je zachować, jednocześnie chroniąc powierzchnię.
Zaplanuj maskowanie i obszary wielokolorowe
Maskowanie oddziela gotowe obszary od nietkniętych, ale działa dobrze, gdy granice przebiegają według naturalnych stopni lub rowków w projekcie. Przerwanie koloru na płaskiej, nieoznaczonej powierzchni jest trudniejsze do usunięcia. Jeśli projekt wymaga dwóch kolorów, dodanie małego rowka lub stopnia na granicy zapewni zespołowi wykończeniowemu wyraźną linię do podążania.
Określ, co jest ważne na rysunku
- Odniesienie do koloru, takie jak standardowy kod koloru lub próbka fizyczna.
- Stopień połysku: mat, satyna lub połysk.
- Powierzchnie, które muszą pozostać niepowlekane lub zamaskowane.
- Kierunek lub wzór tekstury, jeśli ma to zastosowanie.
- Logo, znaki lub etykiety i ich rozmieszczenie.
- Wymiary krytyczne, które należy zmierzyć po wykończeniu.
Kolor to element, który najprawdopodobniej spowoduje nieporozumienie, ponieważ wygląda inaczej w innym świetle. Próbka fizyczna przewyższa opis cyfrowy, a oglądanie obu próbek przy tym samym źródle światła pozwala uniknąć niespodzianek. Jeśli kolor musi pasować do części wykonanych w różnych procesach, takich jak drukowana okładka i obrobiona podstawa, omów to wcześniej, aby można było dostosować plan wykończenia.
Zaplanuj grubość powłoki, zmiękcz krawędzie i zdefiniuj zamaskowane obszary na rysunku, aby zapobiec problemom z dopasowaniem i wyglądem.
Kontrola jakości i typowe wady wykończenia
Jakość wykończenia ocenia się na oko i ręką, a także na podstawie instrumentów. Rzetelny dostawca sprawdza każdy etap, a nie tylko ostatni, i przechowuje próbkę referencyjną do porównania. W poniższej tabeli wymieniono najczęściej pojawiające się defekty oraz sposoby zapobiegania im.
| Wada | Typowa przyczyna | Zapobieganie |
|---|---|---|
| Tekstura skórki pomarańczy | Niezrównoważone warunki natryskiwania lub grubość powłoki | Kontroluj aplikację i umożliwiaj prawidłowy przepływ |
| Rybie oko lub kratery | Zanieczyszczenie olejem, silikonem lub pyłem | Dokładne oczyszczenie i odtłuszczenie |
| Biegnie i opada | Za dużo powłoki nałożonej w jednym przejściu | Cieńsze warstwy z kontrolowanym czasem odparowania |
| Łuszczenie się lub słaba przyczepność | Złe przygotowanie lub niekompatybilny podkład | Właściwe przeszlifowanie, oczyszczenie i dobór podkładu |
| Niedopasowanie kolorów | Inny kolor światła, partii lub podłoża | Użyj próbek referencyjnych i wspólnego oświetlenia |
| Widoczne linie warstw lub ślady narzędzi | Niewystarczające przeszlifowanie przed malowaniem | Przedłużyć przygotowanie przed gruntowaniem |
| Nierówna, piaskowana konsystencja | Niespójne media, ciśnienie lub kąt | Standaryzacja ustawień i pokrycie całej powierzchni |
Kontrola zwykle obejmuje wygląd w standardowym oświetleniu, poziom połysku, konsystencję koloru, pokrycie powłoki i wymiary krytyczne. W przypadku partii pierwsza próbka jest często zatwierdzana przed ukończeniem pozostałych, co pozwala uniknąć powtarzania się problemu w przypadku każdej części. Jeśli w Twoim projekcie obowiązują rygorystyczne standardy dotyczące wyglądu, poproś dostawcę o opisanie, w jaki sposób ocenia akceptowalne różnice, i uzgodnij pisemną referencję.
Opakowanie również wpływa na jakość. Świeżo wykończone powierzchnie można znakować poprzez kontakt, dlatego części są zwykle oddzielane, owijane i podpierane w celu zabezpieczenia ich w transporcie. Niektóre powłoki twardnieją jeszcze przez pewien czas po opuszczeniu piekarnika, dlatego pomocne jest delikatne obchodzenie się z nimi przez pierwsze dni.
Zatwierdź pierwszą próbkę na podstawie pisemnej referencji, ponieważ większość sporów dotyczących wyglądu wynika z niejasnych oczekiwań.
Konserwacja i pielęgnacja gotowych części
Wykończenie trwa dłużej, jeśli jest czyszczone i przechowywane w rozsądny sposób. Zalecenia dotyczące pielęgnacji różnią się w zależności od rodzaju wykończenia, ale podstawowe nawyki są wspólne: używaj łagodnych środków czyszczących, unikaj podkładek ściernych i trzymaj części z dala od źródeł ciepła i silnych rozpuszczalników, chyba że zostały zaprojektowane do takich warunków.
| Zakończ type | Czyszczenie | Unikaj | Notatki |
|---|---|---|---|
| Malowana powierzchnia | Miękka ściereczka zwilżona łagodnym mydłem i wodą | Podkładki ścierne i mocne rozpuszczalniki | W przypadku małych żetonów możliwa jest retusz |
| Miękki w dotyku coating | Wilgotna szmatka, delikatne wycieranie | Olejki, kremy do rąk i chusteczki nasączone alkoholem | Może wykazywać szybsze zużycie przy częstym użytkowaniu |
| Anodowane aluminium | Łagodny detergent i woda | Silne alkaliczne środki czyszczące | Barwione kolory mogą blaknąć pod wpływem silnego światła słonecznego |
| Powierzchnia polerowana lub przezroczysta | Niestrzępiąca się ściereczka z mikrofibry | Wycieranie na sucho szorstką szmatką | Zawiń osobno, aby zapobiec zarysowaniom |
| Piaskowany metal | Łagodny środek czyszczący i miękka szczoteczka | Postępowanie z olejem w miarę upływu czasu | Na gołych powierzchniach mogą pojawić się odciski palców |
| Platerowane lub malowane proszkowo | Wilgotna szmatka | Narzędzia do zarysowania, które niszczą warstwę | Chroń odsłonięte krawędzie |
Nawyki przechowywania i obchodzenia się z nimi
- Części przechowuj w suchym, umiarkowanym środowisku, z dala od bezpośredniego światła słonecznego i źródeł ciepła.
- Gotowe części oddzielaj miękkim opakowaniem, nigdy nie układaj ich bezpośrednio na powierzchniach kosmetycznych.
- Podczas montażu polerowanych, przezroczystych lub ciemnych błyszczących części należy nosić czyste rękawice, aby uniknąć odcisków palców.
- Zachowaj zapasową próbkę lub odniesienie do koloru, aby móc niezawodnie dopasowywać przyszłe partie.
- Zapisz kod koloru, trasę procesu i uwagi dostawcy w przypadku powtarzających się zamówień.
Retusz to praktyczna rzeczywistość w przypadku prototypów, które są często obsługiwane. Małe odpryski na pomalowanych częściach można zwykle naprawić odpowiednią farbą, natomiast zadrapania na częściach anodowanych lub platerowanych są trudniejsze do ukrycia. Jeśli część będzie używana w wymagającym środowisku, przedyskutuj zamierzone zużycie na etapie wyceny, aby dostawca mógł polecić odpowiedni dla niej system powłok.
Delikatne czyszczenie, staranne przechowywanie i zapisana kolorystyka sprawiają, że gotowe części wyglądają spójnie przez długi czas.
Współpraca z producentem i dostawcą wykończenia powierzchni
Wykańczanie jest często ostatnim krokiem przed sfotografowaniem, przetestowaniem lub wysyłką części, co sprawia, że jest to stresujące miejsce na niespodzianki. Kompetentny dostawca wykańczania powierzchni sprawia, że proces jest przewidywalny, zadając pytania na wczesnym etapie i dokumentując odpowiedzi. Są to przydatne pytania, które można zadać każdemu kandydatowi.
- Jakie materiały podstawowe i rozmiary części rutynowo wykańczasz, a jakie wykończenia wykonujesz we własnym zakresie?
- Jak przygotować powierzchnię przed malowaniem lub powłoką?
- Czy można dopasować kolor z próbki fizycznej i jak potwierdzić dopasowanie?
- Jak sobie radzisz z maskowaniem, wielokolorowymi częściami i logo?
- Co sprawdzasz i jak radzisz sobie z zatwierdzeniem pierwszej próbki partii?
- Czy obróbkę wykańczającą można skoordynować z drukowaniem, obróbką skrawaniem lub odlewaniem, w ramach którego powstaje część?
Ostatnie pytanie dotyczy tego, gdzie zintegrowane podejście się opłaca. Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. działa jako producent OEM i ODM z wewnętrznym zespołem projektowym i kompleksowym przepływem pracy. Jej usługi obejmują druk 3D z żywicy, nylonu i metalu, zaawansowaną obróbkę skrawaniem, replikację form silikonowych w celu wydajnej produkcji w małych seriach oraz obróbkę powierzchni, taką jak malowanie, poprawiającą wygląd produktu. Ponieważ część i jej wykończenie są obsługiwane na jednej platformie, dostawca wie, jak dana część została wykonana i może odpowiednio przygotować powierzchnię, co zwykle ogranicza konieczność wykonywania dodatkowych prac między etapami.
Jak przygotować przydatne zapytanie
- Model 3D i rysunek oznaczający kosmetyczne twarze, zamaskowane obszary i wymiary krytyczne.
- Materiał bazowy i sposób wykonania części, np. wydruk, obróbka mechaniczna lub odlew.
- Kod koloru lub próbka fizyczna oraz docelowy poziom połysku i tekstura.
- Ilość, termin dostawy i wszelkie wymagania dotyczące opakowania.
- Krótka notatka o tym, jak dana część będzie używana, obsługiwana lub eksponowana.
Dzięki tym informacjom dostawca może zaproponować trasę wykończenia w pierwszej odpowiedzi i wskazać wszelkie zagrożenia, takie jak otwór o wąskiej tolerancji, który wymaga zamaskowania. Daje także obu stronom wspólne odniesienie, jeśli coś będzie wymagało późniejszego dostosowania. W przypadku powtarzających się zamówień najprostszą metodą utrzymania spójnego wyglądu wszystkich partii jest zachowanie tego samego dostawcy i tej samej pisemnej specyfikacji.
Wybierz dostawcę, który koordynuje wykończenie z sposobem wykonania części, i podaj mu jasne cele dotyczące koloru, połysku i zamaskowanych obszarów.
Poznaj usługi wykańczania powierzchni Jiaheng
Jeśli Twoje części są gotowe do malowania, kolorowania lub innej obróbki powierzchni, możesz przejrzeć dostępne opcje i proces projektowania na dedykowanej stronie Usługi wykończenia powierzchni z Jiahenga. Zespół wspiera projekty OEM i ODM oraz może koordynować wykańczanie z drukowaniem, obróbką skrawaniem i replikacją form silikonowych na jednej platformie.
Wyślij pliki części, referencje kolorów i wymagania dotyczące wykończenia, aby rozpocząć rozmowę z zespołem Jiaheng.
Często zadawane pytania dotyczące usług wykańczania powierzchni
Czym są usługi wykończenia powierzchni?Usługi wykańczania powierzchni to zabiegi stosowane po wykonaniu części w celu poprawy jej wyglądu, dotyku i trwałości. Obejmują one gratowanie, szlifowanie, piaskowanie, polerowanie, malowanie, anodowanie i powlekanie. Producent wykańczania powierzchni zwykle łączy kilka etapów i dostosowuje je do materiału bazowego i przeznaczenia części. |
Jakie wykończenie powierzchni pasuje do prototypu, który będzie fotografowany lub pokazywany klientom?Malowanie is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
Czy części wydrukowane w 3D można malować i wykańczać?Tak. Drukowane części z żywicy i nylonu są zwykle szlifowane, gruntowane i malowane, a nylon można również piaskować lub farbować. Ponieważ na zadrukowanych powierzchniach mogą pojawiać się linie warstw, ważny jest etap przygotowania. Dostawca zajmujący się również drukiem może przygotować powierzchnię z myślą o tym procesie. |
Czy wykończenie powierzchni zmienia wymiary części?Może. Powłoki nakładają cienką warstwę, anodowanie nieznacznie zmienia powierzchnię, a piaskowanie lub polerowanie usuwa niewielką ilość materiału. W przypadku pasowań, gwintów lub powierzchni ślizgowych należy poinformować dostawcę, które powierzchnie muszą mieścić się w granicach tolerancji, aby można je było zamaskować lub wyregulować. Ogólne wskazówki mówią o potwierdzeniu wymiarów krytycznych po wykończeniu. |
Jaka jest różnica między anodowaniem a malowaniem?Anodowanie builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
Jak mogę się upewnić, że kolor pasuje do mojego odniesienia?Podaj standardowy kod koloru lub próbkę fizyczną i poproś dostawcę o porównanie przy tym samym oświetleniu. Zatwierdzenie pierwszej próbki przed ukończeniem całej partii pomaga wcześnie wykryć różnice. Kolor może wyglądać inaczej w przypadku różnych materiałów podstawowych, dlatego należy wspomnieć, jeśli części są wykonane z więcej niż jednego. |
Czy obróbkę wykańczającą można połączyć z obróbką skrawaniem, drukowaniem lub odlewaniem próżniowym?Tak, a łączenie ich jest często praktyczne. Dostawca zajmujący się produkcją i wykańczaniem może przygotować powierzchnie i zaplanować maskowanie, mając pełną wiedzę na temat części. Jiaheng oferuje drukowanie, obróbkę skrawaniem, replikację form silikonowych i obróbkę powierzchni na jednej platformie, co utrzymuje projekt w jednym przepływie pracy. |
Co powinienem uwzględnić, prosząc o wycenę wykończenia powierzchni?Dołącz model lub rysunek 3D, materiał bazowy, ilość, odniesienie do koloru, poziom połysku, teksturę, zamaskowane obszary i wymiary krytyczne. Dodaj krótką notatkę o tym, jak dana część będzie używana i kiedy będzie potrzebna. Pełne informacje skracają pierwszą odpowiedź i ograniczają późniejsze zmiany. |
Wyraźne cele kolorystyczne, zdefiniowane zamaskowane obszary i gładka przygotowana powierzchnia to klucze do wykończenia spełniającego oczekiwania.
-
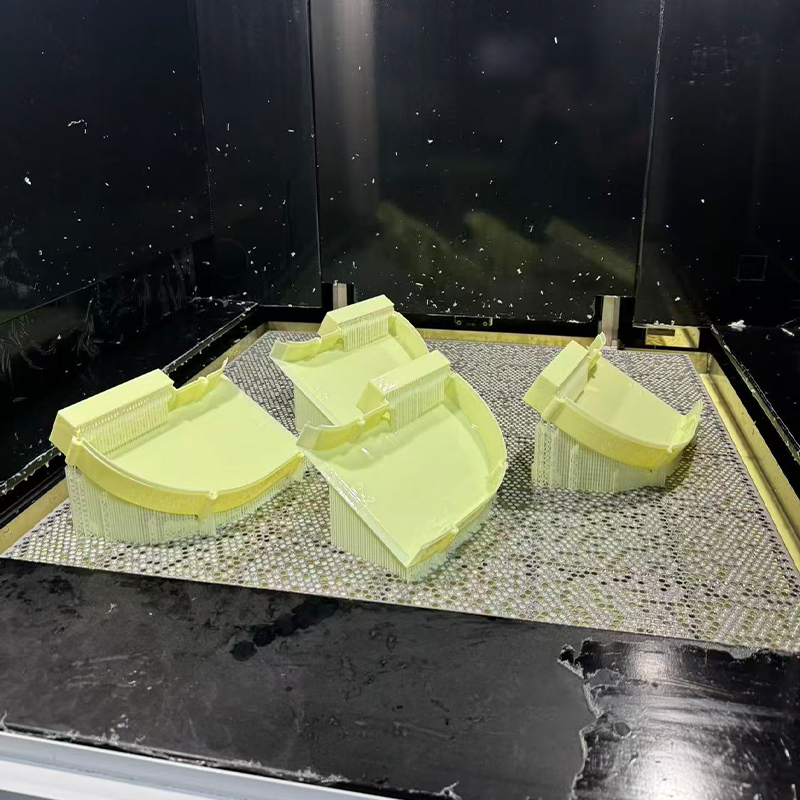 Usługa drukowania 3D w żółtej żywicy podobnej do ABS
-
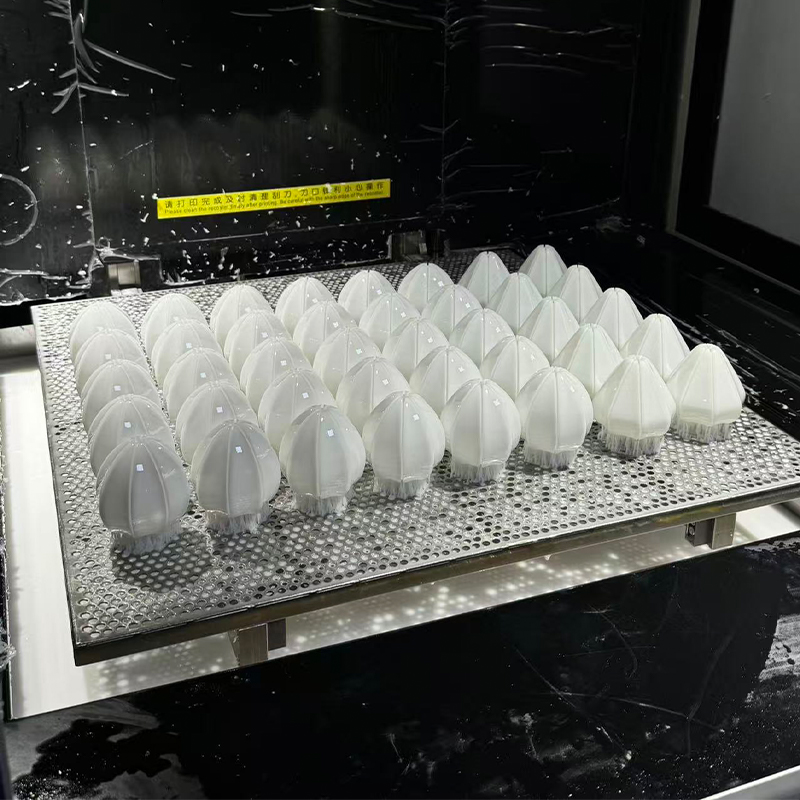 Usługa druku 3D w żywicy w kolorze złamanej bieli
-
 Usługa druku 3D z nylonu wzmocnionego włóknem węglowym PAHT+CF o wysokiej temperaturze
-
 Usługa druku 3D z materiału wzmocnionego włóknem węglowym PPS+CF
-
 Usługa druku 3D w wysokotemperaturowym materiale PLA HT-PLA
-
 Usługa druku 3D stali narzędziowej H13 / S136
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
