- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

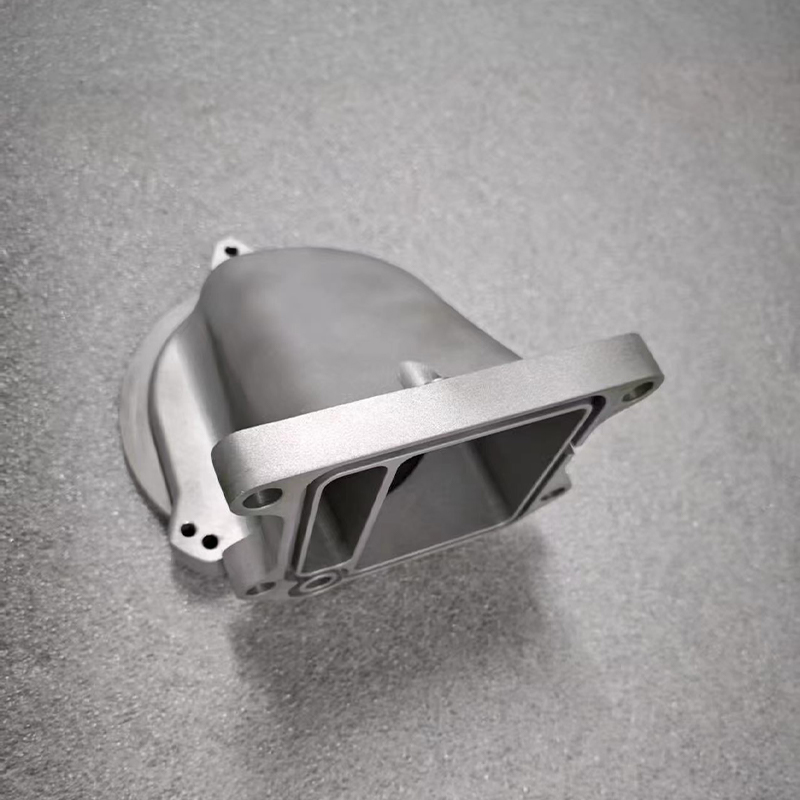
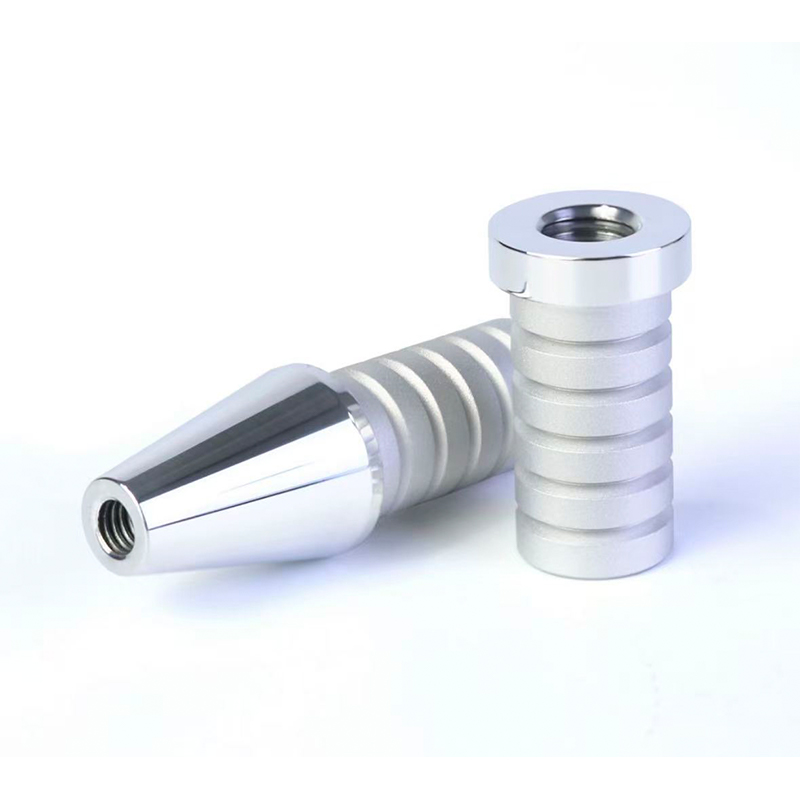
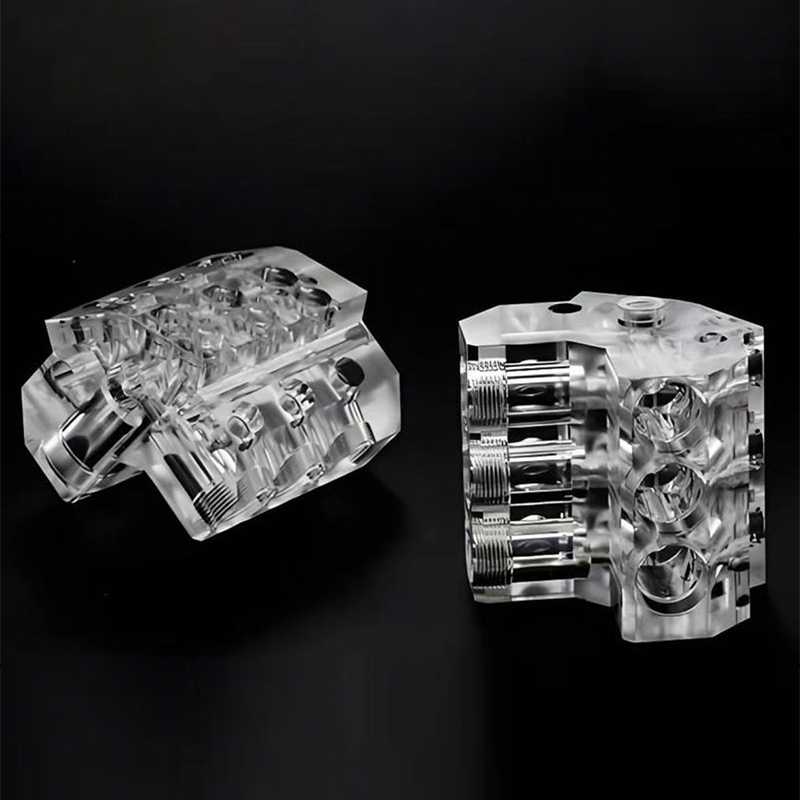
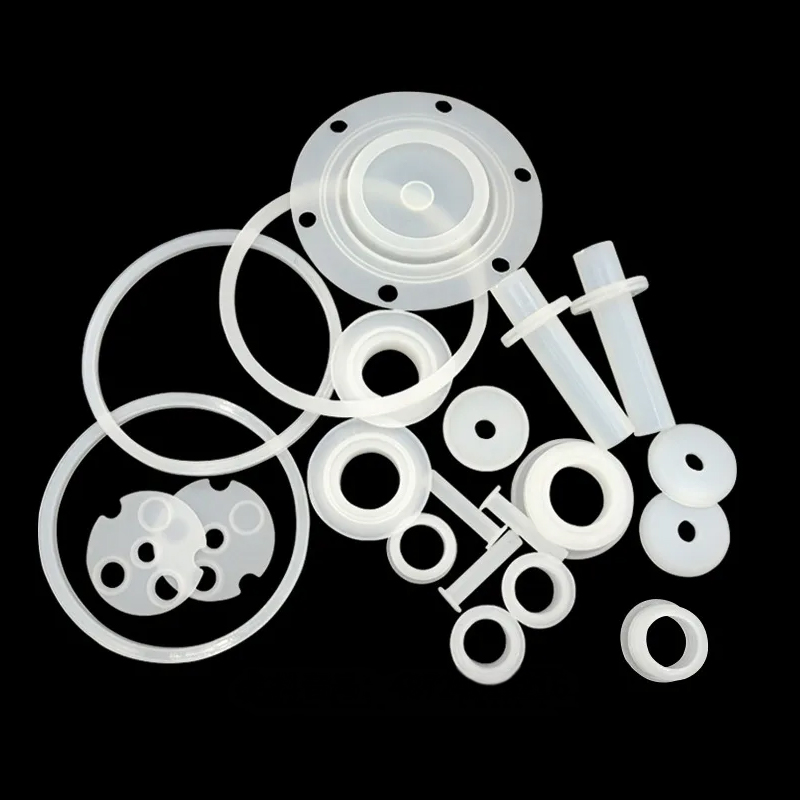
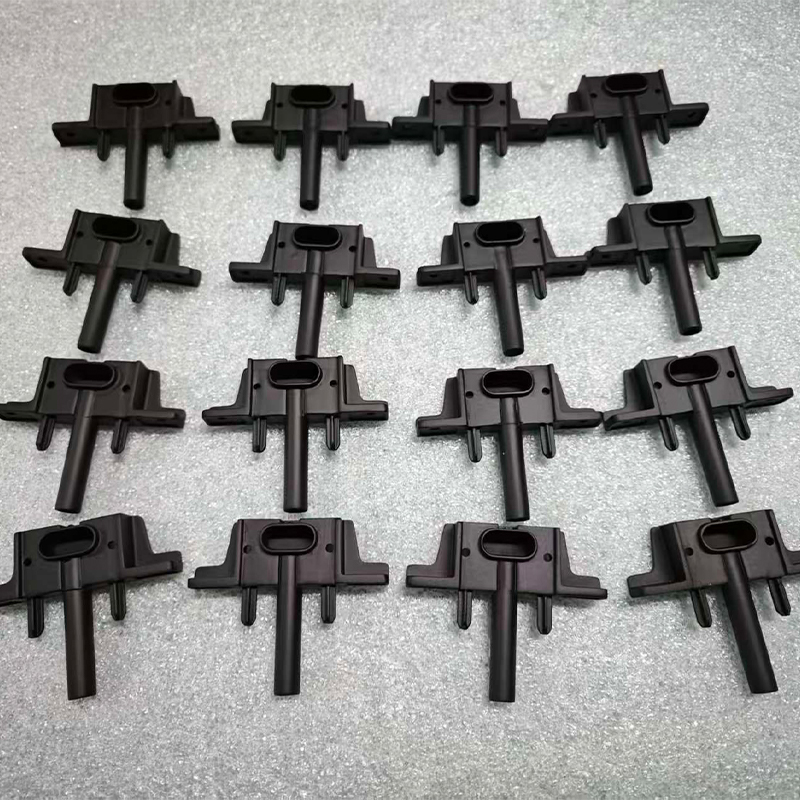
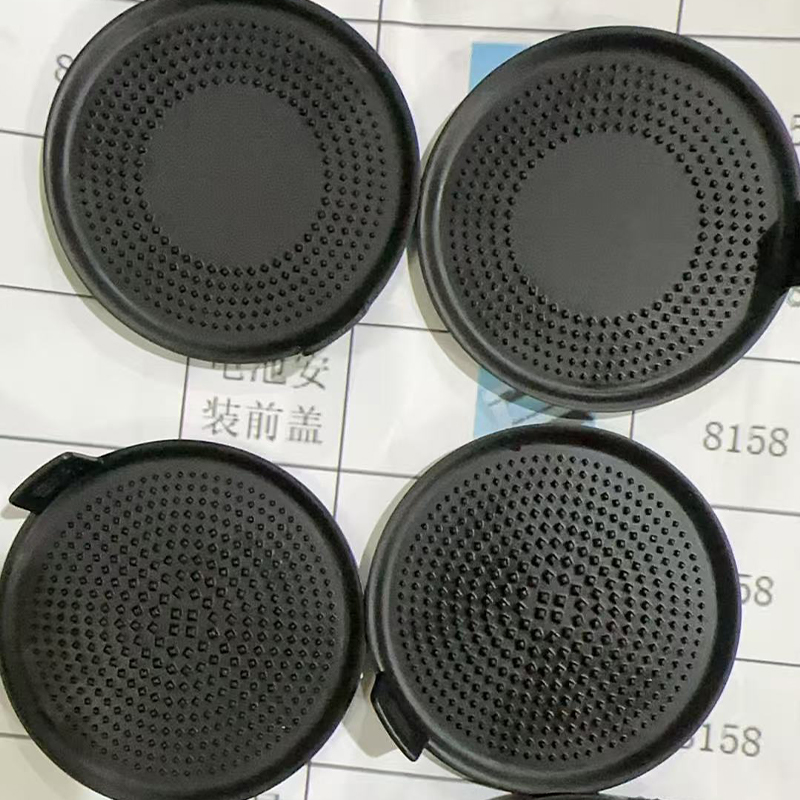
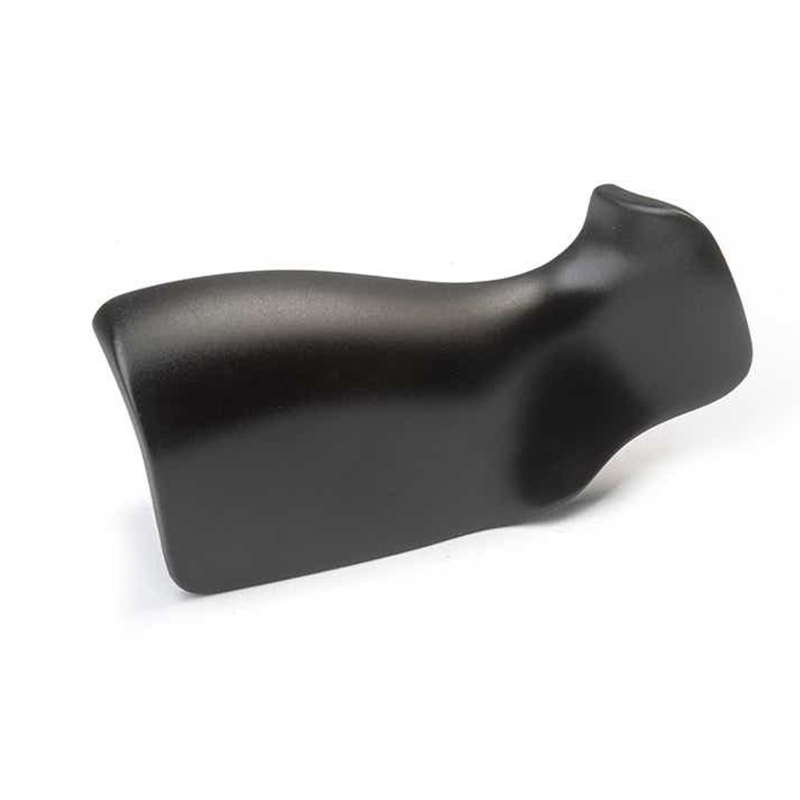
Usługi obróbki CNC: jak wybrać odpowiedniego dostawcę
Co Usługi obróbki CNC dostarczają wewnątrz Zintegrowana Inteligentna Platforma Produkcyjna
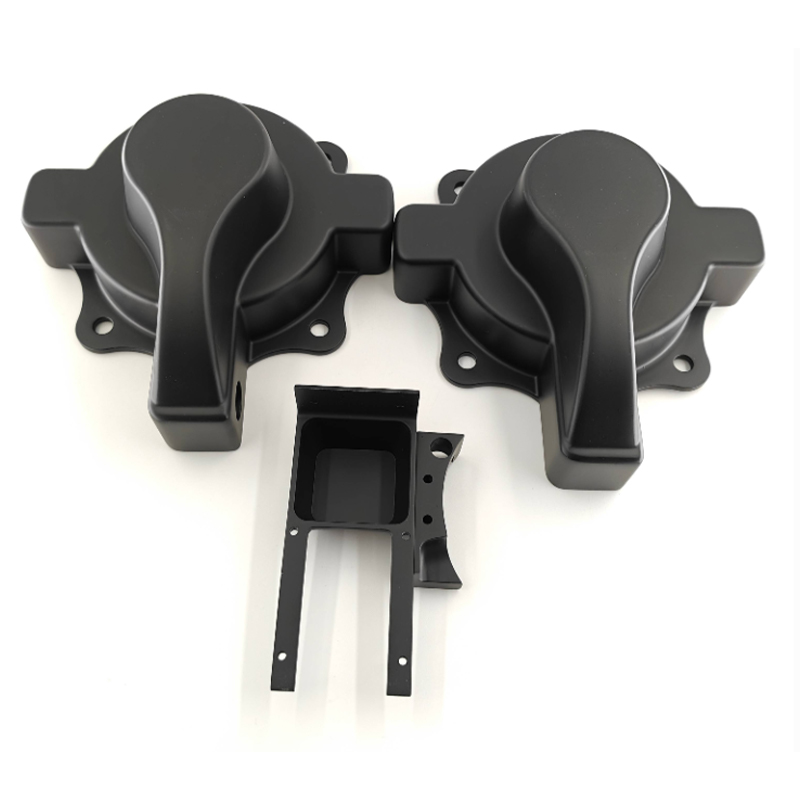
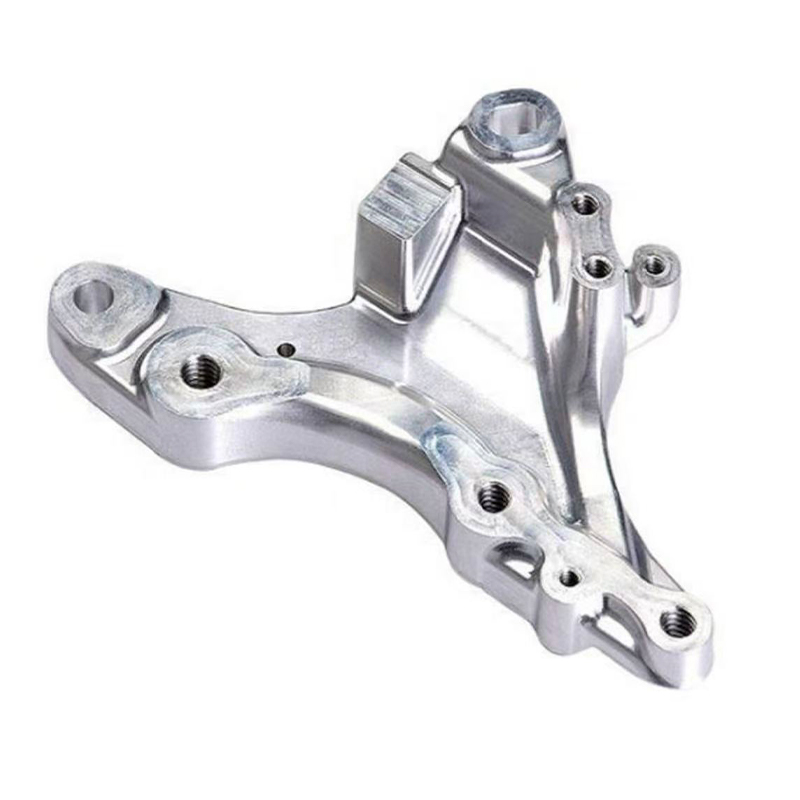
Usługi obróbki CNC przekształcają cyfrowy model 3D w precyzyjną część fizyczną poprzez wycinanie materiału z litego bloku pod kontrolą komputera, a zintegrowana inteligentna platforma produkcyjna łączy ten etap cięcia z przeglądem projektu, planowaniem procesu, inspekcją, wykańczaniem powierzchni i dostawą w jednym zarządzanym przepływie pracy. Dla inżynierów i kupujących wartość praktyczna jest prosta: mniej konieczności przekazywania dostawców, wyraźniejsza komunikacja, bardziej powtarzalna jakość części i krótsza droga od rysunku do części, którą można zmontować i przetestować. Jeśli Twoje części wymagają wąskich tolerancji, metalu lub tworzyw konstrukcyjnych lub niezawodnej powtarzalności od pierwszego do ostatniego elementu, obróbka CNC jest zwykle pierwszym procesem wartym oceny.
Wyrażenie CNC oznacza komputerowe sterowanie numeryczne. Obrabiarka odczytuje program, zwykle generowany z oprogramowania CAD i CAM, i przesuwa narzędzie skrawające lub obracający się przedmiot wzdłuż zaprogramowanych osi. Frezowanie, toczenie, wiercenie, gwintowanie i wytaczanie wykonuje się zgodnie z instrukcjami dotyczącymi współrzędnych, a nie poprzez ręczną regulację kołem ręcznym. Zgodnie z ogólnymi podręcznikami obróbki i szeroko stosowanymi odniesieniami do szkoleń produkcyjnych, podejście to jest cenione, ponieważ ten sam program można uruchamiać wielokrotnie z zachowaniem stałych wyników, co jest podstawą powtarzalnej produkcji.
Nowoczesna zintegrowana inteligentna platforma produkcyjna dodaje warstwę cyfrową do maszyn. Zamiast traktować wycenę, przegląd techniczny, planowanie, obróbkę, kontrolę i wysyłkę jako osobne zadania wykonywane przez oddzielne firmy, platforma przechowuje dane części, historię zmian, notatki z procesu i wyniki kontroli w jednym połączonym łańcuchu. Kupujący przesyła model i rysunek, otrzymuje informację zwrotną na temat możliwości produkcyjnych, zatwierdza plan, a następnie realizuje zadanie na każdym etapie. Taka jest idea modelu produkcji z jednego miejsca i jest to powód, dla którego wiele zespołów zakupowych szuka obecnie dostawcy obróbki CNC, który działa jako platforma, a nie pojedynczy warsztat mechaniczny.
Ten przewodnik został napisany dla twórców produktów, menedżerów ds. zaopatrzenia i zespołów operacyjnych, którzy potrzebują praktycznych odpowiedzi. Wyjaśnia typowe rodzaje usług obróbki CNC, strukturę maszyn i przepływów pracy, jak dopasować proces do zastosowania, jak CNC wypada na tle innych procesów produkcyjnych oraz jak konserwować maszyny i gotowe części. Zawiera także sekcję często zadawanych pytań, która odpowiada na pytania, które kupujący najczęściej zadają, gdy po raz pierwszy kontaktują się z producentem zajmującym się obróbką CNC.
Szybkie odpowiedzi przed szczegółami
- Typowe dopasowanie: precyzyjne komponenty z metalu lub tworzywa konstrukcyjnego, od jednego prototypu po powtarzalne partie.
- Typowe mocne strony: dokładność wymiarowa, szeroki wybór materiałów, dobre właściwości mechaniczne i dobra jakość powierzchni prosto z maszyny.
- Typowe limity: głębokie wgłębienia wewnętrzne, zamknięte, puste kształty i bardzo cienkie, niepodparte ściany są trudniejsze do cięcia niż drukowanie lub odlewanie.
- Dlaczego platforma ma znaczenie: Informacje zwrotne na temat projektu, obróbka, wykańczanie i inspekcja pozostają w kontakcie, co ogranicza liczbę poprawek spowodowanych błędną komunikacją.
W całym artykule termin usługi obróbki CNC odnosi się do pełnej oferty, jaką klient otrzymuje od producenta: wsparcie inżynieryjne, programowanie, obróbka skrawaniem, gratowanie, wykańczanie, kontrola i pakowanie. Zrozumienie całego łańcucha, a nie tylko etapu cięcia, odróżnia udany projekt zaopatrzenia od frustrującego.
Usługa obróbki CNC zapewnia największą wartość, gdy obróbka, wykańczanie i kontrola są zarządzane razem na jednej zintegrowanej platformie.
Typowe rodzaje usług obróbki CNC i ich charakterystyka
Obróbka CNC to rodzina procesów, a nie pojedyncza operacja. Każdy typ usuwa materiał w inny sposób i każdy pasuje do innej geometrii części. Znajomość różnic pomoże Ci jasno opisać wymagania, gdy poprosisz o wycenę u dostawcy obróbki CNC, a także pomoże Ci ocenić, czy proponowany proces jest odpowiedni dla Twojego rysunku.
Frezowanie CNC Obrotowy nóż porusza się po nieruchomym lub indeksowanym przedmiocie obrabianym. Dobrze nadaje się do płaskich powierzchni, kieszeni, szczelin, otworów i powierzchni konturowych na obudowach, wspornikach i płytach. Toczenie CNC Obrabiany przedmiot obraca się, podczas gdy stacjonarne narzędzie go tnie. Dobrze nadaje się do wałów, sworzni, tulei, tulei i innych części okrągłych lub osiowo symetrycznych. Obróbka wieloosiowa Trzy, cztery lub pięć osi współpracuje ze sobą, dzięki czemu narzędzie dociera do większej liczby powierzchni w mniejszej liczbie ustawień. Przydatne do skomplikowanych kształtów, wirników i części o elementach zakrzywionych. Obróbka tokarsko-frezarska Połączona maszyna toczy i frezuje w jednym ustawieniu. Redukuje konieczność ponownego mocowania i pomaga zachować koncentryczność pomiędzy elementami toczonymi i frezowanymi. Wiercenie i gwintowanie Dedykowane operacje wykonywania otworów, od małych precyzyjnych otworów po elementy gwintowane, często połączone z programami frezarskimi. Cięcie szlifierskie i wykańczające Drobne usuwanie materiału w celu uzyskania płaskości, okrągłości lub jakości powierzchni, gdy standardowe przejście cięcia nie jest wystarczające.
Usługi frezowania CNC
Frezowanie jest najczęściej wymaganym procesem CNC, ponieważ większość części mechanicznych obejmuje płaskie powierzchnie, kieszenie, otwory i szczeliny. Frezarka trójosiowa przesuwa narzędzie w kierunkach X, Y i Z, co jest wystarczające w przypadku wielu płyt, pokryw i ram. Jeśli część ma cechy na kilku powierzchniach, operator albo ponownie ją mocuje w drugim ustawieniu, albo używa uchwytu indeksującego. Każda dodatkowa konfiguracja zwiększa ryzyko błędu pozycjonowania, dlatego planowanie liczby konfiguracji jest ważną częścią dobrego projektu procesu.
Usługi toczenia CNC
Toczenie jest naturalnym wyborem w przypadku części okrągłych. Tokarka trzyma pręt lub półfabrykat w uchwycie i obraca go, podczas gdy narzędzie kształtuje średnicę zewnętrzną, otwór wewnętrzny, rowki i gwinty. Ponieważ oś obrotu jest stała, elementy toczone są zwykle koncentryczne i spójne. Oprzyrządowanie na żywo w nowoczesnych centrach tokarskich umożliwia również frezowanie otworów poprzecznych i płaskich bez wyjmowania części z maszyny, dlatego toczenie i frezowanie w coraz większym stopniu nakładają się na siebie.
Wieloosiowa obróbka CNC
Maszyny czteroosiowe dodają obrót wokół jednej osi, a maszyny pięcioosiowe dodają obrót wokół dwóch. Główną zaletą jest dostęp: narzędzie może zbliżać się do przedmiotu obrabianego pod wieloma kątami w jednym mocowaniu. Ogranicza to obsługę, poprawia pozycjonowanie między elementami i umożliwia stosowanie krótszych narzędzi, które charakteryzują się mniejszym ugięciem. Kompromis polega na tym, że programowanie i symulacja wymagają większej uwagi, ponieważ sprawdzanie kolizji staje się coraz trudniejsze w miarę wzrostu liczby ruchomych osi.
| Typ usługi | Typowe części | Główna zaleta | Główna uwaga |
|---|---|---|---|
| Frezowanie CNC | Obudowy, płyty, wsporniki, osprzęt | Elastyczny dla wielu geometrii | Więcej ustawień dla części o wielu powierzchniach |
| Toczenie CNC | Wały, sworznie, tuleje, pierścienie | Silna koncentryczność na okrągłych częściach | Ograniczone do kształtów innych niż okrągłe |
| Obróbka wieloosiowa | Skomplikowane obudowy, wirniki, części medyczne i lotnicze | Mniej konfiguracji i lepszy dostęp | Więcej wysiłku w zakresie programowania i weryfikacji |
| Obróbka tokarsko-frezarska | Części z elementami toczonymi i frezowanymi | Pojedyncze mocowanie dla funkcji mieszanych | Potrzebuje odpowiedniego rozmiaru części i pręta |
| Szlifowanie i dokładne wykończenie | Precyzyjne pasowania, powierzchnie uszczelniające | Większa płaskość i kontrola powierzchni | Dodano etap procesu i obsługę |
Wiele projektów korzysta z więcej niż jednej z tych usług po kolei. Typowym przykładem jest toczony wał, który jest poddawany frezowaniu pod spłaszczeniem, wierconym otworom krzyżowym, gratowaniu i obróbce powierzchni. Gdy wszystkie te etapy są wykonywane przez jednego producenta na zintegrowanej platformie, część jest śledzona od surowca do kontroli końcowej bez konieczności ponownej wyceny lub ponownego wyjaśnienia na każdym etapie.
Wybierz najpierw proces CNC według geometrii części: frezowanie dla kształtów pryzmatycznych, toczenie dla części okrągłych i wieloosiowe dla złożonego dostępu.
Jak działa obróbka CNC: zasady i konstrukcja maszyny
Zrozumienie podstawowej zasady pomoże Ci przeczytać wycenę, zinterpretować plan procesu i zadać lepsze pytania. Obróbka CNC przebiega według powtarzalnego łańcucha: model CAD definiuje kształt, oprogramowanie CAM konwertuje kształt na ścieżki narzędzia, postprocesor tłumaczy te ścieżki na kod specyficzny dla maszyny, a maszyna wykonuje kod, podczas gdy czujniki i operatorzy monitorują wynik.
Od modelu CAD po gotową część
- Dane wejściowe projektu: klient dostarcza model 3D i, w idealnym przypadku, rysunek 2D, który zawiera listę tolerancji, materiałów, gwintów i wymagań dotyczących powierzchni.
- Przegląd wykonalności: inżynierowie sprawdzają grubość ścianki, promienie naroży wewnętrznych, głębokość otworu i zestawienie tolerancji, a następnie sugerują korekty.
- Programowanie CAM: ścieżki narzędzi, narzędzia skrawające, prędkości, posuwy i mocowania są planowane i symulowane na ekranie.
- Konfiguracja i pierwszy artykuł: operator zaciska materiał, ustawia przesunięcia robocze i długości narzędzia, a następnie uruchamia pierwszą część w celu kontroli.
- Cykl produkcyjny: program jest powtarzany, podczas gdy kontrole w trakcie procesu monitorują zużycie narzędzia i dryf wymiarowy.
- Wykończenie i inspekcja: gratowanie, obróbka powierzchniowa i pomiary końcowe są zakończone przed pakowaniem.
Podstawowa konstrukcja maszyny
Obrabiarka CNC zbudowana jest wokół sztywnej podstawy i ramy, która pochłania siły skrawania. Prowadnice liniowe lub prowadnice skrzynkowe przenoszą ruchome osie, podczas gdy śruby kulowe lub silniki liniowe przekształcają obrót serwomotoru w precyzyjny ruch. Wrzeciono utrzymuje i obraca narzędzie tnące lub, na tokarce, przedmiot obrabiany. Zmieniacz narzędzi przechowuje wiele narzędzi, dzięki czemu różne operacje mogą być wykonywane bez ręcznej interwencji. Sterownik interpretuje program, koordynuje osie i obsługuje informację zwrotną z enkoderów. Systemy chłodzenia kontrolują ciepło i wypłukują wióry ze strefy skrawania.
Elementy mechaniczne
| Elementy sterujące i wspierające
|
Dokładność gotowej części zależy od całego łańcucha, a nie tylko od maszyny. Na wynik wpływa wzrost temperatury wrzeciona, zużycie narzędzia, stabilność mocowania, a nawet temperatura warsztatu. Wykwalifikowani producenci zarządzają tymi zmiennymi za pomocą procedur nagrzewania, limitów trwałości narzędzi, cykli sondowania i kontroli w trakcie procesu. Zgodnie z powszechnymi wytycznymi dotyczącymi obróbki skrawaniem zaplanowanie metody mocowania i kolejności operacji jest często równie ważne, jak wybór samej maszyny.
Gdzie idzie wysiłek w typowym projekcie
Kupujący czasami zakładają, że większość czasu projektu spędzają na cięciu metalu. W rzeczywistości cięcie to tylko jedna część przepływu pracy. Przegląd projektu, programowanie, konfiguracja, kontrola i wykańczanie łącznie zwykle zajmują większą część wysiłku niż sam etap obróbki. Poniższy wykres przedstawia ilustracyjny rozkład typowej części niestandardowej obsługiwanej w ramach zintegrowanego przepływu pracy.
Wykres stanowi ilustrację redakcyjną opartą na typowych wzorcach projektowych, a nie zmierzonych statystykach branżowych, a rzeczywiste współczynniki zmieniają się wraz ze złożonością części. Zawarto go, aby pokazać, dlaczego koordynacja jest tak samo ważna jak czas pracy wrzeciona. Należy go czytać jako pomoc w planowaniu, a nie jako punkt odniesienia.
Zwróć uwagę, że największy pojedynczy wycinek należy do obróbki, a mimo to nadal jest przeważany przez połączone wycinki planowania i weryfikacji.
Wykres pierścieniowy pokazuje, że obróbka stanowi około jednej trzeciej całkowitego wysiłku w tym ilustracyjnym projekcie, podczas gdy pozostałe dwie trzecie przypada na przegląd, programowanie, kontrolę i wykańczanie. Ten rozkład wyjaśnia, dlaczego platforma koordynująca te etapy może skuteczniej redukować opóźnienia niż warsztat, który jedynie optymalizuje prędkość cięcia. Przegląd projektu i DFM mają mniejszy udział, ale decyzje tam podjęte mają wpływ na każdy kolejny fragment, zatem niewielka inwestycja uwagi na tym etapie może zapobiec przeróbkom w dalszej części projektu. Programowanie i konfiguracja zajmują zauważalną część, ponieważ staranne mocowanie i symulacja chronią zarówno część, jak i maszynę. Inspekcja to odrębny wycinek, ponieważ pomiar jest planowaną operacją, a nie refleksją. Wykończenie i opakowanie są utrzymane w kontrastowym kolorze, aby przypomnieć czytelnikom, że wygląd i ochrona są częścią produktu. Zespoły, które planują swoje harmonogramy według wszystkich pięciu segmentów, zwykle znajdują mniej niespodzianek podczas realizacji.
Cięcie to tylko część pracy, dlatego oceń dostawcę obróbki CNC na podstawie całego przepływu pracy, a nie tylko liczby maszyn.
Materiały, tolerancje i opcje powierzchni dla części obrabianych CNC
Wybór materiału jest jedną z najwcześniejszych i najbardziej konsekwencji decyzji w projekcie CNC. Wpływa na wytrzymałość, wagę, zachowanie korozyjne, czas obróbki, zużycie narzędzi i dostępną obróbkę powierzchni. Przed zarekomendowaniem materiału doświadczony producent obróbki CNC zapyta o środowisko pracy, obciążenie, temperaturę i współpracujące części.
Powszechne metale
- Stopy aluminium: szeroko stosowane do obudów, wsporników i części rozpraszających ciepło, ponieważ umożliwiają wydajną obróbkę i zapewniają dobry stosunek wytrzymałości do masy.
- Stale nierdzewne: wybrane ze względu na odporność na korozję i wytrzymałość w sprzęcie, środowisku mającym kontakt z żywnością i w środowisku morskim, chociaż wymagają bardziej ostrożnych parametrów cięcia.
- Stale węglowe i stopowe: wybrany do wałów, przekładni i części konstrukcyjnych, które wymagają wytrzymałości i mogą być poddawane obróbce cieplnej.
- Mosiądz i stopy miedzi: cenione za przewodność elektryczną, zachowanie łożyska i atrakcyjny wygląd.
- Stopy tytanu: stosowane tam, gdzie ważna jest zarówno wysoka wytrzymałość, jak i niska waga, przy wolniejszym skrawaniu i większym zapotrzebowaniu na narzędzia.
Typowe tworzywa konstrukcyjne
- POM (acetal): stabilny wymiarowo i o niskim tarciu, popularny w przekładniach, tulejach i precyzyjnych prowadnicach.
- Nylon: wytrzymały i odporny na zużycie, odpowiedni do rolek, podkładek ścieralnych i konstrukcyjnych części z tworzyw sztucznych.
- PEEK i podobne wysokowydajne tworzywa sztuczne: stosowane tam, gdzie liczy się odporność na temperaturę i chemikalia.
- Akryl i poliwęglan: dobierane do przesłon przezroczystych, światłowodów i paneli ochronnych.
| Grupa materiałowa | Skrawalność | Typowe zastosowanie | Typowe opcje wykończenia |
|---|---|---|---|
| Stopy aluminium | Generalnie łatwe | Obudowy, ramy, radiatory | Anodowanie, piaskowanie, malowanie |
| Stale nierdzewne | Umiarkowany lub wymagający | Elementy odporne na korozję | Pasywacja, polerowanie, piaskowanie |
| Stale stopowe | Umiarkowane | Wały, koła zębate, osprzęt | Obróbka cieplna, galwanizacja, powlekanie |
| Mosiądz i miedź | Ogólnie dobrze | Złącza, kształtki, elementy dekoracyjne | Polerowanie, platerowanie |
| Inżynieria tworzyw sztucznych | Dobrze, z kontrolą ciepła | Izolatory, prowadnice, osłony | Polerowanie parowe, malowanie, teksturowanie |
Tolerancja i oczekiwania dotyczące powierzchni
Ogólne wytyczne dotyczące obróbki często traktują tolerancję około plus/minus 0,05 mm jako wspólny punkt wyjścia dla standardowej pracy CNC, przy czym możliwe są węższe wartości, jeśli wspierają je rysunek, materiał i konfiguracja maszyny. Węższe tolerancje zwykle wymagają dokładniejszego mocowania, kontroli i czasami wykańczania, dlatego mądrze jest dokręcić tylko te wymiary, które naprawdę mają znaczenie dla dopasowania i funkcjonalności. Oznaczenie każdego wymiaru jako krytycznego utrudnia produkcję i weryfikację części bez poprawy jej wydajności.
Chropowatość powierzchni zależy od narzędzia, posuwu, materiału i strategii. Świeżo obrobiona powierzchnia może wykazywać drobne ślady narzędzi, które są dopuszczalne w przypadku cech wewnętrznych, ale nie w przypadku widocznych powierzchni. Obróbka wtórna, taka jak piaskowanie, anodowanie, malowanie, polerowanie lub galwanizacja, może poprawić wygląd i chronić powierzchnię. Ponieważ Jiaheng oferuje malowanie i inną obróbkę powierzchni wraz z obróbką skrawaniem, klienci mogą określić ostateczny wygląd w ramach tego samego projektu, zamiast koordynować współpracę z osobnym dostawcą wykończeń.
Określ wąskie tolerancje tylko tam, gdzie wymagają tego dopasowanie i funkcja, oraz dopasuj materiał i wykończenie do środowiska pracy.
Zintegrowana inteligentna platforma produkcyjna: struktura przepływu pracy
Zintegrowana inteligentna platforma produkcyjna to połączone środowisko produkcyjne, w którym dane projektowe, plany procesów, wydajność maszyn, zapisy jakościowe i logistyka są zarządzane za pośrednictwem jednego systemu i jednego zespołu. Słowo „inteligentny” w mniejszym stopniu odnosi się do pojedynczego gadżetu, a bardziej do sposobu przepływu informacji. Kiedy zmienia się rewizja części, platforma aktualizuje program, plan inspekcji i harmonogram, zmniejszając ryzyko, że jeden zespół będzie pracował w oparciu o nieaktualny rysunek.
Główne warstwy zintegrowanej platformy
- Warstwa interfejsu klienta: przesyłanie plików, zbieranie wymagań, przesyłanie opinii o ofertach i śledzenie zamówień.
- Warstwa inżynieryjna: przegląd wykonalności, wybór procesu, programowanie CAM i symulacja.
- Warstwa produkcyjna: Obróbka CNC, druk 3D, replikacja form silikonowych i wsparcie montażowe zaplanowane w oparciu o dostępne moce produkcyjne.
- Warstwa jakości: kontrola pierwszego artykułu, kontrole w trakcie procesu, pomiary końcowe i zapisy powiązane z rewizją części.
- Warstwa wykończeniowa i dostawcza: gratowanie, malowanie i obróbka powierzchni, pakowanie i przygotowanie do wysyłki.
W tej strukturze obróbka CNC jest jedną z kilku ścieżek produkcyjnych, które mają te same podstawy inżynieryjne i jakościowe. Projekt może rozpocząć się jako prototyp wydrukowany w 3D z żywicy lub nylonu w celu sprawdzenia formy i dopasowania, być kontynuowany jako metalowy prototyp obrabiany CNC w celu przetestowania działania, a następnie przejść do replikacji formy silikonowej dla małych partii odlewanych części. Ponieważ każdy etap odbywa się na jednej platformie, rysunki i notatki podróżują wraz z projektem, zamiast być przepisywane dla każdego nowego dostawcy.
Korzyści dla kupujących B2B
Korzyści dla zespołów inżynierskich
| Korzyści dla zespołów zakupowych
|
W przypadku klientów OEM i ODM zintegrowane podejście jest szczególnie przydatne. Kupujący OEM zazwyczaj dostarcza gotowe rysunki i oczekuje wiernej reprodukcji, dlatego najważniejsza jest powtarzalność i dokumentacja. Kupujący ODM może zacząć od koncepcji lub przybliżonego modelu i oczekiwać, że producent wniesie ulepszenia projektu. Platforma obejmująca doświadczony zespół projektowy, możliwości obróbki i wykańczania pod jednym dachem może obsługiwać oba modele bez zmuszania klienta do dzielenia projektu pomiędzy kilka firm.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. działa w ten sposób jako producent OEM i ODM. Zespół projektowy firmy przekształca pomysły klientów w praktyczne, atrakcyjne projekty produktów, a usługi obejmują druk 3D z żywicy, nylonu i metalu, zaawansowaną obróbkę skrawaniem, replikację form silikonowych w celu wydajnej produkcji w małych partiach oraz obróbkę powierzchni, taką jak malowanie. Celem jest umożliwienie klientom przejścia od projektu do gotowego produktu na jednej platformie, oszczędzając czas komunikacji i zmniejszając wysiłek koordynacyjny.
Zintegrowana platforma utrzymuje projektowanie, obróbkę, wykańczanie i kontrolę w jednym łańcuchu danych, co skraca pętle komunikacyjne i ogranicza liczbę przeróbek.
Zastosowania i punkty wyboru usług obróbki CNC
Obróbka CNC jest stosowana w wielu gałęziach przemysłu, ponieważ obsługuje zarówno prototypy, jak i części produkcyjne z wymagających materiałów. Decyzja o jego użyciu i sposób jego określenia powinny być zgodne z potrzebami aplikacji. Poniższa tabela oddziela typowe obszary zastosowań od punktów wyboru, które mają największe znaczenie przy wyborze dostawcy obróbki CNC.
Typowe obszary zastosowań
| Punkty wyboru do sprawdzenia
|
Jak wybrać według etapu projektu
Na etapie koncepcji szybkość i elastyczność są ważniejsze niż doskonała jakość powierzchni, dlatego druk 3D z żywicy lub nylonu może być szybszym sposobem przetestowania kształtu. Kiedy projekt musi zostać przetestowany na rzeczywistych materiałach i przy rzeczywistych obciążeniach, lepszym rozwiązaniem stają się prototypy obrabiane CNC. Na etapie pilotażowym można wytwarzać małe serie metodą obróbki CNC lub replikacji formy silikonowej, w zależności od geometrii i materiału. Na etapie produkcji powtarzane zamówienia CNC lub inne procesy są wybierane na podstawie wielkości, struktury kosztów i celów jakościowych.
Praktyczna lista kontrolna wyboru
- Zdefiniuj funkcję części oraz obciążenie, temperaturę i środowisko, z którym będzie ona pracować.
- Wybierz materiał i potwierdź, że istnieją odpowiednie opcje składowania i wykończenia.
- Zaznacz wymiary krytyczne, a resztę rozluźnij w rozsądnych ogólnych tolerancjach.
- Poproś o ocenę wykonalności i rozważ sugerowane korekty.
- Przed rozpoczęciem produkcji uzgodnij obróbkę powierzchni, zakres kontroli i opakowanie.
Przestrzeganie tej listy kontrolnej pomaga kupującym ograniczyć liczbę poprawek i pozwala skupić rozmowę z producentem maszyn CNC na faktach. Ułatwia to także porównywanie ofert, ponieważ każdy dostawca odpowiada na te same, jasno określone wymagania.
Jak dobrze obróbka CNC spełnia typowe wymagania
Przed dokonaniem ostatecznego wyboru warto przyjrzeć się mocnym i ograniczeniom obróbki CNC obok siebie. Poniższa tabela przedstawia względną ocenę przydatności dla sześciu typowych wymagań. Wyniki stanowią ocenę redakcyjną opartą na ogólnej wiedzy na temat obróbki, a nie na danych pomiarowych.
Wyższe wartości wskazują, że obróbka CNC zasadniczo dobrze spełnia te wymagania, natomiast niższe wartości wskazują, że warto rozważyć inny proces. Pojedynczy kontrastujący pasek wyznacza obszar, w którym projektowanie CNC zwykle wymaga najwięcej uwagi.
Użyj wykresu jako szybkiej orientacji, zanim poprosisz o szczegółową poradę dotyczącą konkretnej części.
Wykres słupkowy pokazuje, że obróbka CNC osiąga najwyższe wyniki pod względem dokładności wymiarowej, zakresu materiałów i powtarzalności partii. Te trzy mocne strony wyjaśniają, dlaczego proces ten jest tak powszechny w przypadku funkcjonalnych prototypów i precyzyjnych części produkcyjnych. Jakość wykończenia powierzchni również jest dobrze oceniana, ponieważ obrobiona powierzchnia czołowa często wymaga jedynie lekkiego wykończenia, zanim będzie gotowa do użycia lub pokrycia. Szybkość pojedynczych części jest nieco niższa, ponieważ programowanie i konfiguracja wymagają czasu, nawet jeśli potrzebny jest tylko jeden element. Najniższy pręt należy do złożonej geometrii wewnętrznej, gdzie zamknięte wnęki i głębokie kanały wewnętrzne są trudno dostępne dla narzędzia skrawającego. Gdy część zależy od takich cech, lepszą metodą podstawową może być wytwarzanie przyrostowe lub odlewanie, albo też projekt można podzielić na kilka obrobionych maszynowo elementów, które są później składane.
Dopasuj proces do wymagań: obróbka CNC prowadzi do dokładności i wyboru materiału, podczas gdy złożone kształty wewnętrzne mogą wymagać innej drogi.
Szczegółowe porównanie: obróbka CNC vs druk 3D vs replikacja form silikonowych
Większość zespołów produktowych nie wybiera jednego procesu przez cały okres życia produktu. Poruszają się pomiędzy procesami w miarę zmiany ilości, materiału i dojrzałości projektu. Porównanie obróbki CNC z drukiem 3D z żywicy lub nylonu oraz z replikacją formy silikonowej pokazuje, gdzie pasuje każda ścieżka i dlaczego producent oferujący wszystkie trzy na jednej platformie może płynnie przeprowadzić przejście.
| Czynnik | Obróbka CNC | Druk 3D | Replikacja formy silikonowej |
|---|---|---|---|
| Zakres materiałów | Metale i tworzywa konstrukcyjne | Żywice, nylon i niektóre metale | Żywice odlewane typu poliuretanowego |
| Swoboda geometrii | Ograniczone dostępem do narzędzi | Wysoki, łącznie z kanałami wewnętrznymi | Zależy od części głównej i podziału formy |
| Typowa dokładność | Wysokie, dopasowane do precyzyjnych dopasowań | Dobrze, zależy od technologii | Dobrze, podąża za częścią mistrzowską |
| Stan powierzchni | Obrobiona powierzchnia, wykończenie opcjonalne | Linie warstw mogą wymagać wykończenia | Gładka, odwzorowuje powierzchnię wzorcową |
| Najlepszy zakres ilości | Jedna sztuka do powtarzania partii | Jedna sztuka na kilka sztuk | Małe partie podobnych części |
| Wytrzymałość mechaniczna | Równy solidnemu materiałowi | Różni się w zależności od materiału i orientacji | Zależy od użytej żywicy |
| Typowa rola | Funkcjonalne prototypy i części do zastosowań końcowych | Wczesne modele w formie i kroju | Wygląd i części funkcjonalne w małych partiach |
Z tabeli wynika, że żadna z trzech tras nie zwyciężyła w żadnej kategorii. Obróbka CNC jest najskuteczniejsza tam, gdzie liczą się właściwości materiału i dokładność. Druk 3D jest najskuteczniejszy tam, gdzie liczy się swoboda geometrii i szybkość dla pojedynczego modelu koncepcyjnego. Replikacja formy silikonowej jest najskuteczniejsza, gdy zespół potrzebuje niewielkiej liczby spójnych, dobrze wyglądających części od jednego zatwierdzonego mistrza. W praktyce wiele projektów wykorzystuje wszystkie trzy w różnych momentach, a kolejność zależy od tego, czego zespół musi się nauczyć na każdym etapie.
Jak zmienia się czas realizacji wraz z wielkością partii
Czas realizacji zależy nie tylko od prędkości maszyny. Obejmuje programowanie, wykonanie form, utwardzanie, wykańczanie i kontrolę, a każda trasa ma inną stałą część. Poniższy wykres liniowy ilustruje, jak względny czas realizacji każdej trasy może się zmieniać wraz ze wzrostem wielkości partii. Wartości stanowią wskaźnik ilustracyjny, a nie mierzony punkt odniesienia.
Wyższy indeks oznacza dłuższy całkowity czas realizacji dla tej wielkości partii. Wykres ma pokazać kształt każdej krzywej, a nie przewidywać konkretną datę dostawy.
Rzeczywiste harmonogramy zależą od rozmiaru części, materiału, wykończenia i aktualnej wydajności.
Wykorzystanie porównania w praktyce
- Skorzystaj z druku 3D, aby sprawdzić kształt, montaż i ergonomię na wczesnym etapie cyklu projektowania.
- Użyj obróbki CNC, gdy część musi zostać przetestowana pod kątem materiału końcowego lub zachować wąskie tolerancje.
- Jeśli potrzebujesz kilku części wyglądających lub funkcjonalnych od jednego zatwierdzonego mistrza, użyj replikacji formy silikonowej.
- Poproś producenta o zalecenie sekwencji, zamiast narzucać każdy etap w jednym procesie.
Najbardziej wydajne projekty łączą ścieżki: druk 3D dla formy, obróbka CNC dla funkcji i replikacja silikonu dla małych partii.
Kontrola jakości, inspekcja i wykończenie powierzchni
Jakość w obróbce CNC jest wynikiem planowania, a nie tylko kontroli końcowej. Niezawodny przepływ pracy określa, co będzie mierzone, w jaki sposób będzie mierzone i co się stanie, gdy wymiar przekroczy swój limit. Na zintegrowanej platformie decyzje te są rejestrowane wraz z rewizją części, dzięki czemu w przypadku powtarzających się zamówień stosowana jest ta sama logika kontroli.
Etapy kontroli
- Kontrola materiałów przychodzących: potwierdzić gatunek, wielkość i stan surowca przed rozpoczęciem obróbki.
- Kontrola pierwszego artykułu: zmierz pierwszą część zgodnie z rysunkiem przed zwolnieniem całej partii.
- Kontrole w trakcie procesu: próbkuj wymiary krytyczne podczas cyklu, aby wykryć zużycie lub dryft narzędzia.
- Kontrola końcowa: przed zapakowaniem sprawdź wymiary, pasowanie gwintów, stan wizualny i wykończenie powierzchni.
Typowe narzędzia pomiarowe obejmują suwmiarki, mikrometry, wysokościomierze, średniceomierze, sprawdziany do gwintów i współrzędnościowe maszyny pomiarowe do skomplikowanych geometrii. Wybór narzędzia zależy od tolerancji: ogólny wymiar można sprawdzić suwmiarką, natomiast dokładne dopasowanie może wymagać dokładniejszej metody. Jasna komunikacja dotycząca tego, które funkcje są najważniejsze, pozwala producentowi przydzielić czas pomiaru tam, gdzie ma to znaczenie.
Gratowanie i wykańczanie
Każda obrobiona część opuszcza etap cięcia z pewnymi zadziorami i ostrymi krawędziami. Gratowanie usuwa je ręcznie, poprzez bębnowanie lub za pomocą specjalnych narzędzi i jest istotnym czynnikiem wpływającym na bezpieczeństwo i użyteczność danej części. Następnie obróbka powierzchni dodaje wyglądu lub ochrony. Śrutowanie pozwala uzyskać jednolitą matową teksturę. Anodowanie poprawia powierzchnię aluminium. Malowanie i powlekanie dodają koloru i ochrony, a polerowanie zapewnia gładszy wygląd. Ponieważ wykończenie może nieznacznie zmienić wymiary, takie jak grubość powłoki na współpracującej powierzchni, rysunek powinien wskazywać, które powierzchnie są zamaskowane lub nie podlegają obróbce.
Najczęstsze przyczyny problemów z jakością
- Niejasne rysunki z brakującymi tolerancjami lub sprzecznymi notatkami.
- Funkcje, do których narzędzie nie może dotrzeć, takie jak głębokie, wąskie kieszenie z ostrymi wewnętrznymi narożnikami.
- Cienkie ścianki, które wibrują lub odkształcają się podczas cięcia.
- Wykończenie, które nie zostało uwzględnione podczas wymiarowania.
Większości tych problemów można zapobiec dzięki wczesnemu przeglądowi możliwości produkcyjnych. Dobrzy producenci wskażą ryzykowne cechy, zaproponują małe promienie lub grubsze żebra i wyjaśnią powód każdej sugestii. Klienci, którzy akceptują rozsądne zmiany w projekcie, zwykle otrzymują części, które są łatwiejsze w obróbce, łatwiejsze do kontroli i bardziej spójne w poszczególnych partiach.
Zaplanuj kontrolę i wykończenie łącznie z obróbką skrawaniem, ponieważ wymiary, powłoki i wygląd wpływają na siebie nawzajem.
Wytyczne dotyczące konserwacji sprzętu CNC i części obrabianych
Konserwacja wpływa na dwie rzeczy, na których zależy kupującym: stabilność maszyn wytwarzających części oraz żywotność samych części. Zrozumienie obu pomaga w zadawaniu świadomych pytań podczas audytu dostawcy i pomaga dbać o obrobione komponenty po dostawie.
Praktyki konserwacji maszyn
Dobrze zarządzany zakład CNC przestrzega harmonogramu konserwacji opartego na zaleceniach producenta maszyny i własnym doświadczeniu. Codzienne zadania obejmują zazwyczaj usuwanie wiórów z obszaru roboczego, sprawdzanie poziomu i stężenia chłodziwa, sprawdzanie układu smarowania oraz sprawdzanie, czy oprawki narzędziowe i stożek wrzeciona są czyste. Zadania cotygodniowe lub miesięczne mogą obejmować sprawdzanie osłon, filtrów, dopływu powietrza i luzu osi. Zadania wymagające dłuższych okresów obejmują kontrolę geometrii, kontrolę stanu wrzeciona i wymianę elementów ulegających zużyciu. Zgodnie z ogólnymi wytycznymi dotyczącymi konserwacji obrabiarek, konsekwentna, rutynowa praca jest bardziej efektywna niż sporadyczne duże naprawy.
| Interwał | Typowe zadanie | Cel |
|---|---|---|
| Każda zmiana | Usuń wióry, sprawdź płyn chłodzący, wytrzyj oprawki narzędziowe | Utrzymuj strefę cięcia w czystości i stabilności |
| Co tydzień | Sprawdź smarowanie, filtry i osłony dróg | Zmniejsz zużycie ruchomych części |
| Miesięcznie | Sprawdź dopływ powietrza, paski, osprzęt i zmieniacz narzędzi | Zapobiegaj nieplanowanym przestojom |
| Okresowe | Sprawdź geometrię osi i stan wrzeciona | Utrzymuj dokładność pozycji |
| W razie potrzeby | Kalibracja sond i narzędzi pomiarowych | Dbaj o wiarygodność wyników pomiarów |
Dbaj o gotowe części obrabiane
- Części aluminiowe: utrzymuj je w czystości i suchości oraz unikaj kontaktu z silnymi alkalicznymi środkami czyszczącymi, które mogą uszkodzić gołe lub lekko obrobione powierzchnie.
- Części stalowe: nałóż olej lub powłokę ochronną, jeśli będą przechowywane przez dłuższy czas, ponieważ goła stal może korodować w wilgotnym powietrzu.
- Części plastikowe: trzymaj je z dala od rozpuszczalników i długotrwałego wysokiej temperatury, chyba że gatunek jest przystosowany do takich warunków.
- Funkcje gwintowane i przesuwne: używaj odpowiedniego smaru i unikaj nadmiernego dokręcania, które może spowodować uszkodzenie gwintu w bardziej miękkich materiałach.
- Części malowane lub powlekane: czyścić łagodnymi środkami czyszczącymi i unikać podkładek ściernych, które mogłyby porysować powierzchnię.
Przechowywanie i obsługa
Z częściami precyzyjnymi należy obchodzić się czystymi rękami lub w rękawiczkach i przechowywać w opakowaniach ochronnych zapobiegających kontaktowi ostrych krawędzi z wykończonymi powierzchniami. W przypadku części z krytycznymi otworami lub gwintami stosuje się zaślepki lub zatyczki. Miejsca przechowywania powinny być suche i mieć w miarę stabilną temperaturę, co ogranicza korozję i ruchy wymiarowe, szczególnie w przypadku tworzyw sztucznych pochłaniających wilgoć. Wyraźne oznaczenie numeru rysunku i wersji zapobiega również użyciu przestarzałej części w złożeniu.
Klienci, którzy planują ponowne zamówienie tej samej części, powinni zachować wersję rysunku i raport z kontroli razem i powinni poinformować producenta o wprowadzeniu zmian. Zintegrowana platforma przechowuje te informacje, co przyspiesza powtarzanie zamówień i zmniejsza ryzyko przypadkowego sporządzenia starszej wersji.
Rutynowa pielęgnacja maszyn i rozsądne przechowywanie chronią zarówno dokładność produkcji, jak i żywotność gotowych części.
Wybór producenta i dostawcy obróbki CNC do projektów długoterminowych
Wybór producenta obróbki CNC to nie tylko wybór techniczny, ale także decyzja dotycząca relacji. Właściwy partner powinien rozumieć Twój produkt, jasno się komunikować i dostosowywać się do zmian wolumenu i projektu. Porównując kandydatów, spójrz poza listę maszyn i zastanów się, w jaki sposób każda firma zarządza całym procesem, od zapytania ofertowego po dostawę.
Pytania, które warto zadać dostawcy
- Z jakimi materiałami i rodzajami procesów możesz sobie poradzić we własnym zakresie, a które zlecasz na zewnątrz?
- Czy przed rozpoczęciem produkcji przekazujesz informację zwrotną na temat możliwości produkcyjnych i kto ją przekazuje?
- Jak udokumentować wyniki kontroli i czy można je udostępnić przy każdej przesyłce?
- Czy możesz obsługiwać prototypy, małe partie i powtarzające się zamówienia na tej samej platformie?
- Co surface treatments are available, and are they managed under the same project?
- Jak radzicie sobie ze zmianami w projekcie i kontrolą wersji?
Dostawcy, którzy otwarcie i konkretnie odpowiadają na te pytania, są zazwyczaj lepiej przygotowani do wspierania długotrwałych relacji. Niejasne odpowiedzi lub niechęć do omawiania szczegółów procesu są sygnałem, aby przed złożeniem znaczącego zamówienia poprosić o więcej informacji.
Dlaczego kompleksowa platforma pomaga w długoterminowych partnerstwach
Rozważ produkt, który zaczyna się od pomysłu i przechodzi przez prototypowanie, walidację, kompilacje pilotażowe i ciągłą dostawę. Jeśli na każdym etapie korzysta się z usług innego dostawcy, założenia projektu są wielokrotnie wyjaśniane, pliki są ponownie formatowane i kumulują się drobne nieporozumienia. Kiedy ten sam producent zajmuje się wsparciem projektowym, drukiem 3D, obróbką CNC, replikacją form silikonowych i obróbką powierzchni, wiedza zdobyta na wczesnych etapach jest kontynuowana. Jest to zaleta, jaką zintegrowana platforma inteligentnej produkcji oferuje rozwijającemu się przedsiębiorstwu.
Jiaheng pozycjonuje się jako niezawodny, długoterminowy partner w zakresie rozwoju przemysłowego. Dzięki kompleksowej usłudze klienci mogą przejść całą drogę od projektu do produktu na jednej platformie, co oszczędza czas i wysiłek związany z koordynacją. W przypadku kupujących, którzy potrzebują dostawcy obróbki CNC, który może również obsługiwać prototypy, małe partie i wykańczanie, ta struktura eliminuje kilka przesunięć, które często spowalniają projekty.
Przygotowanie dobrego zapytania
- Dostarcz model 3D we wspólnym neutralnym formacie wraz z rysunkiem 2D zawierającym listę kluczowych wymiarów.
- Podaj materiał, ilość, wymagania dotyczące wykończenia i docelowe okno dostawy.
- Opisz funkcję części, aby inżynierowie mogli przedstawić lepsze sugestie.
- Wspomnij o wszelkich współpracujących częściach, warunkach montażu lub narażeniu środowiskowym.
Kompletne zapytanie ogranicza liczbę powtarzanych czynności i umożliwia producentowi szybkie zaproponowanie rozsądnego planu procesu. Pokazuje również, że kupujący rozumie tę część, co wspiera produktywną współpracę od pierwszej wymiany.
Wybierz partnera, który może wspólnie wspierać prototyp, małą partię i wykończenie, aby wiedza projektowa mogła być przenoszona z etapu na etap.
Często zadawane pytania dotyczące usług obróbki CNC
Co are CNC machining services?Obróbka CNC services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Co is an integrated smart manufacturing platform?Jest to połączone środowisko produkcyjne, w którym wspólnie zarządza się danymi projektowymi, planowaniem procesów, obróbką, zapisami jakości i logistyką. Platforma przechowuje poprawki, notatki i wyniki kontroli powiązane z każdą częścią. Dla kupujących oznacza to wyraźniejszą komunikację, mniejszą liczbę przekazań i bardziej spójne powtarzalne zamówienia. |
Z jakich materiałów można wykonać części obrabiane CNC?Powszechnie wybierane produkty obejmują stopy aluminium, stale nierdzewne, stale stopowe, mosiądz, miedź i tytan, a także konstrukcyjne tworzywa sztuczne, takie jak POM, nylon, akryl i PEEK. Właściwy wybór zależy od wytrzymałości, wagi, środowiska, temperatury i potrzeb wykończeniowych. Producent może zalecić odpowiednie opcje po zapoznaniu się z aplikacją. |
Jak dokładna jest obróbka CNC?Ogólne wytyczne dotyczące obróbki często traktują około plus minus 0,05 mm jako wspólny punkt początkowy, a węższe tolerancje można osiągnąć, jeśli pozwala na to konstrukcja części, materiał, mocowanie i metoda kontroli. Węższe wartości zwykle wymagają większej kontroli procesu, dlatego rozsądne jest stosowanie ich tylko do cech, które wpływają na dopasowanie i funkcjonalność. |
Kiedy wybrać obróbkę CNC zamiast druku 3D?Obróbka CNC is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Czy obróbkę CNC można zastosować zarówno w przypadku prototypów, jak i małych serii?Tak. Ponieważ procesem steruje program, można w jego ramach wyprodukować jeden prototyp lub powtórzyć tę samą część w całej partii, uzyskując spójne wyniki. W przypadku niektórych małych partii skupiających się na wyglądzie można również rozważyć replikację formy silikonowej. Kompleksowy producent może doradzić, która trasa odpowiada Twojej ilości i materiałowi. |
Co information should I send when I request a quotation?Wyślij model 3D, rysunek 2D, który zaznacza najważniejsze wymiary, materiał, ilość, wymagania dotyczące wykończenia i docelowy harmonogram. Krótki opis sposobu użytkowania części pomaga inżynierom sugerować ulepszenia. Kompletna informacja skraca proces wyceny i ogranicza późniejsze zmiany. |
Co surface finishes are available after machining?Typowe opcje obejmują gratowanie, śrutowanie, polerowanie, anodowanie aluminium, malowanie i różne powłoki. Odpowiednia opcja zależy od materiału, środowiska i potrzebnego wyglądu. Wspomnij o wszelkich powierzchniach, które muszą pozostać nieobrobione, np. pasowaniach precyzyjnych, aby plan wykończenia mógł je uwzględnić. |
Przejrzyste rysunki, realistyczne tolerancje i wczesna komunikacja z dostawcą obróbki CNC to najbardziej niezawodne sposoby uniknięcia opóźnień.
-
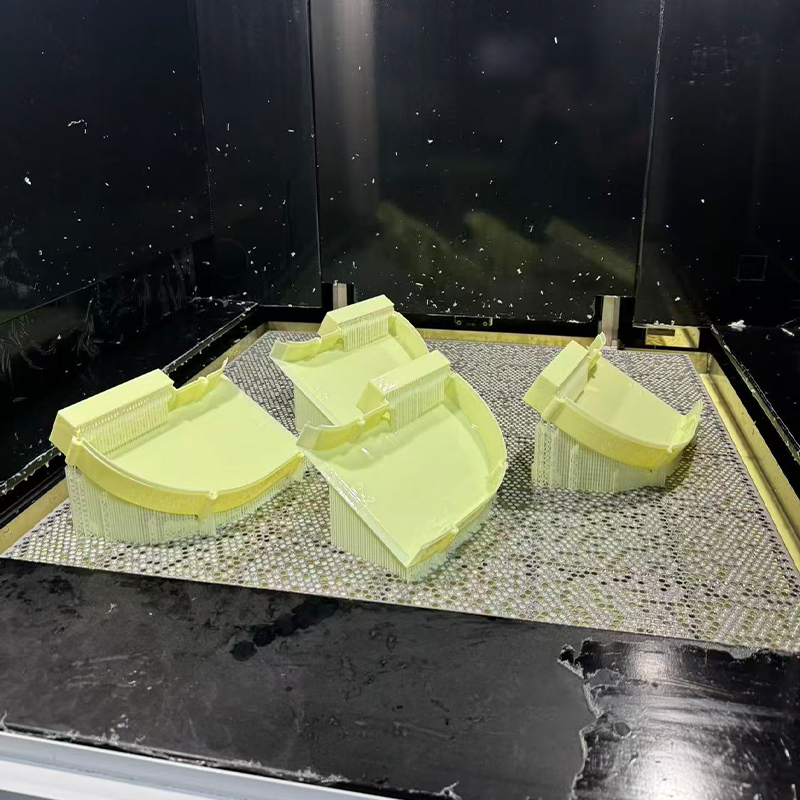 Usługa drukowania 3D w żółtej żywicy podobnej do ABS
-
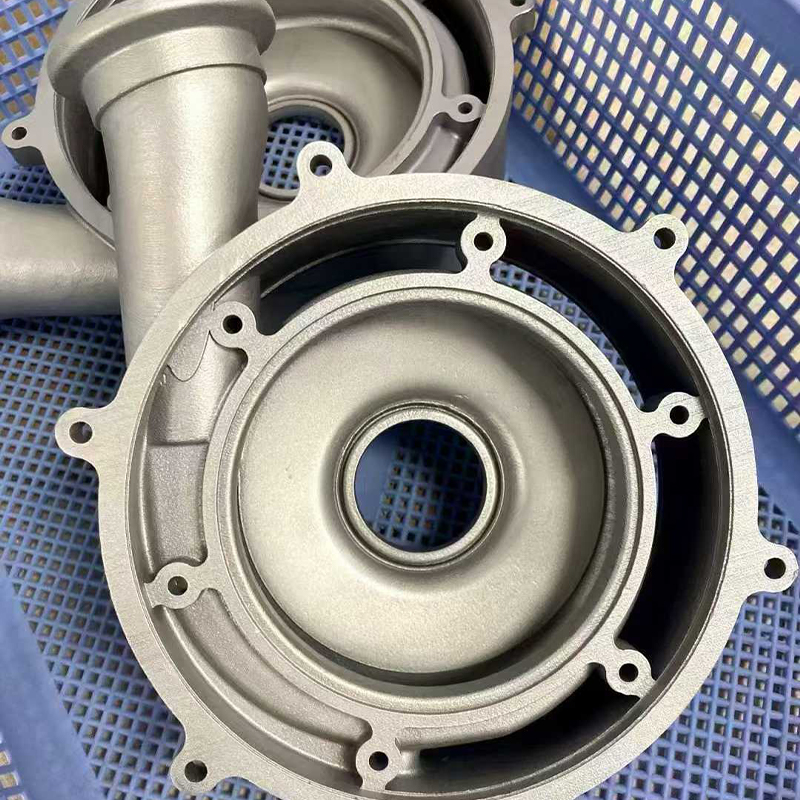 Usługa druku 3D ze stali nierdzewnej 316L
-
 Usługa druku 3D z materiału wzmocnionego włóknem węglowym PPS+CF
-
 Usługa druku 3D w wysokotemperaturowym materiale PLA HT-PLA
-
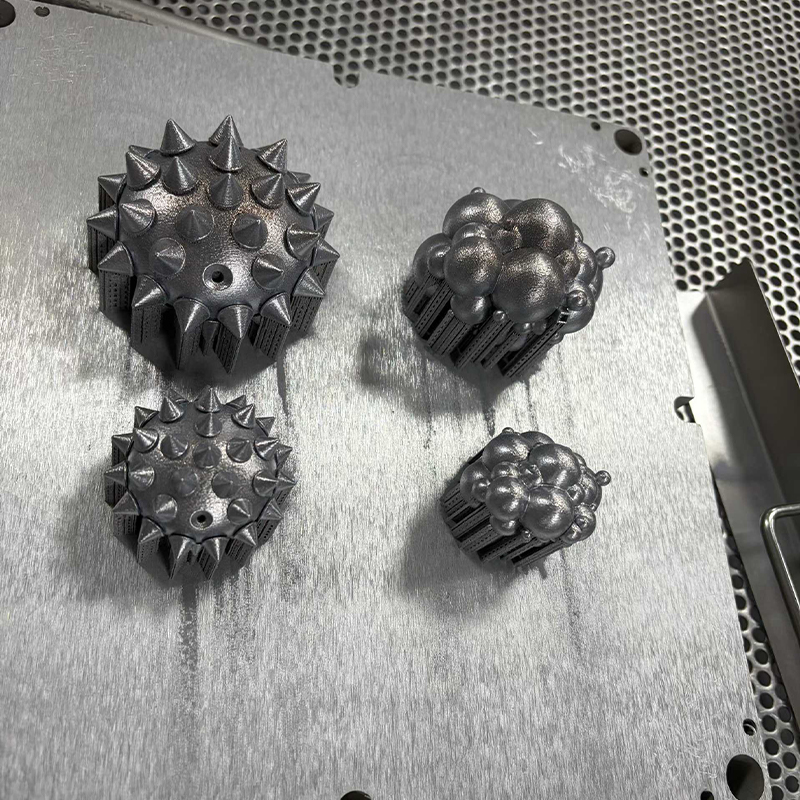 Usługa druku 3D stali narzędziowej H13 / S136
-
 Usługa druku 3D ze stopu tytanu Ti6Al4V
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
