- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

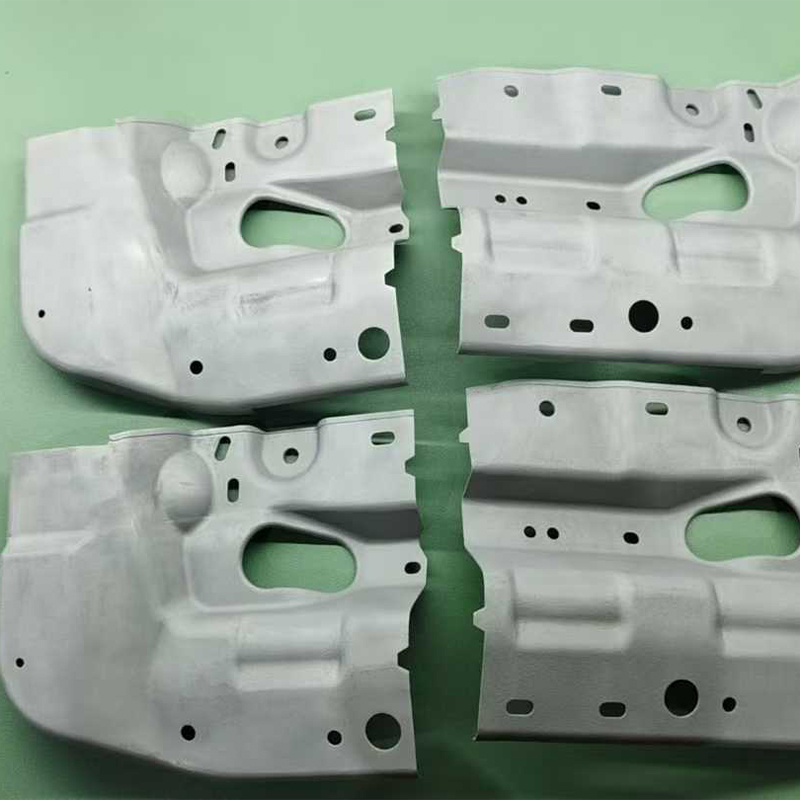
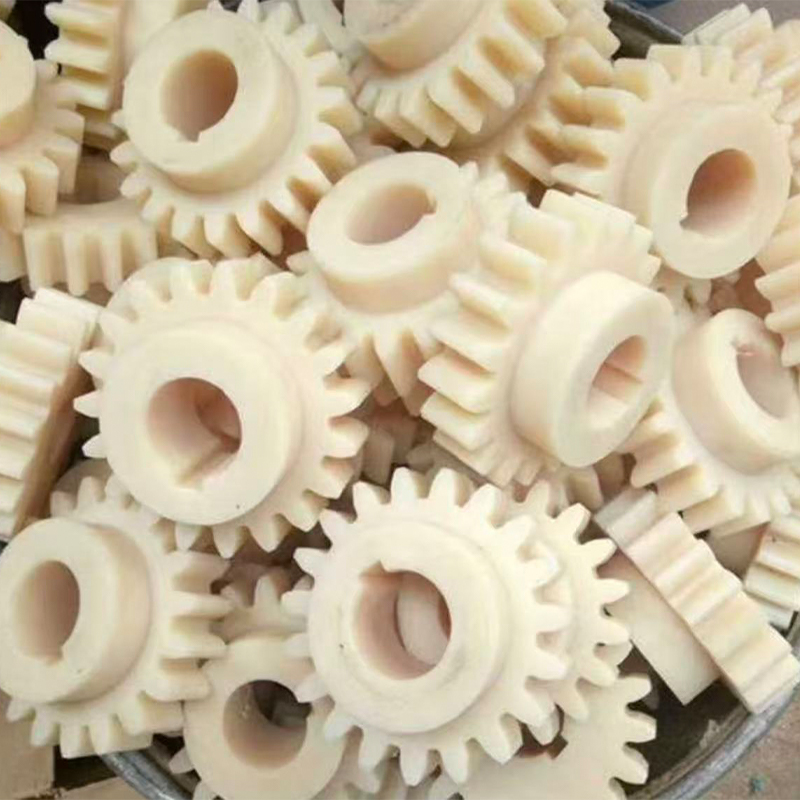
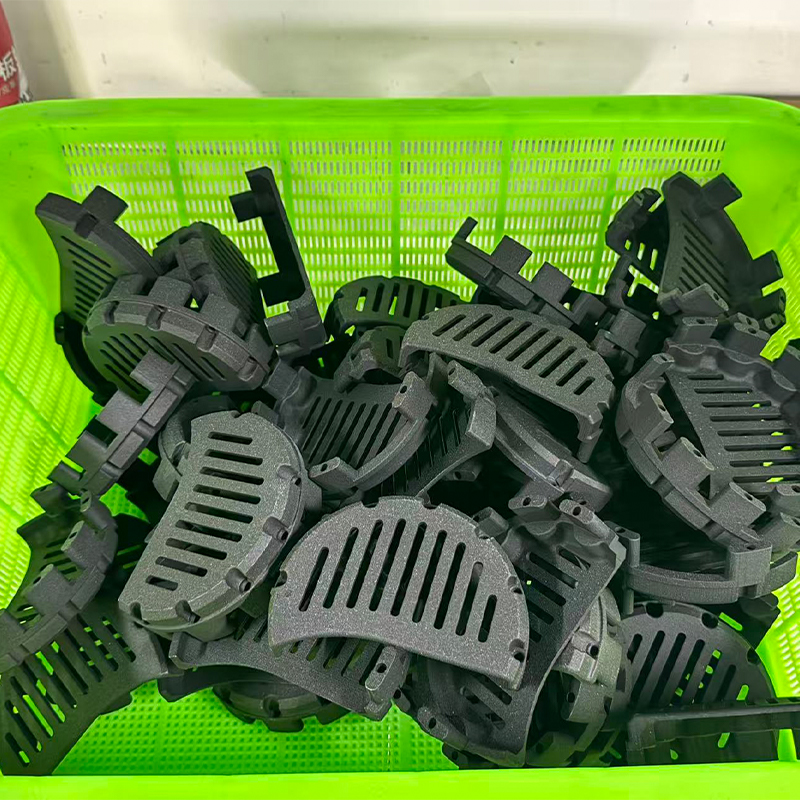
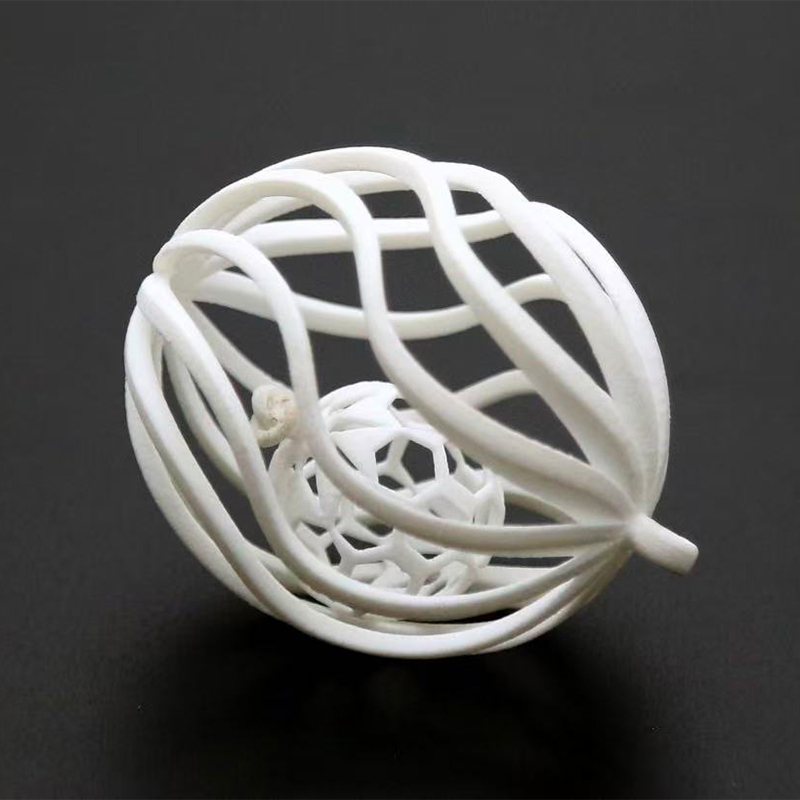
Jak wybrać usługi druku 3D do prototypów i produkcji
Usługi druku 3D : Krótka odpowiedź na temat wyboru odpowiedniego dostawcy
Właściwym dostawcą usług druku 3D jest ten, którego proces, materiały i wykończenie odpowiadają wymaganiom Twojej części, a nie ten z najdłuższą listą maszyn. W praktyce większość kupujących wybiera jedną z czterech sprawdzonych dróg: żywica SLA lub DLP w przypadku drobnych szczegółów i gładkich powierzchni, nylon SLS w przypadku części funkcjonalnych, metal SLM w przypadku części mocnych lub narażonych na działanie ciepła oraz tworzywo sztuczne FDM w przypadku dużych modeli na wczesnym etapie rozwoju. Dopasowanie tego na samym początku pozwala zaoszczędzić więcej czasu niż jakiekolwiek późniejsze negocjacje.
Oto sytuacja, którą często widzimy. Zespół inżynierów ma projekt obudowy, który za trzy miesiące trafi do formowania wtryskowego. Potrzebują dziesięciu części, które wyglądają jak produkt końcowy na targi, i dwudziestu kolejnych, które wytrzymają próbę upadku i kilka tygodni obsługi w terenie. To dwie różne prace. Wysłanie obu do tej samej maszyny zwykle pogarsza wygląd lub wytrzymałość, podczas gdy dobre usługi drukowania 3D dzielą pracę: żywica i farba w przypadku próbek pokazowych, nylon w przypadku testu upadku.
Ta sama logika obowiązuje w przypadku wyszukiwania producenta lub dostawcy usług druku 3D w Chinach. Kompetentny partner nie tylko akceptuje Twój plik i drukuje. Sprawdzają grubość ścianki, pytają, gdzie dana część będzie zastosowana, sugerują bardziej odpowiedni materiał i z wyprzedzeniem informują, które powierzchnie będą wymagały obróbki lub malowania. Ta rozmowa jest silniejszym sygnałem jakości niż jakakolwiek lista wyposażenia.
Ten przewodnik został napisany dla projektantów produktów, inżynierów i zespołów zaopatrzeniowych, które zamawiają prototypy, przyrządy montażowe, małe partie i części do użytku końcowego. Obejmuje następujące tematy:
- Główne rodzaje niestandardowych usług druku 3D i to, co każda z nich robi dobrze
- Jak zadanie przechodzi z pliku cyfrowego do gotowej części
- Jak wybrać pomiędzy materiałami żywicznymi, nylonowymi i metalowymi
- Kiedy lepiej sprawdzi się obróbka CNC lub replikacja formy silikonowej
- Jak porównać komercyjnego dostawcę usług druku 3D w najważniejszych punktach
- Jak dbać o części drukowane po dostawie
Zacznij od tego, co część musi zrobić, a następnie wybierz proces; odwrócenie tej kolejności jest najczęstszą przyczyną przeróbek.
Typowe rodzaje usług druku 3D i ich charakterystyka
ISO/ASTM 52900, norma definiująca terminy wytwarzania przyrostowego, grupuje technologię w siedem rodzin procesów. Komercyjne usługi druku 3D opierają swoją ofertę głównie na trzech z nich: fotopolimeryzacji kadziowej (SLA i DLP), fuzji w złożu proszkowym (SLS i SLM) oraz wytłaczaniu materiału (FDM). Przewiń poniższe karty, aby zobaczyć, jak każda z nich zachowuje się w rzeczywistych projektach.
-
Żywica SLA
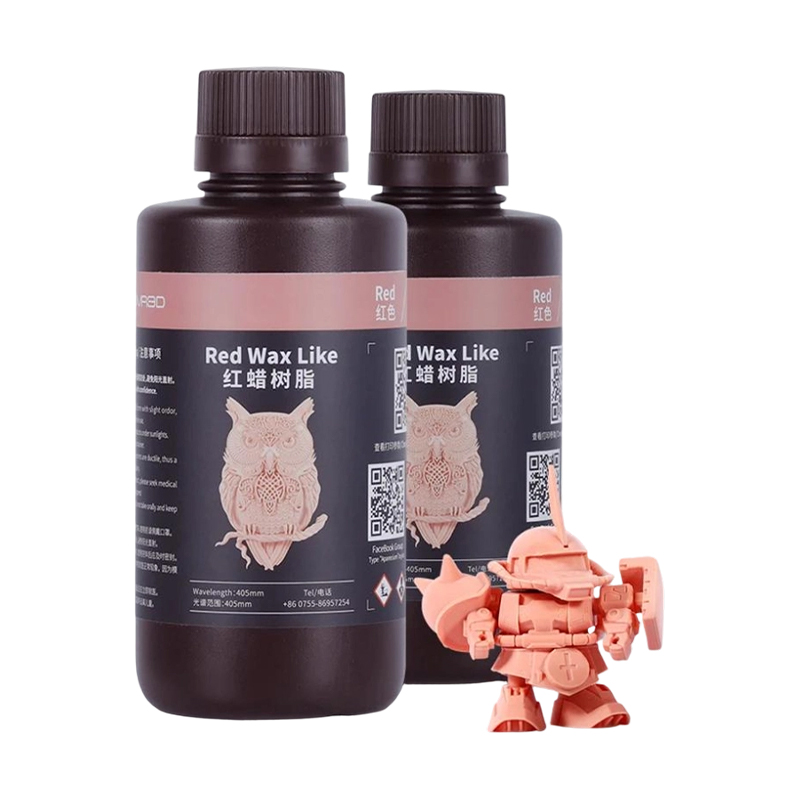
Laser UV utwardza warstwę po warstwie płynną żywicę. Jest mocny w przypadku drobnych elementów, ostrych krawędzi i gładkich powierzchni.
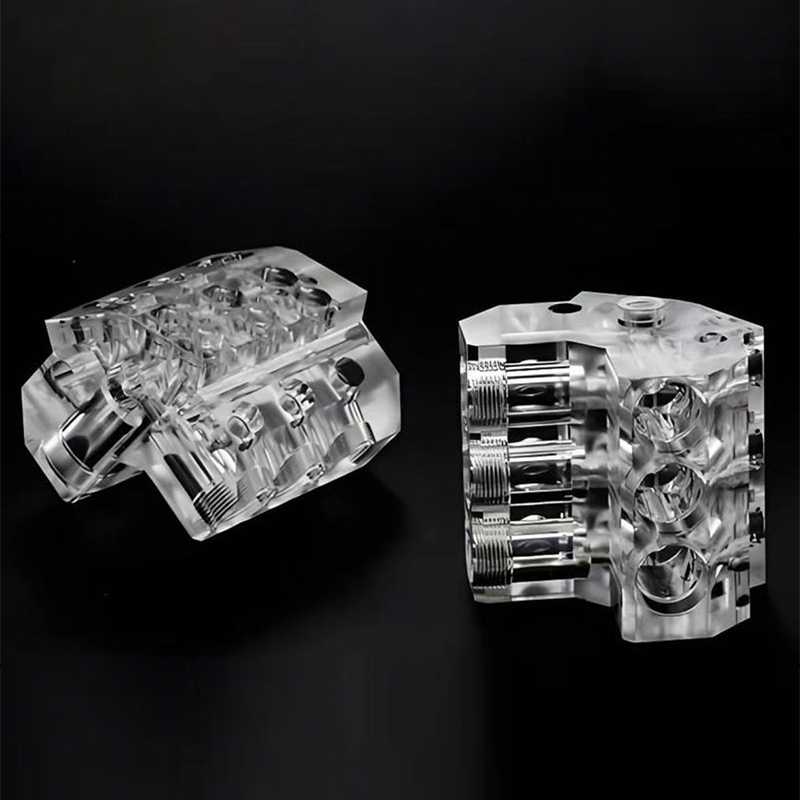
Typowe zastosowania: modele wyglądu, wzorce, przezroczyste części i małe obudowy.
Uważaj na: kruchość niektórych żywic i powolne żółknięcie pod wpływem długotrwałej ekspozycji na promieniowanie UV.
-
Żywica DLP
Projektor utwardza całą warstwę na raz, więc czas tworzenia pozostaje stały nawet w przypadku wielu małych części na jednej płycie.
Typowe zastosowania: małe szczegółowe części, złącza, miniaturowe komponenty i partie wzorów.
Zwróć uwagę na: mniejszy obszar konstrukcyjny niż w przypadku wielu maszyn laserowych.
-
Nylon SLS
Laser spieka proszek nylonowy. Otaczający proszek podtrzymuje część, więc skomplikowane kształty i ruchome zespoły są praktyczne.
Typowe zastosowania: połączenia zatrzaskowe, obudowy, kanały, prototypy funkcjonalne i części do zastosowań końcowych w krótkich seriach.
Uważaj na: ziarnistą powierzchnię, chyba że część jest barwiona, piaskowana lub wygładzona.
-
Metalowe SLM
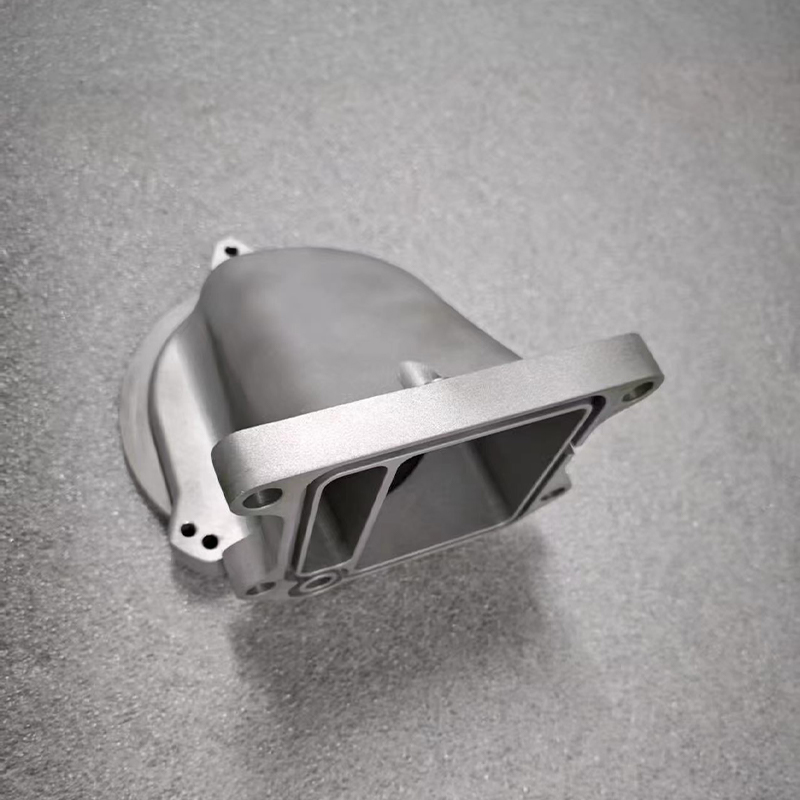
Laser całkowicie topi proszek metalowy w atmosferze ochronnej, tworząc gęste części ze stopów aluminium, stali nierdzewnej i tytanu.
Typowe zastosowania: wsporniki, kolektory, lekkie konstrukcje i elementy narażone na działanie ciepła.
Zwróć uwagę na: podpory, naprężenia szczątkowe i konieczność obróbki krytycznych powierzchni.
-
Plastik FDM
Podgrzana dysza nakłada włókno termoplastyczne. Pasuje do dużych części i modeli na wczesnym etapie.
Typowe zastosowania: oprawy, duże makiety i proste obudowy.
Zwróć uwagę na: widoczne linie warstw i niższą wytrzymałość pomiędzy warstwami.
Szybka tabela referencyjna
| Proces | Typowe materiały | Najlepsze dopasowanie | Główne ograniczenie |
|---|---|---|---|
| SLA | Żywice standardowe, wytrzymałe, przezroczyste i wysokotemperaturowe | Modele wyglądu i drobne szczegóły | Niektóre żywice są kruche; Starzenie się pod wpływem promieni UV w czasie |
| DLP | Żywice fotopolimerowe | Małe szczegółowe części w partiach | Mniejszy obszar zabudowy |
| SLS | Nylon PA12 i nylony wypełnione | Części funkcjonalne, złożona geometria | Ziarnista powierzchnia powykonawcza |
| SLM | Aluminium AlSi10Mg, stal nierdzewna 316L, stop tytanu | Mocne, lekkie i odporne na ciepło części | Podpory, odprężanie, prace wykończeniowe |
| FDM | ABS, PETG, PC i podobne tworzywa termoplastyczne | Duże modele i wyposażenie | Linie warstw, siła kierunkowa |
Wielu kupujących pyta o jedną niestandardową usługę druku 3D i oczekuje jednej odpowiedzi. W rzeczywistości doświadczony dostawca usług druku 3D często łączy trasy w ramach jednego projektu. Obudowa oświetleniowa może zostać wydrukowana z żywicy SLA w przypadku widocznej powłoki, z nylonu SLS w przypadku wspornika wewnętrznego, a następnie powielona w małych partiach za pomocą form silikonowych po zamrożeniu projektu. Myślenie raczej trasami niż pojedynczą maszyną daje więcej opcji i mniej niespodzianek.
Poniższa tabela porównuje pięć tras pod kątem pięciu cech, które kupujący wymieniają najczęściej. Ciemniejsze komórki oznaczają silniejszy wynik w porównaniu z pozostałymi czterema trasami, dlatego należy czytać to jako ranking, a nie pomiar.
Mapa cieplna pokazuje, dlaczego żaden pojedynczy proces nie wygrywa w każdej kategorii. SLA i DLP przodują w szczegółach i wykończeniu powierzchni, dlatego są zwykle punktem wyjścia dla modeli wyglądu i wzorców, które później będą malowane lub kopiowane na silikonie. Nylon SLS i metal SLM zapewniają większą wytrzymałość, a SLM zapewnia najwyższą odporność na ciepło, co ma znaczenie w przypadku wsporników i komponentów w pobliżu silników lub dróg wydechowych.
FDM zajmuje najwyższe miejsce pod względem wielkości konstrukcji, dlatego pozostaje przydatny w przypadku dużych opraw i wczesnych makiet, gdzie jakość powierzchni jest drugorzędna. Dla producenta oferującego druk na żywicy, nylonie i metalu wraz z obróbką skrawaniem i malowaniem, tego rodzaju tabela staje się praktycznym przewodnikiem trasowania: każda część jest wysyłana do procesu, który spełnia jej główne wymagania, a pozostałe szczeliny są zamykane poprzez obróbkę wykańczającą. Jeśli Twoja część potrzebuje dwóch lub trzech z tych cech jednocześnie, spodziewaj się połączenia łączonego, a nie pojedynczej drukarki.
Każdy proces jest najsilniejszy w innym obszarze, więc dopasuj ten, który spełnia Twoje podstawowe wymagania, a resztę zakończ wykańczaniem.
Jak działają usługi przemysłowego druku 3D od pliku do gotowej części
Zrozumienie przepływu pracy pomaga przewidzieć, skąd biorą się opóźnienia i problemy z jakością. Większość usług przemysłowego druku 3D przebiega według tych samych sześciu kroków, mimo że maszyny się różnią.
- Przegląd plików. Inżynier sprawdza model 3D STEP, STL lub podobny pod kątem cienkich ścian, zamkniętych wnęk, brakujących ścian i jednostek. Dobra recenzja sygnalizuje problemy przed drukowaniem, a nie po.
- Wybór procesu i orientacji. Części przypisano proces i orientację konstrukcyjną. Orientacja wpływa na jakość powierzchni, kierunek wytrzymałości, liczbę podpór i czas druku.
- Druk. Maszyna buduje część warstwa po warstwie. Grubość warstwy zwykle waha się od około 0,025 mm na maszynach do drobnej żywicy do 0,2 mm lub więcej na sprzęcie FDM.
- Czyszczenie i usuwanie podpór. Części żywiczne są myte i utwardzane promieniami UV. Części nylonowe są odpylane. Części metalowe są w razie potrzeby poddawane obróbce cieplnej i wycinane z płyty roboczej, a podpory są usuwane.
- Obróbka końcowa i wykańczanie. Szlifowanie, piaskowanie, barwienie, gruntowanie, malowanie, gwintowanie gwintów lub obróbka powierzchni krytycznych są dodawane zgodnie z rysunkiem.
- Kontrola i pakowanie. Sprawdzane są kluczowe wymiary, sprawdzane są powierzchnie, a części pakowane są tak, aby drobne elementy nie uległy uszkodzeniu podczas transportu.
Zauważ, że samo drukowanie to tylko jeden krok. Kupujący, którzy oceniają dostawcę wyłącznie na podstawie liczby drukarek, często nie zauważają, jaka część ostatecznej jakości pochodzi z etapów czwartego i piątego. Wrócimy do tego w części dotyczącej przetwarzania końcowego.
Zaprojektuj szczegóły, które zmieniają wynik
Drobne decyzje projektowe często decydują o tym, czy drukowana część działa. Poniższa tabela zawiera początkowe wskazówki, z których korzysta wielu usługodawców podczas przeglądania plików. Dokładne limity zależą od maszyny, materiału i rozmiaru części, dlatego traktuj je jako początek rozmowy, a nie stałe zasady.
| Funkcja projektowania | Żywica (SLA, DLP) | Nylon (SLS) | Metalowe (SLM) | Plastik (FDM) |
|---|---|---|---|---|
| Minimalna grubość ścianki | Około 0,6 do 1,0 mm | Około 0,8 do 1,0 mm | Około 0,5 do 1,0 mm | Około 1,0 do 1,5 mm |
| Obsługuje | Potrzebne do zwisów, może pozostawiać ślady | Nie jest potrzebny, proszek podtrzymuje część | Potrzebne do nawisów i kontroli ciepła | Potrzebne do stromych zwisów |
| Uwięziony materiał | Dodaj otwory spustowe dla ciekłej żywicy | Dodaj otwory wylotowe dla sypkiego proszku | Dodaj otwory wylotowe dla sypkiego proszku | Rzadko jakiś problem |
| Gwinty i ciasne otwory | Stuknij lub dodaj wkładki po wydrukowaniu | Stuknij lub dodaj wkładki po wydrukowaniu | Maszyna po druku | Do wielokrotnego montażu należy używać wkładek |
Dwa nawyki oszczędzają najwięcej kłopotów. Najpierw zaznacz, które powierzchnie są funkcjonalne, np. gniazda łożysk, powierzchnie uszczelniające i powierzchnie współpracujące, aby dostawca mógł zaplanować obróbkę lub rozwiercanie tylko na tych powierzchniach. Po drugie, unikaj projektowania całkowicie zamkniętych wnęk, chyba że dodasz otwory do usuwania proszku lub żywicy; pusta część, której nie można opróżnić, zostanie odrzucona lub dostarczona jako cięższa i słabsza niż planowano.
Drukowanie to jeden z etapów sześcioetapowego łańcucha, a decyzje projektowe dokonane przed nałożeniem pierwszej warstwy decydują o większości tego, co dzieje się po niej.
Materiały do niestandardowych usług druku 3D: żywica, nylon i metal
Wybór materiału wpływa na wytrzymałość, wygląd, tolerancję na ciepło i starzenie się części. Niestandardowa usługa drukowania 3D powinna być w stanie wyjaśnić, dlaczego zaleca jeden materiał zamiast drugiego, w prosty sposób, powiązany z Twoim przypadkiem użycia. Dwie kolumny poniżej dzielą opcje na polimery i metale.
Polimery: żywica, nylon i plastik
| Metale do druku SLM
|
Wybór materiału w skrócie
| Materiał | Typowe zastosowanie | Siła | Ograniczenie |
|---|---|---|---|
| Twarda żywica | Wyświetlaj modele, sprawdzaj formę i dopasowanie | Dobrze detail, smooth surface | Może stać się kruchy z wiekiem lub promieniami UV |
| Nylon PA12 | Pasowania zatrzaskowe, obudowy, kanały | Trwałe, dobre właściwości zmęczeniowe | Powoli wchłania wilgoć |
| Aluminium AlSi10Mg | Wsporniki oświetleniowe, radiatory | Niska waga, przewodność cieplna | Potrzebuje odprężenia, wykończenia |
| Stal nierdzewna 316L | Części płynne, części narażone na korozję | Odporność na korozję, wytrzymałość | Cięższe, wolniejsze do wykończenia |
| Stop tytanu | Lekkie elementy konstrukcyjne | Siła-to-weight ratio | Wymagający proces, dłuższy czas realizacji |
Pytania, które należy rozstrzygnąć przed wybraniem materiału
- Jaka jest najwyższa temperatura, jaką zobaczy część i jak długo?
- Czy uniesie ładunek raz, wielokrotnie, czy tylko utrzyma swój kształt?
- Czy spotka się z olejami, środkami czyszczącymi, wodą i światłem zewnętrznym?
- Czy ma wyglądać jak gotowy produkt, czy może po prostu pasować i działać?
- Ile sztuk będziesz potrzebować teraz, a ile później?
Udzielenie odpowiedzi na te pięć pytań w zapytaniu zwykle skraca pętlę wyceny o pełną rundę e-maili, ponieważ inżynier może polecić materiał bez zgadywania.
Temperatura, obciążenie, środowisko i wygląd to cztery fakty decydujące o wyborze materiału; udostępnij je w swojej pierwszej wiadomości.
Zastosowania i punkty wyboru dla przemysłowych i komercyjnych usług druku 3D
Usługi przemysłowego druku 3D pojawiają się w niemal każdym sektorze produkcyjnym, ale powody, dla których ludzie z nich korzystają, są zaskakująco spójne: potrzebują fizycznej części szybciej, niż pozwala na to oprzyrządowanie, lub potrzebują kształtu, z którym uzyskanie innych metod jest trudne. Dwie poniższe kolumny łączą typowe scenariusze z punktami mającymi znaczenie przy wyborze dostawcy dla każdego z nich.
Typowe scenariusze zastosowań
| Punkty wyboru do sprawdzenia
|
Usługi druku 3D na dużą skalę
Kiedy kupujący szukają usług druku 3D na dużą skalę, zwykle mają na myśli jedną z dwóch rzeczy: pojedynczą część przekraczającą objętość standardową maszynę lub wiele średnich części potrzebnych w jednej partii. Pierwszy przypadek zwykle rozwiązuje się poprzez podzielenie modelu na sekcje z elementami wyrównania, takimi jak klawisze lub szpilki, wydrukowanie sekcji, a następnie sklejenie i wykończenie szwów, tak aby połączenie zniknęło pod farbą. Drugi przypadek rozwiązuje się poprzez efektywne zagnieżdżanie części i wybór procesu, takiego jak nylon SLS, w którym wiele części ma tę samą konstrukcję.
Zapytaj potencjalnego dostawcę, jak radzi sobie ze szwami i płaskością rozdzielonych części. Jasna odpowiedź, najlepiej z przykładowym zdjęciem, powie znacznie więcej niż podany maksymalny wymiar.
Produkcja małych serii i pomostowa
Innym coraz większym zastosowaniem jest produkcja pomostowa, w której części drukowane lub odlewane wypełniają lukę pomiędzy prototypm a produkcją masową. Jeśli budowa formy wtryskowej zajmie od ośmiu do dwunastu tygodni, komercyjny dostawca usług druku 3D może utrzymać linię pilotażową, próby terenowe lub wczesne zamówienia klientów. W przypadku części wyglądowych replikacja formy silikonowej często przejmuje kontrolę po zatwierdzeniu wzoru głównego, ponieważ pojedyncza forma może wytworzyć małą partię spójnych kopii. Wybór dostawcy oferującego zarówno druk, jak i replikację pozwala uniknąć przesyłania plików i rysunków pomiędzy firmami.
Wybierz dostawcę na podstawie tego, jak dobrze wspiera Twój kolejny krok, a nie tylko bieżący prototyp.
Szczegółowe porównanie usług druku 3D, obróbki CNC i replikacji form silikonowych
Wiele projektów w ogóle nie wymaga druku 3D i uczciwy dostawca Ci to powie. W tabeli porównano trzy najczęstsze trasy prototypów i małych partii, dzięki czemu można zobaczyć, gdzie pasuje każda z nich.
| Czynnik | Druk 3D | Obróbka CNC | Replikacja formy silikonowej |
|---|---|---|---|
| Typowa ilość | Od jednego do kilkudziesięciu | Od jednego do kilkuset | Około 10 do 50 kopii, w zależności od żywotności formy |
| Swoboda geometrii | Bardzo wysoka, możliwe wewnętrzne kanały i kraty | Ograniczone dostępem do narzędzi | Podąża za wzorcem wzorcowym |
| Materiał choice | Żywice, nylon, proszki metali, tworzywa termoplastyczne | Szeroka gama metali litych i tworzyw sztucznych | Żywice poliuretanowe imitujące powszechnie stosowane tworzywa sztuczne i gumę |
| Powierzchnia as produced | Linie warstwowe lub ziarno aż do zakończenia | Ślady narzędzi, łatwe do udoskonalenia | Gładka, kopiuje powierzchnię wzorcową |
| Tolerancja | Umiarkowany, zależny od procesu | Obcisłe elementy obrabiane | Umiarkowany, należy wziąć pod uwagę skurcz |
| Czas uruchomienia | Szybko, bez użycia narzędzi | Szybko, potrzebne mocowanie | Najpierw potrzebny mistrz i forma |
| Najlepsze dla | Złożone kształty, wczesne iteracje | Wąska tolerancja, wytrzymałość, części metalowe | Wyglądające podobnie małe partie |
Dokładność to czynnik, o który kupujący pytają najczęściej, a jednocześnie ten, który jest najczęściej źle rozumiany. Poniższa tabela przedstawia orientacyjne tolerancje robocze dla każdej trasy druku. Proszę przeczytać go jako pomoc w planowaniu, ponieważ rzeczywiste wyniki zależą od rozmiaru części, geometrii, orientacji i kalibracji maszyny.
Wykres pokazuje, że trasy żywiczne są trudne w przypadku małych elementów, dlatego wybiera się je do złączy, cienkich obudów i wzorów tam, gdzie liczy się dopasowanie. Metal SLM mieści się w podobnym przedziale w przypadku małych części, ale liczby odnoszą się do elementów wydrukowanych, a krytyczne otwory lub powierzchnie współpracujące są zwykle później obrabiane, aby osiągnąć bardziej rygorystyczne limity.
Nylon SLS i FDM wykazują szersze wartości, ponieważ skurcz proszku, zachowanie termiczne i osadzanie warstw powodują różnice, szczególnie w przypadku długich lub cienkich części. Dla dostawcy, który zajmuje się również obróbką CNC, różnica ta jest łatwa do opanowania: drukowany korpus zapewnia geometrię, a krótka operacja obróbki kończy kilka funkcji wymagających ściślejszej kontroli. Wysyłając rysunek, zaznacz, które wymiary są krytyczne, a które jedynie referencyjne, ponieważ pozwoli to inżynierowi włożyć wysiłek tam, gdzie się liczy.
Ogólnie rzecz biorąc, praktyczna zasada jest prosta. Drukuj, gdy głównym ograniczeniem jest złożoność kształtu lub szybkość, obróbka skrawaniem, gdy wymagana jest tolerancja lub materiał, oraz replikacja silikonu, gdy potrzebujesz kilku identycznych części od jednego zatwierdzonego mistrza.
Drukuj pod kątem kształtu, maszynowo pod kątem tolerancji, replikuj w małych partiach i łącz je, gdy jedna część wymaga więcej niż jednej wytrzymałości.
Obróbka końcowa i wykańczanie powierzchni: gdzie naprawdę ucieka czas realizacji
Nowi nabywcy często są zaskoczeni, że dostawa części wydrukowanej w ciągu jednego dnia może zająć kilka dni. Powodem jest to, że wykańczanie, a nie drukowanie, zwykle zajmuje największą część harmonogramu części wyglądu. Zrozumienie tego na wczesnym etapie pozwala zaplanować realistyczne kamienie milowe i uniknąć presji w ostatniej chwili.
Typowe trasy wykańczania według procesu
- Części żywiczne: usuwanie podłoża, szlifowanie, wypełnianie w razie potrzeby, podkład, malowanie kolorowe i bezbarwna. Części, które muszą być przezroczyste, są polerowane i powlekane, a nie malowane.
- Części nylonowe: piaskowanie w celu uzyskania jednolitej matowej tekstury, barwienie w celu uzyskania spójnego koloru oraz wygładzanie parą lub w suszarce, gdy wymagana jest bardziej równa powierzchnia.
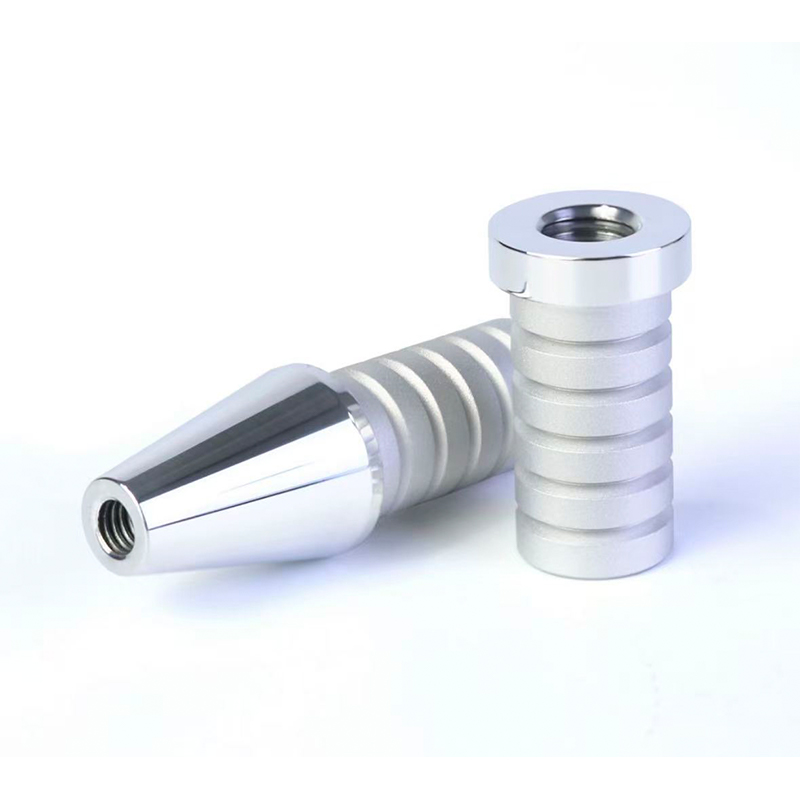
- Części metalowe: odprężanie, usuwanie z platformy roboczej, usuwanie podpór, obróbka krytycznych powierzchni, piaskowanie lub polerowanie oraz opcjonalne anodowanie lub pasywacja.
- Części FDM: szlifowanie, wypełnianie i malowanie dla uzyskania wyglądu lub bezacetonowe metody wygładzania dostosowane do materiału.
Poniższy wykres przedstawia orientacyjny podział czasu realizacji dla trzech typowych projektów. Każdy słupek stanowi sto procent harmonogramu dla tego typu projektu, a liczby ilustrują typowe wzorce, a nie ustalone zasady.
Wizualny prototyp z żywicy największą część swojego harmonogramu poświęca na prace wykończeniowe, ponieważ szlifowanie, gruntowanie i malowanie muszą być wykonywane etapami, z zachowaniem czasu pomiędzy nimi schnięcia. Sam druk to niewielka część, choć wielu kupujących zakłada, że dominuje.
Funkcjonalna część nylonowa odwraca obraz: drukowanie i usuwanie proszków mają większy udział, a wykończenie jest lżejsze, ponieważ często akceptowalna jest piaskowana lub barwiona powierzchnia. W przypadku zamka metalowego czyszczenie i obróbka końcowa, która obejmuje odprężanie, usuwanie płytki i usuwanie podpór, stają się największym blokiem, po którym następuje krótki etap wykańczania.
Dlatego dostawca oferujący malowanie i obróbkę pod jednym dachem ma praktyczną przewagę w przypadku projektów mieszanych. Mniejsza liczba przekazań skraca czas oczekiwania między krokami, a ten sam zespół może zobaczyć, jak decyzja o zakończeniu wpływa na wymiary. Jeśli Twój harmonogram jest napięty, zapytaj dostawcę, który etap będzie prawdopodobnie najdłuższy w przypadku Twojej konkretnej części, a następnie zdecyduj, czy prostsze wykończenie spełni Twoje potrzeby.
Zaplanuj wykończenie w projekcie
Malowanie dodaje warstwę powłoki, często o grubości kilku setnych milimetra na warstwę, co ma znaczenie w przypadku pasowań zatrzaskowych i ciasnych połączeń. Poinformuj dostawcę wcześniej, czy powierzchnia współpracująca będzie malowana, aby można było dopasować model lub zamaskować tę powierzchnię. To samo dotyczy anodowania aluminium, gdzie powłoka nieznacznie narasta na każdej powierzchni i może wpływać na małe otwory i gwinty.
Wykańczanie, a nie drukowanie, często wyznacza termin dostawy części wyglądowych, dlatego przed złożeniem zamówienia określ wymagania dotyczące powierzchni.
Jak ocenić chińskiego producenta lub dostawcę usług druku 3D
Zaopatrywanie się u chińskiego producenta usług druku 3D zapewnia dostęp do szerokiego wyboru materiałów, dojrzałych umiejętności wykańczania i szybkiej realizacji, ale jakość i komunikacja nadal różnią się w zależności od dostawcy. Poniższe kroki zamieniają niejasne wyszukiwanie dostawców usług druku 3D w ustrukturyzowane porównanie.
Co wysłać z zapytaniem
- Model 3D w formacie STEP lub STL z podanymi jednostkami
- Rysunek 2D oznaczający krytyczne wymiary, gwinty i powierzchnie współpracujące
- Ilość teraz i oczekiwana ilość później
- Preferencje materiałowe lub wymagana wydajność, np. temperatura i obciążenie
- Wymagania dotyczące powierzchni, takie jak surowa, piaskowana, malowana lub polerowana
- Docelowa data dostawy i miejsce docelowe
Co w zamian oferuje kompetentny dostawca
- Odpowiedzi zawierające konkretne pytania dotyczące funkcji, a nie tylko prośbę o plik
- Wskazuje na ryzyko projektowe, takie jak cienkie ścianki lub uwięziony proszek, przed rozpoczęciem produkcji
- Wyjaśnia, co można osiągnąć w formie drukowanej, a co wymaga obróbki
- Wysyła zdjęcia postępu i wyniki kontroli kluczowych funkcji
- Pakuje drobne i pomalowane części z zabezpieczeniem odpowiednim do transportu międzynarodowego
Jednym z przykładów takiego kompleksowego podejścia jest Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., dostawca usług druku 3D OEM i ODM. Zespół projektowy przekształca pomysły klientów w praktyczne projekty produktów, a fabryczne druki są wykonane z żywicy, nylonu i metalu, wsparte zaawansowaną obróbką. Replikacja formy silikonowej umożliwia precyzyjną produkcję w małych partiach, a obróbka powierzchni, np. malowanie, poprawia ostateczny wygląd. Utrzymanie projektowania, drukowania, replikacji i wykańczania na jednej platformie oznacza, że ten sam zespół realizuje projekt od koncepcji do dostarczenia części, co ogranicza konieczność przekazywania zadań i oszczędza czas.
Wielu kupujących używa również prostej karty wyników do porównywania dostawców. Poniższy wykres przedstawia przykładową wagę, którą kupujący mogą dostosować, w oparciu o typowe priorytety zamówień dotyczące prac prototypowych i małych partii, a nie jakiekolwiek statystyki branżowe. Potraktuj wartości procentowe jako punkt wyjścia i przesuń je w zależności od tego, czego najbardziej potrzebuje Twój projekt.
Największy udział ma dopasowanie procesu i materiału, ponieważ dostawca pozbawiony odpowiedniej technologii nie jest w stanie nadrobić tego szybkością ani obsługą. Kontrola jakości i czas realizacji wraz z komunikacją mają jednakową wagę, ponieważ spóźniona lub niepewna dostawa może być równie szkodliwa dla harmonogramu rozwoju, jak błąd wymiarowy.
Obróbka końcowa ma większe znaczenie, niż spodziewa się wielu kupujących po raz pierwszy, co ma związek z wykresem czasu realizacji: zdolność wykańczania wpływa zarówno na wygląd, jak i termin dostawy. Informacje zwrotne od inżynierów mają mniejszy, ale znaczący udział i często są najlepszym prognostykiem tego, jak płynnie przebiegnie projekt, ponieważ dostawca, który zadaje dobre pytania na początku, zwykle unika późniejszych poprawek.
Możesz dostosować te wagi do własnego przypadku. Zespół zamawiający pojedynczą część metalową może poprawić kontrolę, podczas gdy zespół przygotowujący próbkę na targi może poprawić jakość wykończenia i komunikację. Niezależnie od wagi, umieszczenie dwóch lub trzech dostawców na tym samym arkuszu sprawi, że porównanie będzie bardziej obiektywne i łatwiejsze do wyjaśnienia współpracownikom.
Zacznij od zamówienia próbki
Jeśli współpracujesz z nowym dostawcą, najbardziej wiarygodnym testem jest zamówienie małej próbki. Wybierz część zawierającą cechy, na których Ci zależy, takie jak cienkie ścianki, ciasny otwór i pomalowana powierzchnia, i oceń wynik pod kątem dokładności wymiarowej, jakości powierzchni, opakowania i przejrzystości komunikacji dostawcy. Pojedyncza próbka powie Ci więcej o partnerze niż jakakolwiek broszura.
Oceń dostawcę na podstawie zadawanych przez niego pytań i wykończenia, które kontroluje, a następnie potwierdź zamówienie za pomocą małej próbki.
Konserwacja i pielęgnacja części drukowanych w 3D
Drukowane części wymagają mniej pielęgnacji, niż wiele osób się spodziewa, ale właściwe nawyki wydłużają ich żywotność, szczególnie w przypadku żywicy i nylonu. Tabela podsumowuje główne punkty według materiału.
| Materiał | Zalecana pielęgnacja | Unikaj |
|---|---|---|
| Żywica | Przecierać miękką szmatką, przechowywać z dala od bezpośredniego światła słonecznego, powierzchnie malowane chronić przed kontaktem z rozpuszczalnikami | Długa ekspozycja na zewnątrz, nagłe uderzenie w niskich temperaturach |
| Nylon | Czyścić wodą z łagodnym mydłem, dokładnie wysuszyć i przechowywać w suchym miejscu | Długotrwałe przechowywanie w wilgoci, które może nieznacznie zmienić sztywność i rozmiar |
| Aluminium | Przechowywać w suchym miejscu, wycierać pozostałości, w przypadku długiego przechowywania chronić obrobione powierzchnie cienką warstwą oleju | Kontakt z solą lub silnymi alkalicznymi środkami czyszczącymi |
| Stal nierdzewna | Po kontakcie z chemikaliami spłukać, oczyścić nieściernymi podkładkami | Wełna stalowa, która może pozostawić cząsteczki powodujące plamy rdzy |
| Plastik FDM | Trzymać z dala od źródeł ciepła, czyścić wilgotną szmatką | Ładunki rozrywające warstwy i przechowywanie w pobliżu gorących powierzchni |
Kilka dodatkowych nawyków pomoże. Okresowo sprawdzaj połączenia zatrzaskowe i wkładki gwintowane, ponieważ wielokrotny montaż powoduje ich pierwsze zużycie. Jeśli uchwyt lub przyrząd jest używany codziennie, należy zachować zapasowy lub drugi egzemplarz, aby produkcja nie została zatrzymana w przypadku zużycia części. W przypadku części malowanych należy wcześniej załatać wióry, aby zapobiec przedostawaniu się wilgoci pod powłokę. Na koniec zapisz materiał i datę wydruku w archiwum rysunków, aby kolejne zamówienie mogło dokładnie odpowiadać oryginałowi.
Drukowane części należy utrzymywać w suchości, czystości i z dala od źródeł ciepła i silnego światła słonecznego, a także mieć zapasowe na wszystko, czego używasz na co dzień.
Często zadawane pytania dotyczące usług druku 3D
P1: Czym są usługi druku 3D i kto z nich korzysta?Druk 3D services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
P2: Który proces drukowania 3D pasuje do funkcjonalnych prototypów?Nylon SLS is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
P3: Jak dokładne są usługi przemysłowego druku 3D?Dokładność zależy od procesu, rozmiaru części, geometrii i orientacji. Procesy żywiczne są na ogół najbardziej precyzyjne w przypadku małych elementów, podczas gdy nylon i FDM wykazują większe zróżnicowanie. W przypadku ścisłych ograniczeń otworów, gwintów lub powierzchni współpracujących dostawcy zwykle drukują z niewielkim naddatkiem i wykańczają te elementy poprzez obróbkę skrawaniem lub rozwiercanie. Oznaczenie kluczowych wymiarów na rysunku pomaga inżynierowi prawidłowo to zaplanować. |
P4: Czy producent usług druku 3D może obsłużyć duże części?Tak, w większości przypadków. Części większe niż pojedyncza objętość konstrukcyjna są zwykle dzielone na sekcje z funkcjami wyrównania, drukowane, łączone i wykańczane tak, aby szwy były ukryte. Duże ilości średnich części można zagnieździć razem w jednej kompilacji. Poproś dostawcę o zdjęcia podobnych dzielonych lub dużych części i potwierdź, w jaki sposób kontroluje płaskość i jakość szwu. |
P5: Jak długo zwykle trwają usługi drukowania 3D?Proste części z żywicy lub nylonu często mogą być gotowe w ciągu kilku dni roboczych, podczas gdy pomalowane części i części metalowe wymagają więcej czasu ze względu na wykończenie i obróbkę cieplną. Harmonogram zależy od rozmiaru części, ilości, materiału i wymagań dotyczących powierzchni. Zapytaj swojego dostawcę, który etap prawdopodobnie zajmie Ci najwięcej czasu i czy prostsze wykończenie mogłoby go skrócić. |
P6: Jak wybrać pomiędzy drukiem 3D, obróbką CNC i replikacją formy silikonowej?Wybierz druk 3D, gdy liczy się złożoność kształtu lub szybkość, obróbkę CNC, gdy wymagana jest wąska tolerancja lub określony materiał, oraz replikacja formy silikonowej, gdy potrzebujesz kilku spójnie wyglądających części od jednego zatwierdzonego mistrza. Wiele projektów wykorzystuje więcej niż jedną trasę. Dostawca oferujący wszystkie trzy, łącznie z malowaniem i wykończeniem, może polecić kombinację pasującą do Twojego rysunku i ilości. |
-
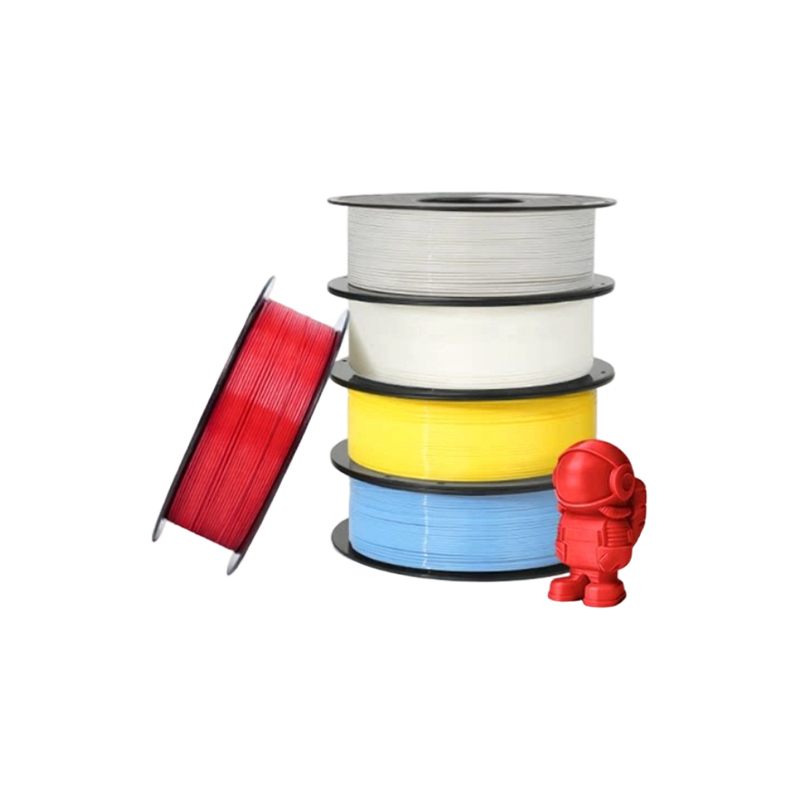 Standardowa usługa druku 3D w materiałach FDM (PLA, PETG, ABS)
-
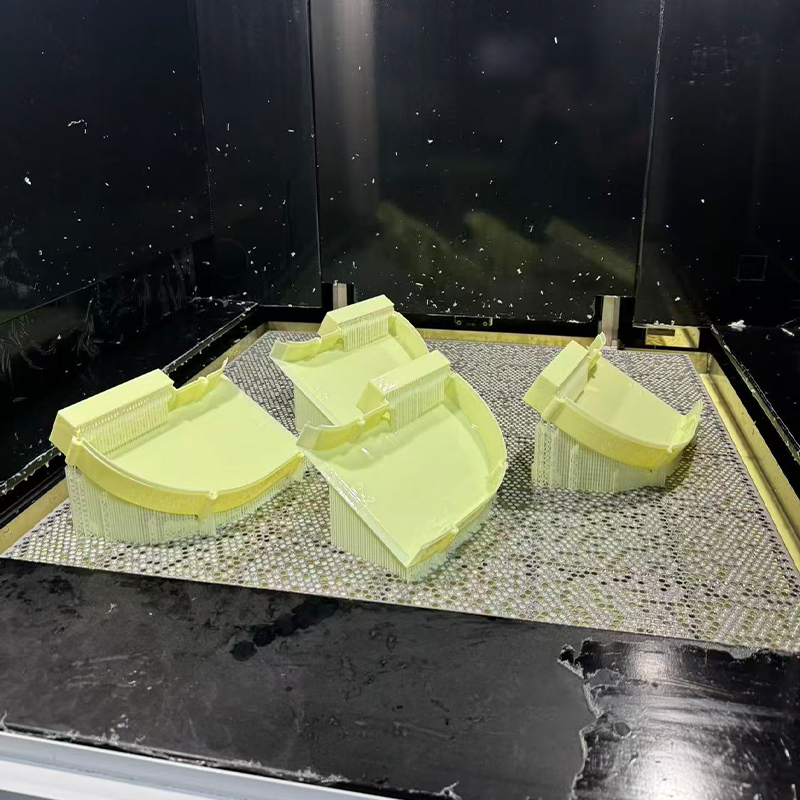 Usługa drukowania 3D w żółtej żywicy podobnej do ABS
-
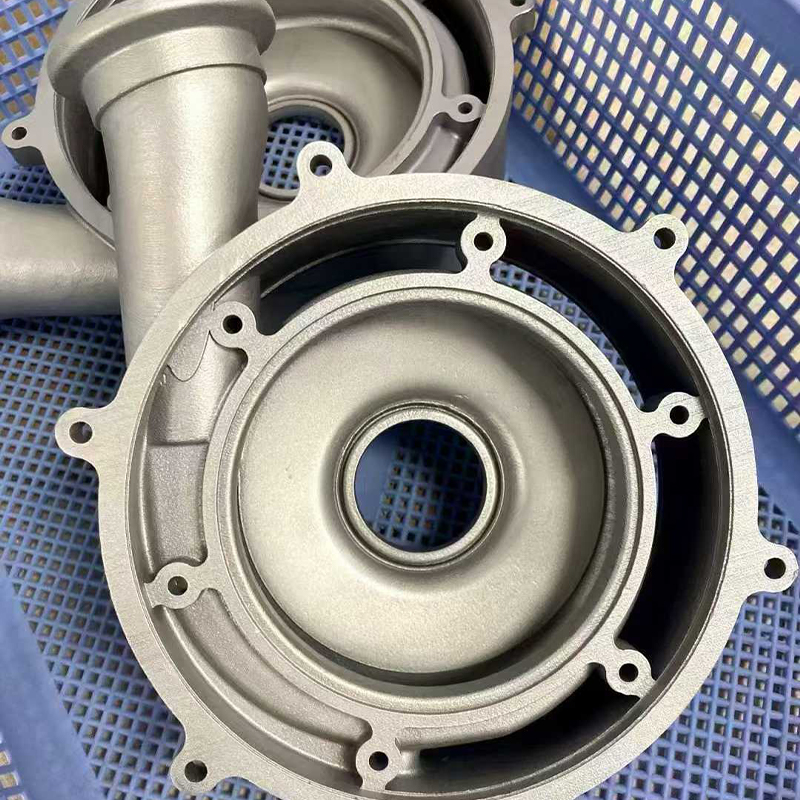 Usługa druku 3D ze stali nierdzewnej 316L
-
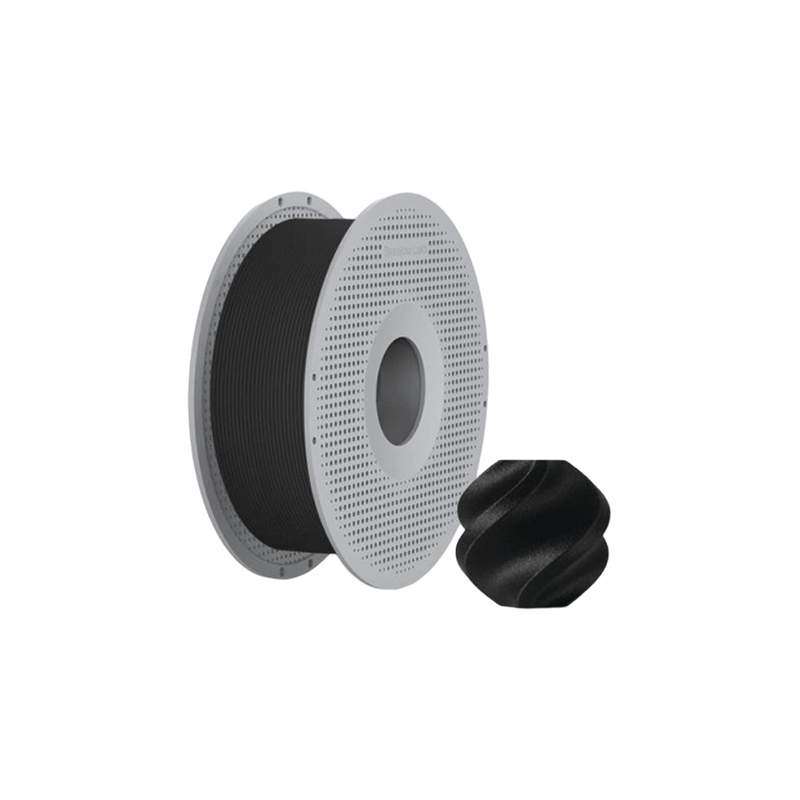 Usługa druku 3D z nylonu wzmocnionego włóknem węglowym PAHT+CF o wysokiej temperaturze
-
 Usługa druku 3D z materiału wzmocnionego włóknem węglowym PPS+CF
-
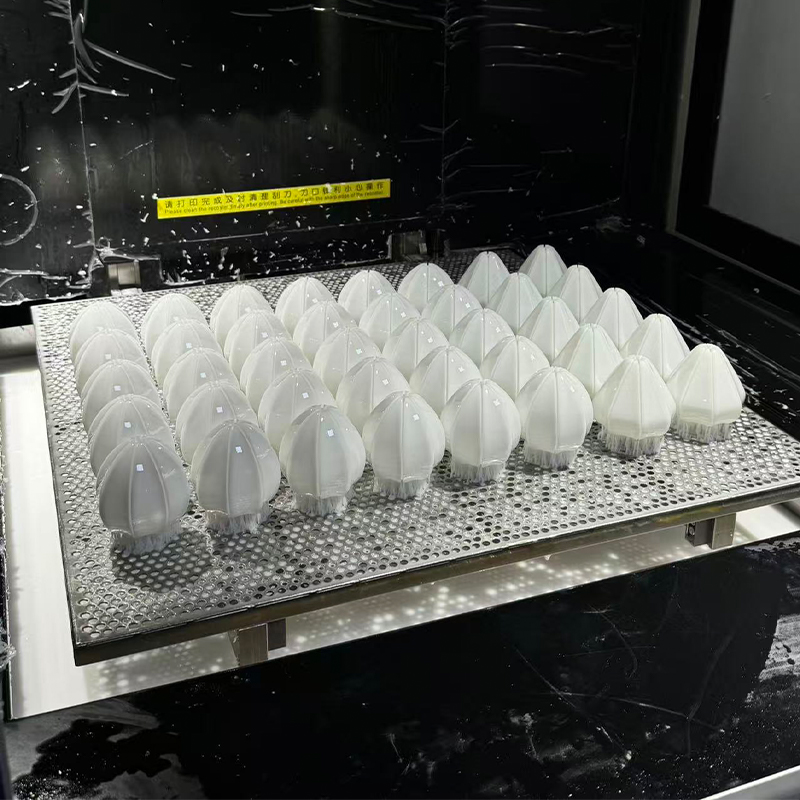 Usługa druku 3D w żywicy w kolorze złamanej bieli
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
