- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

Przewodnik producenta po usługach druku 3D i obróbce CNC w Chinach
Bezpośrednia odpowiedź: co faktycznie zapewnia zintegrowana platforma inteligentnej produkcji
Jeśli pozyskujesz części z Chin Usługi druku 3D Producent, najbardziej przydatna rzecz to: trasa procesu ma mniejsze znaczenie niż to, czy jeden dostawca kontroluje cały łańcuch od pliku cyfrowego do gotowej, sprawdzonej części . Kupujący, który wysyła model do jednego dostawcy w celu wydrukowania, wysyła wyniki do drugiego dostawcy w celu obróbki, a następnie transportuje części do trzeciego dostawcy w celu pomalowania, zazwyczaj traci od siedmiu do dwunastu dni roboczych na same przekazania, a każde przekazanie to moment, w którym odpowiedzialność za tolerancję staje się niejednoznaczna. Zintegrowana inteligentna platforma produkcyjna usuwa te luki, umożliwiając przegląd projektu, wytwarzanie przyrostowe, obróbkę subtraktywną, replikację form silikonowych, obróbkę powierzchni i kontrolę wymiarową w jednym systemie produkcyjnym z jednym rekordem jakości.
W praktyce oznacza to jedną rozmowę inżynierską zamiast trzech, jeden zestaw rysunków interpretowanych w jedną stronę i jedną stronę odpowiedzialną, gdy otwór będzie większy o 0,05 mm. Dla inżynierów oceniających dostawców usług druku 3D lista kontrolna jest krótka i konkretna: czy mogą drukować z żywicy, nylonu i metalu; czy mogą śledzić wydrukowaną część za pomocą obróbki CNC krytycznych elementów; czy mogą stworzyć małe partie bez użycia twardych narzędzi; i czy mogą to wszystko udokumentować. Dostawca, który odpowiada twierdząco na wszystkie cztery, oferuje kompleksowe rozwiązania w zakresie precyzyjnej produkcji zamiast jednoprocesowego warsztatu pracy.
W pozostałej części tego artykułu wyjaśniono, jak działa każda funkcja, gdzie każda z nich jest właściwym wyborem, jakiej dokładności i czasu realizacji można realistycznie oczekiwać oraz jak ocenić chińskiego producenta usług obróbki CNC lub chińskiego dostawcę usług druku 3D przemysłowego przed zleceniem im programu. Każda poniższa rekomendacja jest przeznaczona dla nabywcy technicznego, który musi wewnętrznie bronić decyzji dotyczącej zaopatrzenia.
Dlaczego fragmentaryczne pozyskiwanie kosztuje więcej, niż się wydaje
Większość zespołów zakupowych porównuje dostawców w ramach podanej pozycji zamówienia w ramach pojedynczej operacji. Porównanie to jest niekompletne, ponieważ prawdziwy ciężar fragmentarycznego łańcucha dostaw leży w przestrzeniach pomiędzy operacjami: ponowna wycena, ponowne wyposażenie, ponowna kontrola, transport między zakładami oraz godziny inżynieryjne spędzone na tłumaczeniu założeń jednego dostawcy na język innego dostawcy. Część wymagająca drukowania, obróbki skrawaniem, piaskowania i malowania przechodzi przez cztery kolejki planowania, gdy jest podzielona na czterech dostawców, a czas oczekiwania w kolejce jest prawie zawsze dłuższy niż czas procesu.
Połączenie z jedną usługą przemysłowego druku 3D, która obsługuje również linie do obróbki i wykańczania, zmienia arytmetykę. Dane mocowania utworzone dla drukowanego półwyrobu są ponownie wykorzystywane na etapie obróbki. Certyfikaty materiałowe podążają za częścią, zamiast przychodzić osobno pocztą elektroniczną. Niezgodności są wychwytywane na stacji, która je utworzyła, a nie trzy tygodnie później u dalszego dostawcy. W typowych programach o małej objętości konsolidacja skraca całkowity czas, jaki upłynął od zwolnienia pliku do sprawdzonej części o 35 do 50 procent , nawet jeśli poszczególne czasy procesu pozostają niezmienione.
Gdzie właściwie idą dni
Poniższy wykres porównuje typowy czas realizacji typowych tras procesów, mierzony od momentu wydania pliku produkcyjnego do momentu pakowania części do wysyłki. Są to dni robocze na jedno zlecenie w normalnie obciążonym sklepie, a nie teoretyczne minimum.
Warto przeczytać kilka rzeczy z tego wykresu, zamiast go przeglądać. Po pierwsze, drukowanie żywicą to najszybsza droga do uzyskania obiektu fizycznego, dlatego też usługa drukowania modeli 3D pozostaje domyślną usługą w przypadku wczesnych ocen kształtu i dopasowania, gdy obciążenie mechaniczne nie stanowi jeszcze problemu. Po drugie, części z dodatkami metalowymi i części obrobione ze stali nierdzewnej zbiegają się mniej więcej w tym samym czasie realizacji, ponieważ w obu przypadkach dominuje obróbka końcowa, a nie podstawowy etap formowania: wydruki metalowe wymagają odprężania, usuwania podpór i często obróbki wykańczającej, podczas gdy obróbka stali nierdzewnej wymaga wolniejszych posuwów, częstszych wymian narzędzi i usuwania zadziorów. Po trzecie, trasa za pomocą formy silikonowej jest najdłuższą pojedynczą ścieżką na wykresie, ale liczba ta obejmuje pięćdziesiąt gotowych kopii, a nie jedną, więc czas przypadający na jedną sztukę jest zdecydowanie najniższy z sześciu. Po czwarte, różnica między obróbką aluminium i stali nierdzewnej nie wynika z harmonogramu, ale z fizyki, a żaden dostawca, który podaje je jako identyczne, nie pomyślał o tym zadaniu. Wreszcie, żadna z tych wartości nie ulegnie znacznej poprawie w przypadku wyboru szybszej maszyny; poprawiają się, eliminując oczekiwanie między krokami, do czego właśnie zaprojektowano zintegrowaną platformę.
Możliwości stojące za profesjonalnymi usługami druku 3D
Termin usługi druku 3D obejmuje rodzinę procesów, które łączą jedynie ideę budowania materiału warstwa po warstwie. Ich tolerancje, charakterystyka powierzchni, właściwości materiału i korzystne punkty ekonomiczne znacznie się od siebie różnią, a wybór niewłaściwego jest najczęstszą przyczyną rozczarowania wśród kupujących po raz pierwszy. Kompetentny chiński producent niestandardowych usług drukowania 3D nie tylko zaakceptuje plik i wydrukuje go na dowolnej maszynie, która jest bezczynna; zapyta, co część musi przetrwać, ile potrzeba i co dzieje się z częścią po opuszczeniu komory roboczej.
Procesy żywiczne zapewniające wierność wizualną i wymiarową
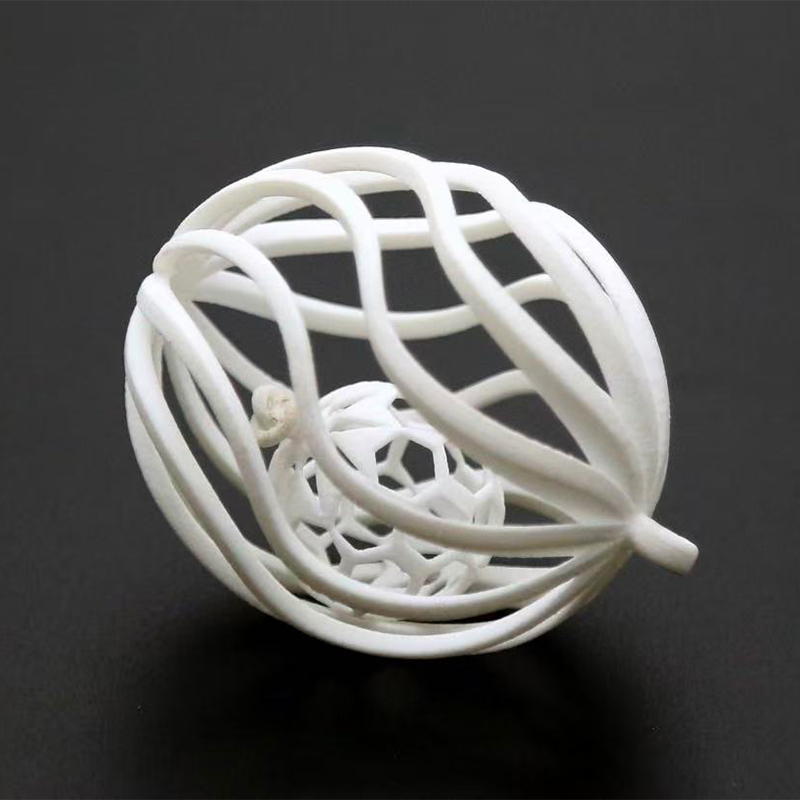
Stereolitografia i powiązane technologie żywic umożliwiają uzyskanie najgładszych powierzchni powykonawczych dostępnych w procesie wytwarzania przyrostowego, przy czym wysokość warstw wynosi zwykle od 0,025 mm do 0,1 mm. To czyni je właściwym narzędziem do tworzenia modeli wyglądu, przezroczystych światłowodów, drobnych struktur siatkowych i wzorców przeznaczonych do form silikonowych. Kompromis jest mechaniczny: standardowe żywice są stosunkowo kruche i tracą sztywność, gdy są trzymane w podwyższonej temperaturze, dlatego część z żywicy jest zazwyczaj urządzeniem komunikacyjnym lub wzorem, a nie elementem nośnym. Żywice konstrukcyjne o większej odporności na ciepło i zwiększonej wytrzymałości zawężają tę lukę i stanowią właściwą specyfikację, gdy drukowana część musi być wielokrotnie sprawdzana na stanowisku testowym.
Procesy proszku nylonowego dla części funkcjonalnych
Procesy nylonu proszkowego budowane są bez konstrukcji wsporczych, co pozwala projektantowi na zagnieżdżanie złożonej geometrii, wewnętrznych kanałów i żywych zawiasów, których żadna inna metoda nie jest w stanie wyprodukować ekonomicznie. Części mają jednolite matowe wykończenie i wystarczająco izotropowe właściwości, aby służyć jako oryginalne komponenty funkcjonalne: wsporniki, kanały, obudowy, przyrządy i pokrywy do zastosowań końcowych. Gatunki nylonu wypełnione włóknem szklanym i węglem zwiększają sztywność i stabilność wymiarową osprzętu, który musi utrzymywać punkt odniesienia pod obciążeniem zaciskającym. Dla inżynierów ważną właściwością nie jest wytrzymałość na rozciąganie, ale możliwość zagnieżdżenia dziesiątek różnych części w jednej kompilacji i otrzymania ich wszystkich w tym samym czterodniowym oknie .
Produkcja przyrostowa metali w przypadku geometrii, których nie można obrobić
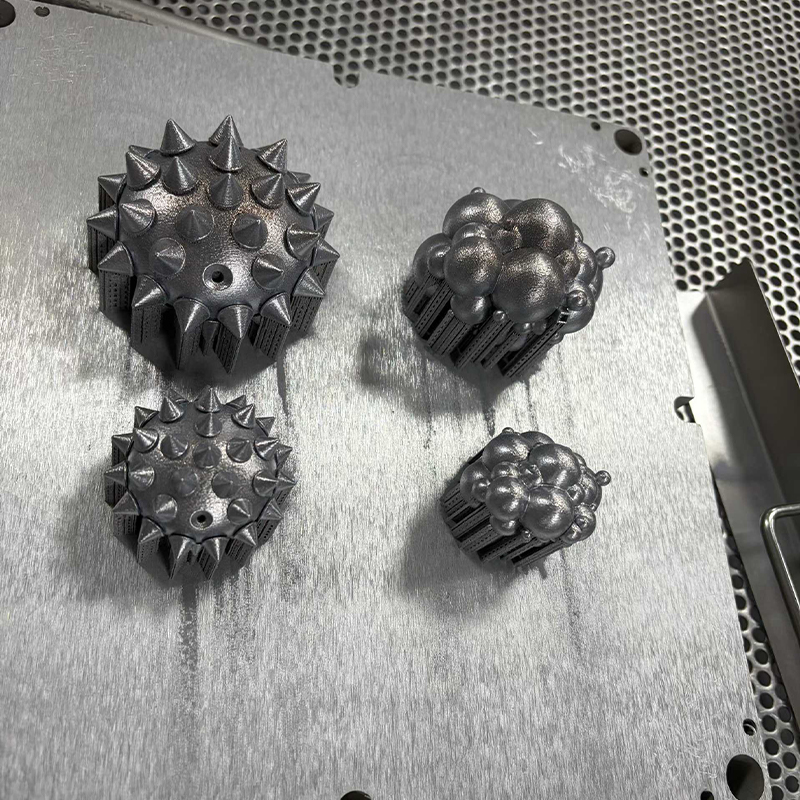
Drukowanie z metalu ma swoje miejsce, gdy część zawiera konforemne kanały chłodzące, wewnętrzne kolektory, ścieżki obciążenia zoptymalizowane pod kątem topologii lub cienkościenne siatki, do których frez po prostu nie może dotrzeć. Stopy aluminium, gatunki nierdzewne, stale narzędziowe i tytan są poddawane rutynowej obróbce. Dyscypliną oddzielającą poważnego dostawcę od przypadkowego dostawcy jest obróbka końcowa: prawidłowe odprężanie, zanim część opuści platformę roboczą, kontrolowane usuwanie podpór, prasowanie izostatyczne na gorąco tam, gdzie ma znaczenie porowatość oraz obróbka wykańczająca każdej powierzchni uszczelniającej, gniazda łożyska i gwintowanego otworu. Metalowy wydruk, który nie został poddany obróbce wykończeniowej, nigdy nie powinien być traktowany jako element precyzyjny.
Dopasowywanie procesu do wymagań: tabela porównawcza
Poniższa tabela podsumowuje praktyczny zakres każdej trasy, ponieważ jest ona zwykle dostarczana przez przemysłową usługę druku 3D, która obsługuje również linie do obróbki i formowania. Tolerancje są podawane jako zazwyczaj osiągalne w przypadku dobrze zaprojektowanej geometrii, a nie jako wartości graniczne, i zakładają, że część została sprawdzona pod kątem przydatności do produkcji przed wydaniem zadania.
| Trasa procesu | Typowa tolerancja | Powierzchnia powykonawcza | Rodzina materialna | Partia ekonomiczna |
|---|---|---|---|---|
| Żywica SLA | ±0,1 mm | Ra 3–6 µm | Żywica standardowa i inżynieryjna | 1–20 |
| Nylonowe łóżko proszkowe | ±0,2 mm | Ra 10–15 µm | PA12, PA11, wypełniony nylonem | 1–500 |
| Metalowe łóżko proszkowe laserowe | ±0,2 mm | Ra 8–20 µm | Aluminium, stal nierdzewna, stal narzędziowa, tytan | 1–100 |
| 3-osiowa obróbka CNC | ±0,02 mm | Ra 1,6–3,2 µm | Aluminium, stal, mosiądz, tworzywo konstrukcyjne | 1–2000 |
| Obróbka CNC w 5 osiach | ±0,01 mm | Ra 0,8–1,6 µm | Aluminium, stal nierdzewna, tytan, nadstop | 1–2000 |
| Replikacja formy silikonowej | ±0,15 mm | Odzwierciedla mistrza | Żywice PU imitujące ABS, PP, gumę | 20–200 |
Czytaj tabelę według kolumn, a nie wierszy. Kolumna tolerancji pokazuje, dlaczego obróbka wykańczająca po wydrukowaniu nie jest opcjonalna w przypadku elementów precyzyjnych: najlepsza tolerancja dodatków na liście jest wciąż o rząd wielkości luźniejsza niż rutynowa obróbka 5-osiowa . Kolumna poświęcona powierzchni wyjaśnia, dlaczego malowane części kosmetyczne prawie zawsze zaczynają się od wzorców żywicy lub obrobionych półfabrykatów, a nie odcisków nylonowych. Kolumna partii jest tą, którą kupujący najczęściej ignorują i to ona określa, czy program pozostanie rentowny w miarę wzrostu wolumenu.
Usługa druku 3D na dużą skalę: budowanie wykraczające poza standardową kopertę
Zapotrzebowanie na duże usługi drukowania 3D rośnie szybciej niż wielkość budowy maszyn, a praktyczną odpowiedzią na ponadwymiarową geometrię rzadko jest pojedyncza, ogromna maszyna. Jest to inteligentne cięcie: dzielenie modelu na wybrane ze względów konstrukcyjnych i kosmetycznych płaszczyzny, drukowanie segmentów równolegle i łączenie lub mechaniczne łączenie ich z zlokalizowanymi elementami zaprojektowanymi w ramach podziału. Dobrze wykonana, podzielona część jest mocniejsza i prostsza niż jednoczęściowy wydruk tego samego rozmiaru, ponieważ każdy segment podlega mniejszemu gradientowi termicznemu podczas kompilacji.
Poniższa tabela porównuje najdłuższy pojedynczy wymiar rutynowo osiągalny na każdej trasie, zanim konieczne stanie się dzielenie na odcinki. Jest to mapa możliwości, a nie ranking, która pokazuje, dlaczego wielkoformatowa usługa druku 3D i dział obróbki mechanicznej są naturalnymi partnerami, a nie konkurencją.
Ta tabela stanowi zachętę do uważnej lektury każdemu, kto określa części o dużych rozmiarach. Wytłaczanie wielkoformatowe osiąga największy wymiar jednoelementowy ze wszystkich pokazanych ścieżek dodatku, dlatego dominuje w zastosowaniach, takich jak osprzęt kontrolny, narzędzia formujące, obudowy makiet i modele odlewnicze, w których dopuszczalna jest tolerancja wymiarowa w dziesiętnych częściach milimetra. Frezowanie suwnicowe sięga prawie tak daleko przy zachowaniu mniej więcej dwudziestokrotnie mniejszych tolerancji, dlatego te dwa procesy są często łączone: drukowanie kształtu zbiorczego, następnie obróbka punktów odniesienia i współpracujących powierzchni na tej samej platformie. Systemy z proszkiem metalu znajdują się w dolnym końcu osi rozmiaru, co stanowi największe pojedyncze ograniczenie w stosowaniu dodatków metalicznych i powód, dla którego duże zespoły metalowe są zwykle drukowane w postaci segmentów i łączone. Nylon i żywica przemysłowa zajmują środkową część, wygodnie pokrywając większość obudów produktów konsumenckich i elementów wnętrza samochodów w jednym kawałku. Praktyczny wniosek jest taki powłokę konstrukcyjną należy traktować jako dane wejściowe do projektu z pierwszej sesji CAD, a nie jako ograniczenie odkryte w ofercie .
Niestandardowe usługi obróbki CNC: tam, gdzie faktycznie tworzy się precyzja
Produkcja przyrostowa tworzy geometrię; obróbka zapewnia precyzję. Każdy dostawca OEM z branży obróbki CNC, którego warto zaangażować, powinien być w stanie bez podpowiedzi wyjaśnić, w jaki sposób utrzymuje pozycję między operacjami, w jaki sposób kompensuje zużycie narzędzi w całej partii oraz w jaki sposób weryfikuje pierwszy artykuł przed wypuszczeniem pozostałych. Te trzy odpowiedzi ujawniają więcej na temat rzeczywistych możliwości niż jakakolwiek lista marek maszyn.
Uwagi dotyczące usług obróbki aluminium
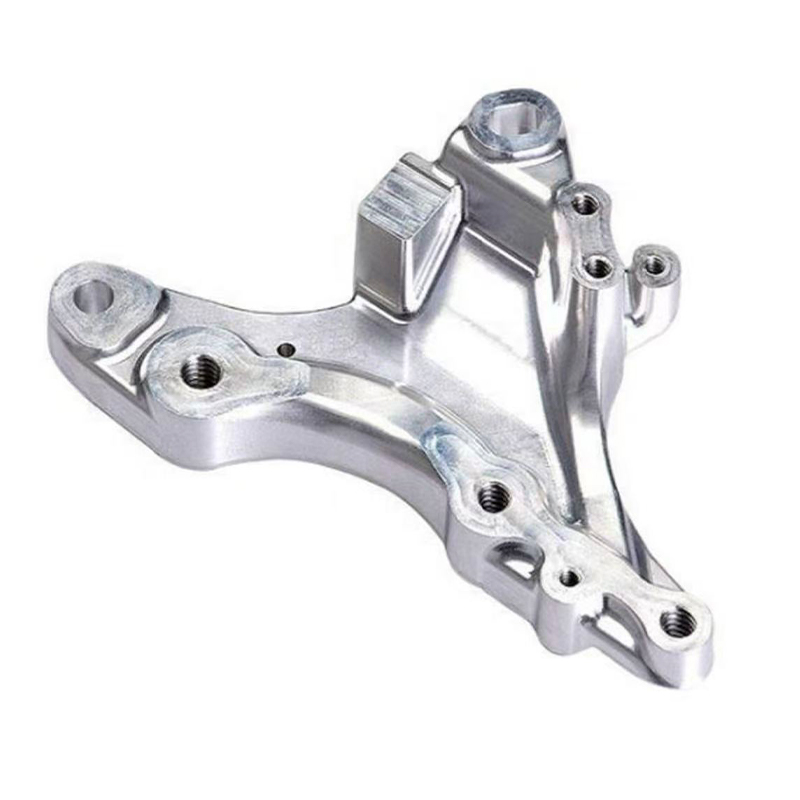
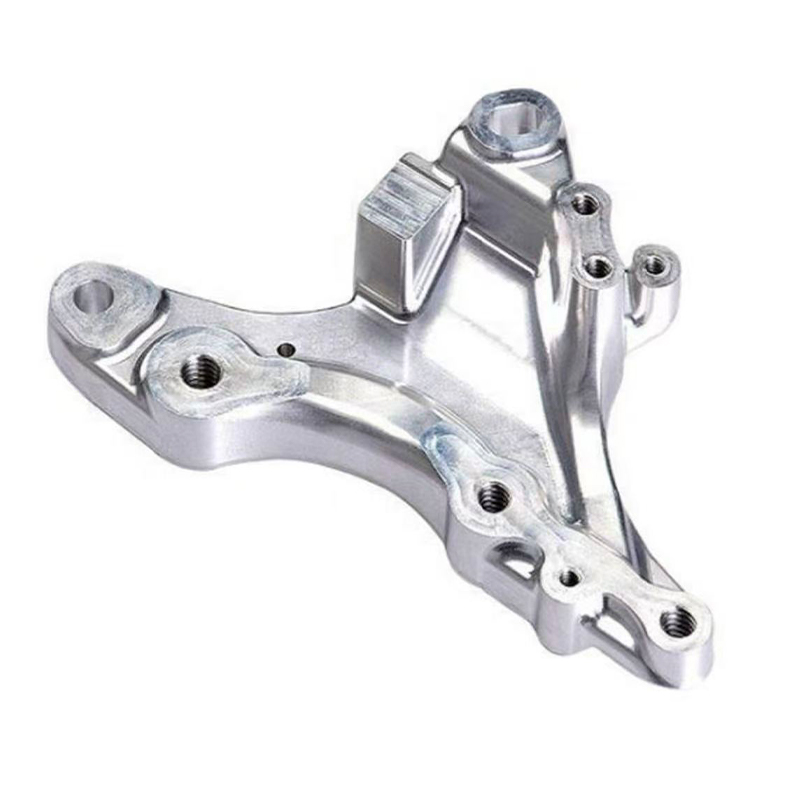
Aluminium pozostaje koniem pociągowym w produkcji prototypów i małych serii, ponieważ szybko się tnie, dobrze zachowuje tolerancję i umożliwia szeroką gamę wykończeń. Skuteczny serwis CNC aluminium zwraca uwagę na trzy szczegóły, które odróżniają części akceptowalne od doskonałych: odprowadzanie wiórów z głębokich kieszeni, gdzie ponowne wycinanie wiórów pozostawia ślady; grubość ścianki w stosunku do siły docisku, ponieważ cienkie ścianki uginają się, a następnie odskakują poza tolerancją; oraz właściwy wybór pomiędzy 6061, 7075 i 5052 w zależności od tego, czy priorytetem jest obrabialność, wytrzymałość czy odkształcalność. Dobrze zaplanowana część aluminiowa może przejść od surowca do gotowego komponentu w jednym ustawieniu na maszynie 5-osiowej, eliminując błąd układania stosów, który powodowałby trzy oddzielne ustawienia.
Usługi CNC w zakresie stali nierdzewnej i twardszych metali
Usługi obróbki CNC stali nierdzewnej wymagają innego sposobu myślenia. Utwardzanie przez zgniot oznacza, że narzędzie, które zamiast skrawać, zatrzymuje się lub pociera, utworzy utwardzoną warstwę, która zniszczy kolejne przejście. Zarządzanie ciepłem, sztywne mocowanie, ostrzejsza geometria narzędzia i przemyślane strategie posuwu mają większe znaczenie niż surowa prędkość wrzeciona. W przypadku gatunków 316 i duplex czas cyklu może być od dwóch do trzech razy dłuższy w przypadku równoważnej części aluminiowej, dlatego też uczciwe czasy realizacji zamówień u dostawcy stali nierdzewnej są dłuższe i dlatego należy kwestionować ofertę ignorującą różnicę.
Dlaczego usługi obróbki CNC w 5 osiach zmieniają dyskusję na temat projektowania
Jednoczesna praca w pięciu osiach pozwala na dochodzenie freza do przedmiotu obrabianego pod stale zmieniającym się kątem. Korzyści inżynieryjne są konkretne: krótsze i sztywniejsze narzędzia umożliwiają dotarcie do głębokich elementów bez drgań; podcięcia i kąty złożone są obrabiane bez niestandardowych uchwytów; i, co najważniejsze, elementy, które muszą być względem siebie koncentryczne, są wycinane w jednym ustawieniu, więc ich wzajemne relacje są definiowane przez maszynę, a nie przez ponowne mocowanie przez operatora. W przypadku skomplikowanych obudów, wirników, kolektorów i instrumentów medycznych jest to różnica między częścią, która się składa, a częścią, która prawie się składa.
Porównanie trzech głównych tras pod kątem kryteriów, które mają znaczenie
Inżynierowie rzadko wybierają proces na jednej osi. Poniższy wykres radarowy przedstawia trzy główne trasy oferowane przez platformę oferującą pełen zakres usług według sześciu kryteriów, które konsekwentnie pojawiają się przy podejmowaniu decyzji o zaopatrzeniu, w skali od jednego do pięciu. Ma służyć jako pomoc w podjęciu decyzji podczas pierwszej rozmowy o projekcie, gdy proces nie został jeszcze ustalony.
Kształty opowiadają jaśniejszą historię niż poszczególne partytury. Druk 3D tworzy wysoki, wąski profil, który charakteryzuje się swobodą geometryczną i szybkością tworzenia pojedynczego elementu, a jednocześnie traci na tolerancji i wykończeniu, co jest dokładnie cechą charakterystyczną procesu stosowanego do wczesnej iteracji i kształtów, których nie można wyciąć. Obróbka CNC tworzy szeroki, zrównoważony profil z jej najmocniejszymi punktami w zakresie tolerancji, zakresu materiałów i wykończenia, potwierdzając jej rolę jako drogi, która przekształca koncepcję w kwalifikowany komponent. Replikacja formy silikonowej znajduje się pomiędzy nimi, zastępując niewielką dokładność możliwością wyprodukowania dziesiątek identycznych części kosmetycznych od jednego mistrza. Co najważniejsze, trzy wielokąty nakładają się na siebie, a nie zagnieżdżają, co oznacza, że żaden pojedynczy proces nie dominuje, a poprawną odpowiedzią w przypadku większości rzeczywistych programów jest sekwencja, a nie wybór. Praktyczna implikacja jest taka, że dostawca oferujący tylko jeden z tych trzech kształtów może obsługiwać tylko jeden etap życia produktu , podczas gdy zintegrowana platforma może przenosić tę samą część od modelu koncepcyjnego do partii pilotażowej bez zmiany dostawców.
Replikacja form silikonowych: pomost między prototypem a produkcją
Pomiędzy jednorazowym drukiem a narzędziami ze stali twardej istnieje luka, która zaskakuje wiele programów. Zespół potrzebuje pięćdziesięciu lub stu części do prób terenowych, złożenia wniosku o certyfikację lub wprowadzenia na rynek produktu, ale ilość nie może uzasadniać konieczności posiadania formy produkcyjnej, a harmonogram nie może wchłonąć czasu realizacji oprzyrządowania. Replikacja formy silikonowej, zwana także odlewaniem próżniowym lub odlewaniem uretanowym, dokładnie wypełnia tę lukę.
Przepływ pracy jest prosty. Wytwarzany jest wzór wzorcowy, zazwyczaj poprzez drukowanie żywicą o wysokiej rozdzielczości lub obróbkę skrawaniem, i wykańczany dokładnie z taką powierzchnią, jakiej wymaga końcowa część, ponieważ silikon wiernie odwzoruje każdy szczegół, łącznie z wadami. Master jest zawieszony w ramie i pokryty płynnym silikonem, który jest utwardzany, a następnie rozcinany wzdłuż starannie zaplanowanej linii podziału. Następnie do komory wlewa się pod próżnią żywice poliuretanowe wybrane do imitacji ABS, polipropylenu, gumy, nylonu wypełnionego szkłem lub przezroczystego akrylu. Zwykle ustępuje pojedyncza pleśń od 20 do 25 kopii wysokiej jakości, zanim dryft wymiarowy będzie wymagał nowego narzędzia , dlatego planowane jest zamówienie składające się ze stu sztuk, obejmujące cztery lub pięć form działających równolegle.
Poniższy wykres przedstawia średnie godziny produkcji na gotową część w miarę wzrostu wielkości partii, co w najbardziej przejrzysty sposób pozwala zobaczyć, gdzie każda trasa zasługuje na swoje miejsce.
Z tych krzywych wynika pięć obserwacji. W przypadku jednej partii formowanie silikonowe jest zdecydowanie najmniej wydajną metodą, ponieważ cały wysiłek związany z wykonaniem formy przypada na jeden element, dlatego nikt nie rzuca jednorazowego. O dziesięć sztuk krzywa silikonu dramatycznie się załamała i już znajduje się blisko dwóch pozostałych, co pokazuje, jak szybko amortyzacja formy działa na korzyść kupującego. Powyżej pięćdziesięciu sztuk wszystkie trzy krzywe spłaszczają się, co oznacza, że przyrost objętości nie zmienia już znacząco wysiłku przypadającego na część, a decyzja skupia się zamiast tego na właściwościach materiału i tolerancji. Krzywa druku 3D jest najbardziej płaska w całym zakresie, co jest jego cichą zaletą: jest przewidywalna w przypadku dowolnej ilości, bez konieczności planowania etapu oprzyrządowania. Krzywa CNC w dalszym ciągu delikatnie maleje powyżej dwustu sztuk, ponieważ programowanie i mocowanie to jednorazowe wysiłki rozłożone na coraz większą serię, dlatego też niestandardowe usługi obróbki cnc często stają się najbardziej wydajną metodą w przypadku dokładnie takich ilości, przy których metody prototypowania przestają się skalować .
Obróbka powierzchniowa: krok określający postrzeganą jakość
Idealna wymiarowo część z niespójnym wykończeniem zostanie uznana za porażkę przez każdego, kto nie trzyma zacisku. Obróbka powierzchni nie jest zatem dekoracją kosmetyczną; jest to etap, w którym widoczne są prace inżynieryjne i należy go określić z taką samą rygorystycznością, jak objaśnienie tolerancji.
Poniżej przedstawiono główne zabiegi dostępne w ramach kompleksowej platformy oraz ich przeznaczenie.
- Szlifowanie i polerowanie, które usuwa linie warstw z drukowanych części i przygotowuje każdą powierzchnię do malowania lub galwanizacji.
- Obróbka strumieniowa i piaskowanie, które pozwala uzyskać jednolitą matową teksturę, która ukrywa drobne ślady narzędzi i nadaje powłokom mechaniczny wygląd.
- Malowanie natryskowe w systemach błyszczących, satynowych, matowych, miękkich w dotyku i teksturowanych, dopasowane do dostarczonego odniesienia kolorystycznego, a nie do opisu słownego.
- Anodowanie aluminium, które dodaje kontrolowaną warstwę tlenku zapewniającą odporność na korozję i kolor bez znaczącej zmiany wymiarów.
- Malowanie proszkowe części stalowych i aluminiowych wymagających grubej, odpornej na uderzenia powłoki.
- Galwanizacja i metalizacja próżniowa powierzchni odblaskowych i dekoracyjnych na podłożach metalowych i plastikowych.
- Sitodruk, tampodruk i znakowanie laserowe logo, legend i kodów identyfikujących.
Dwie dyscypliny oddzielają dobre wykończenie od przeciętnego wykończenia. Pierwszym z nich jest maskowanie: gwinty, otwory łożysk, powierzchnie uszczelniające i obszary styków elektrycznych muszą być chronione, aby nawarstwienie folii nie zmniejszyło tolerancji, nad którą pracował mechanik. Typowy system malarski dodaje od 30 do 60 mikronów na powierzchnię, co wystarczy, aby zmienić wygodne dopasowanie ślizgowe w pasowanie wciskowe jeśli zostanie zastosowany do niemaskowanego otworu. Drugim jest kontrola koloru w oświetleniu standardowym, ponieważ kolor zatwierdzony w świetlówkach warsztatowych nie będzie pasował w oświetleniu salonowym, a poprawki na tym etapie są dla wszystkich bolesne.
Jaka praca faktycznie trafia na kompleksową platformę
Zrozumienie typowego zestawu projektów realizowanych przez uznanego dostawcę pomaga kupującemu ocenić, czy jego własne wymagania są rutynowe, czy wyjątkowe w przypadku tego sklepu. Poniższy rozkład odzwierciedla reprezentatywny wzór pracy przychodzącej wśród klientów przemysłowych.
Ta dystrybucja niesie ze sobą kilka lekcji dla kupujących. Prototypowanie funkcjonalne pozostaje największą pojedynczą kategorią, co potwierdza, że większość części opuszczających nowoczesną platformę jest przeznaczona do testowania, a nie tylko oglądania, i dlatego musi być zbudowana z materiałów o znaczących parametrach mechanicznych. Drugi co do wielkości blok stanowią części przeznaczone do użytku końcowego, a ich wzrost jest najwyraźniejszym dowodem na to, że procesy addytywne i pomostowe przeniosły się ze warsztatu modelarskiego do prawdziwej produkcji. Modele walidacji projektów nadal odpowiadają za mniej więcej jedną piątą wszystkich projektów, co odzwierciedla, jaką wartość zespoły nadal przywiązują do trzymania obiektu fizycznego podczas przeglądu. Wzorce narzędzi i form to mniejszy, ale wymagający technicznie udział, ponieważ wzorce wzorcowe muszą zostać wykończone do standardu końcowej części przed rozpoczęciem replikacji. Rynek wtórny i części zamienne stanowią najszybciej rozwijający się segment w wielu sektorach, ponieważ cyfrowe zapasy eliminują potrzebę magazynowania wolno rotujących komponentów, a dostawca, który przechowuje zatwierdzone pliki procesów, może odtworzyć wycofaną część po latach od pierwotnego przebiegu .
Jak ocenić chińską fabrykę usług druku 3D przed podjęciem decyzji
Wybór pomiędzy dostawcami usług druku 3D i dostawcami obróbki jest zadaniem zorganizowanym, a nie instynktownym. Poniższa kolejność odzwierciedla kolejność, w jakiej pytania są rzeczywiście istotne, i warto ją przepracować przed pierwszą kolejnością, a nie po pierwszym problemie.
- Potwierdź szerokość procesu. Zapytaj, czy żywica, nylon, metal, obróbka skrawaniem, odlewanie i wykańczanie są wykonywane we własnym zakresie, czy zlecane podwykonawcom, i poproś o odpowiedź proces po procesie.
- Poproś o sprawdzenie aktualnego pliku pod kątem projektu produkcyjnego. Jakość informacji zwrotnej, a nie jej szybkość, ujawnia głębię inżynieryjną.
- Ustal praktykę inspekcji. Zapytaj, co jest mierzone, jakim sprzętem, z jaką częstotliwością i jaki raport towarzyszy przesyłce.
- Wyjaśnij identyfikowalność materiałów. Certyfikaty powinny określać konkretną partię wykorzystaną do produkcji części, a nie ogólną klasę.
- Przetestuj komunikację za pomocą pytania technicznego, na które nie ma prostej odpowiedzi, i obserwuj, czy otrzymasz odpowiedź inżyniera, czy odpowiedź sprzedawcy.
- Sprawdź sposób postępowania z własnością intelektualną, w tym warunki poufności, praktyki przechowywania plików oraz to, czy Twoja geometria była kiedykolwiek używana jako próbka demonstracyjna.
- Przed przeniesieniem programu przeprowadź płatny program pilotażowy na oryginalnej części i oceń pilota na podstawie dokumentacji, a także samych części.
Na szczególną uwagę zasługują dwa znaki ostrzegawcze. Dostawca, który akceptuje każde wymaganie bez ani jednego pytania dotyczącego tolerancji, wyboru punktu odniesienia lub powierzchni funkcjonalnych, prawdopodobnie nie otworzył pliku. Dostawca, który podaje identyczny czas realizacji dla części z żywicy, nylonu, metalu i obrabianej stali, cytuje na podstawie szablonu, a nie wydajności. Najbardziej wiarygodnym prognostykiem udanego, długoterminowego związku jest jakość pytań zadawanych przed wykonaniem pierwszej części.
Przepływ pracy od projektu do produktu na jednej platformie
Wartość zintegrowanej platformy inteligentnej produkcji najłatwiej dostrzec, gdy całą trasę przedstawi się jako jeden ciągły łańcuch, a nie serię zamówień zakupu. Poniższy diagram przedstawia siedem etapów, przez które przechodzi typowa część, od pierwszej rozmowy do zapakowanej przesyłki.
Każdy etap tego łańcucha istnieje po to, aby chronić następny. Przegląd przyjęcia projektu i jego wykonalności pozwala wykryć problemy z geometrią, gdy nadal można je naprawić w CAD, i w ten sposób można uniknąć większości możliwych do uniknięcia opóźnień. Cyfrowe planowanie procesów ustala ustawienia, mocowania i ścieżki narzędzi przed zużyciem jakiegokolwiek materiału, dzięki czemu hala produkcyjna realizuje plan, a nie improwizuje. Wybór materiału i trasy to punkt decyzyjny, w którym wcześniejsze tabele porównawcze są faktycznie stosowane do konkretnej części. Blok produkcyjny jest celowo narysowany jako pojedyncza jednostka, ponieważ drukowanie i obróbka są często stosowane w przypadku tego samego komponentu, a nie jako alternatywa. Dolny rząd przedstawia łańcuch wykańczający, podczas którego replikacja silikonu mnoży zweryfikowaną część w partię, obróbka powierzchni nadaje jej ostateczną tożsamość, a kontrola zamyka pętlę poprzez porównanie wyniku fizycznego z pierwotnym zamierzeniem, tak że nic nie jest wysyłane bez dowodu, że pasuje do modelu, z którego pochodzi .
O Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. jest pionierem w dziedzinie innowacji przemysłowych i produkcji. Nasz zespół ekspertów zajmujących się projektowaniem zamienia pomysły klientów w praktyczne, estetyczne projekty produktów. Oferujemy druk 3D z żywicy, nylonu, metalu i innych materiałów oraz dysponujemy zaawansowaną obróbką. Replikacja form silikonowych pozwala na tanią i precyzyjną produkcję w małych partiach. Obróbka powierzchniowa, taka jak malowanie, poprawia wygląd produktu. Dzięki naszej kompleksowej usłudze klienci mogą zakończyć proces od projektu do produktu na jednej platformie, oszczędzając czas i koszty. Naszym celem jest bycie niezawodnym, długoterminowym partnerem w rozwoju przemysłu.
W praktyce taka struktura oznacza, że klient może przyjść ze szkicem, wymaganiem funkcjonalnym lub starszym komponentem, który nie ma już rysunków, a wyjść ze sprawdzonymi, gotowymi częściami, bez konieczności kontaktowania się z drugim dostawcą. Zespół projektowy przekłada zamierzenie na możliwą do wyprodukowania geometrię, działy dodatków i obróbki produkują ją, linia replikacji powiela ją, gdy potrzebna jest partia, a dział wykańczania dostarcza ją w stanie, jakiego oczekuje rynek końcowy. Każdy etap ma ten sam numer części, ten sam zapis tolerancji i ten sam punkt kontaktowy.
Zastosowania branżowe i miejsca, w których pasuje każda trasa
Motoryzacja i mobilność
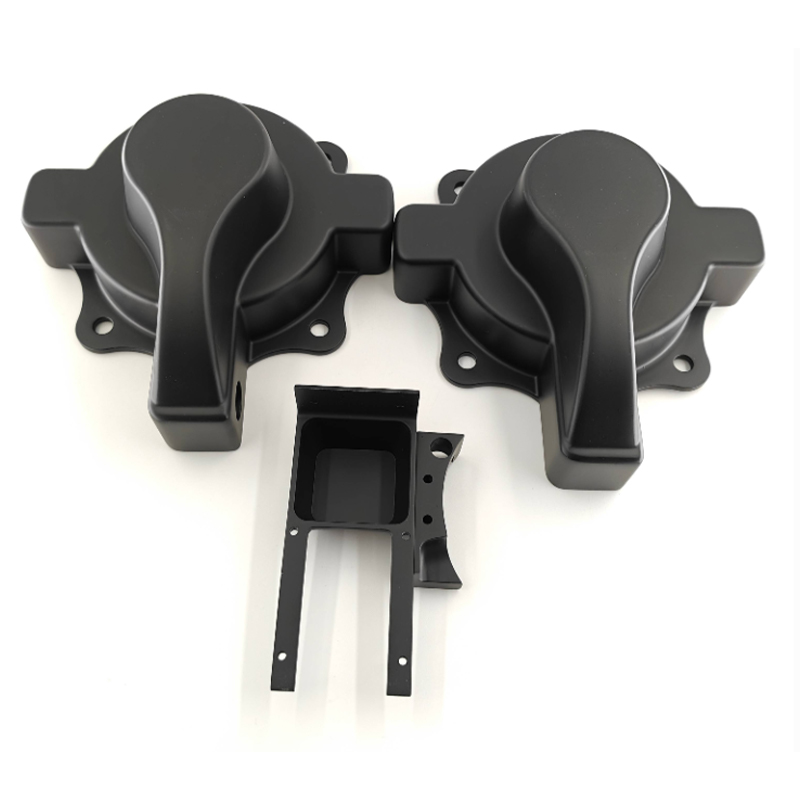
Programy rozwojowe opierają się na drukowanych elementach wykończenia wnętrza do badań dopasowania, nylonowych kanałach i wspornikach do prób pakowania pod maską oraz obrobionych maszynowo aluminiowych obudowach do stanowisk testowych układu napędowego i akumulatorów. Konstruktorzy sportów motorowych i pojazdów specjalistycznych stosują tę samą kombinację w przypadku części przeznaczonych do użytku końcowego w naprawdę małych ilościach, gdzie twarde oprzyrządowanie nigdy nie byłoby uzasadnione.
Wyroby medyczne i sprzęt laboratoryjny
Obudowy narzędzi, prowadnice chirurgiczne, korpusy końcówek i kolektory cieczy korzystają z połączenia złożonej drukowanej geometrii i obrobionych maszynowo powierzchni uszczelniających. Usługi obróbki CNC stali nierdzewnej są tu często określane w przypadku komponentów, które muszą być wielokrotnie sterylizowane, a dokumentacja materiałów identyfikowalna nie podlega negocjacjom.
Elektronika użytkowa i sprzęt AGD
Modele wyglądu zbudowane z wzorców żywicy i pomalowane zgodnie ze standardowymi kolorami. Przegląd projektów napędów, natomiast partie odlewane z uretanu dostarczają wersje pilotażowe i próbki certyfikacyjne. Obrobione maszynowo aluminiowe ramy środkowe i rozpraszacze ciepła pojawiają się w tych samych programach, dlatego komercyjna usługa druku 3D, która obejmuje również maszyny, jest o wiele bardziej przydatna niż ta, która tego nie robi.
Automatyka i robotyka przemysłowa
Oprzyrządowanie końcówek ramion, niestandardowe chwytaki, mocowania czujników i osłony to klasyczni kandydaci na usługę prototypowej obróbki CNC wspartą możliwością dodatków. Wymagania zmieniają się wraz z uruchomieniem linii produkcyjnej, więc możliwość przeglądu osprzętu i otrzymania nowej wersji w ciągu kilku dni jest warta więcej niż marginalna poprawa dowolnego pojedynczego procesu.
Przygotowywanie plików i specyfikacji, które pozwolą odzyskać dobre części
Dostawcy mogą pracować wyłącznie z tym, co otrzymują, a zaskakująca część sporów dotyczących jakości ma swoje źródło w niekompletnych informacjach, a nie w błędach produkcyjnych. Wysłanie pliku parametrycznego, takiego jak STEP, wraz z eksportem siatki umożliwia dostawcy dokładne odbudowanie ścieżek narzędzia, ponieważ siatka odrzuca matematyczną definicję zakrzywionej powierzchni i zmusza operatora do jej przybliżenia.
Tolerancje należy stosować selektywnie. Oznaczenie każdego wymiaru jako krytycznego nic nie mówi dostawcy i zmusza go do traktowania najluźniejszego elementu z taką samą starannością, jak najciaśniejszego. Zidentyfikowanie trzech do pięciu funkcji, które naprawdę kontrolują funkcję, pozwala zorganizować cały plan procesu wokół ich ochrony. Wybór układu odniesienia zasługuje na tę samą myśl: schemat układu odniesienia powinien odzwierciedlać położenie części w jej zespole, tak aby raport z inspekcji odpowiadał na pytanie, na którym faktycznie zależy projektowi.
Na koniec należy podać zamierzone zastosowanie. Dostawca, który zna wspornik i zauważy wibracje w podwyższonej temperaturze, inaczej dokona wyboru materiału niż ten, który zakłada, że jest to model wystawowy. To pojedyncze zdanie kontekstu często uniemożliwia wykonanie całej pętli iteracyjnej, a uwzględnienie go w pierwszej wiadomości nic nie kosztuje.
Często zadawane pytania
P1: Jak wybrać pomiędzy usługą druku 3D a obróbką CNC nowej części?
Zacznij od tolerancji i geometrii. Jeśli część zawiera wewnętrzne kanały, siatki lub kształty organiczne, do których nie może dotrzeć narzędzie tnące, naturalną metodą jest produkcja przyrostowa. Jeśli część wymaga elementów utrzymanych w zakresie ±0,05 mm lub mniej, potrzebuje określonego certyfikowanego stopu lub wymaga dokładnego wykończenia powierzchni, odpowiedzią jest obróbka skrawaniem. Wiele rzeczywistych komponentów wymaga obu elementów, po wydrukowaniu całego kształtu i późniejszej obróbce krytycznych powierzchni, a dostawca obsługujący obie funkcje może zaplanować tę sekwencję w jednym dokumencie procesu, a nie w dwóch zamówieniach zakupu.
P2: Jakie formaty plików i informacje powinienem przesłać wraz z prośbą?
Wyślij plik STEP lub IGES jako wzorzec geometryczny oraz rysunek 2D przedstawiający krytyczne wymiary, punkty odniesienia, wymagania dotyczące wykończenia powierzchni i specyfikację materiału. Uwzględnij ilość, zamierzone zastosowanie i wszelki kontekst regulacyjny. Jeśli kolor lub tekstura ma znaczenie, zamiast opisu słownego podaj fizyczne odniesienie lub uznany kod koloru. Jeżeli format siatki taki jak STL jest używany do zadań czysto addytywnych, potwierdź rozdzielczość eksportu, ponieważ gruba siatka będzie widoczna na zakrzywionych powierzchniach.
P3: Czy drukowane części można wykorzystać jako rzeczywiste komponenty produkcyjne, czy tylko jako prototypy?
Mogą one stanowić oryginalne komponenty produkcyjne, jeśli materiał i proces zostaną wybrane świadomie. Części nylonowe pokryte proszkiem, szczególnie gatunki wypełnione, służą jako wsporniki, obudowy, kanały i osprzęt do zastosowań końcowych w wielu gałęziach przemysłu. Części drukowane z metalu są wykorzystywane w produkcji, gdzie geometrii nie można wytworzyć w żaden inny sposób, pod warunkiem, że zostaną odpowiednio odprężone i wykończone na powierzchniach funkcjonalnych. Praktyczne ograniczenia to wykończenie powierzchni, osiągalna tolerancja bez obróbki wtórnej i długotrwałe zachowanie pod wpływem promieniowania ultrafioletowego lub długotrwałego ciepła, a wszystko to należy potwierdzić w arkuszu danych konkretnego materiału.
P4: Ile części może wyprodukować jedna forma silikonowa, zanim jakość spadnie?
Typowa forma daje około 20 do 25 akceptowalnych kopii, chociaż dokładna liczba zależy od geometrii części, podcięć i użytej żywicy odlewniczej. Agresywne podcięcia i ostre narożniki wewnętrzne szybciej zużywają silikon. W przypadku większych wymagań wiele identycznych form jest produkowanych z tego samego wzorca i uruchamianych równolegle, co pozwala zachować spójność całej partii i skraca ogólny harmonogram. Ponieważ każda forma pochodzi od jednego mistrza, zgodność wymiarowa pomiędzy formami jest na ogół bardzo bliska.
P5: Jakie tolerancje są realistycznie osiągalne w przypadku obrabianych części z aluminium i stali nierdzewnej?
Rutynowa praca w 3 osiach utrzymuje ± 0,02 mm w przypadku dobrze podpartych elementów, a jednoczesna praca w 5 osiach utrzymuje ± 0,01 mm w przypadku części przeznaczonych do obróbki z jednym ustawieniem. Osiągnięcie tych wartości zależy od grubości ścianki, długości części, strategii mocowania i stabilności termicznej podczas cięcia. Długie cienkie elementy i głębokie kieszenie zawsze będą luźniejsze niż kompaktowe, solidne. Najbardziej produktywnym podejściem jest określenie wąskich tolerancji tylko tam, gdzie wymaga tego funkcja i omówienie tych specyficznych cech z dostawcą przed ustaleniem planu procesu.
P6: W jaki sposób zapewniana jest poufność projektów zastrzeżonych?
Przed przesłaniem plików należy zawrzeć umowę o zachowaniu poufności, która powinna obejmować przechowywanie plików, dostęp wewnętrzny, ujawnienie informacji podwykonawcom oraz utylizację wzorców, osprzętu i pozostałych materiałów po zakończeniu projektu. Zapytaj konkretnie, czy Twoja geometria mogłaby kiedykolwiek pojawić się w próbkach marketingowych lub prezentacjach możliwości, i zapisz odpowiedź na piśmie. Dostawca przyzwyczajony do pracy z programami rozwojowymi będzie miał już na to zdefiniowany proces i bez wahania będzie mógł go opisać.
-
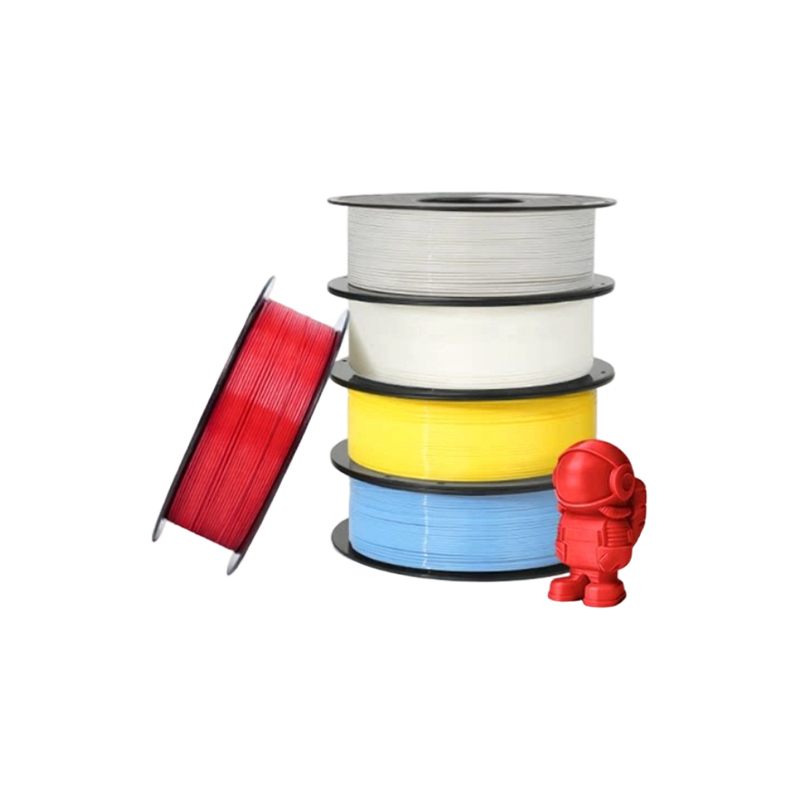 Standardowa usługa druku 3D w materiałach FDM (PLA, PETG, ABS)
-
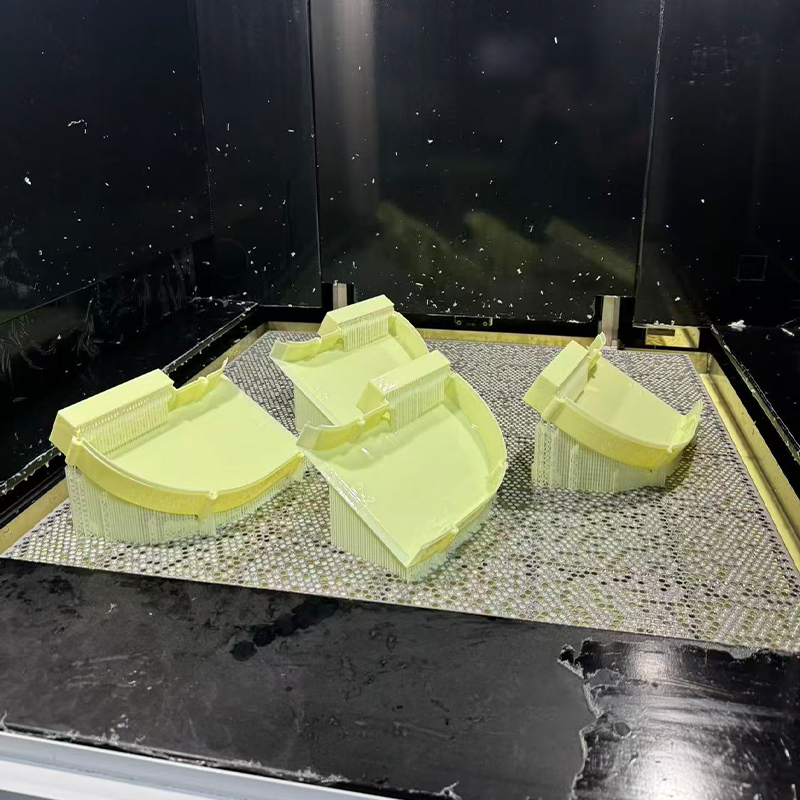 Usługa drukowania 3D w żółtej żywicy podobnej do ABS
-
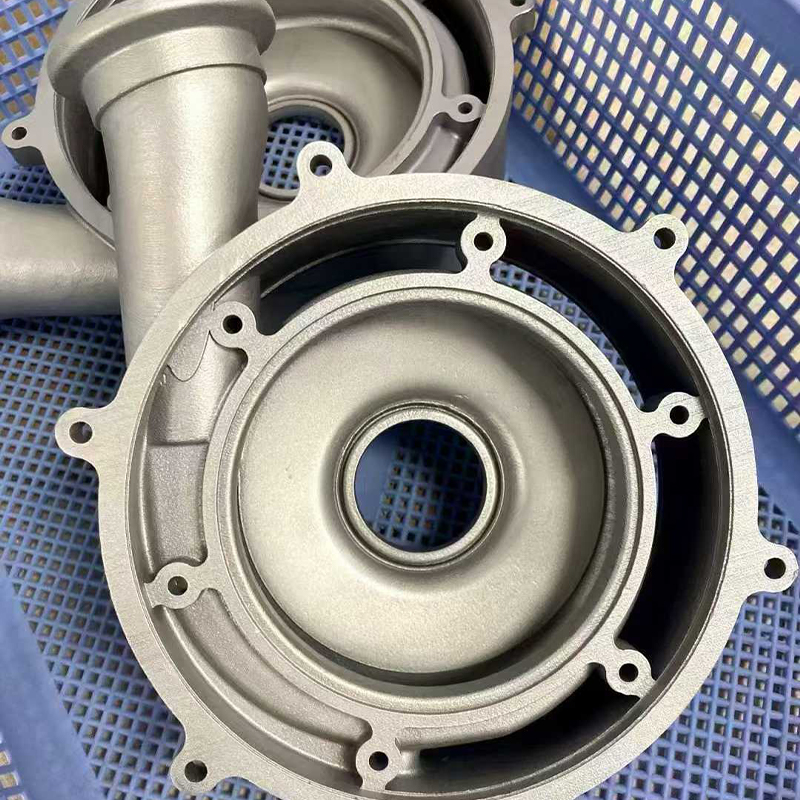 Usługa druku 3D ze stali nierdzewnej 316L
-
 Usługa druku 3D z nylonu wzmocnionego włóknem węglowym PAHT+CF o wysokiej temperaturze
-
 Usługa druku 3D z materiału wzmocnionego włóknem węglowym PPS+CF
-
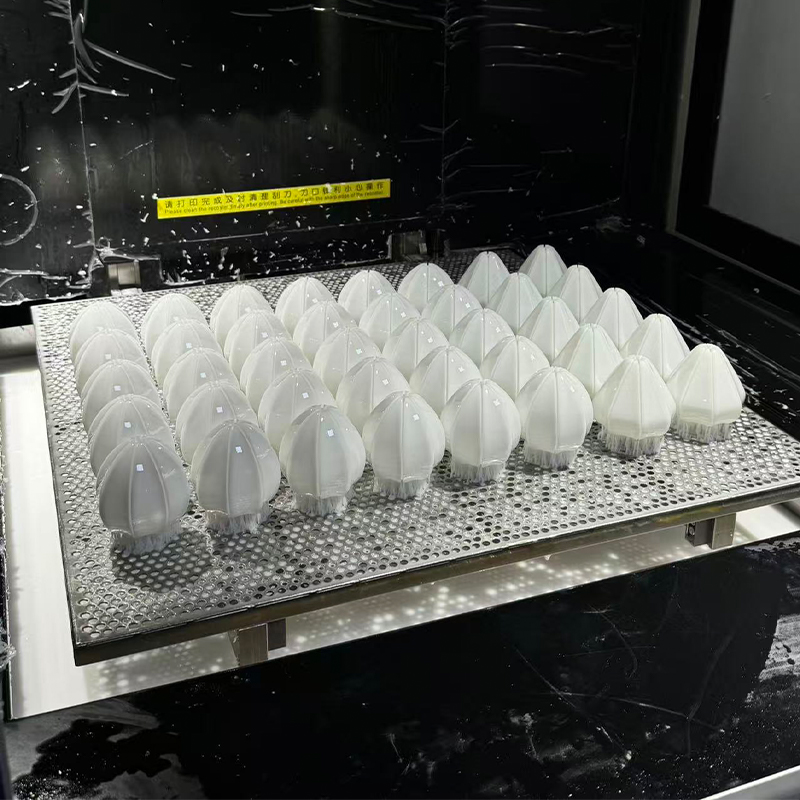 Usługa druku 3D w żywicy w kolorze złamanej bieli
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
