- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

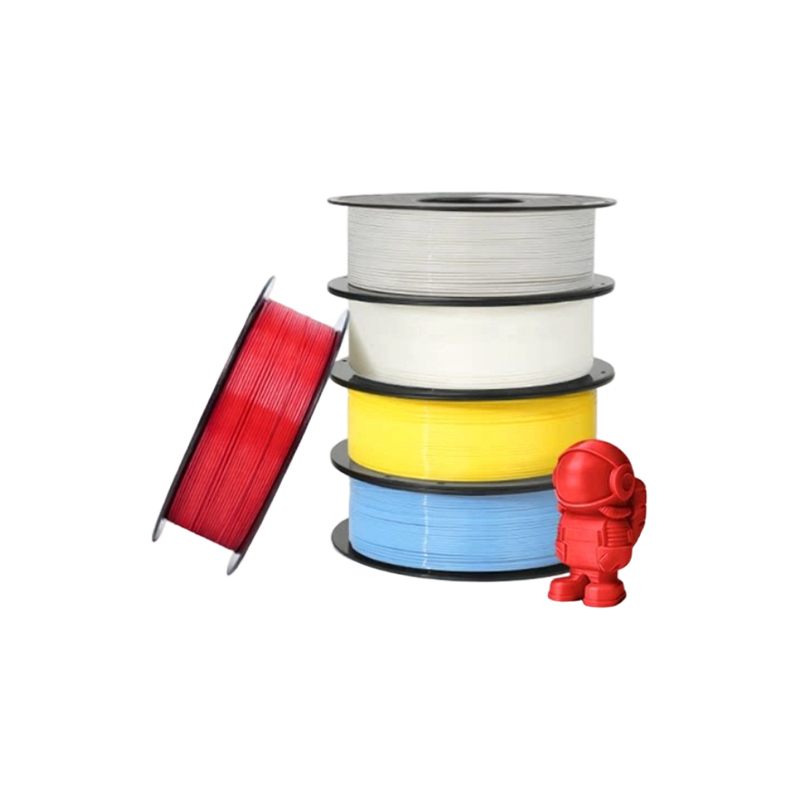
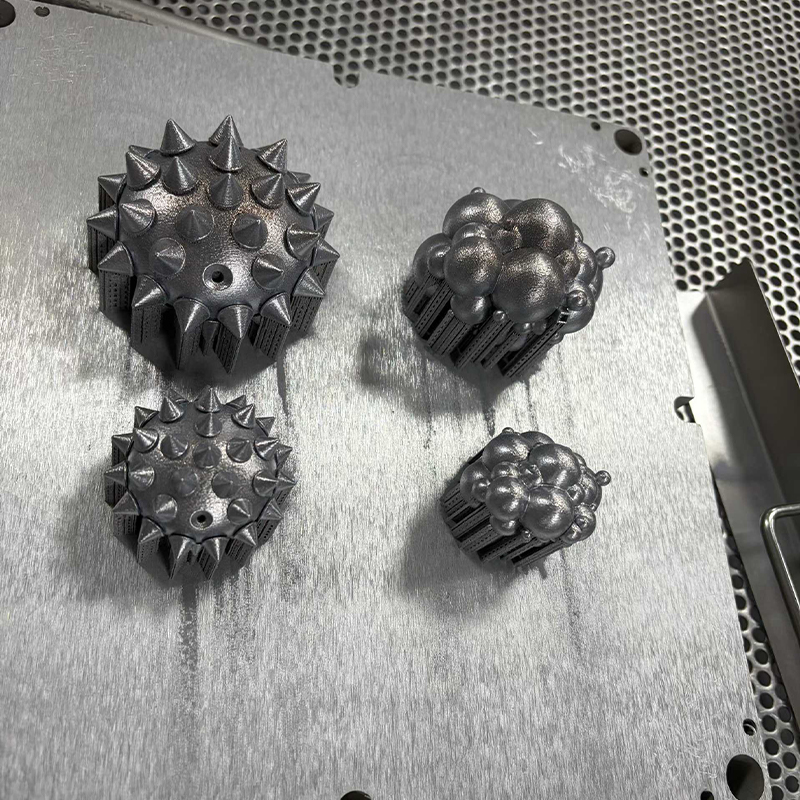
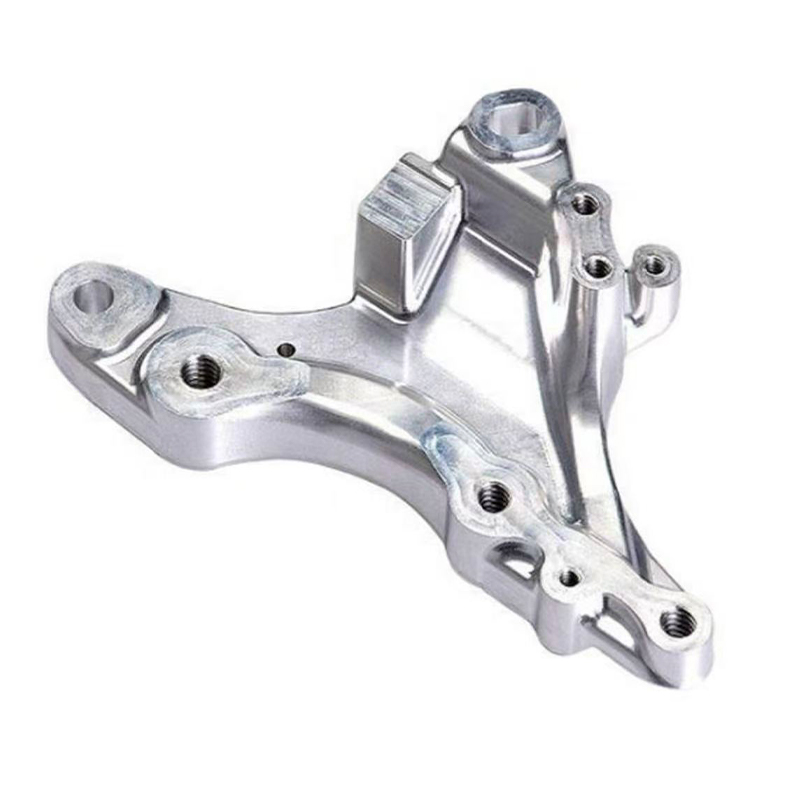
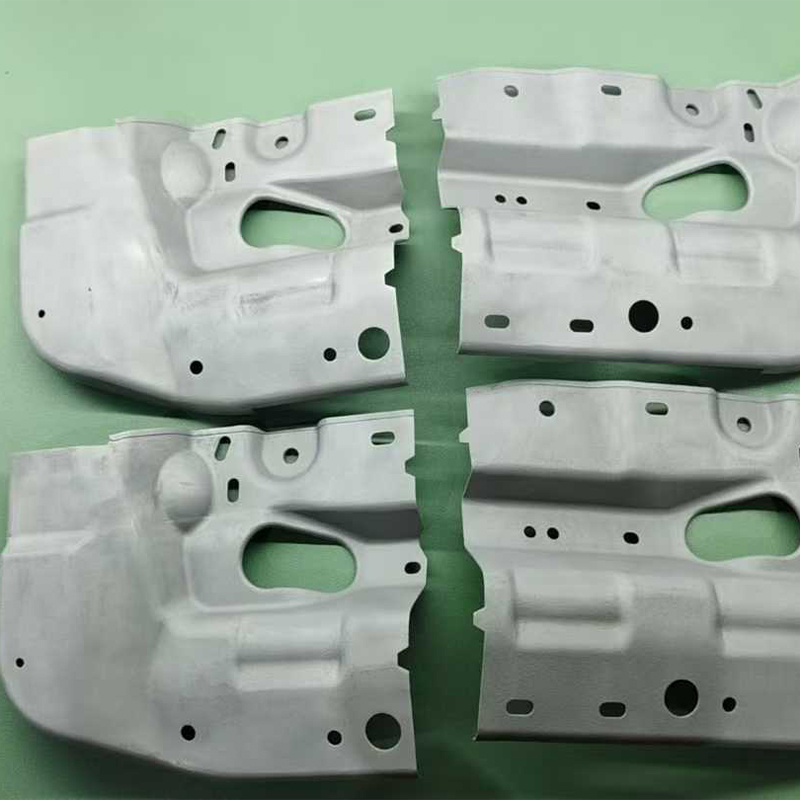
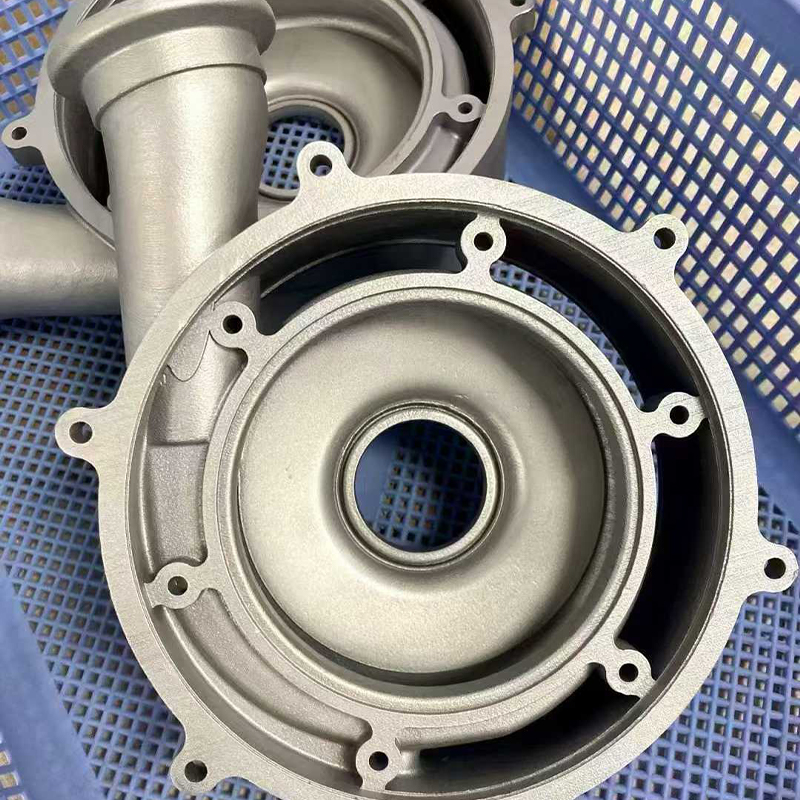
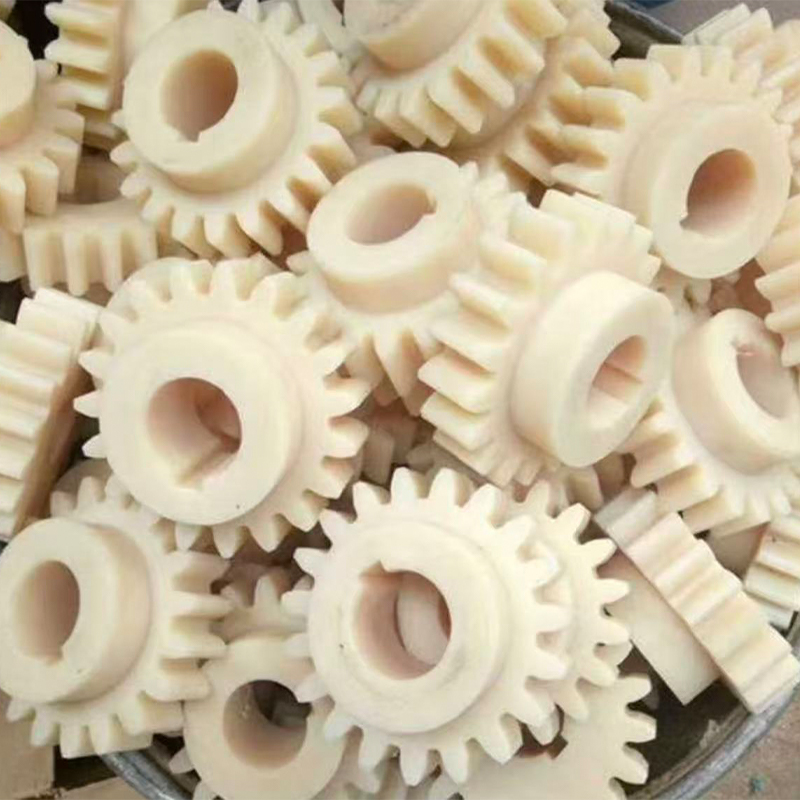
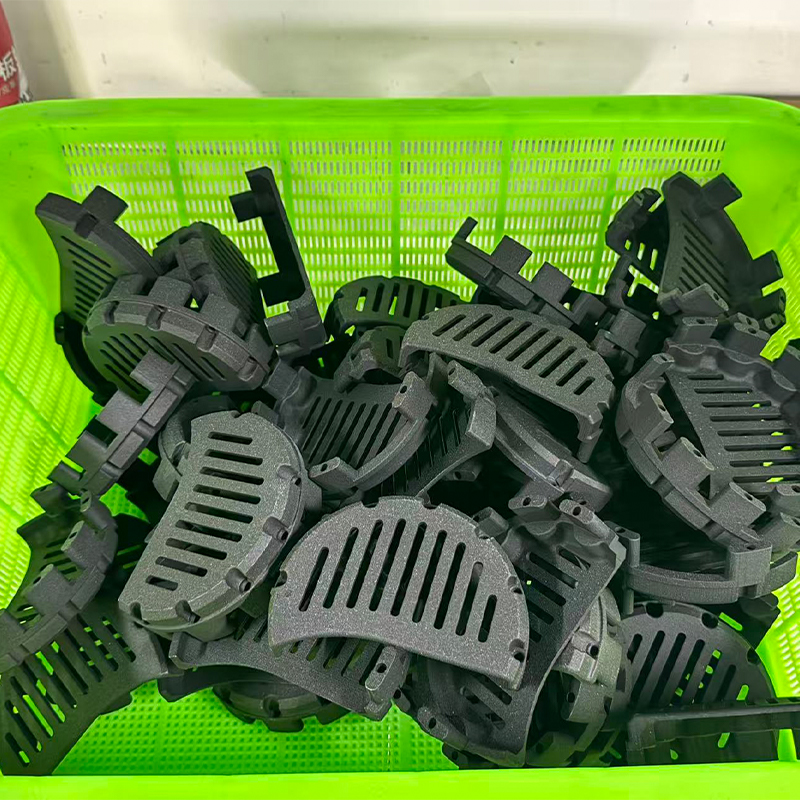
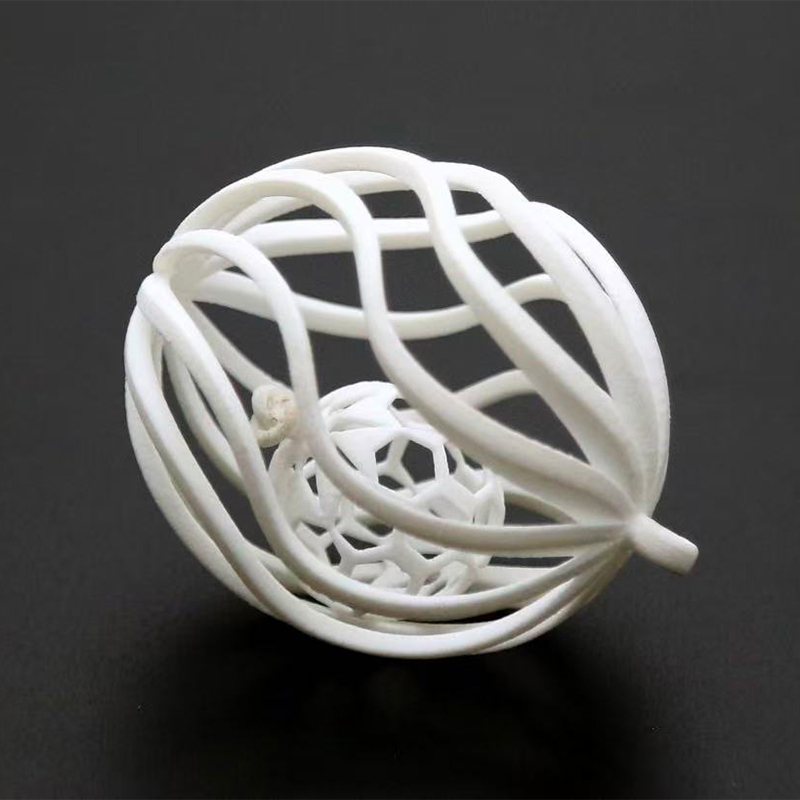
Przewodnik po drukowaniu 3D FDM, frezowaniu CNC, toczeniu i odlewaniu próżniowym w Chinach
Bezpośrednia odpowiedź: wybór pomiędzy FDM, CNC i odlewaniem próżniowym
Jeśli porównujesz fdm Usługa druku 3D przed frezowaniem CNC, toczeniem CNC lub odlewaniem próżniowym przyszłej części decyzja sprowadza się do trzech czynników: tego, jak szybko potrzebujesz obiektu fizycznego, jak w rzeczywistości musi być tolerancja oraz czy geometria jest obrotowa, pryzmatyczna czy organiczna. Drukowanie tworzyw sztucznych FDM to najszybszy i najbardziej ekonomiczny sposób utrzymania kształtu w dłoni w ciągu jednego dnia, frezowanie CNC to właściwe narzędzie w przypadku części pryzmatycznych o płaskich powierzchniach, kieszeniach i otworach, które wymagają prawdziwej tolerancji, toczenie CNC nie ma sobie równych w przypadku elementów cylindrycznych i obrotowo symetrycznych, a odlewanie próżniowe jest właściwym wyborem w momencie, gdy zatwierdzony mistrz musi uzyskać dwadzieścia lub więcej identycznych kopii . Żadna z tych czterech tras nie zastępuje pozostałych; każdy obejmuje odrębną geometrię i okno objętości, a cztery razem obejmują prawie każdą część, jaką kiedykolwiek wyprodukuje konstrukcja mechaniczna.
Krótka zasada: sięgnij po usługę drukowania 3D z tworzyw sztucznych, gdy część jest złożona, ma małą objętość i wybacza tolerancję; sięgnij po fabrykę usług frezowania CNC, gdy płaskie powierzchnie, kieszenie, szczeliny lub precyzyjne otwory definiują część; sięgnij po firmę zajmującą się toczeniem cnc, jeśli częścią jest wał, tuleja, wrzeciono lub inny kształt cylindryczny; i sięgnij po niestandardowego producenta odlewów próżniowych, gdy pojedyncza zatwierdzona próbka musi stać się partią spójnych, nadających się do malowania i funkcjonalnych części. Chińska fabryka precyzyjnego frezowania CNC, która pod jednym dachem obsługuje również odlewanie FDM i próżniowe, pozwala pojedynczej części przemieszczać się dowolną kombinacją tych tras, której faktycznie potrzebuje, bez zmiany dostawcy na każdym etapie.
W poniższych sekcjach szczegółowo opisano każdy proces, porównano go z rzeczywistymi danymi dotyczącymi tolerancji i kosztów oraz omówiono, w jaki sposób odlewanie próżniowe i formowane tłocznie części silikonowe rozszerzają tę samą platformę na produkcję małych partii.
Druk 3D z tworzyw sztucznych FDM: szybka i ekonomiczna geometria do iteracji
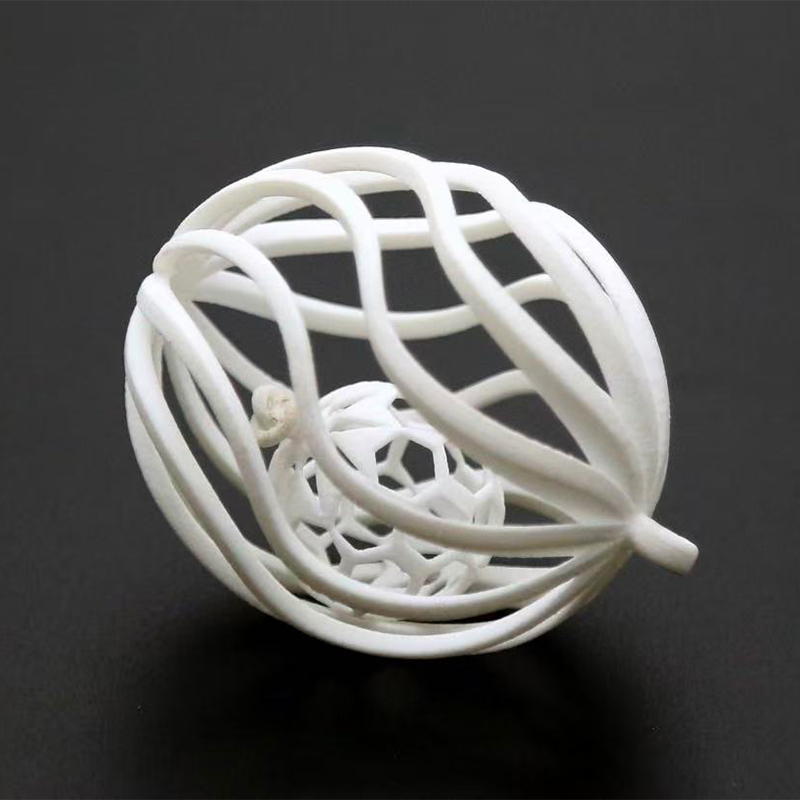
Fused Deposition Modeling buduje części poprzez wytłaczanie stopionego włókna termoplastycznego warstwa po warstwie przez podgrzewaną dyszę. Jest to najpowszechniej stosowany proces addytywny na świecie z prostego powodu: sprzęt jest niezawodny, zakres materiałów jest szeroki, a chińska fabryka usług druku 3D z tworzyw sztucznych FDM może przekształcić plik projektu w część fizyczną szybciej niż prawie jakakolwiek inna metoda produkcyjna. To sprawia, że usługa druku fdm jest domyślnym wyborem w przypadku wczesnych modeli koncepcyjnych, przyrządów mocujących, osprzętu, makiet obudów i wszelkich części, których celem jest sprawdzenie dopasowania i formy, a nie poświadczenie ostatecznej wydajności mechanicznej.
Materialne wybory, które mają znaczenie
Chiński producent niestandardowych drukarek 3D z tworzyw sztucznych FDM zazwyczaj zaopatruje się w ABS zapewniający wytrzymałość ogólnego przeznaczenia, PLA w przypadku stabilnych wymiarowo, niedrogich modeli, PETG w celu uzyskania równowagi pomiędzy wytrzymałością i odpornością na wilgoć, a także włókna konstrukcyjne, takie jak nylon, poliwęglan i kompozyty wypełnione włóknem węglowym do części, które muszą przetrwać rzeczywiste użytkowanie i obciążenia mechaniczne. Przyczepność warstw jest kierunkowa co oznacza, że części FDM są zauważalnie mocniejsze, gdy są ładowane w płaszczyźnie każdej warstwy, niż gdy są ładowane przez granice warstw, dlatego kompetentny dostawca druku 3D z tworzywa sztucznego FDM w Chinach będzie celowo ustawiał część wokół oczekiwanej ścieżki obciążenia, zamiast drukować ją w dowolnej pozycji przy użyciu najmniejszej ilości materiału.
Na powierzchni powykonawczej widoczne są linie warstw w typowej rozdzielczości od 0,1 mm do 0,3 mm, grubsze niż w przypadku procesów żywicznych, ale całkowicie akceptowalne w przypadku funkcjonalnych prototypów, elementów wewnętrznych i części przeznaczonych do malowania po przeszlifowaniu. W przypadku zastosowań, w których widoczna tekstura jest niedopuszczalna, usługi drukowania tworzyw sztucznych zazwyczaj zalecają zamiast tego proces żywicy lub proszku nylonowego, zastrzegając FDM dla jego rzeczywistych zalet: szybkości, niskiego kosztu na część przy małej objętości oraz bardzo szerokiej gamy dostępnych materiałów inżynieryjnych.
Frezowanie CNC: standard dla precyzyjnych części pryzmatycznych
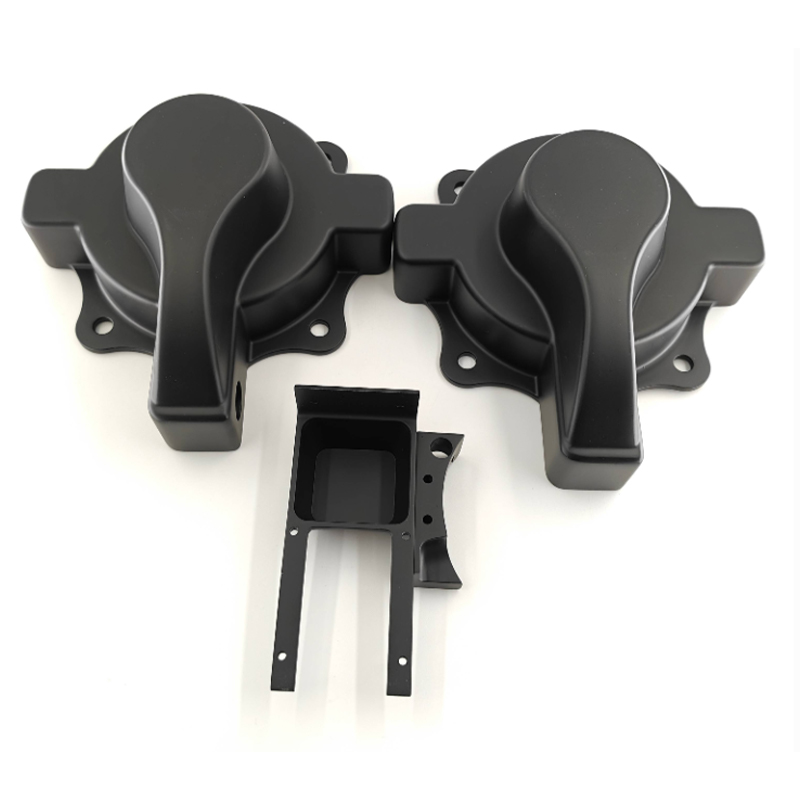
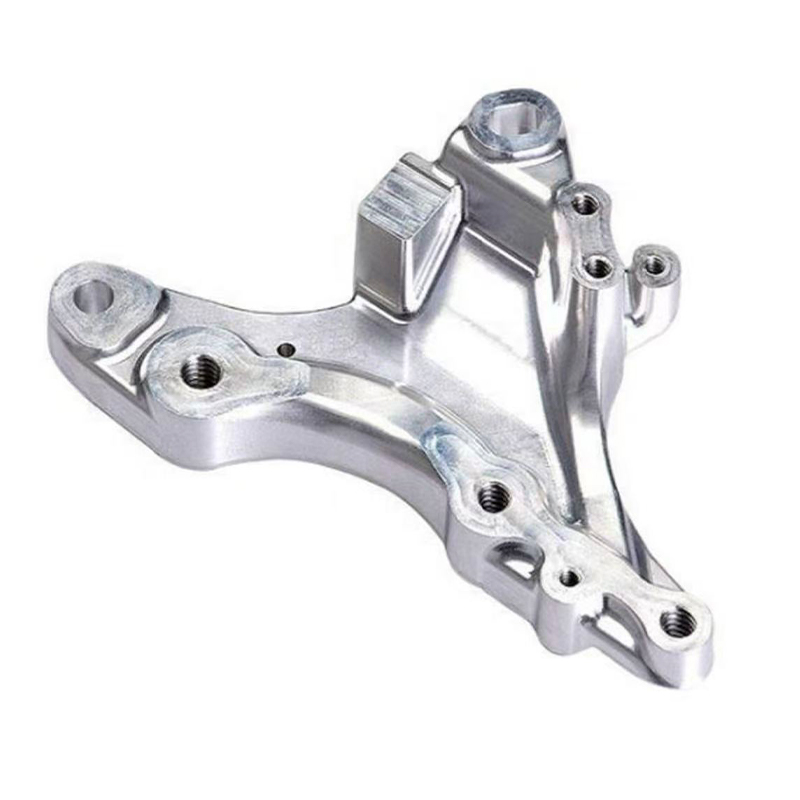
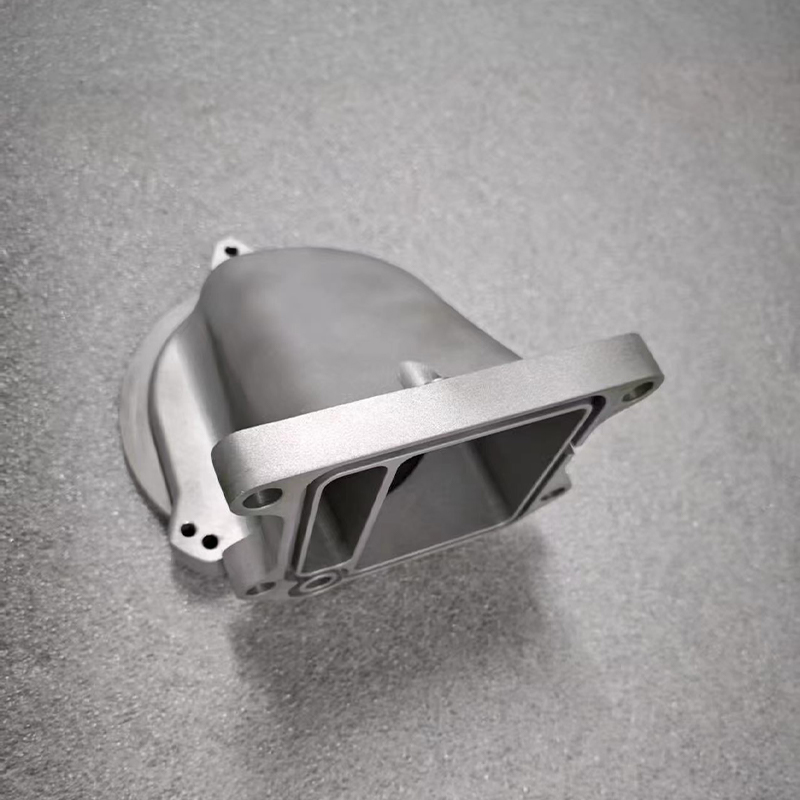
Frezowanie CNC usuwa materiał z pełnego bloku za pomocą obrotowych narzędzi skrawających prowadzonych po zaprogramowanych ścieżkach i pozostaje podstawową metodą w przypadku części definiowanych przez płaskie powierzchnie, kieszenie, szczeliny, precyzyjne otwory i elementy montażowe. Producent usług frezowania CNC w Chinach wykorzystuje aluminium, stal, stal nierdzewną, mosiądz, tytan i szeroką gamę konstrukcyjnych tworzyw sztucznych, a proces obejmuje skalę od pojedynczego prototypowego frezowania cnc po serie produkcyjne tysięcy identycznych części.
Frezowanie trójosiowe a frezowanie wieloosiowe
Standardowe frezowanie trójosiowe skutecznie radzi sobie z większością geometrii pryzmatycznej i stanowi podstawę każdej niestandardowej operacji frezowania CNC. Jednakże części posiadające elementy na wielu powierzchniach wymagają zmiany położenia pomiędzy operacjami, chyba że warsztat ma możliwości obróbki w czterech lub pięciu osiach, a każda zmiana położenia stwarza niewielką możliwość wystąpienia błędu przy układaniu stosów. Dział frezowania CNC wyposażony w maszyny wieloosiowe może pomieścić elementy z kilku powierzchni w jednym układzie współrzędnych w jednym ustawieniu, co znacząco poprawia relację między tymi cechami w porównaniu z częścią, która została dwukrotnie odwrócona i ponownie zamocowana.
Gdzie duże frezowanie cnc zmienia rozmowę
W przypadku płyt ponadgabarytowych, wsporników konstrukcyjnych i ram podstawowych duże frezowanie CNC zależy od maszyn bramowych o większym przesuwie, a nie od standardowych pionowych centrów obróbczych. W przypadku dużych części dominującym problemem staje się stabilność termiczna , ponieważ wahania temperatury na aluminiowej płycie o grubości jednego metra mogą wymiernie przesunąć element poza tolerancję, zanim część opuści maszynę, dlatego też poważne zakłady wielkoformatowe obrabiają maszyny w środowiskach o kontrolowanej temperaturze i pozwalają na normalizację materiału przed końcowym cięciem.
Toczenie CNC: właściwy proces dla geometrii obrotowej
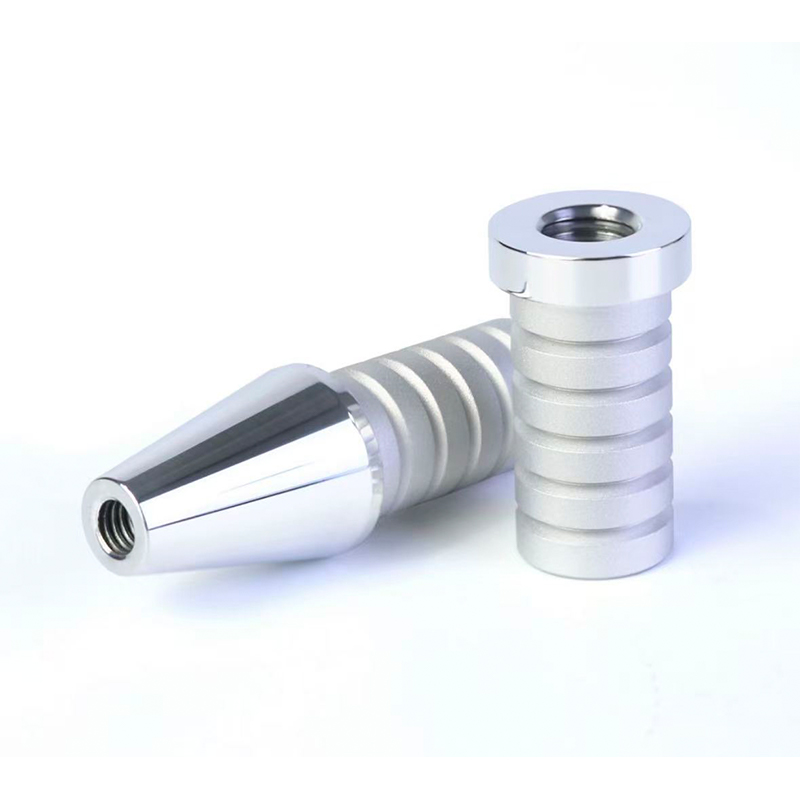
Toczenie CNC obraca przedmiot obrabiany względem nieruchomego lub ruchomego narzędzia tnącego, co czyni go naturalnym procesem w przypadku każdej części, która jest zasadniczo cylindryczna: wałów, tulei, wrzecion, sworzni, rolek i złączek gwintowanych. Chińska fabryka usług tokarskich CNC zazwyczaj utrzymuje węższe tolerancje i wykańcza powierzchnie części obrotowych w sposób bardziej spójny niż kiedykolwiek w przypadku frezowania, ponieważ ciągły obrót tworzy naturalnie jednolitą powierzchnię, a nie serię oddzielnych przejść narzędzia.
Narzędzia na żywo i operacje łączone
Nowoczesne centra tokarskie wyposażone w oprzyrządowanie napędzane mogą frezować płaskowniki, wiercić otwory poprzeczne i wycinać rowki wpustowe bez przenoszenia części do osobnej frezarki. Właśnie w ten sposób firma tokarska cnc zmniejsza liczbę przezbrajań wymaganych przez złożoną część obrotową. Ma to znaczenie, ponieważ precyzyjne toczenie cnc zależy w dużej mierze od utrzymania pojedynczego, nieprzerwanego odniesienia od surowego pręta do gotowej części; każdy dodatkowy transfer pomiędzy maszynami to kolejna szansa na dryf koncentryczności.
Dostawca OEM z branży toczenia CNC z Chin, produkujący duże ilości pojedynczej części obrotowej, takiej jak tuleja lub śruba pasowana, zazwyczaj wykonuje to zadanie na tokarce CNC z podawaniem pręta, co pozwala na ciągłą produkcję bez nadzoru po zatwierdzeniu programu. Z kolei chiński producent ODM toczenia CNC opracowujący nowy komponent obrotowy na podstawie koncepcji klienta spędzi proporcjonalnie więcej czasu na weryfikacji pierwszego artykułu przed przystąpieniem do ciągłej produkcji.
Frezowanie i toczenie obok siebie
Poniższa tabela podsumowuje naturalne zastosowania frezowania i toczenia, aby pomóc zespołowi projektowemu w skierowaniu części do prawidłowego procesu przed złożeniem wniosku o wycenę.
| Atrybut | Frezowanie CNC | Toczenie CNC |
|---|---|---|
| Najlepiej dopasowana geometria | Bloki pryzmatyczne, płyty, obudowy | Wały, tuleje, części obrotowe |
| Typowa tolerancja | ±0,02 mm | ±0,01 mm średnicy |
| Wykończenie powierzchni | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Typowe konfiguracje złożonej części | 2–4 (lub 1 w przypadku 5 osi) | 1–2 z oprzyrządowaniem na żywo |
| Wykorzystanie materiału | Umiarkowane, zapasy blokowe | Wysoki, zapas barowy |
Tabela wyjaśnia kwestię, którą wielu kupujących po raz pierwszy pomija: toczenie generalnie zapewnia mniejszą tolerancję średnicy niż frezowanie w przypadku równoważnego wymiaru liniowego, ponieważ obracanie przedmiotu obrabianego względem nieruchomego narzędzia eliminuje błąd pozycjonowania wynikający z przesuwania frezu wzdłuż wielu osi. W zamian frezowanie zapewnia swobodę geometryczną, której toczenie po prostu nie może zapewnić: kieszenie, niecylindryczne występy i zestawy cech o wielu powierzchniach są naturalnym terytorium frezowania. Część, która łączy w sobie cylindryczny korpus z płaskimi elementami montażowymi, takimi jak obrobiony maszynowo wspornik z wałem na jednym końcu, jest często poddawana obu procesom po kolei , toczony najpierw w celu uzyskania korpusu obrotowego, a następnie frezowany w celu uzyskania spłaszczonych powierzchni, otworów i rowków wpustowych, które wykańczają część.
Precyzyjne frezowanie CNC: tolerancja trzymania, która naprawdę ma znaczenie
Słowo precyzja jest używane luźno w całej branży, dlatego warto je zdefiniować konkretnie. Chiński producent precyzyjnej obróbki CNC oferujący wysoce precyzyjne frezowanie cnc powinien być w stanie bez wahania określić, jaką tolerancję posiada jego sprzęt w odniesieniu do określonego typu cechy, według jakiej metody kontroli i na jakim poziomie ufności. Twierdzenia usługi precyzyjnego frezowania CNC, które nie mogą być poparte raportem pomiarowym i skalibrowanym przyrządem, nie są twierdzeniami, na których warto polegać w przypadku krytycznego montażu.
Co tak naprawdę wpływa na precyzję frezowanej części
Cztery czynniki dominują na wynikach precyzyjnego frezowania w świecie rzeczywistym: sztywność i stabilność termiczna maszyny, konstrukcja mocowania eliminująca ruchy części pod obciążeniem skrawającym, dobór narzędzi dopasowany do materiału i głębokości elementu oraz pomiary w trakcie procesu, które wychwytują dryf, zanim wpłynie to na całą partię. Część obrobiona w jednym ustawieniu na sztywnej platformie 5-osiowej będzie stale osiągać lepsze wyniki od tej samej części obrobionej w czterech oddzielnych ustawieniach na podstawowej maszynie 3-osiowej , nawet jeśli obie maszyny są nominalnie zdolne do osiągnięcia tej samej dokładności pozycjonowania, ponieważ każde ponowne zamocowanie ponownie wprowadza niepewność ustawienia.
Gdzie usługi prototypowania cnc wpisują się w rozmowę o precyzji
Precyzja nie dotyczy tylko serii produkcyjnych. Usługi prototypowania cnc istnieją specjalnie po to, aby sprawdzić, czy najbardziej rygorystyczne cechy projektu mogą zostać zachowane przed zatwierdzeniem pełnej partii. Pojedynczy, precyzyjnie obrobiony prototyp, zmierzony względem rysunku za pomocą współrzędnościowej maszyny pomiarowej, mówi zespołowi projektowemu więcej o możliwościach produkcyjnych niż jakakolwiek symulacja, a wykrycie problemu tolerancji w jednej części jest znacznie tańsze niż w pięciuset.
Porównanie czasu realizacji w FDM, frezowaniu, toczeniu i odlewaniu
Poziomy wykres słupkowy poniżej porównuje typowy czas realizacji, jaki upłynął od wydania pliku do zapakowanych części, w ramach czterech omówionych dotychczas procesów, dla umiarkowanie złożonej części w partii liczącej dwadzieścia sztuk.
Lektura tego wykresu wraz z wcześniejszymi opisami procesów wyjaśnia powszechne błędne przekonanie: w przypadku partii dwudziestu sztuk odlewanie próżniowe nie jest automatycznie najszybszą opcją, ponieważ samo zbudowanie formy zajmuje kilka dni, zanim będzie można rozpocząć odlewanie. Drukowanie tworzyw sztucznych metodą FDM pozostaje najszybszą metodą przy tej wielkości partii, szczególnie dlatego, że często można zagnieździć i wydrukować dwadzieścia części w jednym cyklu drukowania, szczególnie w przypadku mniejszych komponentów. Toczenie CNC kończy się przed frezowaniem w przypadku tej wielkości partii części rzeczywiście dostosowanych do tokarki, co odzwierciedla wydajność ciągłej produkcji z prętem po sprawdzeniu pierwszej części. Frezowanie CNC znajduje się pośrodku, a jego dokładne położenie zależy w dużej mierze od liczby ustawień wymaganych przez konkretną geometrię. Wartości odlewania próżniowego nie należy odczytywać jako wady procesu ; odzwierciedla raczej to, że siedem dni obejmuje budowę formy i że inwestycja czasowa zwraca się dokładnie wtedy, gdy partia przekracza dwadzieścia sztuk, co wykazała już wcześniejsza analiza krzyżowa w tej serii.
Odlewanie próżniowe i żywice poliuretanowe: mnożenie zweryfikowanej części
Po zatwierdzeniu projektu, czy to jako prototypu obrobionego maszynowo, czy jako drukowanego wzorca, chiński producent niestandardowych odlewów próżniowych może przekształcić tę pojedynczą zatwierdzoną próbkę w stałą partię bez kosztów i czasu realizacji twardych narzędzi. Proces rozpoczyna się od wzoru wzorcowego, najczęściej części precyzyjnie obrobionej lub wydrukowanej z żywicy, wykończonej dokładnie z taką powierzchnią, jakiej wymaga część produkcyjna, ponieważ silikonowa forma wiernie odwzoruje każdy szczegół wzorca, łącznie z wszelkimi niedoskonałościami.
Dlaczego wybór żywicy poliuretanowej ma znaczenie
Chiński producent odlewów próżniowych do form silikonowych oferuje szeroką gamę żywic poliuretanowych zaprojektowanych w celu symulowania określonych tworzyw sztucznych stosowanych w produkcji: sztywne gatunki podobne do ABS do obudów, elastyczne gatunki gumopodobne do uszczelek i uchwytów, gatunki wypełnione szkłem zapewniające sztywność oraz gatunki przezroczyste do rur świetlnych i soczewek. Odlewanie próżniowe poliuretanu może również obejmować cechy, które byłyby trudne w przypadku formowanej części produkcyjnej , takie jak wiele twardościomierzy odlanych w jeden element poprzez sekwencyjne odlewanie lub metalowe wkładki umieszczane w formie przed wprowadzeniem żywicy.
Części silikonowe formowane ciśnieniowo jako rozwiązanie uzupełniające
Tam, gdzie część jest w rzeczywistości elementem z gumy silikonowej, a nie sztywną symulacją tworzywa sztucznego, chiński producent części silikonowych formowanych pod ciśnieniem na zamówienie stosuje zupełnie inny proces: surową gumę silikonową umieszcza się w ogrzanej metalowej wnęce formy i utwardza pod ciśnieniem, tworząc uszczelki, uszczelki, klawiatury, uchwyty i inne części elastomerowe o właściwościach materiałowych prawdziwego silikonu, a nie żywicy, która jedynie przypomina tworzywo sztuczne. Tę metodę wybiera się zwykle, gdy część musi wielokrotnie się zginać podczas pracy, wytrzymywać szeroki zakres temperatur lub zapewniać prawdziwe uszczelnienie elastomerowe, czyli w zastosowaniach, w których symulacja odlewania próżniowego poliuretanu nie sprawdziłaby się z biegiem czasu.
Oszczędność kosztowa w zależności od wielkości partii: widok wykresu kolumnowego
Poniższy wykres kolumnowy przedstawia względny wysiłek przypadający na część w przypadku obróbki FDM, CNC i odlewania próżniowego dla pięciu wielkości partii, przy użyciu skali indeksu, gdzie niższa wartość jest bardziej efektywna, aby pokazać, jak najbardziej wydajna trasa zmienia się wraz ze wzrostem objętości.
Ten wykres kolumnowy sprawia, że wzór skrzyżowania jest konkretny, a nie abstrakcyjny. W przypadku pojedynczego elementu technologia FDM jest zdecydowanie najbardziej wydajną metodą, ponieważ nie wymaga programowania, mocowania ani inwestycji w oprzyrządowanie. W przypadku dziesięciu części te trzy ścieżki już zauważalnie się zbiegły, a odlewanie próżniowe zamyka znaczną część luki, ponieważ koszt formy zaczyna rozkładać się na więcej części. Przy trzydziestu elementach trzy kolumny są umieszczone blisko siebie, wyznaczając strefę przejściową, w której właściwy wybór zależy bardziej od tolerancji i wymagań materiałowych niż od czystej wydajności. O sto sztuk odlewanie próżniowe stało się wyraźnie mniej wydajne niż w przypadku FDM lub CNC w przypadku tego konkretnego profilu części, co przypomina, że punkt przecięcia przesuwa się wraz z rozmiarem i złożonością części, a nie według jednej uniwersalnej liczby. Przy trzystu sztukach obróbka CNC i FDM pozostają opłacalne, podczas gdy odlewanie próżniowe tego profilu zwykle zostałoby zastąpione rozmową na temat narzędzi produkcyjnych , co wykracza poza zakres czterech porównywanych tutaj procesów.
Porównanie możliwości na wszystkich czterech trasach
Poniższy wykres radarowy ocenia druk tworzyw sztucznych FDM, frezowanie CNC, toczenie CNC i odlewanie próżniowe według pięciu kryteriów, które stale pojawiają się w rzeczywistych rozmowach na temat zaopatrzenia, w skali od jednego do pięciu.
Cztery nakładające się na siebie kształty opowiadają spójną historię, czytaną obok siebie. FDM sięga najdalej w kierunku szybkości jednoczęściowej i swobody geometrycznej, potwierdzając swoją rolę jako najszybszego sposobu na utrzymanie złożonego kształtu bez użycia narzędzi. Toczenie CNC wyraźnie skupia się na kontroli tolerancji, odzwierciedlając jego naturalną przewagę w postaci precyzji średnicowej w przypadku cech obrotowych, jednocześnie ograniczając swobodę geometryczną, ponieważ zasadniczo ogranicza się do kształtów wytwarzanych przez obrót. Frezowanie CNC zajmuje szeroki, zrównoważony obszar w zakresie tolerancji, wykończenia powierzchni i zakresu materiałów, dlatego właśnie pozostaje domyślnym wyborem w przypadku ogólnych komponentów precyzyjnych. Odlewanie próżniowe zdecydowanie sprzyja skalowalności partii i wykończeniu powierzchni, jednocześnie gwałtownie zmniejszając prędkość produkcji pojedynczego elementu, dopasowując się do jego tożsamości jako procesu multiplikacji opartego na już sprawdzonej części. Brak jednego dominującego kształtu na tym wykresie jest główną lekcją płynącą z całego porównania : projekt, który zaczyna się jako model koncepcyjny FDM, przechodzi przez frezowanie lub toczenie CNC w celu sprawdzenia funkcjonalności, a kończy jako partia odlewana próżniowo, po prostu podążająca naturalną ścieżką, dla której każdy proces został stworzony.
O Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. jest pionierem w dziedzinie innowacji przemysłowych i produkcji. Nasz zespół ekspertów zajmujących się projektowaniem zamienia pomysły klientów w praktyczne, estetyczne projekty produktów. Oferujemy druk 3D z żywicy, nylonu, metalu i innych materiałów oraz dysponujemy zaawansowaną obróbką. Replikacja form silikonowych pozwala na tanią i precyzyjną produkcję w małych partiach. Obróbka powierzchniowa, taka jak malowanie, poprawia wygląd produktu. Dzięki naszej kompleksowej usłudze klienci mogą zakończyć proces od projektu do produktu na jednej platformie, oszczędzając czas i koszty. Naszym celem jest bycie niezawodnym, długoterminowym partnerem w rozwoju przemysłu.
W ramach tej struktury druk tworzyw sztucznych FDM wspiera najwcześniejsze iteracje koncepcji, precyzyjne frezowanie i toczenie CNC sprawdza i produkuje funkcjonalne komponenty metalowe i plastikowe, odlewanie próżniowe i formowane tłocznie części silikonowe rozszerzają zatwierdzony projekt na spójną małą partię, a wykończenie powierzchni zapewnia każdą część w stanie wymaganym przez jej zamierzone zastosowanie. Każdy etap działa na tym samym pliku części i tym samym punkcie kontaktowym inżyniera i to właśnie odróżnia kompleksową platformę od zbioru oddzielnie zarządzanych dostawców.
Przygotowanie części do frezowania, toczenia lub odlewania
Dobrze przygotowany plik skraca czas wyceny i zmniejsza ryzyko błędnej interpretacji wymagania. Poniższa lista obejmuje szczegóły, które najbardziej bezpośrednio wpływają na to, czy część frezowana, toczona lub odlewana wróci dokładnie tak, jak powinna.
- Jeśli w grę wchodzi funkcja precyzyjna, udostępnij plik natywny lub plik STEP zamiast eksportu siatki.
- Zamiast oznaczać każdy wymiar jako krytyczny, wymień dwie lub trzy cechy, które rzeczywiście kontrolują dopasowanie lub funkcję.
- Podaj schemat odniesienia, którego część użyje podczas końcowego montażu.
- Określ dokładnie gatunek materiału, ponieważ aluminium 6061 i 7075 oraz stal nierdzewna 303 i 316 zachowują się zupełnie inaczej przy tej samej ścieżce narzędzia.
- Wskaż ilość obecnie i spodziewaną ilość w kolejnych miesiącach, ponieważ zmienia się to w zależności od tego, czy frezowanie, toczenie czy odlewanie próżniowe jest bardziej efektywną metodą.
Dostawca, który otrzyma te informacje w pierwszej wiadomości, może zazwyczaj przesłać sensowną wycenę i komentarz dotyczący możliwości produkcyjnych jeszcze tego samego dnia, zamiast zadawać serię wyjaśniających pytań, zanim w ogóle rozpocznie się prawdziwa rozmowa.
Często zadawane pytania
P1: Kiedy w przypadku prototypu wybrać druk FDM zamiast obróbki CNC?
Wybierz FDM, gdy priorytetem jest szybkość i złożoność geometryczna, a nie wąska tolerancja lub określony certyfikowany materiał. FDM specjalizuje się w wewnętrznych wgłębieniach, organicznych kształtach i szybkich iteracjach projektu, w których część może zmieniać się trzy razy w tygodniu. Gdy projekt się ustabilizuje, a część wymaga określonego materiału konstrukcyjnego, wąskiej tolerancji lub wykończonego wyglądu, bardziej odpowiednią metodą staje się obróbka CNC.
P2: Jaka jest różnica w praktyce pomiędzy trzyosiowym a pięcioosiowym frezowaniem CNC?
Frezowanie trójosiowe przesuwa narzędzie tnące w trzech kierunkach liniowych i skutecznie radzi sobie z większością płaskich i kieszeniowych geometrii, ale wymaga zmiany położenia części, aby uzyskać dostęp do elementów na innych powierzchniach. Frezowanie pięcioosiowe zapewnia jednoczesny ruch obrotowy, umożliwiając narzędziu osiągnięcie złożonych kątów i wielu powierzchni bez konieczności zmiany położenia części. Praktyczną korzyścią jest to, że elementy obrabiane w jednym ustawieniu pięcioosiowym zachowują ściślejsze powiązanie ze sobą niż te same elementy obrabiane w kilku układach trzyosiowych.
P3: Dlaczego toczenie CNC jest ogólnie bardziej precyzyjne niż frezowanie elementów cylindrycznych?
Toczenie powoduje ciągły obrót przedmiotu obrabianego względem narzędzia tnącego, co tworzy naturalnie jednolitą, koncentryczną powierzchnię bez dyskretnych segmentów ścieżki narzędzia, których wymagałoby frezowanie okrągłego elementu. Takie podejście polegające na cięciu ciągłym zmniejsza błąd pozycjonowania, który gromadzi się, gdy frez zbliża się do zakrzywionej powierzchni pod wieloma kątami, dlatego tolerancje średnicy na częściach toczonych są zazwyczaj węższe niż w przypadku równoważnych elementów frezowanych.
P4: Czym różni się odlewanie próżniowe od części silikonowych formowanych tłocznie?
Odlewanie próżniowe wlewa żywicę poliuretanową do formy silikonowej, aby symulować wygląd i zachowanie mechaniczne produkcyjnych tworzyw sztucznych, takich jak ABS lub polipropylen, i wybiera się, kiedy ostateczna część będzie faktycznie wykonana ze sztywnego lub półsztywnego tworzywa sztucznego. Części silikonowe formowane ciśnieniowo wykorzystują prawdziwą gumę silikonową utwardzaną pod wpływem ciepła i ciśnienia w metalowej formie i są wybierane, gdy sama część musi być prawdziwym elastomerem, takim jak uszczelka, uszczelka lub uchwyt, który musi wielokrotnie się zginać i wytrzymywać szeroki zakres temperatur.
P5: Ile ustawień wymaga typowa złożona część obrabiana?
Na standardowej maszynie trójosiowej część z elementami na wielu powierzchniach zwykle wymaga od dwóch do czterech oddzielnych ustawień, z których każde obejmuje zmianę położenia i ponowne utworzenie odniesienia do części. Na maszynie pięcioosiowej wiele z tych samych funkcji można uzyskać w jednym ustawieniu, co zmniejsza zarówno czas obróbki, jaki upłynął, jak i skumulowany błąd położenia pomiędzy elementami. Właściwa liczba ustawień danej części zależy od jej specyficznej geometrii i powinna zostać omówiona z dostawcą przed ostateczną wyceną.
P6: Jakie informacje powinienem podać, prosząc o wycenę frezowania lub toczenia?
Dołącz plik STEP, rysunek 2D oznaczający wymiary krytyczne i ich tolerancje, dokładną wymaganą klasę materiału, pożądane wykończenie powierzchni oraz potrzebną obecnie ilość wraz z oczekiwaną przyszłą objętością. Odnotowanie środowiska pracy części, w tym narażenia na temperaturę i kontakt chemiczny, pomaga także dostawcy potwierdzić, że wybór materiału jest właściwy przed rozpoczęciem obróbki, a nie po wycięciu pierwszej partii.
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
