- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

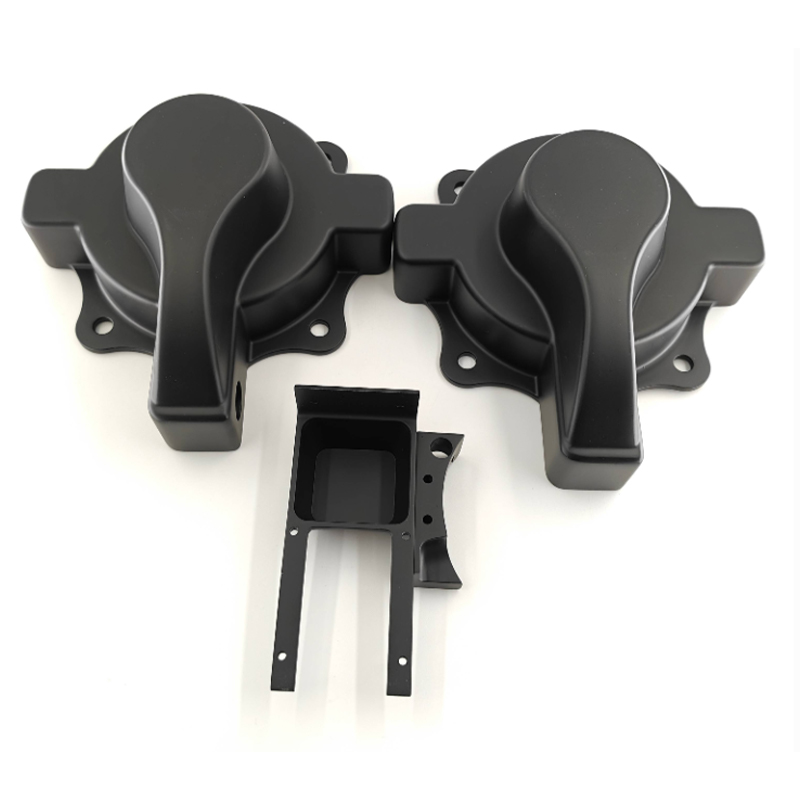
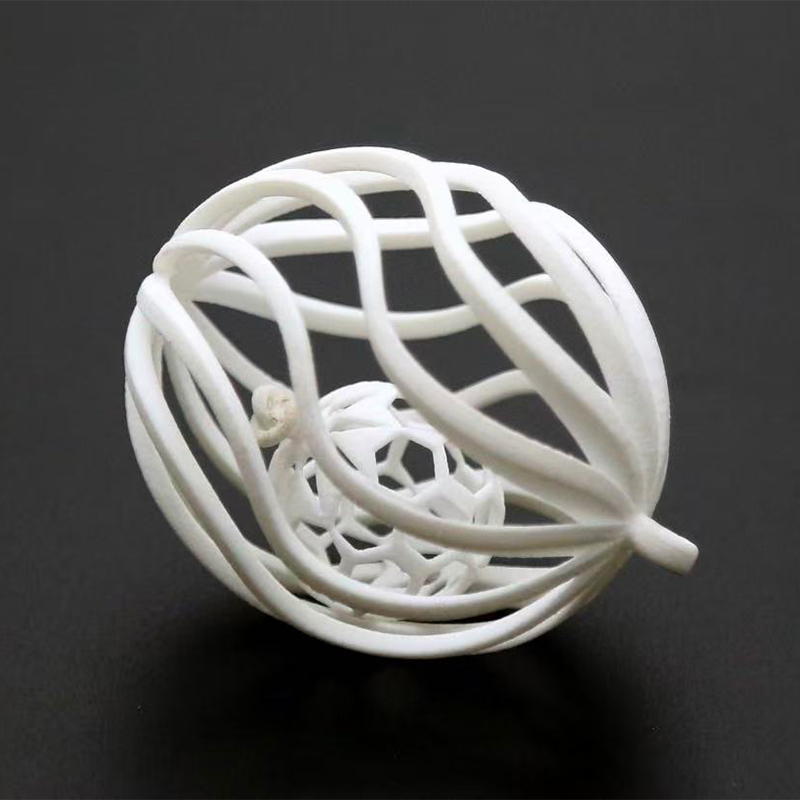
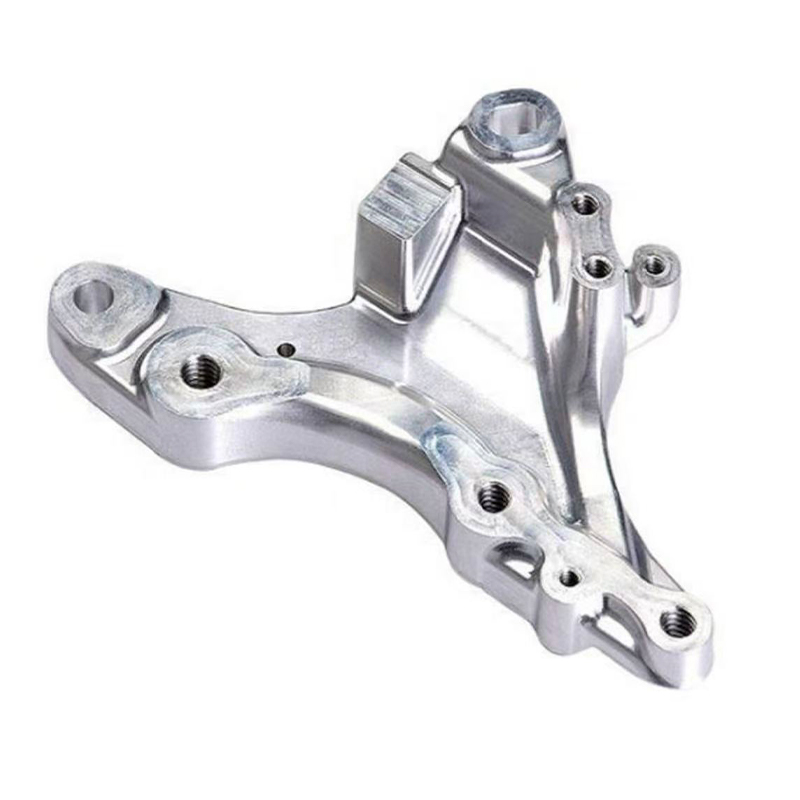
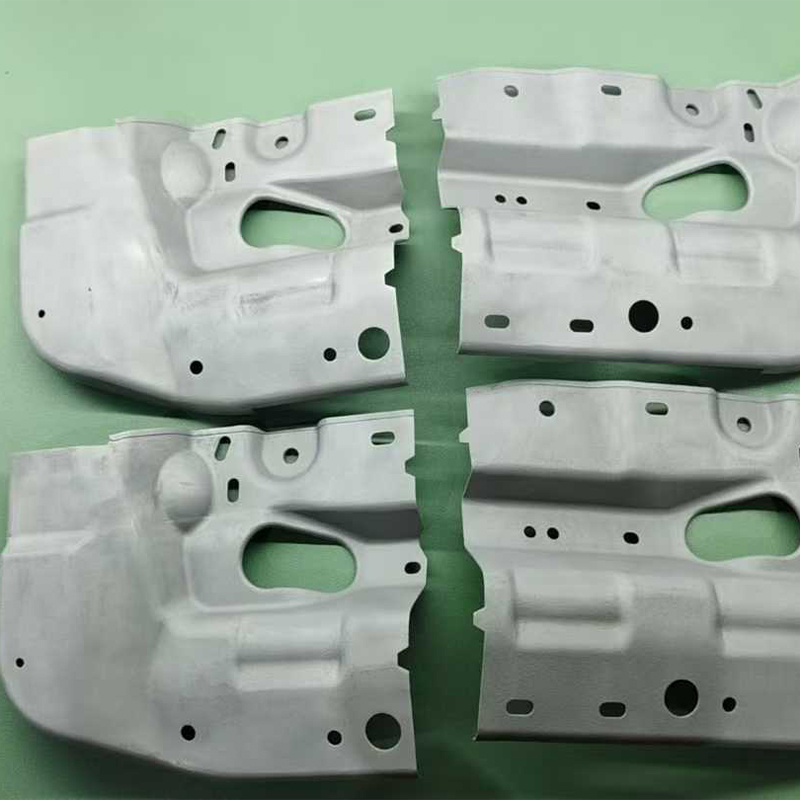
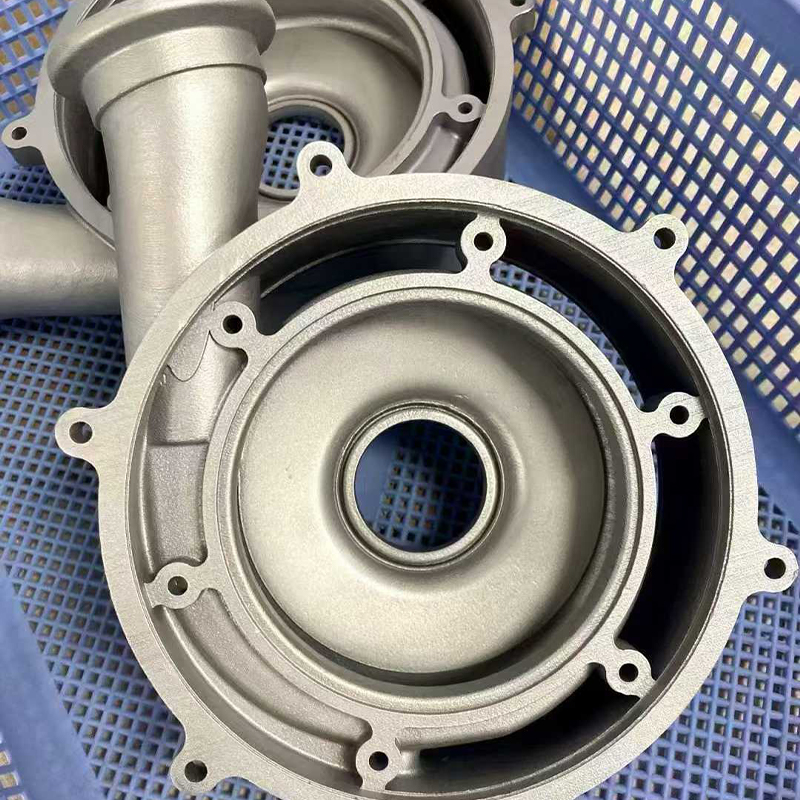
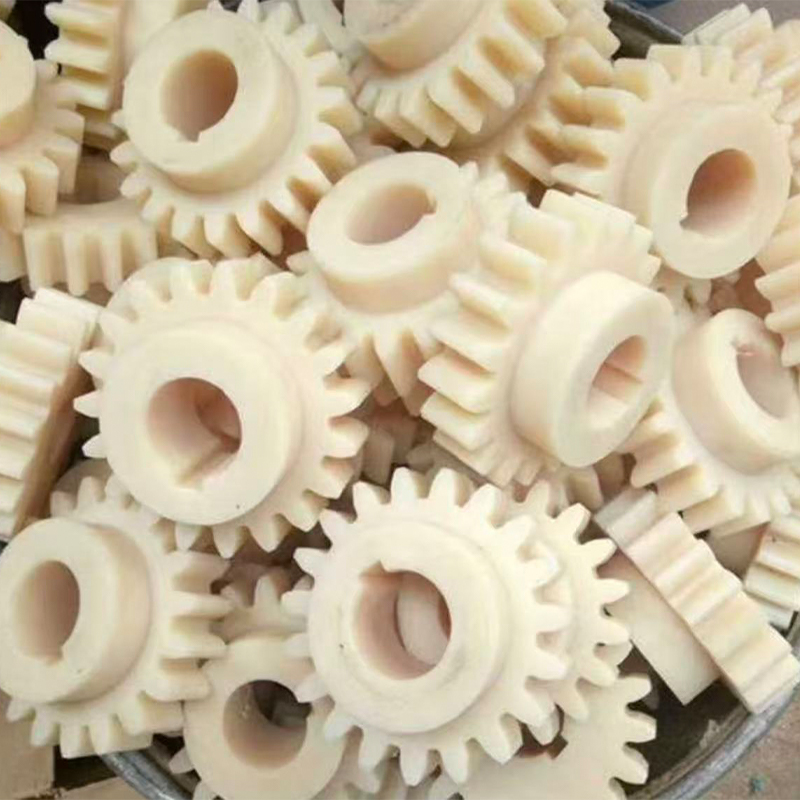
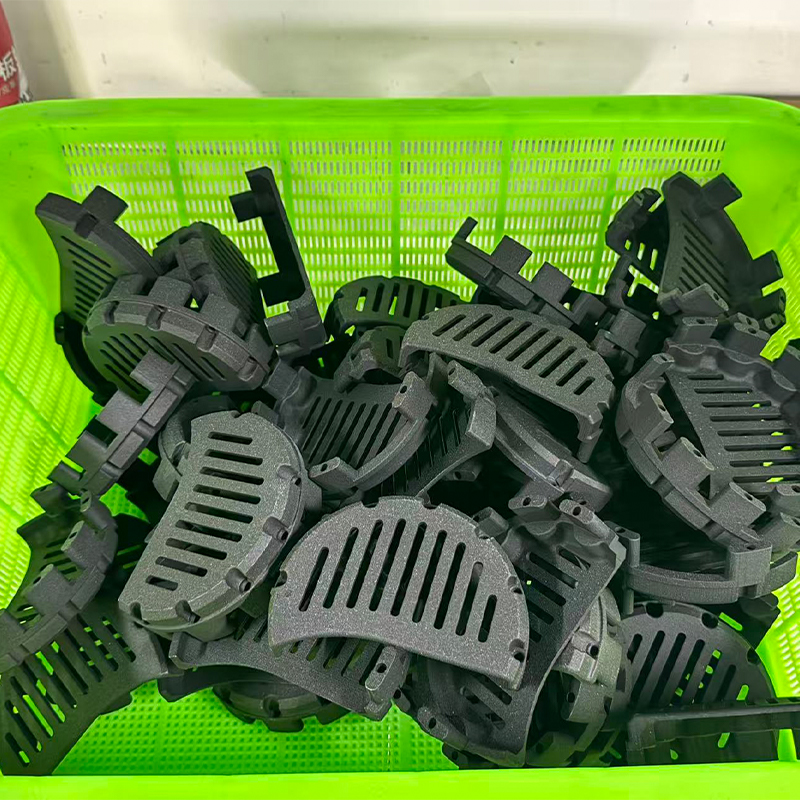
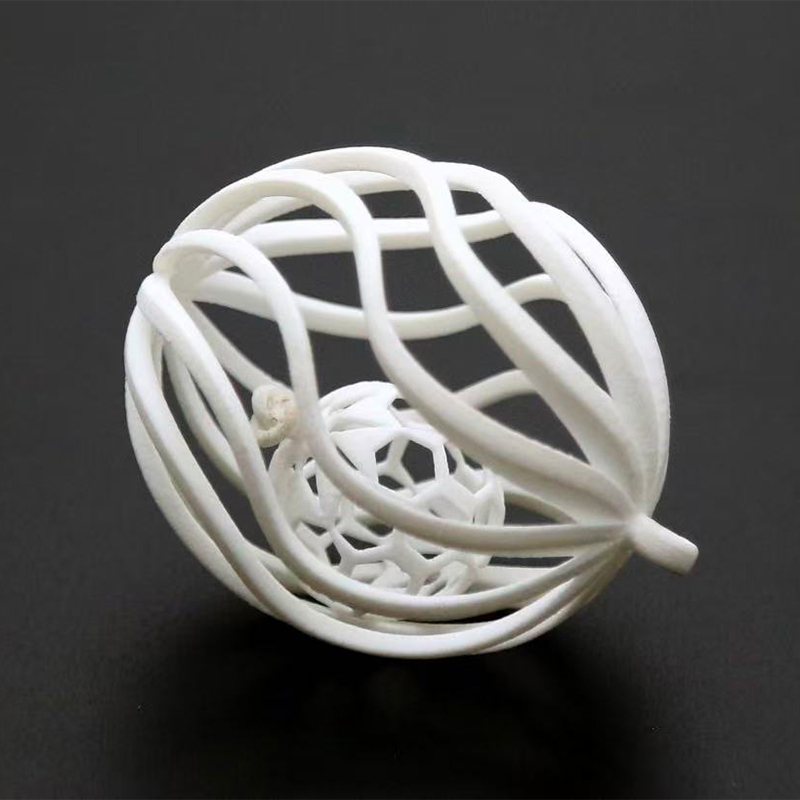
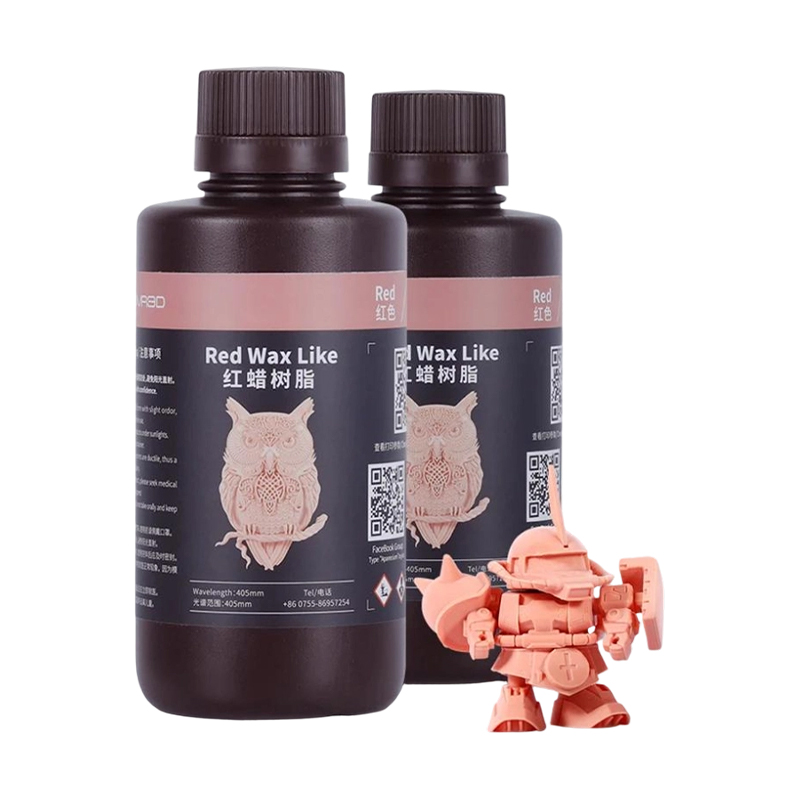
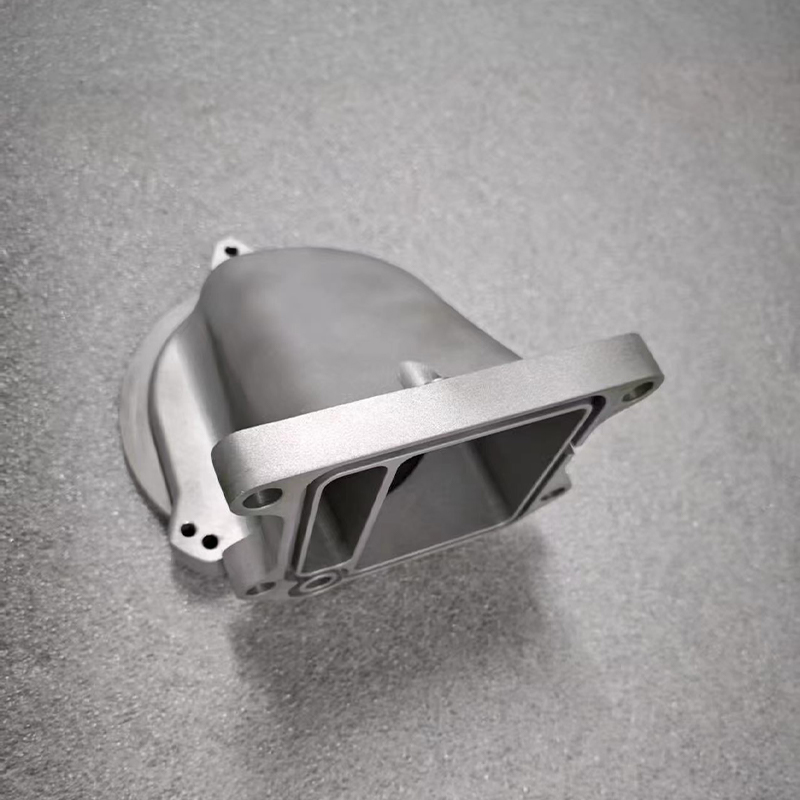
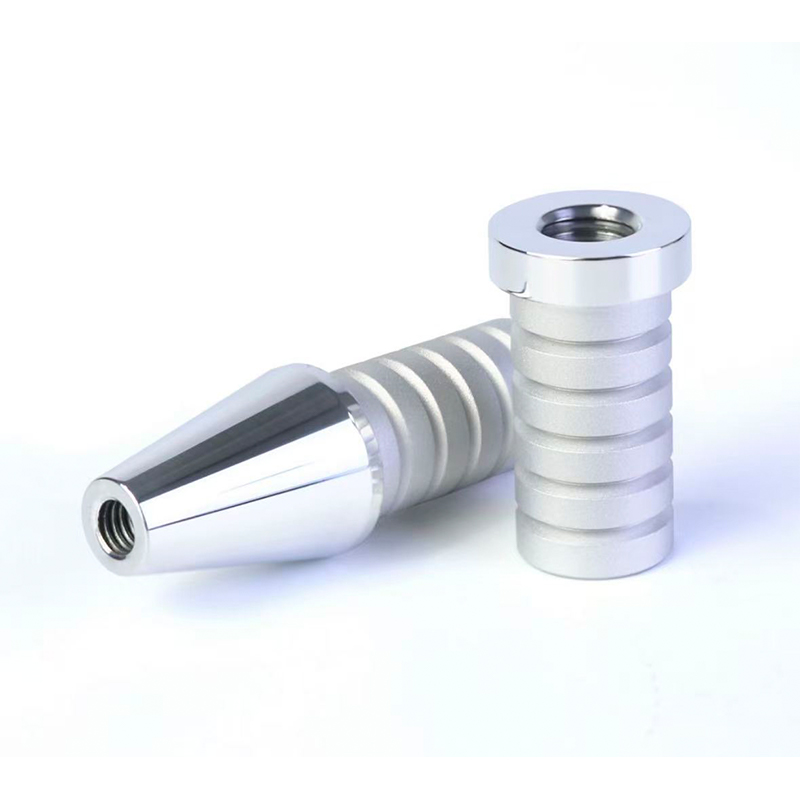
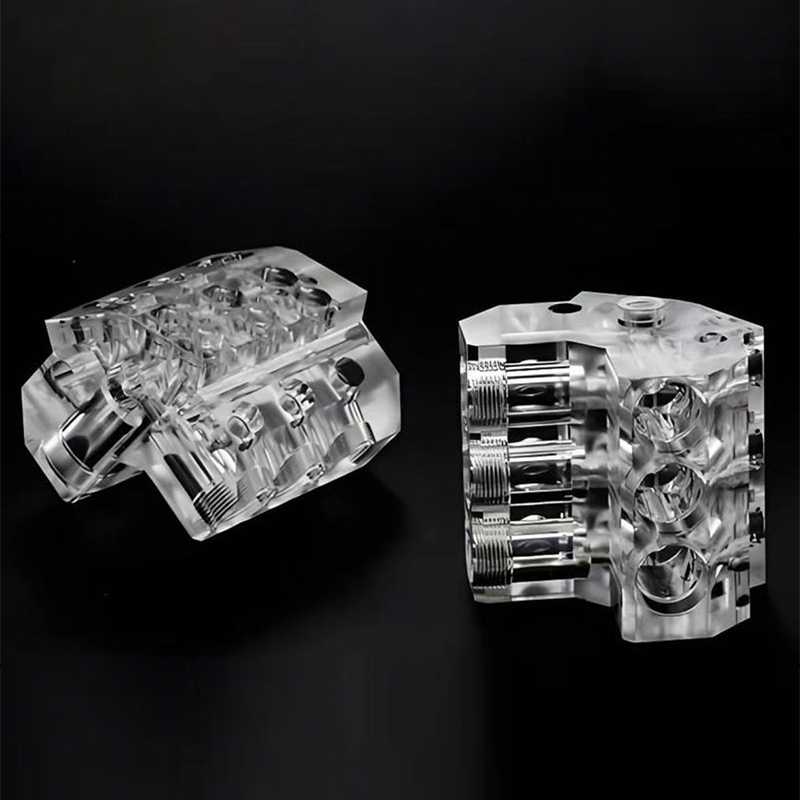
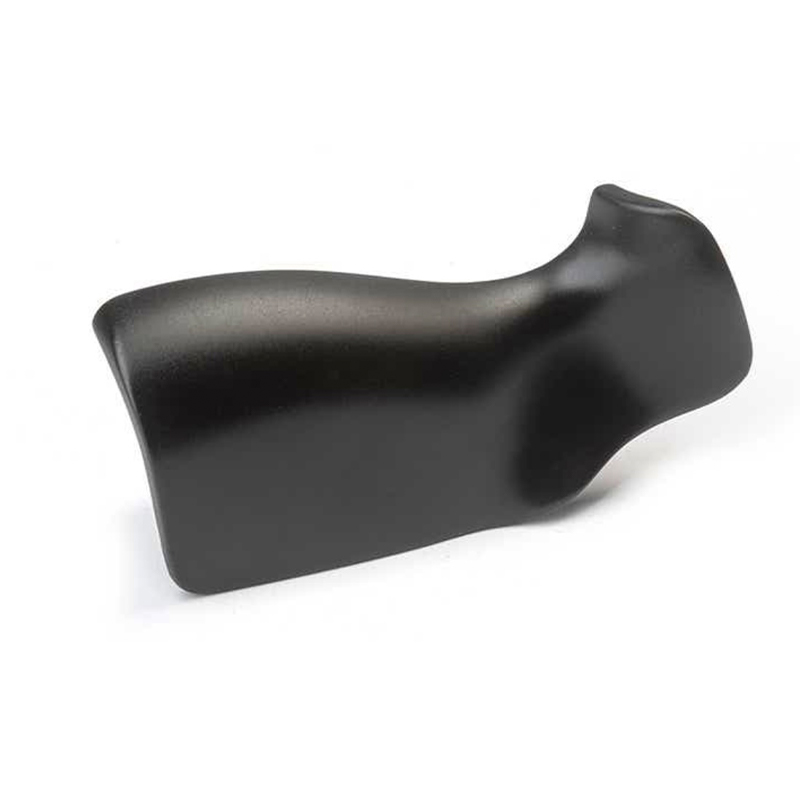
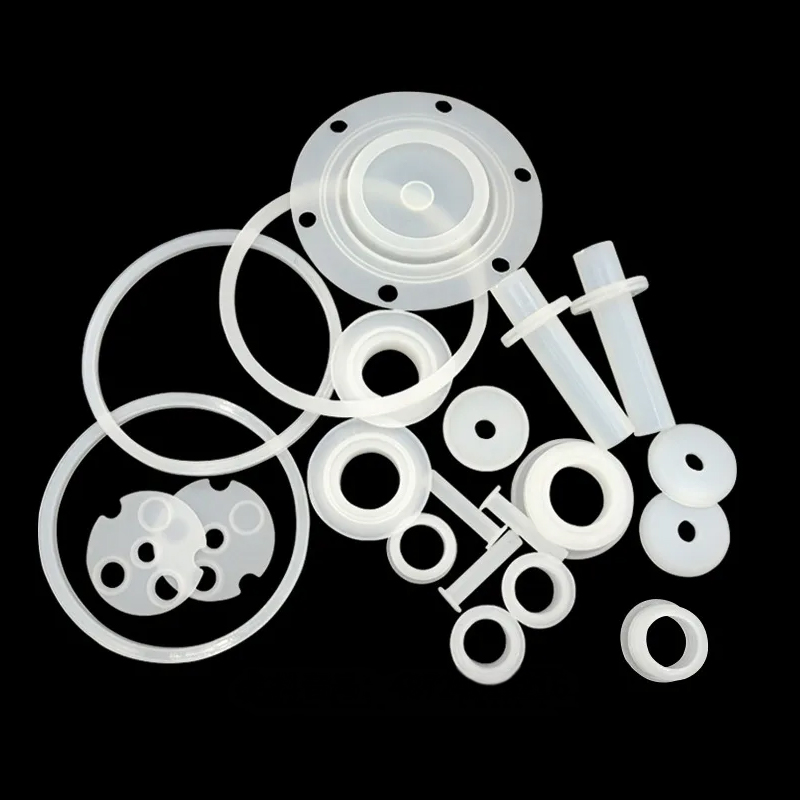
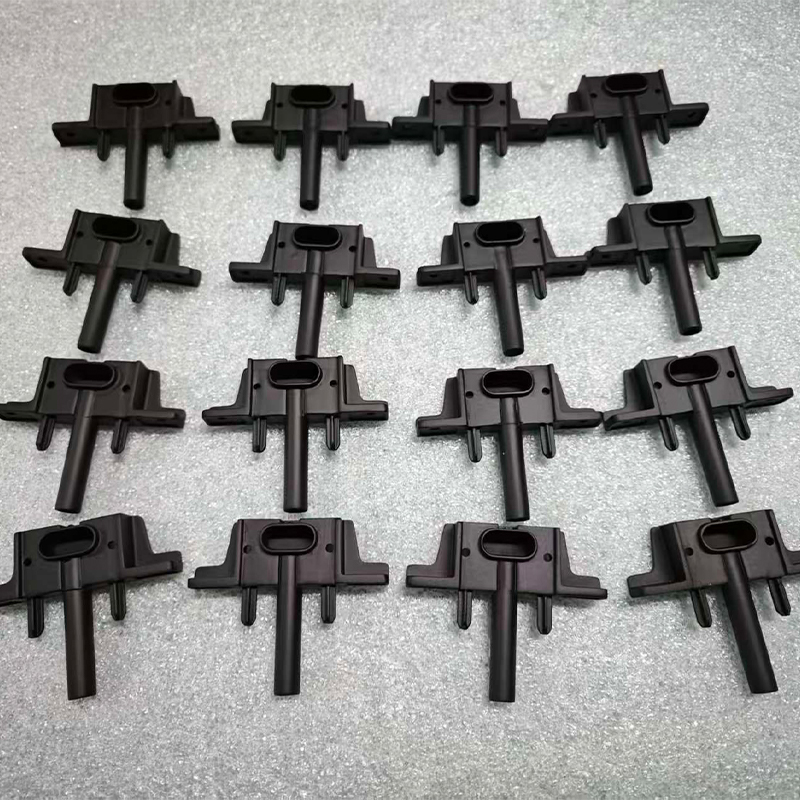
Chińska fabryka druku 3D i odlewania próżniowego SLA, DLP, SLS i SLM
Bezpośrednia odpowiedź: dopasowanie technologii druku do wymagań części
Jeśli porównujesz SLA, DLP, SLS i SLM przed złożeniem zamówienia w chińskiej fabryce usług druku 3D z żywicą SLA lub w fabryce druku 3D z nylonu SLS w Chinach, decyzja sprowadza się do trzech pytań zadanych w tej kolejności: z jakim wykończeniem powierzchni część musi opuścić maszynę, jakie obciążenie mechaniczne faktycznie wytrzyma oraz ile sztuk potrzeba w tym miesiącu w porównaniu z tym rokiem. SLA i żywice DLP wygrywają pod względem gładkości powierzchni i wierności wymiarowej, nylon SLS wygrywa pod względem trwałości funkcjonalnej bez konstrukcji wsporczych, a metal SLM wygrywa w przypadku części, które muszą wytrzymać rzeczywiste obciążenie mechaniczne i termiczne . Odlewanie próżniowe stanowi pomost do partii liczących od dwudziestu do dwustu sztuk po zatwierdzeniu wzoru głównego, a wykańczanie powierzchni to etap, który przekształca każdy z tych wyników w część, która wygląda i działa jak gotowy produkt.
Przydatny skrót do specyfikacji po raz pierwszy: wybierz SLA lub DLP, gdy część będzie oceniana naocznie lub będzie dopasowana z małym prześwitem, wybierz nylon SLS, gdy część będzie wielokrotnie obsługiwana, zaciskana lub montowana, wybierz metal SLM, gdy część wystawiona jest na działanie ciepła, ciśnienia lub obciążenia strukturalnego, którego tworzywo sztuczne nie jest w stanie wytrzymać, i wybierz odlewanie próżniowe w momencie, gdy pojedynczy zatwierdzony wzór musi stać się dziesiątkami identycznych kopii. Chiński producent niestandardowych drukarek 3D z żywicy SLA, który pod jednym dachem obsługuje również DLP, SLS, SLM, odlewanie próżniowe i wykańczanie powierzchni, eliminuje potrzebę żonglowania oddzielnymi dostawcami na każdym etapie tej decyzji.
W pozostałej części tego artykułu szczegółowo omówiono każdą technologię, porównano ją pod kątem kryteriów, które faktycznie wpływają na decyzje dotyczące zaopatrzenia, i wyjaśniono, w jaki sposób odlewanie próżniowe i wykańczanie powierzchni przechodzą od pojedynczego wydrukowanego prototypu do partii części o jakości produkcyjnej.
Druk 3D z żywicy SLA: standard dla gładkich, dokładnych prototypów
Stereolitografia utwardza warstwę po warstwie płynnej żywicy za pomocą lasera śledzonego po obszarze roboczym, co pozwala uzyskać jedne z najgładszych powierzchni powykonawczych dostępnych w dowolnym procesie drukowania 3D. Usługa druku sla 3d jest zazwyczaj pierwszym przystankiem w przypadku modeli wyglądu, przezroczystych obudów, obudów zatrzaskowych i wzorców przeznaczonych do odlewania próżniowego, ponieważ powierzchnia opuszczająca maszynę zbliża się już do wykończenia, które inne procesy osiągają dopiero po dodatkowym szlifowaniu.
Gdzie druk żywicy SLA zasługuje na swoje miejsce
Dostawca usług drukowania 3D na bazie żywicy SLA w Chinach powszechnie oferuje standardowe, wytrzymałe, przezroczyste i odporne na ciepło rodziny żywic, z których każda została opracowana do innego celu na dalszym etapie produkcji. W przypadku żywic standardowych priorytetem są drobne szczegóły i są one stosowane domyślnie w przypadku przeglądów projektów. Wytrzymałe i trwałe żywice zawężają lukę w stosunku do inżynieryjnych tworzyw termoplastycznych i zatrzasków do garniturów oraz lekkich testów funkcjonalnych. Przezroczyste żywice umożliwiają kontrolę elementów wewnętrznych bez dzielenia części, co jest cenne w przypadku projektów płynów i oświetlenia. Gatunki żaroodporne zachowują swój kształt w ciepłych warunkach i są zwykle wybieranym wyborem, gdy część z żywicy musi pełnić funkcję krótkotrwałej formy wzorcowej, ponieważ matryca musi przetrwać powtarzające się cykle odlewania silikonu bez zmiękczania.
Wysokości warstw od 0,025 mm do 0,1 mm są rutynowe i dobrze wykończoną część SLA można przeszlifować i zagruntować do powierzchni nieodróżnialnej od próbki formowanej wtryskowo po przejściu przez obróbkę powierzchni. Właśnie dlatego druk żywicy SLA tak często łączy się z odlewaniem próżniowym: drukowana część nie jest produktem końcowym, to wzór definiuje każdą następną kopię.
Drukowanie 3D z żywicy DLP: szybkość i powtarzalność serii prototypowych
Technologia Digital Light Processing utwardza cały przekrój żywicy jednym błyskiem rzucanego światła, a nie śledzenie go punkt po punkcie, co daje chińskiemu producentowi usług drukowania 3D na bazie żywicy DLP znaczną przewagę szybkości w przypadku części o małej powierzchni i znacznej wysokości. Ponieważ każda warstwa utwardza się podczas jednej ekspozycji, niezależnie od tego, ile zawiera szczegółów, technologia DLP jest szczególnie skuteczna w przypadku małych, skomplikowanych geometrycznie komponentów produkowanych w niewielkich ilościach, dlatego jest ściśle powiązana z usługą prototypu druku 3D, która wymaga szybkiego odwrócenia iteracji projektowych.
DLP ma taki sam skład chemiczny żywicy jak SLA, a co za tym idzie, znaczną część jakości powierzchni, ale obie technologie są zoptymalizowane pod kątem różnych kształtów konstrukcji: SLA skaluje się z większą gracją na dużym, płaskim obszarze konstrukcji, podczas gdy DLP skaluje się bardziej efektywnie w kierunku pionowym w przypadku mniejszych części. Dostawca usług prototypowania 3D, który potrafi wykonywać prototypy 3D, przydzieli zadanie dowolnej z dwóch maszyn, która odpowiada jej geometrii, zamiast domyślnie wybierać jedną technologię dla każdego żądania.
Typowe zastosowania DLP
- Małe obudowy złączy i zaciski wymagające drobnego gwintu lub elementów zatrzaskowych.
- Elementy sąsiadujące z zębami, aparatami słuchowymi i biżuterią wymagające tekstury powierzchni na poziomie mikrona.
- Iteracyjne cykle projektowania, w których należy wydrukować i porównać kilka wersji w ciągu jednego dnia roboczego.
- Wzory wzorcowe dla małych elementów odlewanych, które będą replikowane partiami metodą odlewania próżniowego.
Dostawca prototypów druku 3D z żywicy DLP w Chinach, który zajmuje się również obróbką i wykańczaniem części, może przenieść wzornik DLP bezpośrednio do odlewania próżniowego bez konieczności przekazywania, w tym przypadku usługa prototypu drukarki 3D przestaje być samodzielnym krokiem i staje się częścią ciągłej ścieżki produkcyjnej.
Porównanie umów SLA i DLP w zakresie wskaźników, które mają znaczenie
Kupujący często pytają, czy lepszym wyborem jest SLA czy DLP, nie zdając sobie sprawy, że oba należą do tej samej rodziny utwardzaczy żywicą i różnią się głównie sposobem stosowania światła. Poniższy wykres słupkowy ocenia obie technologie według pięciu praktycznych kryteriów w skali od jednego do dziesięciu, w oparciu o typową wydajność w dobrze zarządzanym środowisku produkcyjnym.
Z tego porównania wyróżnia się pięć punktów. Duża prędkość na płaskiej powierzchni faworyzuje SLA, ponieważ laser może prześledzić całą szeroką platformę w jednym przejściu bez spadku rozdzielczości, z jakim boryka się DLP, gdy jego stały projektor musi skalować na dużym polu. Prędkość pionowa małych części sprzyja DLP z odwrotnego powodu: niewielka powierzchnia oznacza, że każda warstwa miga niemal natychmiast, niezależnie od tego, jak wysoka jest część. Drobne szczegóły powierzchni są w zasadzie powiązane, ponieważ oba są ograniczone przez ten sam skład chemiczny żywicy i porównywalny rozmiar plamki lub piksela przy typowych ustawieniach. Duża objętość kompilacji wyraźnie faworyzuje SLA, którego podejście oparte na laserze skaluje się do większych platform znacznie bardziej ekonomicznie niż system oparty na projektorze. Powtarzalność partii nieznacznie faworyzuje technologię DLP, ponieważ identyczne części umieszczone w stałym polu projekcyjnym utwardzają się przy mniejszych zmianach położenia niż w przypadku lasera omiatającego duży obszar. Żadna technologia nie jest kategorycznie lepsza; właściwy wybór zależy całkowicie od wielkości części i kształtu partii , dlatego też poważny warsztat zajmujący się prototypowaniem usług druku 3D udostępnia oba typy maszyn, zamiast wymuszać każde zadanie na jednej platformie.
Druk 3D z nylonu SLS: części funkcjonalne bez konstrukcji wsporczych
Selektywne spiekanie laserowe łączy sproszkowany nylon za pomocą lasera w podgrzewanym złożu proszku, a niestopiony proszek wokół każdej części działa jako własne wsparcie podczas kompilacji. Ten pojedynczy fakt zmienia wszystko w tym, co może wyprodukować usługa drukowania 3D z nylonu: wewnętrzne kanały, zespoły blokujące, cienkie żebra i żywe zawiasy można zagnieżdżać i drukować razem bez konieczności późniejszego usuwania pojedynczej konstrukcji nośnej.
Zachowanie materiału mające znaczenie w przypadku rzeczywistych części
PA12 pozostaje najlepszym gatunkiem do drukowania na nylonie SSL, oferującym dobrą równowagę sztywności, odporności na uderzenia i odporności chemicznej do ogólnych zastosowań funkcjonalnych. PA11 zapewnia większe wydłużenie przed zerwaniem, co pasuje do elementów zatrzaskowych i części, które wielokrotnie wyginają się podczas pracy. Gatunki nylonu wypełnione włóknem szklanym i węglem znacznie zwiększają sztywność i stabilność wymiarową, co ma znaczenie w przypadku przyrządów, osprzętu i wsporników, które muszą utrzymywać precyzyjne odniesienie pod wpływem siły docisku. Ponieważ Części nylonowe 3D wychodzą z maszyny z właściwościami mechanicznymi wystarczającymi izotropowo w większości płaszczyzn można je traktować raczej jako autentyczne funkcjonalne prototypy niż modele wystawowe, pod warunkiem, że podczas budowy uwzględniono orientację części pod kątem faktycznie występujących obciążeń.
Powierzchnia powykonawcza ma charakterystyczną lekko ziarnistą, matową teksturę otaczającego proszku. W przypadku części, które mają zostać wykończone farbą lub kosmetycznie, tekstura ta jest usuwana podczas wykańczania powierzchni poprzez obróbkę strumieniowo-ścierną, wygładzanie parą lub szlifowanie ręczne przed nałożeniem jakiejkolwiek powłoki.
SLM Metal 3D Drukowanie: geometria, której nie można osiągnąć obróbką
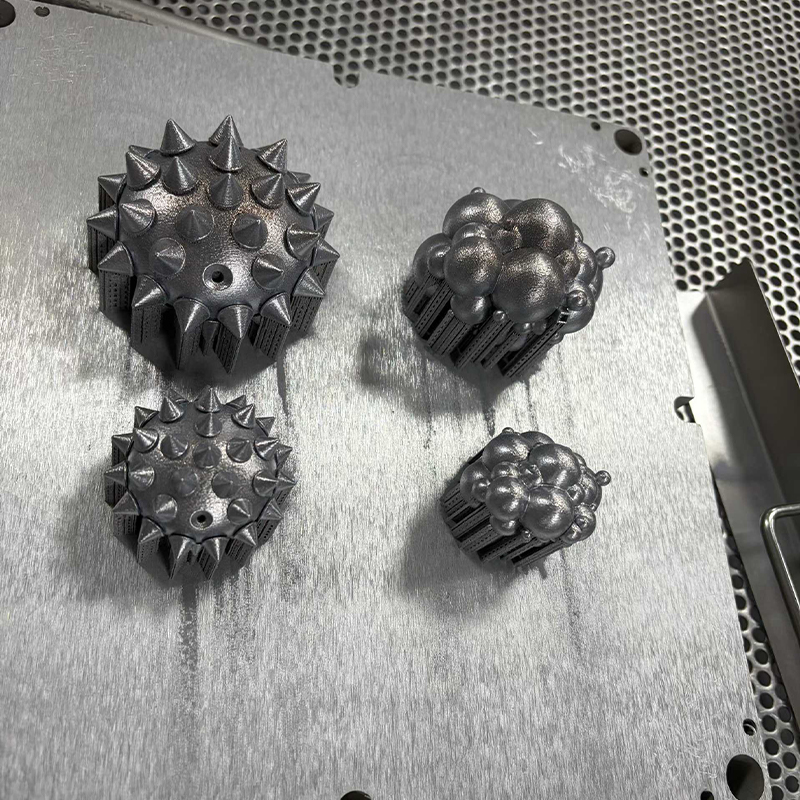
Selektywne topienie laserowe całkowicie topi proszek metalowy warstwa po warstwie, tworząc gęste, funkcjonalne części metalowe bezpośrednio z pliku cyfrowego. Operacja przemysłowego drukowania 3D z metalu opiera się na geometrii, której narzędzie tnące fizycznie nie może osiągnąć: konforemne kanały chłodzące, które dopasowują się do konturu wnęki formy, wewnętrzne struktury siatkowe, które zmniejszają wagę przy jednoczesnym zachowaniu sztywności, oraz zoptymalizowane pod kątem topologii ścieżki obciążenia, które prowadzą materiał tylko tam, gdzie analiza naprężeń wskazuje, że należy.
Dyscyplina materiałowa i postprocessingowa
Chińska fabryka usług druku 3D w metalu SLM zazwyczaj przetwarza stopy aluminium na lekkie części konstrukcyjne, gatunki stali nierdzewnej na komponenty odporne na korozję, stale narzędziowe na wkładki do form, które wymagają chłodzenia konforemnego, oraz tytan do zastosowań o wysokiej wytrzymałości i niskiej masie. To, co odróżnia niestandardowy druk 3D z metalu wykonany prawidłowo od funkcji czysto dekoracyjnej, to sekwencja następująca po kompilacji: odprężanie, gdy część jest nadal przymocowana do płyty roboczej, ostrożne usuwanie drutem EDM lub piłą taśmową z płyty, usuwanie podpór i obróbka wykańczająca każdej powierzchni uszczelniającej, otworu łożyska i elementu gwintowanego. Część SLM, która nie została obrobiona wykańczająco na powierzchniach funkcjonalnych, nigdy nie powinna być instalowana jako element precyzyjny niezależnie od tego, jak dokładny wydaje się surowy wydruk.
W przypadku większych komponentów do drukowania 3D z dużych metali zazwyczaj podchodzi się poprzez staranną orientację części oraz, w razie potrzeby, segmentację i łączenie, ponieważ komory konstrukcyjne w złożu proszkowym są z natury mniejsze niż systemy polimerowe. Firmy zajmujące się drukiem 3D metali, które obsługują również działy CNC, mogą wykończyć segmentowy zespół metalowy do ostatecznej tolerancji w tym samym zakładzie, w którym go wydrukowano, unikając drugiego etapu transportu częściowo wykończonej, drogiej części metalowej.
Cztery technologie druku obok siebie
Poniższa tabela podsumowuje praktyczny zakres SLA, DLP, SLS i SLM w typowej postaci, w jakiej są one dostarczane, aby ułatwić wybór technologii w pierwszym przejściu przed rozpoczęciem szczegółowego planowania procesu.
| Technologia | Typowa wysokość warstwy | Powierzchnia powykonawcza | Rodzina materialna | Najlepiej dopasowane zastosowanie |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Standardowa, wytrzymała, przezroczysta, żaroodporna żywica | Modele wyglądu, mistrzowie form |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Żywica standardowa i inżynieryjna | Małe szczegółowe części, szybka iteracja |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, wypełniony nylonem | Części funkcjonalne, złożone zespoły |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminium, stal nierdzewna, stal narzędziowa, tytan | Części nośne i odporne na wysoką temperaturę |
Schemat w tabeli jest spójny: rozdzielczość i jakość powierzchni idą w jednym kierunku, gdy materiał przemieszcza się od żywicy do metalu, podczas gdy możliwości funkcjonalne przesuwają się w drugim. SLA i DLP znajdują się na końcu, jeśli chodzi o wykończenie, ale miękki koniec, jeśli chodzi o obciążenia mechaniczne, SLS znajduje się pośrodku z prawdziwą trwałością funkcjonalną, a SLM znajduje się na drugim końcu, gdzie po prostu nie może nastąpić proces plastyczny. Żadna technologia w tej tabeli nie przewyższa innych w każdej kolumnie i właśnie dlatego dostawca usług druku 3D w Chinach, który obsługuje wszystkie cztery, pozostawia każdą opcję otwartą dla klienta, którego część ewoluuje od modelu przeglądu projektu do nośnego komponentu produkcyjnego.
Odlewanie próżniowe: mnożenie wzorca w partię gotową do produkcji
Odlewanie próżniowe, znane również jako replikacja formy silikonowej, zajmuje przestrzeń pomiędzy pojedynczym zatwierdzonym prototypem a pełnym narzędziem produkcyjnym. Chińska fabryka usług odlewania próżniowego przyjmuje wzór wzorcowy, najczęściej wytwarzany metodą druku SLA lub DLP lub poprzez precyzyjną obróbkę, i otacza go płynnym silikonem, który utwardza się wokół każdego szczegółu powierzchni. Utwardzoną formę wycina się wzdłuż zaplanowanej linii podziału, a żywice poliuretanowe zaprojektowane tak, aby symulować ABS, polipropylen, gumę lub przezroczysty akryl, wlewa się pod próżnią do powstałej wnęki, eliminując uwięzione powietrze, które w przeciwnym razie pozostawiłoby puste przestrzenie w gotowym odlewie.
Poniższy wykres liniowy przedstawia średnią liczbę użytecznych kopii pozostałych po wyciągnięciu kolejnych odlewów z pojedynczej formy, co ilustruje, dlaczego formy są zwykle wycofywane i wymieniane, a nie przepychane w nieskończoność.
Ta krzywa wyjaśnia standardowe zasady planowania stosowane w całej branży. Wierność wymiarowa pozostaje bardzo zbliżona do wzorca przez pierwsze dziesięć do piętnastu odlewów, dlatego wczesne kopie z formy są nie do odróżnienia od samego wzorca. Spadek ten zauważalnie przyspiesza po piętnastym odlewaniu, gdy silikon zaczyna tracić elastyczność, a ostre wewnętrzne rogi lekko zaokrąglają się z każdym cyklem wyjmowania z formy. Około dwudziestego piątego roku odlewania wierność zwykle spada na tyle, że świadoma jakości operacja raczej wycofuje formę z eksploatacji, zamiast ryzykować, że części przekraczające tolerancję dotrą do klienta. Dlatego też planuje się zamówienie na sto sztuk obejmujące cztery do pięciu równoległych form, a nie jedną, która kończy się wyczerpaniem , ponieważ równoległe działanie form utrzymuje każdy odlew w obszarze wysokiej wierności tej krzywej. Praktyczną korzyścią dla kupujących jest to, że wyceny partii odlewania próżniowego powinny określać liczbę użytych form, a nie tylko całkowitą liczbę sztuk, ponieważ ten szczegół określa spójność wymiarową partii jako całości.
Usługi wykańczania powierzchni: przekształcanie surowej części w gotowy produkt
Każdy proces opisany powyżej pozostawia część o charakterystycznej surowej teksturze i żadna z nich nie jest zazwyczaj wysyłana w tym surowym stanie do klienta końcowego. Producent usług wykańczania powierzchni w Chinach przekształca drukowany, odlewany lub obrobiony maszynowo półfabrykat w część odpowiadającą zamierzonemu wyglądowi i wymaganiom funkcjonalnym powierzchni, a ten etap powinien być określony z taką samą precyzją, jak jakakolwiek tolerancja wymiarowa.
Dostępne opcje wykańczania części drukowanych, odlewanych i obrabianych
- Szlifowanie i polerowanie ręczne w celu usunięcia linii warstw z części SLA, DLP i SLS przed powlekaniem.
- Śrutowanie i piaskowanie w celu uzyskania jednolitej matowej tekstury na częściach nylonowych i metalowych.
- Wygładzanie parowe części nylonowych wymagających uszczelnionej powierzchni o niskim współczynniku tarcia.
- Malowanie natryskowe dopasowane do dostarczonego wzorca kolorystycznego w systemach błyszczących, satynowych, matowych lub miękkich w dotyku.
- Anodowanie aluminiowych części SLM wymagających odporności na korozję i spójnego koloru.
- Galwanizacja i metalizacja próżniowa odblaskowych powierzchni dekoracyjnych na podłożach z tworzyw sztucznych lub metalu.
- Tampodruk, sitodruk i znakowanie laserowe logo, legend i kodów identyfikujących.
Dostawca wykańczania powierzchni części CNC z Chin, który obsługuje również linie do drukowania, odlewania i obróbki, może przeprowadzić część przez ten etap bez przekazywania jej zewnętrznemu dostawcy, co ma największe znaczenie w przypadku zespołów kosmetycznych, gdzie kolor i połysk muszą pasować do części wytwarzanych w różnych procesach. Maskowanie gwintów, otworów łożysk i powierzchni uszczelniających przed powlekaniem jest najczęstszym problemem związanym z jakością podczas wykańczania powierzchni , ponieważ typowa powłoka malarska lub galwaniczna dodaje 30 do 60 mikronów grubości, co zamknie prześwit funkcjonalny, jeśli element pozostanie niezabezpieczony.
Wybór trasy według wielkości partii: ramy decyzyjne
Objętość jest często najbardziej decydującym czynnikiem przy wyborze pomiędzy drukiem bezpośrednim a odlewaniem próżniowym, bardziej niż sam materiał czy geometria. Poniższy wykres przedstawia średni koszt równoważny nakładowi na część, wyrażony jako wskaźnik względny, a nie przelicznik, w porównaniu z wielkością partii dla czterech technologii drukowania i odlewania próżniowego.
Wzór krzyżowania na tym wykresie jest najbardziej użyteczną informacją przy podejmowaniu decyzji o wielkości partii. W przypadku jednej partii odlewanie próżniowe znajduje się na szczycie skali wysiłku, ponieważ cały etap tworzenia formy dotyczy jednego elementu, co potwierdza, że nigdy nie należy go wybierać jako prawdziwie jednorazowego. O około dziesięć sztuk krzywa odlewania próżniowego już gwałtownie spadła i w miarę wzrostu wolumenu spada szybciej niż jakakolwiek technologia drukowania, przekraczając poziom druku żywic SLA i DLP na długo przed granicą pięćdziesięciu sztuk. Metal SLM znajduje się stale nad krzywiznami żywicy i nylonu przy każdej pokazanej wielkości partii, co odzwierciedla dodatkową obróbkę końcową wymaganą przez każdy wydruk metalowy, niezależnie od ilości. Nylon SLS pozostaje najbardziej płaską i najniższą krzywizną w niemal całym asortymencie, co stanowi jego podstawową zaletę handlową: przewidywalny nakład pracy na część bez konieczności inwestycji w oprzyrządowanie przy dowolnej objętości. Punkt przecięcia druku bezpośredniego i odlewania próżniowego zwykle mieści się w przedziale od piętnastu do trzydziestu sztuk , czyli zakres, w którym większość kupujących powinna aktywnie porównywać obie trasy, zamiast wybierać tę, z której korzystali ostatnim razem.
Porównanie możliwości pełnego zakresu na wszystkich pięciu trasach
Poniższa tabela radarowa ocenia żywicę SLA/DLP, nylon SLS, metal SLM i odlewanie próżniowe według pięciu kryteriów, które stale pojawiają się w rozmowach dotyczących zaopatrzenia, w skali od jednego do pięciu, aby ułatwić porównanie jednym spojrzeniem na każdą drogę opisaną w tym artykule.
Ta nakładka sprawia, że kompromisy we wszystkich pięciu kryteriach są widoczne jednocześnie. SLA i DLP tworzą kształt rozciągnięty w kierunku wykończenia powierzchni i szybkości jednoczęściowej, potwierdzając ich rolę jako najszybszej drogi do reprezentacyjnego prototypu, ale najsłabszej pod względem mechanicznym. SLM metal zdecydowanie skupia się na wytrzymałości mechanicznej i zakresie materiałów, rezygnując ze skalowalności partii i szybkości wytwarzania pojedynczego elementu, co odzwierciedla rzeczywistość, że każda konstrukcja metalowa wymaga znacznej, stałej obróbki końcowej, niezależnie od tego, jak prosta jest dana część. Nylon SLS wytwarza najbardziej zrównoważony wielokąt średniej wielkości w całej grupie, co jest zgodne z jego rolą jako niezawodnego środka dla części funkcjonalnych, które muszą być produkowane wielokrotnie bez kruchości żywicy lub narzutu metalu. Odlewanie próżniowe wyraźnie rozciąga się w kierunku skalowalności partii i wykończenia powierzchni, jednocześnie kurcząc się z prędkością pojedynczego elementu, dokładnie dopasowując się do jego tożsamości jako procesu mnożenia, a nie procesu pierwszej kompilacji. Żaden pojedynczy kształt nie obejmuje całego wykresu , co jest najwyraźniejszym dowodem na to, że naprawdę użyteczna relacja z dostawcą zależy od dostępu do wszystkich czterech technologii drukowania oraz odlewania i wykańczania, a nie od specjalistycznej wiedzy tylko w jednej.
O Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. jest pionierem w dziedzinie innowacji przemysłowych i produkcji. Nasz zespół ekspertów zajmujących się projektowaniem zamienia pomysły klientów w praktyczne, estetyczne projekty produktów. Oferujemy druk 3D z żywicy, nylonu, metalu i innych materiałów oraz dysponujemy zaawansowaną obróbką. Replikacja form silikonowych pozwala na tanią i precyzyjną produkcję w małych partiach. Obróbka powierzchniowa, taka jak malowanie, poprawia wygląd produktu. Dzięki naszej kompleksowej usłudze klienci mogą zakończyć proces od projektu do produktu na jednej platformie, oszczędzając czas i koszty. Naszym celem jest bycie niezawodnym, długoterminowym partnerem w rozwoju przemysłu.
W ramach tej struktury druk żywicy SLA i DLP umożliwia najwcześniejsze rozmowy projektowe, nylon SLS umożliwia tworzenie funkcjonalnych prototypów i części do użytku końcowego w małych ilościach, metal SLM przyjmuje geometrię i przypadki obciążeń, których nie jest w stanie osiągnąć żaden inny proces, odlewanie próżniowe mnoży zweryfikowaną matrycę w partię gotową do produkcji, a wykończenie powierzchni zapewnia każdą część w stanie, jakiego oczekuje rynek końcowy. Każdy etap ma ten sam plik części, ten sam rekord jakości i ten sam punkt kontaktowy ds. inżynierii , co stanowi praktyczne znaczenie kompleksowej platformy, a nie jej marketingowy opis.
Określenie zadania w celu wybrania właściwej technologii
Dobrze określone żądanie eliminuje większość domysłów związanych z wyborem technologii, a poniższa sekwencja odzwierciedla informacje, których faktycznie potrzebuje inżynier przed zaleceniem SLA, DLP, SLS, SLM lub odlewania próżniowego.
- Jasno określ przeznaczenie części: przegląd wizualny, sprawdzenie dopasowania, test funkcjonalny lub komponent do zastosowania końcowego.
- Określ ilość potrzebną obecnie i ilość prawdopodobnie potrzebną w ciągu następnych sześciu miesięcy.
- Zidentyfikuj wszelkie elementy, które muszą być wodoszczelne, nośne, przezroczyste lub wystawione na działanie ciepła.
- Zwróć uwagę, czy część musi odpowiadać istniejącemu standardowi koloru, tekstury lub połysku.
- Oznacz dowolną geometrię wewnętrzną, taką jak kanały lub siatki, do której narzędzie tnące nie ma dostępu.
- Potwierdź środowisko pracy, w tym zakres temperatur i narażenie na chemikalia lub światło słoneczne.
Chińska niestandardowa fabryka druku 3D z żywicy DLP lub dostawca metalu SLM, który otrzymuje te informacje z góry, może z pewnością polecić trasę, zamiast domyślnie wybierać dowolną maszynę, która akurat jest bezpłatna. Decyzja technologiczna powinna być zgodna z wymaganiami części, a nie odwrotnie , a dostawca, który zadaje te pytania przed złożeniem oferty, wykazuje się dokładnie taką dyscypliną.
Często zadawane pytania
P1: Jaka jest główna praktyczna różnica między drukowaniem SLA i DLP?
Obydwa utwardzają płynną żywicę i zapewniają porównywalną jakość powierzchni, ale różnią się skalowaniem. SLA wykorzystuje laser, który śledzi każdą warstwę punkt po punkcie, co umożliwia efektywne skalowanie na dużych, płaskich platformach. DLP wyświetla całą warstwę na raz, co jest szybsze w przypadku małych części o znacznej wysokości, ponieważ czas tworzenia zależy od liczby warstw, a nie od ilości szczegółów na warstwę. W praktyce wybieraj SLA dla większych lub szerszych części i DLP dla małych, szczegółowych komponentów produkowanych w skromnych partiach.
P2: Czy części nylonowe SLS można wykorzystać jako końcowe elementy produkcyjne, czy są to jedynie prototypy?
Części nylonowe SLS są rutynowo stosowane jako końcowe komponenty produkcyjne, szczególnie w przypadku gatunków wypełnionych szkłem lub węglem, które zwiększają sztywność i stabilność wymiarową. Świetnie sprawdzają się jako wsporniki, obudowy, kanały, przyrządy i osprzęt w wielu gałęziach przemysłu. Główne kwestie to tekstura powierzchni, którą można udoskonalić poprzez piaskowanie lub wygładzanie parą, oraz długotrwałe narażenie na światło ultrafioletowe lub utrzymującą się podwyższoną temperaturę. Obydwa te czynniki należy sprawdzić w arkuszu danych konkretnego materiału przed ostateczną specyfikacją.
P3: Dlaczego metalowa część SLM wymaga obróbki po wyjściu z drukarki?
Druk powykonawczy z metalu zapewnia dobrą tolerancję właściwości funkcjonalnych, ale nie na poziomie obróbki skrawaniem, a wykończenie powierzchni, choć akceptowalne dla wielu geometrii, jest ogólnie zbyt szorstkie dla powierzchni uszczelniających, otworów łożyskowych lub gwintów precyzyjnych. Obróbka wykańczająca po odprężeniu i usunięciu podpór zapewnia te specyficzne cechy do tolerancji i wykończenia powierzchni, jakich faktycznie wymaga aplikacja, pozostawiając złożoną geometrię wewnętrzną dokładnie tak, jak wydrukowano. Dzięki tej kombinacji poważni dostawcy druku metalowego obsługują działy obróbki, zamiast wysyłać części prosto z platformy roboczej.
P4: Przy jakiej wielkości partii odlewanie próżniowe staje się bardziej wydajne niż druk bezpośredni?
Zwrotnica zazwyczaj mieści się w przedziale od piętnastu do trzydziestu sztuk, w zależności od rozmiaru części i złożoności geometrycznej. Poniżej tego zakresu stały wysiłek związany z budowaniem formy przewyższa korzyści. Powyżej koszt formy rozkłada się na wystarczającą liczbę części, dzięki czemu odlewanie próżniowe staje się bardziej wydajną metodą, a jej przewaga stale rośnie wraz ze wzrostem wielkości partii do punktu, w którym ostatecznie uzasadnione byłoby użycie narzędzia produkcyjnego.
P5: Ile części można wyprodukować z pojedynczej formy do odlewania próżniowego, zanim jakość spadnie?
Wierność wymiarowa pozostaje zbliżona do oryginału przez mniej więcej pierwsze piętnaście odlewów, a następnie spada, gdy silikon stopniowo traci elastyczność, a ostre wewnętrzne rogi miękną. Większość zakładów dbających o jakość wycofuje formę po około dwudziestu do dwudziestu pięciu znakach odlewniczych, zamiast ryzykować, że części wyjdą poza tolerancję. W przypadku większych zamówień, kilka form jest produkowanych z tego samego wzorca i uruchamianych równolegle, dzięki czemu każdy odlew mieści się w części krzywej o wysokiej wierności.
P6: Czy wykończenie powierzchni zmienia wymiary drukowanej lub odlewanej części?
Tak, i jest to jeden z najczęściej pomijanych szczegółów w specyfikacji. Szlifowanie usuwa niewielką, ogólnie kontrolowaną ilość materiału, podczas gdy malowanie natryskowe i galwanizacja zwiększają grubość materiału, zwykle w zakresie od 30 do 60 mikronów na powierzchnię, w zależności od systemu powłokowego. Wszelkie elementy charakteryzujące się niewielkim luzem funkcjonalnym, takie jak otwór w łożysku, otwór gwintowany lub powierzchnia uszczelniająca, powinny być zamaskowane przed powlekaniem lub poddane obróbce po wykończeniu, a nie pozostawiane do wchłonięcia dowolnej grubości powłoki stosowanej w procesie.
-
 Usługa druku 3D w wysokotemperaturowym materiale PLA HT-PLA
-
 Standardowa usługa druku 3D w materiałach FDM (PLA, PETG, ABS)
-
 Usługa drukowania 3D z przezroczystej żywicy
-
 Usługa druku 3D z czarnej żywicy
-
 Druk kalkomanii i sitodruku
-
 Usługa druku 3D z nylonu wzmocnionego włóknem węglowym PAHT+CF o wysokiej temperaturze
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
