- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

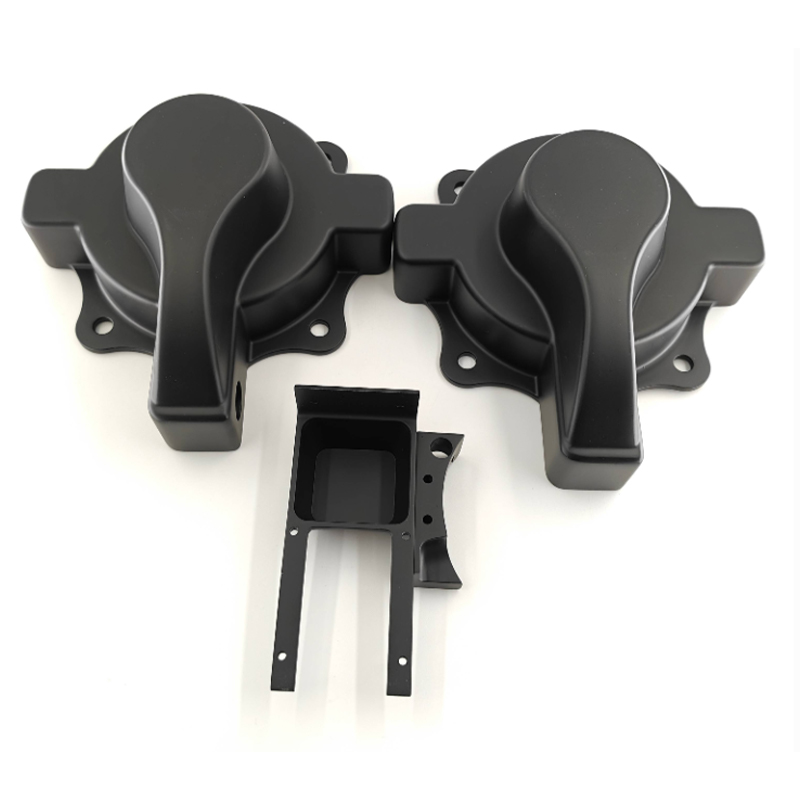
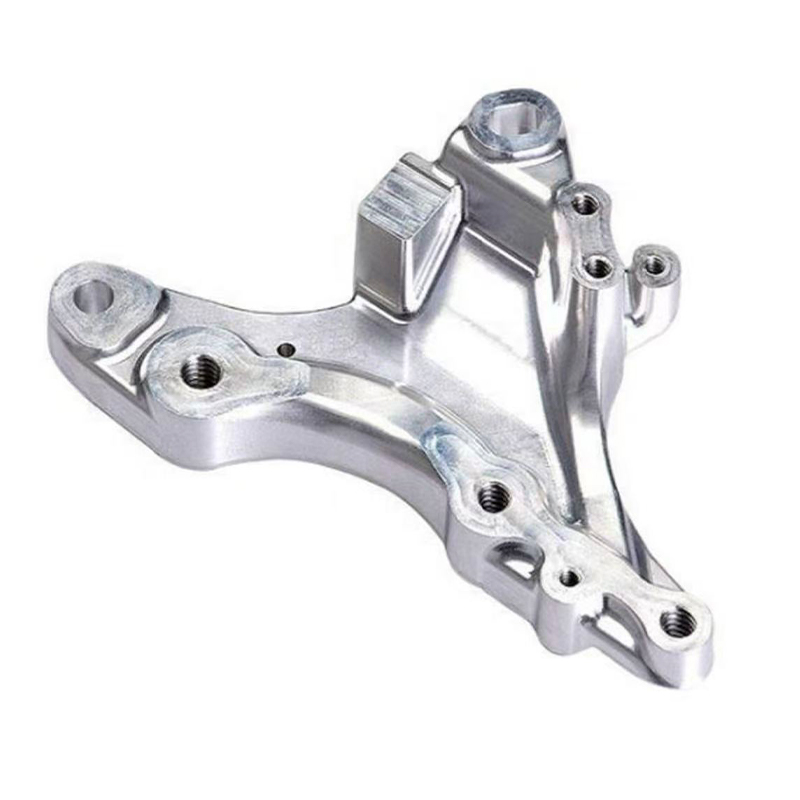
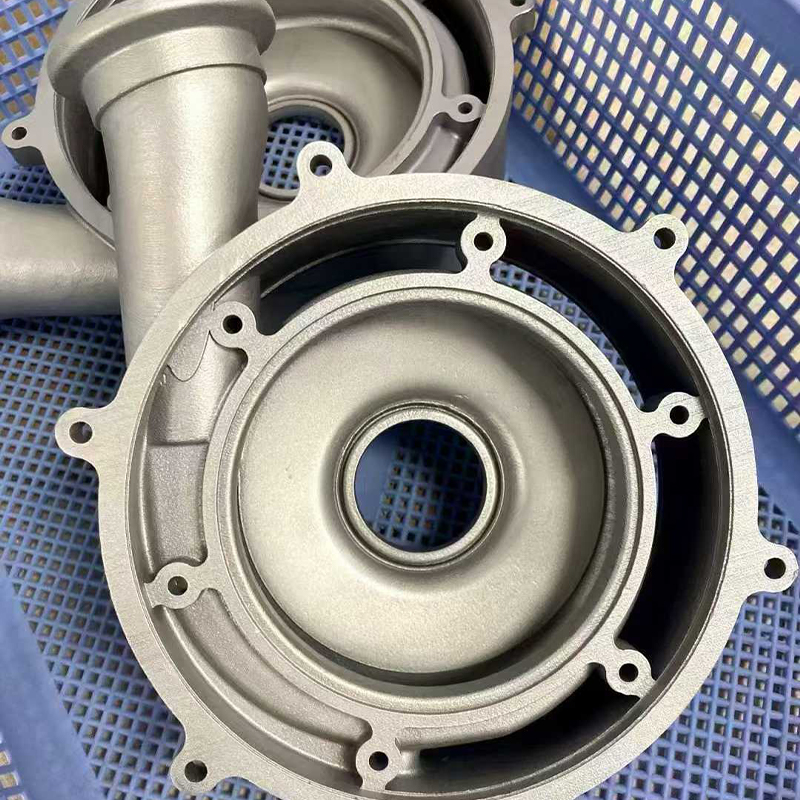
Przewodnik po usługach obróbki CNC: porównanie 3 osi, 4 osi i 5 osi
Jakie usługi obróbki CNC zapewniają części aluminiowe i metalowe
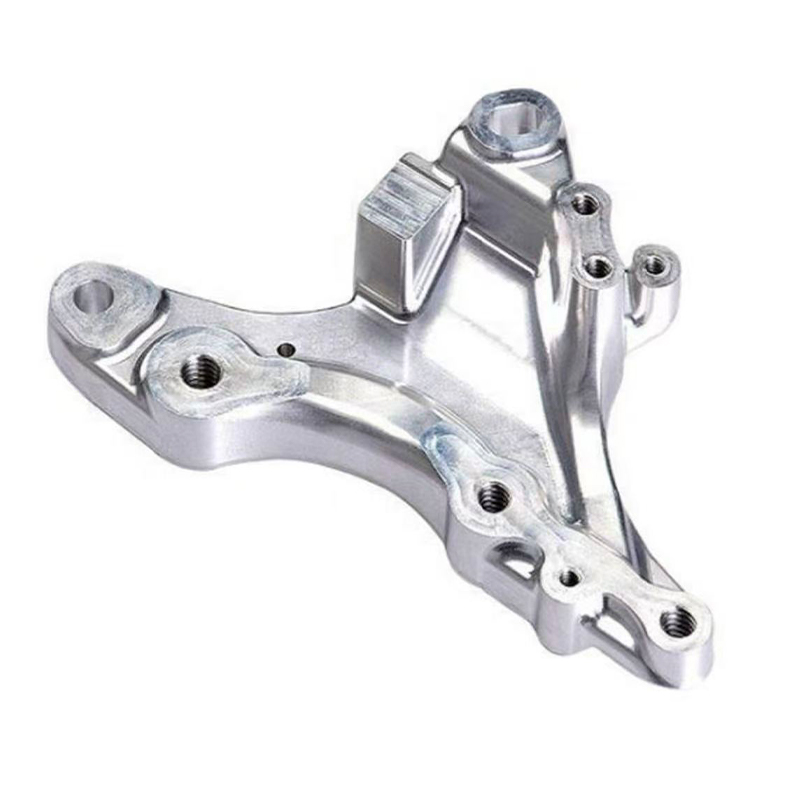
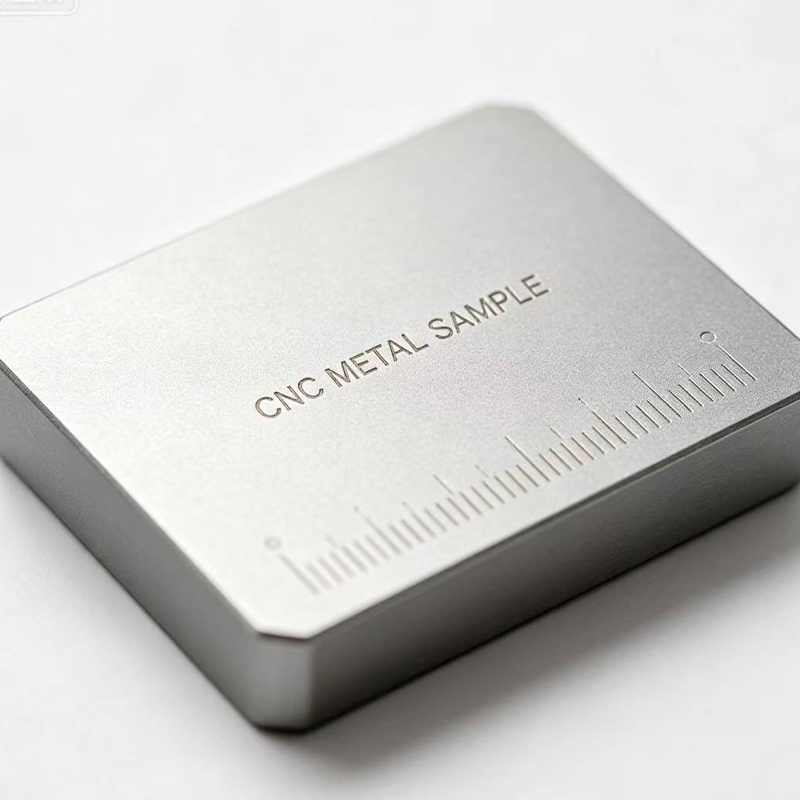
Niezawodny Usługi obróbki CNC partner powinien być w stanie wykonać część od rysunku do gotowego komponentu, zachowując wąskie, powtarzalne tolerancje, spójne wykończenie powierzchni i właściwości materiału zgodne z zamierzeniami projektowymi. Obróbka CNC wykorzystuje sterowane komputerowo narzędzia tnące do usuwania materiału z pełnego bloku lub pręta w precyzyjnie zaprogramowanej kolejności, dlatego pozostaje standardowym wyborem w przypadku części wymagających dokładności wymiarowej, której same procesy addytywne lub odlewania nie zawsze mogą zagwarantować. Kupujący poszukujący serwis CNC aluminium lub szersze usługi CNC w metalu dostawcy zazwyczaj próbują rozwiązać jeden z trzech problemów: potrzebują funkcjonalnego prototypu obrobionego do ostatecznej tolerancji, potrzebują powtarzalnej serii produkcyjnej komponentów konstrukcyjnych lub mechanicznych lub potrzebują złożonej geometrii, która wymaga jednoczesnego wieloosiowego ruchu narzędzia.
W tej ostatniej kategorii następuje rozróżnienie między standardową obróbką trójosiową a obróbką Usługi obróbki CNC 5-osiowej staje się ważny. Maszyna pięcioosiowa może zbliżyć się do przedmiotu obrabianego pod niemal dowolnym kątem w jednym ustawieniu, co zmniejsza błąd zmiany położenia i umożliwia uzyskanie geometrii, takich jak zakrzywione powierzchnie, podcięcia i elementy ustawione pod kątem, które w przeciwnym razie wymagałyby wielu zamocowań lub oddzielnych operacji. Doświadczony usługi obróbki aluminium dostawca zazwyczaj ocenia geometrię części, wymagania dotyczące tolerancji i zachowanie materiału, zanim zaleci, czy obróbka trójosiowa, czteroosiowa czy pięcioosiowa jest odpowiednia dla danego projektu.
W poniższych sekcjach omówiono typowe typy procesów CNC i ich charakterystykę, strukturę systemów CNC i sposób cięcia materiału, gdzie każda konfiguracja najlepiej pasuje, szczegółowe porównanie, praktyczne wskazówki dotyczące konserwacji oraz odpowiedzi na pytania, które kupujący najczęściej zadają przed wyborem Obróbka CNC Services partnerem.
Właściwe podejście do obróbki CNC zależy od geometrii części i wymagań dotyczących tolerancji, a nie tylko od liczby osi reklamowanych przez maszynę.
Typowe rodzaje usług obróbki CNC i ich charakterystyka
Większość dostawców Obróbka CNC Services organizują swoje możliwości wokół niewielkiej liczby ustalonych konfiguracji, z których każda jest określona przez liczbę osi, wzdłuż których narzędzie tnące lub przedmiot obrabiany może poruszać się jednocześnie. Ma to bezpośredni wpływ na złożoność geometrii, którą można wytworzyć, liczbę ustawień potrzebnych dla części i osiągalną tolerancję.
| Konfiguracja | Typowe materiały | Najlepiej nadaje się do |
|---|---|---|
| Frezowanie 3-osiowe | Aluminium, stal miękka, tworzywa konstrukcyjne | Geometria płaska i schodkowa, wsporniki, blachy |
| Toczenie CNC | Półfabrykat aluminiowy, stal nierdzewna, mosiądz | Części cylindryczne, wały, tuleje, złączki |
| Obróbka 4-osiowa | Stopy aluminium, stal stopowa | Części wymagające operacji obrotowych na wielu ścianach |
| 5-osiowa obróbka CNC | Aluminium, tytan, stal nierdzewna | Złożone, profilowane powierzchnie, geometria w stylu lotniczym, precyzyjne części o pojedynczym ustawieniu |
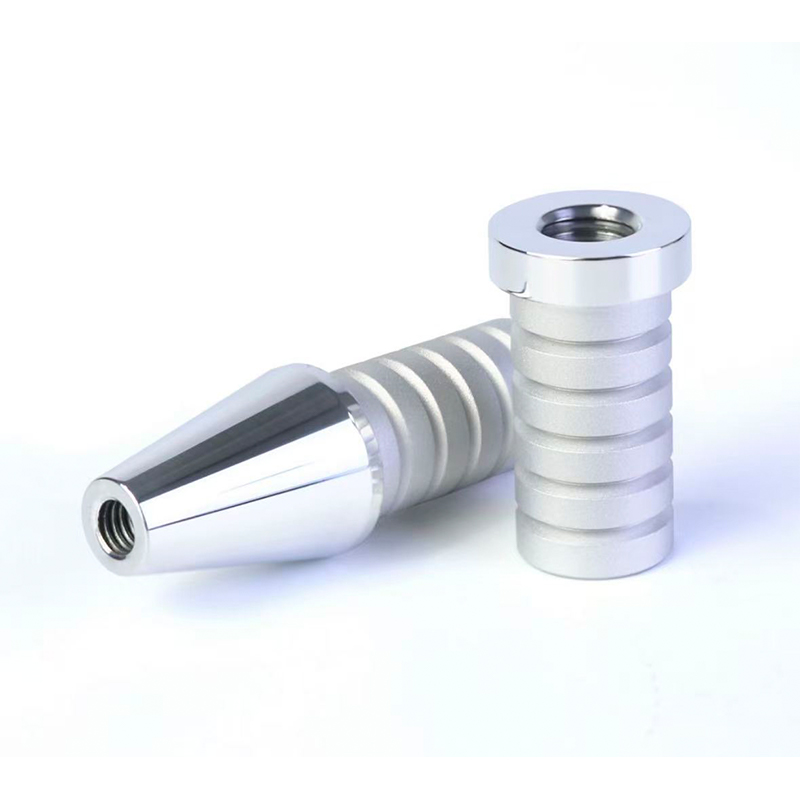
Frezowanie trójosiowe pozostaje podstawową konfiguracją w przypadku dużej części części codziennego użytku, ponieważ skutecznie radzi sobie z płaskimi powierzchniami, kieszeniami i elementami schodkowymi przy niższych kosztach jednostkowych niż w przypadku bardziej skomplikowanych konfiguracji. Toczenie CNC jest standardowym procesem w przypadku, gdy część ma zasadniczo kształt cylindryczny, np. wały, tuleje lub łączniki gwintowane, a serwis CNC aluminium koncentrując się na częściach okrągłych, zazwyczaj łączą centra tokarskie z narzędziami napędzanymi, aby dodać dodatkowe operacje frezowania bez oddzielnej konfiguracji. Do obróbki czteroosiowej dodano oś obrotową, która umożliwia obrabianemu przedmiotowi prezentowanie wielu powierzchni narzędzia tnącego bez ręcznej zmiany położenia, co poprawia zarówno dokładność, jak i czas cyklu w przypadku części mających elementy po więcej niż jednej stronie.
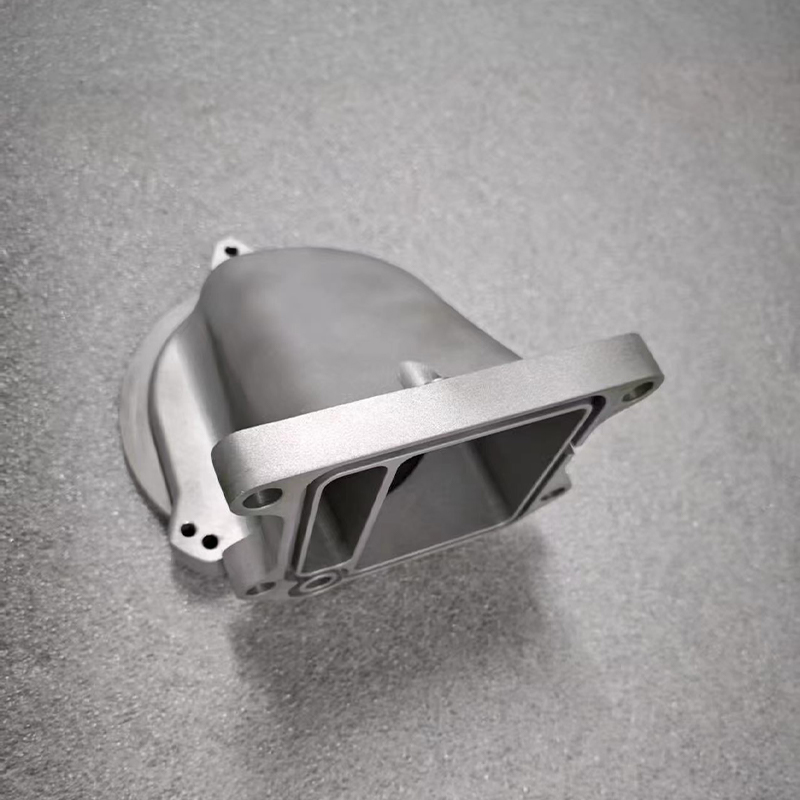
Na górnym końcu złożoności Usługi obróbki CNC 5-osiowej pozwalają narzędziu tnącemu zbliżyć się do przedmiotu obrabianego pod praktycznie dowolnym kątem w jednym ciągłym ustawieniu. Jest to szczególnie cenne w przypadku projektów obróbki aluminium obejmujących powierzchnie konturowe, elementy montażowe pod kątem lub cienkościenne części konstrukcyjne, gdzie wielokrotna zmiana położenia spowodowałaby kumulację kumulacji tolerancji. Kupujący oceniający usługi obróbki aluminium w przypadku nowej części należy traktować tę tabelę jako filtr początkowy, ponieważ grubość ścianki, wymagana tolerancja i specyfikacje wykończenia powierzchni ostatecznie określają, która konfiguracja jest właściwa.
Dopasowanie geometrii części do konfiguracji prawej osi ogranicza liczbę potrzebnych ustawień, poprawia kontrolę tolerancji i skraca całkowity czas realizacji.
Jak działają systemy obróbki CNC: zasady i struktura
Każdy Obróbka CNC Services operacja opiera się na tej samej logice: model CAD jest konwertowany na ścieżki narzędzia CAM, ścieżki te są tłumaczone na czytelny maszynowo kod G, a sterownik maszyny wykonuje ten kod, aby przesunąć obracające się narzędzie tnące względem nieruchomego lub obracającego się przedmiotu obrabianego. To, co zmienia się pomiędzy typami maszyn, to liczba kierunków, w których może wystąpić ruch względny oraz sztywność konstrukcji maszyny utrzymującej tolerancję podczas cięcia.
Podstawowe elementy konstrukcyjne
- Sztywne łoże i kolumna maszyny odporne na ugięcie pod wpływem sił skrawania, co bezpośrednio wpływa na osiągalną tolerancję i wykończenie powierzchni
- Zespół wrzeciona, który obraca narzędzie tnące z prędkością odpowiednią do materiału, przy czym wyższe prędkości wrzeciona są zwykle wymagane w przypadku aluminium niż w przypadku twardszych stopów
- Osie liniowe i obrotowe napędzane śrubami kulowymi lub silnikami liniowymi, które pozycjonują narzędzie lub przedmiot obrabiany z powtarzalną dokładnością
- Zmieniacz narzędzi, który automatycznie zamienia narzędzia skrawające pomiędzy operacjami, ograniczając konieczność ręcznej interwencji podczas dłuższych serii produkcyjnych
- Systemy odprowadzania chłodziwa i wiórów, które zarządzają ciepłem i usuwają materiał ze strefy skrawania, co jest szczególnie ważne w przypadku aluminium, które generuje długie, żylaste wióry przy dużych prędkościach posuwu
Oferta maszynowa Usługi obróbki CNC 5-osiowej dodatkowe osie obrotowe mają zazwyczaj postać stołu obrotowego lub obrotowej głowicy wrzeciona, przy czym każda z nich pozwala na przechylenie narzędzia względem przedmiotu obrabianego, zamiast wymagać ręcznej zmiany orientacji przedmiotu obrabianego. Ta zdolność ma największe znaczenie w przypadku części o złożonych krzywiznach lub cechach, które nie są wyrównane z prostą siatką X-Y-Z, ponieważ pozwala narzędziu pozostać prostopadle do powierzchni skrawającej przez całą operację, poprawiając wykończenie powierzchni i zmniejszając zużycie narzędzia w porównaniu z zbliżaniem się do powierzchni pod kątem poza osią.
Zachowanie materiału kształtuje również konfigurację maszyny. Obróbka aluminium zazwyczaj odbywa się z większymi prędkościami wrzeciona i większymi posuwami niż stal czy tytan, ponieważ materiał jest bardziej miękki i lepiej przewodzi ciepło, ale wymaga również ostrożnego zarządzania wiórami i odpowiednich powłok narzędzi, aby uniknąć narostu na krawędzi narzędzia skrawającego. Zdolny usługi CNC w metalu dostawca dostosowuje prędkość wrzeciona, prędkość posuwu i strategię podawania chłodziwa w oparciu o konkretny cięty stop, zamiast stosować jeden ogólny program dla wszystkich materiałów.
Sztywność maszyny, konfiguracja osi i parametry cięcia specyficzne dla materiału razem określają tolerancję i wykończenie, jakie dostawca CNC może konsekwentnie zapewnić.
Scenariusze zastosowań i kryteria wyboru dla obróbki CNC aluminium i metalu
Wybór prawa Obróbka CNC podejście zaczyna się od dopasowania funkcji i geometrii części do procesu, który jest w stanie ekonomicznie spełnić wymagania dotyczące tolerancji i objętości. Poniższa tabela przedstawia typowe scenariusze zastosowań wraz z najważniejszymi czynnikami wyboru.
Typowe scenariusze zastosowań
| Kluczowe kryteria wyboru
|
Część posiadająca elementy tylko na jednej lub dwóch powierzchniach jest często skutecznie obrabiana za pomocą frezowania lub toczenia trójosiowego, co zapewnia przewidywalność czasów cykli i kosztów. Część ze złożonymi krzywiznami, podcięciami lub występami ustawionymi pod kątem na wielu ścianach jest silniejszym kandydatem Usługi obróbki CNC 5-osiowej , ponieważ konsolidacja operacji w jednym ustawieniu zmniejsza kumulację tolerancji wynikającą ze zmiany położenia części pomiędzy wieloma mocowaniami. Wybór materiału wpływa również na decyzje dotyczące procesu: aluminium jest generalnie preferowane w przypadku lekkich części konstrukcyjnych i elementów rozpraszających ciepło, podczas gdy stal nierdzewna lub stal stopowa jest wybierana, gdy wymagana jest wyższa wytrzymałość, odporność na zużycie lub odporność na korozję, mimo że materiały te zazwyczaj obrabiają się wolniej niż aluminium.
Wielkość zamówień kształtuje również ekonomikę pracy CNC. Pojedynczy prototyp lub kilka jednostek rzadko uzasadnia szeroko zakrojony projekt osprzętu, podczas gdy seria produkcyjna kilkuset identycznych części czerpie korzyści z inwestycji w dedykowane mocowania i zoptymalizowane ścieżki narzędzia, które skracają czas cyklu przypadającego na część. Firmy zaopatrujące się w A Obróbka CNC Services dostawca po raz pierwszy często nie docenia wpływu czasu projektowania i programowania osprzętu na całkowity czas realizacji skomplikowanych części, szczególnie w przypadku prac pięcioosiowych, gdzie symulacja ścieżki narzędzia jest niezbędna, aby uniknąć kolizji narzędzi.
Złożoność geometryczna i wymagana tolerancja, a nie sam rozmiar części, decydują o tym, czy projekt wymaga obróbki trójosiowej, czteroosiowej czy pięcioosiowej.
Szczegółowe porównanie: Tolerancja usługi obróbki CNC aluminium i czas cyklu
Poniższy wykres liniowy porównuje przybliżone osiągalne zakresy tolerancji w typowych konfiguracjach CNC, od standardowego frezowania trójosiowego po obróbkę pięcioosiową, w miarę wzrostu złożoności części. Wartości te reprezentują ogólne zakresy branżowe, a nie gwarantowaną specyfikację pojedynczej maszyny, a rzeczywiste wyniki zależą od stanu maszyny, oprzyrządowania i materiału.
Wykres ilustruje spójny wzór we wszystkich konfiguracjach CNC: wraz ze wzrostem liczby sterowanych osi osiągalna tolerancja ogólnie się zawęża, ponieważ podczas kompilacji potrzeba mniej ręcznych kroków zmiany położenia. Obróbka pięcioosiowa ma tendencję do utrzymywania najwęższych pokazanych tutaj tolerancji, ponieważ część pozostaje zamocowana w jednym ustawieniu przez całą operację, eliminując drobne błędy współosiowości, które kumulują się, gdy część jest odpinana i ponownie mocowana pomiędzy operacjami na maszynach z dolną osią. Standardowe frezowanie trójosiowe zapewnia duże możliwości w przypadku prostszej geometrii, ale zazwyczaj wymaga dodatkowych ustawień dla elementów na wielu powierzchniach, co stwarza większe możliwości wystąpienia skumulowanego błędu. Ogólne operacje toczenia, choć doskonałe pod względem dokładności cylindrycznej, wykazują tutaj szerszy zakres, ponieważ odzwierciedlają szeroką gamę złożoności części, a nie pojedynczy typ cechy. Dla kupujących o wadze ok serwis CNC aluminium przeciwko A Usługi obróbki CNC 5-osiowej dostawcy, tendencja ta wyjaśnia, dlaczego części wielostronne o mniejszej tolerancji są często kierowane do sprzętu pięcioosiowego, mimo że stawka godzinowa w przypadku tego sprzętu jest zazwyczaj wyższa niż w przypadku prostszej pracy w trzech osiach.
Tolerancja generalnie zmniejsza się wraz ze wzrostem liczby osi, głównie dlatego, że mniejsza liczba ustawień oznacza mniejszy skumulowany błąd wyrównania.
Zastosowanie w branży wieloosiowej i aluminiowej obróbki CNC
Stosowanie bardziej zaawansowanych konfiguracji CNC stale rośnie wraz ze spadkiem kosztów maszyn, a oprogramowanie CAM stało się bardziej zdolne do generowania bezkolizyjnych wieloosiowych ścieżek narzędzia. Według ogólnych raportów przemysłowych dotyczących produkcji aluminium pozostaje jednym z najczęściej obrabianych metali w wielu sektorach ze względu na korzystny stosunek wytrzymałości do masy i podatność na obróbkę skrawaniem. Poniższy skumulowany wykres słupkowy ilustruje przybliżony rozkład wykorzystania konfiguracji maszyn w trzech szerokich segmentach popytu, wyrażony jako udziały względne, a nie bezwzględne wielkości produkcji.
Wzór w segmentach pokazuje, że obróbka trójosiowa nadal wymaga znacznej części prac prototypowych, głównie dlatego, że wiele części na wczesnym etapie ma stosunkowo prostą geometrię, która nie wymaga możliwości obróbki wieloosiowej. W miarę jak zastosowania zmierzają w kierunku produkcji na małą skalę, a zwłaszcza komponentów konstrukcyjnych lub lotniczych, udział obróbki pięcioosiowej zauważalnie wzrasta, odzwierciedlając rosnącą przewagę konturowej geometrii o wielu powierzchniach w tych kategoriach. Tendencja ta jest zgodna z szerszymi komentarzami branżowymi sugerującymi, że popyt na Usługi obróbki CNC 5-osiowej rozwinęła się, ponieważ coraz więcej gałęzi przemysłu wdraża lekkie komponenty aluminiowe o złożonej geometrii zamiast cięższych lub bardziej wymagających montażu konstrukcji. Dla usługi CNC w metalu dostawcy, wskazuje to na wartość utrzymywania mieszanej floty sprzętu trzyosiowego, czteroosiowego i pięcioosiowego, a nie wąską specjalizację, ponieważ asortyment projektów może się znacznie zmieniać w zależności od segmentu zastosowań, w którym działa klient. Kupujący oceniający dostawców powinni bezpośrednio zapytać, jaka część wydajności sklepu jest w stanie obsłużyć pięć osi, jeśli ich rurociąg projektowy obejmuje złożoną geometrię.
Udział wydajności pięciu osi wzrasta wraz ze złożonością geometryczną, dzięki czemu warsztat o mieszanej konfiguracji jest bardziej elastyczny w przypadku projektów prototypowych, niskonakładowych i konstrukcyjnych.
Zależność wykończenia powierzchni i szybkości posuwu w obróbce metali CNC
Jakość wykończenia powierzchni i posuw obróbkowy to ściśle powiązane zmienne, które każdy usługi CNC w metalu dostawca musi zachować równowagę z terminami realizacji projektu. Większe posuwy generalnie skracają czas i koszty cyklu, ale mogą pozostawiać wyraźniejsze ślady narzędzia, chyba że zostaną połączone z przejściami wykańczającymi. Poniższy wykres punktowy ilustruje ogólną, ilustracyjną zależność pomiędzy szybkością posuwu i wynikającą z niej chropowatością powierzchni na próbce typowych operacji obróbki aluminium.
Rozproszone punkty mają tendencję wzrostową od lewego dolnego rogu do prawego górnego rogu, co wskazuje, że wraz ze wzrostem szybkości posuwu chropowatość powierzchni również ma tendencję do zwiększania się w tej ilustracyjnej próbce. Ta ogólna zależność jest dobrze udokumentowana w praktyce obróbki skrawaniem: wyższe prędkości posuwu usuwają materiał szybciej, ale pozostawiają szersze, bardziej widoczne ślady guzków pomiędzy przejściami narzędzia, chyba że później zostanie dodane przejście wykańczające ze zmniejszonym posuwem. Rozrzut punktów na każdym poziomie posuwu odzwierciedla również, że stan narzędzia, twardość materiału i zastosowanie chłodziwa powodują zmienność nawet przy stałym ustawieniu posuwu, dlatego też doświadczeni mechanicy rzadko polegają wyłącznie na posuwie w celu przewidzenia jakości wykończenia. W przypadku projektów o surowych wymaganiach kosmetycznych lub powierzchni uszczelniających, an usługi obróbki aluminium zazwyczaj programuje przejście zgrubne przy wyższych prędkościach posuwu, po którym następuje wolniejsze przejście wykańczające, aby osiągnąć wymaganą chropowatość powierzchni bez wydłużania całkowitego czasu cyklu bardziej niż to konieczne. Kupujący określający rygorystyczne wymagania dotyczące wykończenia powierzchni powinni poinformować o tym wcześniej, ponieważ ma to wpływ zarówno na strategię programową, jak i podany czas realizacji.
Wykończenie powierzchni i prędkość posuwu różnią się od siebie, dlatego ciasne powierzchnie kosmetyczne lub uszczelniające zazwyczaj wymagają dedykowanego, wolniejszego przejścia wykańczającego.
Wykorzystanie maszyn: migawka wydajności usług obróbki CNC
Wykorzystanie maszyny jest praktycznym wskaźnikiem efektywności a Obróbka CNC Services warsztat zarządza swoim sprzętem na etapie prototypowania i prac produkcyjnych. Sprzęt pracujący w warsztacie przy bardzo niskim wykorzystaniu może wskazywać na niewykorzystane moce produkcyjne lub nieefektywność planowania, natomiast w przypadku warsztatu pracującego blisko pełnego wykorzystania na złożonym sprzęcie pięcioosiowym czas realizacji nowych zamówień może być dłuższy. Poniższy miernik przedstawia ilustracyjny obraz wykorzystania pięcioosiowej komory obróbczej w typowym okresie produkcyjnym.
Wartość wykorzystania w tym ogólnym zakresie sugeruje, że warsztat wykorzystuje sprzęt pięcioosiowy o wyższej wartości przez znaczną część dostępnych godzin zmian, zachowując jednocześnie pewną elastyczność planowania w celu realizacji nowych lub pilnych zamówień. Wykorzystanie poniżej tego zakresu często wskazuje na niedoinwestowanie w rurociąg sprzedaży lub nadwyżkę mocy produkcyjnych w stosunku do popytu, podczas gdy utrzymujące się wykorzystanie powyżej około dziewięćdziesięciu procent często sygnalizuje, że wydajność sklepu jest bliska ograniczeń, co może przełożyć się na dłuższe czasy realizacji nowych prac w pięciu osiach. Ten wskaźnik jest jednym z powodów, dla których kupujący dokonują oceny Usługi obróbki CNC 5-osiowej dostawcy powinni pytać bezpośrednio o aktualne terminy realizacji, zamiast polegać wyłącznie na dostępnych na rynku możliwościach, ponieważ sprawna technicznie maszyna, która jest w pełni zarezerwowana, nie pomaga w realizacji projektu z krótkim terminem realizacji. Sklepy dysponujące sprzętem trójosiowym, czteroosiowym i pięcioosiowym zazwyczaj mają większą elastyczność w zakresie przenoszenia mniej skomplikowanych prac od ograniczonych pięcioosiowych komórek, co pomaga klientom zachować większą przewidywalność ogólnej przepustowości.
Potwierdzenie bieżącego wykorzystania maszyny i czasu realizacji jest równie ważne, jak potwierdzenie możliwości technicznych przy wyborze partnera CNC.
Wytyczne dotyczące konserwacji sprzętu do obróbki CNC
Stała jakość części od A Obróbka CNC Services dostawca jest w dużym stopniu uzależniony od zdyscyplinowanej konserwacji sprzętu. W szczególności maszyny wieloosiowe kumulują zużycie w większej liczbie ruchomych przegubów i elementów obrotowych, co sprawia, że profilaktyka ma większy wpływ na długoterminową dokładność niż w przypadku prostszego sprzętu.
Lista kontrolna rutynowej konserwacji
- Regularnie sprawdzaj łożyska wrzeciona i monitoruj bicie wrzeciona, aby wykryć wczesne oznaki zużycia, zanim wpłynie to na wykończenie powierzchni
- Sprawdź śruby kulowe, prowadnice liniowe i elementy osi obrotowej pod kątem luzów i ponownie nasmaruj zgodnie z ustalonym harmonogramem
- Sprawdź stan oprawki narzędziowej i kalibrację zmieniacza narzędzi, aby uniknąć błędów wymiarowych spowodowanych niespójnym osadzeniem narzędzia
- Monitoruj stężenie i filtrację chłodziwa, ponieważ zdegradowane chłodziwo przyspiesza zużycie narzędzia i może wpływać na jakość powierzchni aluminium
- Przeprowadzaj okresowe kontrole kalibracji osi, szczególnie osi obrotowych używanych w 5-osiowej obróbce CNC, aby potwierdzić, że dokładność pozycjonowania nie uległa zmianie
- Aktualizuj oprogramowanie sterujące i postprocesory, aby zachować zgodność z bieżącym oprogramowaniem CAM i uniknąć błędów ścieżki narzędzia
Częstotliwość konserwacji zapobiegawczej powinna być dostosowana do rzeczywistego wykorzystania maszyny i ciętych materiałów, a nie według ustalonego ogólnego kalendarza. Maszyna pracująca w trybie ciągłym w trybie zmianowym i obrabiająca twardsze stopy, takie jak stal nierdzewna, będzie generalnie wymagać częstszych kontroli narzędzi i wrzeciona niż maszyna używana głównie do lżejszych prac związanych z obróbką aluminium. Na szczególną uwagę zasługują osie obrotowe na maszynach pięcioosiowych, ponieważ nawet niewielki dryft kalibracyjny w stole czopowym może przełożyć się na pogłębiający się błąd pozycjonowania w złożonej, wielościennej ścieżce narzędzia. Sklepy oferujące niezawodne usługi CNC w metalu zazwyczaj dokumentują te okresy konserwacji wewnętrznie i śledzą dane dotyczące wydajności wrzeciona i osi w czasie, umożliwiając wczesne wykrycie zużycia, zanim wpłynie ono na dostarczone części.
Dla spójnych wyników znaczenie mają również praktyki obsługi materiałów. Półfabrykat aluminiowy należy przechowywać w sposób zapobiegający zanieczyszczeniu powierzchni i uszkodzeniom podczas manipulacji przed obróbką, ponieważ niedoskonałości powierzchni mogą mieć wpływ na dokładność mocowania i końcowe wykończenie kosmetyczne. Prowadzenie przejrzystych rejestrów partii materiałów i certyfikatów obróbki cieplnej, tam gdzie ma to zastosowanie, ułatwia identyfikowalność części używanych w zastosowaniach konstrukcyjnych lub związanych z bezpieczeństwem.
Kalibracja osi obrotowych i monitorowanie stanu wrzeciona wymagają szczególnej uwagi w przypadku maszyn wieloosiowych, aby zapobiec stopniowemu dryfowi dokładności.
Wybór partnera świadczącego usługi w zakresie obróbki CNC
Wybór A Obróbka CNC Services partnera w konkretnym projekcie sprowadza się do dopasowania możliwości, komunikacji i wsparcia na późniejszym etapie do tego, czego faktycznie wymaga dana część. Dostawca, który obrabia jedynie części bez sprawdzania projektów pod kątem wykonalności, nakłada większe ryzyko po stronie kupującego, szczególnie w przypadku złożonej geometrii, która może wymagać niewielkich korekt projektu, aby uniknąć nadmiernych trudności w dostępie do narzędzi lub cienkich, niepodpartych odcinków ścian. Poszukaj partnera, który przed przystąpieniem do serii produkcyjnej przegląda rysunki pod kątem problemów związanych z obróbką skrawaniem, takich jak głębokie kieszenie wymagające długich i mniej sztywnych narzędzi.
Warto również ocenić, czy dostawca może wesprzeć projekt wykraczający poza wstępną operację obróbki. Wiele części wymaga wtórnego wykończenia, takiego jak anodowanie, śrutowanie lub malowanie, a posiadanie producenta lub dostawcy, który może koordynować te etapy wraz z obróbką, zmniejsza wysiłek koordynacyjny w porównaniu z zarządzaniem oddzielnymi dostawcami na każdym etapie. Dostawcy, którzy oferują również druk 3D na potrzeby prototypowania na wczesnym etapie oraz replikację form silikonowych na potrzeby taniej i precyzyjnej produkcji w małych partiach, zapewniają klientom szerszy zestaw narzędzi do sprawdzania projektu przed przystąpieniem do pełnej produkcji CNC.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. działa w tej przestrzeni jako producent komercyjnych usług druku 3D OEM i duży dostawca usług druku 3D ODM, a jego możliwości obejmują zaawansowaną obróbkę oraz druk 3D z żywicy, nylonu i metalu. Zespół projektowy firmy współpracuje z klientami, aby przekształcić wczesne koncepcje w praktyczne, możliwe do wyprodukowania projekty produktów, co jest szczególnie cenne, gdy część jest oceniana pod kątem produkcji CNC, a niewielkie korekty geometrii mogą znacząco skrócić czas obróbki. Proces replikacji form silikonowych umożliwia niedrogą i precyzyjną produkcję w małych partiach po zatwierdzeniu projektu, a obróbka powierzchni, np. malowanie, jest wykonywana we własnym zakresie, aby wykończone części były gotowe do prezentacji. Ponieważ wsparcie projektowe, obróbka CNC, drukowanie 3D i wykańczanie znajdują się na jednej platformie, klienci korzystający z tego rodzaju kompleksowej obsługi Obróbka CNC Services partner może przejść od koncepcji przez prototyp do gotowych do produkcji części aluminiowych lub metalowych bez konieczności zarządzania wieloma zewnętrznymi dostawcami, co zwykle zmniejsza zarówno koszty koordynacji, jak i całkowity czas projektu. Niezależnie od tego, czy kupujący jest hurtownikiem studia projektowego zaopatrującym małą partię precyzyjnych komponentów, czy też producentem, który planuje produkcję powtarzalną, ten rodzaj zintegrowanego wsparcia zazwyczaj okazuje się cenniejszy w całym okresie życia produktu niż specyfikacja jakiejkolwiek pojedynczej maszyny.
Dostawca, który łączy w jednym miejscu opinie projektowe, obróbkę CNC i wykańczanie, zmniejsza ryzyko koordynacji w całym cyklu rozwoju produktu.
Często zadawane pytania
Kiedy projekt wymaga usług obróbki cnc 5-osiowej zamiast standardowego frezowania 3-osiowego?Obróbka pięcioosiowa jest ogólnie zalecana, gdy część ma cechy na wielu zakrzywionych lub zakrzywionych powierzchniach, które w przeciwnym razie wymagałyby kilku oddzielnych ustawień na maszynie trójosiowej. Konsolidacja tych operacji w jedną ciągłą konfigurację zmniejsza skumulowany błąd tolerancji i często poprawia całkowity czas cyklu pomimo wyższej stawki godzinowej w przypadku sprzętu pięcioosiowego. |
Jakie tolerancje może zazwyczaj osiągnąć usługa CNC aluminium?Osiągalna tolerancja zależy od konfiguracji maszyny, geometrii części i strategii ustawiania, ale dobrze utrzymany sprzęt CNC może zazwyczaj utrzymywać tolerancje w zakresie kilku setnych milimetra w przypadku części aluminiowych, przy czym węższe tolerancje są łatwiej osiągalne w przypadku sprzętu wieloosiowego, który wymaga mniejszej liczby ustawień. |
Czy obróbka CNC nadaje się zarówno do prototypów, jak i serii produkcyjnych?Tak, obróbka CNC jest szeroko stosowana do obu celów, ponieważ ten sam proces i w wielu przypadkach to samo oprogramowanie może przeprowadzić część od początkowego prototypu do produkcji na małą lub średnią skalę, co jest cenne przy sprawdzaniu dopasowania i funkcjonalności przed dalszym skalowaniem. |
Z jakich materiałów oprócz aluminium zazwyczaj korzystają usługi CNC w zakresie obróbki metali?Oprócz aluminium do powszechnych materiałów zalicza się stal nierdzewną, stal stopową, mosiądz i tytan, każdy wybierany na podstawie wytrzymałości, odporności na korozję lub wymagań dotyczących masy. Wybór materiału wpływa na prędkość wrzeciona, prędkość posuwu i wybór oprzyrządowania, dlatego należy go potwierdzić na wczesnym etapie procesu wyceny. |
Czego powinienem szukać w usługach obróbki aluminium, aby móc nawiązać długoterminową współpracę?Poszukaj producenta lub dostawcy oferującego mieszaną flotę sprzętu trójosiowego, czteroosiowego i pięcioosiowego, jasne informacje zwrotne dotyczące projektu pod kątem możliwości produkcyjnego, wewnętrzne możliwości wykańczania oraz przejrzystą komunikację na temat bieżących czasów realizacji i wykorzystania maszyn, aby zapewnić przewidywalność powtarzających się zamówień. |
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
