- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

Druk 3D polieteroeteroketonu: kontrola procesu, koszty i przewodnik dostawcy
Część Zerknij może wyglądać nieskazitelnie po opuszczeniu drukarki i nadal działać gorzej w trakcie użytkowania, jeśli polimer nigdy nie osiągnie odpowiedniego stanu półkrystalicznego. Drukowanie 3D polieteroeteroketonu polega w mniejszym stopniu na ładowaniu żarnika o wysokiej temperaturze, a bardziej na kontrolowaniu ciepła poprzez suszenie, wytłaczanie, chłodzenie, wyżarzanie i kontrolę. Proces ten jest wykonalny w przypadku wymagających części, ale tylko wtedy, gdy dostawca traktuje temperaturę i krystaliczność jako mierzalne wyniki procesu, a nie ustawienia drukarki.
To rozróżnienie ma znaczenie na etapie wyceny. Zerknij jest drogim tworzywem termoplastycznym, a wytłaczanie materiału w wysokiej temperaturze przebiega powoli. Kupujący, który porównuje tylko cenę za centymetr sześcienny, pominie większe czynniki kosztowe: czas podgrzewania komory, strategię wsparcia, wyżarzanie, naddatek na obróbkę, kontrolę i ryzyko złomu. Kupujący, który porównuje tylko arkusz danych, nie zauważy luki procesowej pomiędzy odcinkiem testowym a prawdziwym wspornikiem, uszczelką, izolatorem lub częścią zużywalną.
Praktyczną odpowiedzią jest rozpoczęcie od funkcji części, a nie od nazwy polimeru. Jeśli część wymaga szerokiej odporności chemicznej, wysokiej ciągłej temperatury, odporności na zużycie i sztywności w podwyższonej temperaturze, PEEK zasługuje na poważną ocenę. Jeśli część wymaga głównie odporności na ciepło i sztywności w suchym środowisku, bardziej przewidywalny program może zapewnić wysokotemperaturowa mieszanka włókna węglowego, dodatek metalu lub konstrukcja obrobiona maszynowo. W pozostałej części tego przewodnika wyjaśniono, gdzie druk 3D polieteroeteroketonu jest opłacalny, a gdzie staje się kosztownym niedopasowaniem.
Druk 3D polieteroeteroketonu: czego naprawdę wymaga ten proces
PEEK jest półkrystalicznym tworzywem termoplastycznym o wysokiej temperaturze topnienia i silnym profilu właściwości. W procesie wytłaczania materiałów polimer jest podgrzewany znacznie powyżej jego temperatury topnienia, osadzany warstwa po warstwie, a następnie chłodzony w kontrolowanych warunkach. Dokładny profil zależy od gatunku żywicy, geometrii dyszy, geometrii części i drukarki, ale ogólny kierunek jest jasny: PEEK potrzebuje gorącej dyszy, komory roboczej i zdyscyplinowanej strategii chłodzenia. Maszyna, która może osiągnąć temperaturę dyszy, ale nie jest w stanie utrzymać ciepła w komorze, będzie miała trudności z wyprodukowaniem spójnych części.
Właśnie dlatego druk 3D z polieteroeteroketonu należy do innej kategorii niż druk PLA, PETG, czy nawet standardowego nylonu. Filament może wymagać suszenia przed użyciem, powierzchnia robocza musi tolerować wysoką temperaturę, a atmosfera w komorze powinna być stabilna przez cały czas pracy. Przeciągi, otwarte drzwi i krótkie cykle nagrzewania mogą powodować gradienty termiczne, które później objawiają się wypaczeniem, słabym wiązaniem warstw lub niespójną krystalicznością. Wady te mogą nie być widoczne na zewnątrz części.
Częstym błędem jest skupianie się wyłącznie na temperaturze dyszy. Dysza topi polimer, ale komora i profil chłodzenia wpływają na sposób krzepnięcia polimeru. Powolne, kontrolowane chłodzenie ogólnie wspiera krystaliczność. Szybkie chłodzenie może pozostawić materiał w stanie bardziej amorficznym, co może zmniejszyć odporność chemiczną i stabilność wymiarową. Niektórzy dostawcy drukują PEEK w niższej temperaturze komory i polegają na wyżarzaniu po druku w celu uzyskania krystaliczności. To może zadziałać, ale przenosi ryzyko na etap wyżarzania i wymaga zweryfikowanego cyklu dla geometrii części.
Istnieje również wymiar kosztów sprzętu. Drukarki wysokotemperaturowe wykorzystują solidniejsze grzejniki, izolację, silniki i elementy sterujące termiczne niż standardowe maszyny. Koszt ten jest zwracany poprzez czas pracy maszyny, a nie sam materiał. Dla kupującego wniosek jest prosty: poproś o rzeczywiste okno procesu, a nie tylko nazwę materiału. Zapytaj, w jaki sposób dostawca weryfikuje jednorodność komory, jak radzi sobie z rozszerzalnością cieplną podczas długiej produkcji i jak rejestruje cykl wyżarzania.
Dlaczego krystaliczność decyduje o tym, czy część PEEK działa
PEEK może występować w postaci amorficznej i półkrystalicznej. W części drukowanej proporcje między nimi nie są ciekawostką laboratoryjną. Wpływa na sztywność, stabilność wymiarową, odporność chemiczną i sposób, w jaki część zachowuje się pod długotrwałym obciążeniem. Struktura półkrystaliczna jest ogólnie preferowana w przypadku wymagających zastosowań, ponieważ uporządkowane obszary przyczyniają się do wytrzymałości i odporności. Część amorficzna lub częściowo krystaliczna może być łatwiejsza do wytworzenia, ale może nie spełniać dokładnie warunków, w których wybrano PEEK.
Główną dźwignią jest szybkość chłodzenia. Jeśli osadzony polimer stygnie powoli w gorącej komorze, łańcuchy polimeru mają czas na zorganizowanie się. Jeśli szybko się ochłodzi, struktura zostanie zamrożona w mniej uporządkowanym stanie. Geometria części również ma znaczenie. Cienkie ściany, ostre rogi i duże płaskie obszary tracą ciepło z różną szybkością, dlatego pojedynczy wydruk może zawierać strefy o różnej historii termicznej. Jest to jeden z powodów, dla których części PEEK często wymagają dużych promieni, stopniowych zmian grubości i dobrze zaplanowanej orientacji konstrukcyjnej.
Wyżarzanie to druga dźwignia. Cykl termiczny po wydrukowaniu może zwiększyć krystaliczność i zmniejszyć naprężenia szczątkowe, ale może również wprowadzić zniekształcenia, jeśli część zostanie zbyt szybko nagrzana lub schłodzona lub jeśli nie będzie odpowiednio podparta. Właściwy cykl zależy od grubości przekroju, geometrii i danych walidacyjnych dostawcy. Ogólna receptura skopiowana z arkusza danych materiału nie jest planem kontroli procesu. Dobrzy dostawcy wiążą cykl wyżarzania z częścią, rejestrują rzeczywiste nachylenie i wygrzewanie oraz sprawdzają wymiary krytyczne po cyklu.
Dla kupujących w rozmowie na temat jakości powinna pojawić się krystaliczność. Zapytaj, czy dostawca to mierzy, jak często i na jakiej próbce. Różnicowa kalorymetria skaningowa może zapewnić wskazanie krystaliczności, podczas gdy kontrole gęstości i kupony mechaniczne mogą potwierdzić ten sam wniosek pod innym kątem. Nie każde zadanie wymaga pełnego raportu laboratoryjnego, ale część PEEK do obsługi chemicznej, wysokiej temperatury lub funkcji związanej z bezpieczeństwem nie powinna opierać się wyłącznie na kontroli wizualnej.
Proces drukowania 3D PEEK: suszenie, wytłaczanie, chłodzenie i wyżarzanie
Solidny proces drukowania 3D z polieteroeteroketonu to łańcuch kontroli. Każdy krok chroni następny. Dokładne parametry należą do dostawcy materiałów i platformy drukarki, ale sekwencja jest na tyle spójna, że można ją wykorzystać jako listę kontrolną zakupów.
- Potwierdź gatunek i partię żywicy. PEEK nie jest pojedynczym towarem. Gatunki różnią się lepkością, zawartością wypełniacza, kolorem i przeznaczeniem przetwarzania. Zapisz partię i zachowaj jej powiązanie z kompilacją.
- Wysusz i zabezpiecz żarnik. Wilgoć i zanieczyszczenia mogą powodować powstawanie pustych przestrzeni, defektów powierzchni i niespójnego wytłaczania. Postępuj zgodnie z harmonogramem suszenia dostawcy żywicy i utrzymuj materiał w stanie suchym podczas budowy.
- Rozgrzej komorę i ustabilizuj maszynę. Gorąca dysza nie wystarczy. Komora, płyta robocza i otaczający ją sprzęt potrzebują czasu, aby osiągnąć stabilny stan przed nałożeniem pierwszej warstwy.
- Drukuj przy użyciu zatwierdzonego profilu. Temperatura dyszy, wysokość warstwy, szerokość wytłaczania, chłodzenie i prędkość powinny wynikać z profilu kwalifikowanego dla materiału i geometrii, a nie z prób i błędów po stronie kupującego.
- Kontroluj chłodzenie i ryzyko przerw w budowie. Długie kompilacje wymagają stabilnego zasilania, kontroli temperatury i planu przerw. Zimny przeciąg lub nieplanowana przerwa mogą spowodować powstanie słabej warstwy, trudnej do późniejszego wykrycia.
- Wyżarz i sprawdź. Cykl podruku powinien być udokumentowany. Wymiary krytyczne, masa, stan powierzchni i wszelkie próbki testowe należy sprawdzić w odniesieniu do uzgodnionego planu.
Dwie możliwości wyboru procesu wymagają wcześniejszej dyskusji. Pierwszym z nich jest orientacja na kompilację. Części PEEK są często anizotropowe, ponieważ wiązanie między warstwami nie jest identyczne z wytrzymałością w warstwie. Jeśli największe obciążenie przebiega w kierunku warstwy, projekt może wymagać innej orientacji, grubszego przekroju lub dodatkowej operacji. Drugi to naddatek na obróbkę. Wiele części PEEK jest drukowanych w kształcie zbliżonym do kształtu netto, a następnie obrabianych na krytycznych stykach, ponieważ samo drukowanie może nie zapewnić ekonomicznego utrzymania wszystkich tolerancji.
Usunięcie podpory to kolejne ryzyko praktyczne. PEEK jest twardy, a konstrukcje wsporcze mogą być trudne do usunięcia bez zaznaczenia powierzchni. Materiał nośny, warstwę stykową i metodę usuwania należy uzgodnić przed rozpoczęciem budowy. W przypadku części uszczelnionych lub narażonych na działanie środków chemicznych kupujący powinien również zapytać, czy podpory pozostawiają otwarte ścieżki lub uszkodzenia powierzchni, które mogą mieć wpływ na wydajność.
PEEK vs PPS-CF vs PAHT-CF: praktyczne porównanie materiałów
Większość projektów PEEK tak naprawdę nie pyta o PEEK jako nazwę. Wymagają połączenia ciepła, odporności chemicznej, sztywności, odporności na zużycie i stabilności wymiarowej. To otwiera porównanie z innymi trasami o wysokiej wydajności. Poniższa tabela stanowi pomoc w planowaniu, a nie arkusz danych materiałów; porównuje względne obciążenie procesami trzech tras, które kupujący często przeglądają razem.
Wyniki odzwierciedlają stopień kontroli termicznej, dyscypliny suszenia i uwagi związanej z obróbką końcową, jakiej wymaga każda trasa w niestandardowych warunkach produkcyjnych. Powinny być wykorzystywane do kształtowania rozmowy z dostawcą, a nie do zastąpienia testowania aplikacji.
Względne zapotrzebowanie procesu dla tras polimerów wysokotemperaturowych
Orientacyjne wyniki planowania, a nie zmierzone właściwości materiału
Wyższy wynik oznacza większe zapotrzebowanie na kontrolę termiczną i procesową w typowej konstrukcji niestandardowej. Geometria, platforma drukarki i wymagania dotyczące walidacji mogą zmienić obraz.
Wykres jest przydatny, ponieważ oddziela możliwości materiałowe od obciążenia produkcyjnego. PEEK znajduje się na szczycie skali obciążenia, dlatego powinien być zarezerwowany dla części, w których kombinacja jego właściwości naprawdę działa. PPS-CF jest często bardziej praktyczną metodą w przypadku zamków, osprzętów i komponentów narażonych na działanie środków chemicznych, które wymagają wysokiej temperatury i sztywności bez pełnego łańcucha procesowego PEEK. PAHT-CF jest łatwiejszy w obróbce i może być stosowany w obudowach konstrukcyjnych, przyrządach mocujących i lekkich wspornikach, gdzie temperatura ciągła jest niższa.
W przypadku zespołów porównujących prototypy i produkcję niskoseryjną decyzja powinna uwzględniać strategię wykończenia i tolerancji. Część PPS-CF lub PAHT-CF może drukować szybciej i łatwiej obrabiać, ale nadal wymaga odpowiedniej grubości ścianki, orientacji włókien i planu kontroli. PEEK może uzasadniać swój koszt w przypadku uszczelki, tulei, osprzętu chemicznego lub izolatora odpornego na wysokie temperatury, gdzie awaria jest kosztowna. Błędnym porównaniem jest cena za samą część; właściwym porównaniem jest całkowity koszt zatwierdzonej części.
| Rozpatrzenie | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Odporność na ciepło | Bardzo wysoki | Wysoka | Umiarkowane do wysokiego |
| Odporność chemiczna | Bardzo wysoki | Wysoka | Umiarkowane |
| Trudność procesu | Bardzo wysoki | Wysoka | Umiarkowane |
| Wyżarzanie uwagi | Zwykle wymagane | Często zalecane | Często zalecane |
| Typowe dopasowanie | Uszczelki, tuleje, armatura chemiczna, izolatory wysokotemperaturowe | Wsporniki, części pomp, osprzęt narażony na działanie substancji chemicznych | Obudowy, przyrządy, lekkie elementy konstrukcyjne |
| Względny koszt materiału | Wysokaest | Średnie do wysokiego | Środek |
W przypadku zamków i okuć narażonych na działanie czynników chemicznych, w których specyfikacja PEEK jest zawyżona, metoda PPS-CF jest praktyczną alternatywą w przypadku stosowania w wysokich temperaturach. Zapewnia użyteczną równowagę sztywności, odporności na ciepło i dojrzałości procesu w przypadku niestandardowych części, które nie wymagają pełnej otoczki właściwości PEEK.
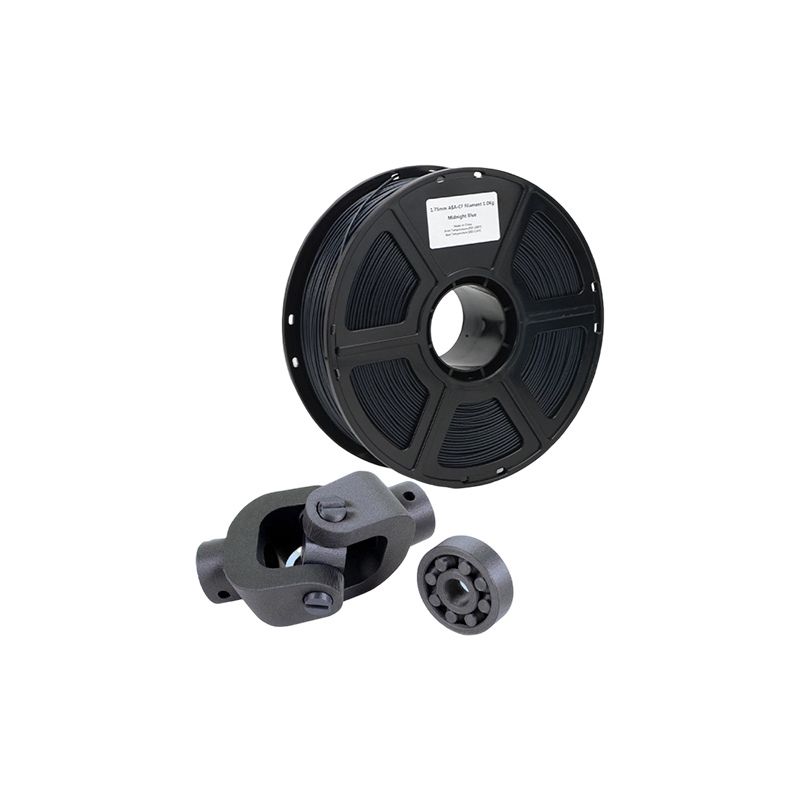 Druk 3D z włókna węglowego PPS CF dla części funkcjonalnych Opcja z wysokotemperaturowego materiału FDM do zamków i osprzętów narażonych na działanie środków chemicznych, wymagających sztywności, odporności na ciepło i dojrzałości procesu bez zawyżania wymagań na poziomie PEEK. Zobacz produkt →
Ostatecznego wyboru należy dokonać na podstawie rysunku, środowiska usługowego i planu walidacji. Materiał, który jest łatwiejszy do wydrukowania, może nadal zawieść, jeśli w projekcie ignoruje się kierunek warstwy lub narażenie chemiczne. Materiał trudniejszy do wydrukowania może nadal stanowić wybór o niższym ryzyku, jeśli aplikacja naprawdę potrzebuje jego właściwości. Dlatego punktem wyjścia jest tabela porównawcza materiałów, a nie zamówienie.
Zasady projektowania, dzięki którym części PEEK nie trafiają do kosza na złom
PEEK jest wytrzymały, ale nie wybacza złej geometrii druku. Duże płaskie obszary, nagłe zmiany grubości i ostre narożniki wewnętrzne skupiają naprężenia termiczne. Część może przetrwać drukowanie, a następnie poruszać się podczas wyżarzania lub obróbki. Od początku projektuj pod kątem stabilności termicznej, a proces stanie się bardziej przewidywalny.
Użyj dużych promieni w narożnikach wewnętrznych. Stopniowo przechodź pomiędzy grubymi i cienkimi sekcjami. Unikaj długich, niepodpartych przęseł, gdzie pierwsze warstwy muszą przenosić własne ciepło. Jeśli płaska powierzchnia ma kluczowe znaczenie, zamiast drukować ostateczną powierzchnię, rozważ naddatek na obróbkę. Żebra mogą poprawić sztywność, ale powodują również różnice w masie termicznej; układ żeber, który sprawdza się przy formowaniu wtryskowym, może nie być najlepszym układem do wytłaczania materiału.
Zanim ukończysz rysunek, pomyśl o kierunku warstwy. Jeśli część PEEK będzie poddana obciążeniom rozciągającym pomiędzy warstwami, w projekcie może być konieczna większa grubość przekroju lub inna orientacja konstrukcyjna. Jeśli część będzie obrobiona po wydrukowaniu, pozostaw wystarczającą ilość naddatku do operacji wykańczającej i określ punkty odniesienia, które przetrwają wyżarzanie. Piękna zadrukowana powierzchnia nie jest przydatna, jeśli krytyczny otwór porusza się po obróbce cieplnej.
Tolerancje zasługują na osobną rozmowę. Druk może utrzymywać praktyczny zakres tolerancji dla wielu cech, ale rozszerzalność cieplna i zachowanie skurczu PEEK utrudniają zachowanie wąskich tolerancji w przypadku dużych wymiarów. Gdy rysunek wymaga pasowania łożysk, rowków uszczelniających lub płaskości na dużej powierzchni, zaplanuj precyzyjne wykończenie CNC. Jest to często najbardziej ekonomiczny sposób połączenia właściwości materiału PEEK z kontrolą wymiarów obróbki.
Gdy wydruki PEEK wymagają wąskich tolerancji, precyzyjne frezowanie CNC jest często etapem wykończeniowym, który sprawia, że projekt jest praktyczny. Może ustalić punkty odniesienia, wyczyścić krytyczne interfejsy i wprowadzić część do uzgodnionego planu kontroli, nie zmuszając drukarki do utrzymywania wszystkich tolerancji w jednej operacji.
 Precyzyjne frezowanie CNC dla PEEK i form o wąskiej tolerancji Opcja obróbki do ustalania punktów odniesienia, czyszczenia krytycznych interfejsów i obsługi form wielkoformatowych, gdy drukowane części PEEK wymagają mniejszych tolerancji. Zobacz produkt →
Weź pod uwagę także montaż. Części PEEK można łączyć za pomocą wkładek, elementów złącznych lub kleju, a każda metoda ma granicę termiczną. Konstrukcja stabilna w temperaturze pokojowej może poluzować się po wielokrotnych cyklach ogrzewania. Jeśli część będzie uszczelniana, sprawdź, czy zadrukowana powierzchnia i ślady obróbki nie tworzą ścieżek wycieków. Jeśli będzie się przesuwać lub obracać, sprawdź kierunek zużycia względem orientacji warstw.
Co wpływa na koszt druku 3D polieteroeteroketonu
PEEK jest kosztowny przed uruchomieniem drukarki. Koszt materiałów jest wysoki, maszyna jest wyspecjalizowana, a konstrukcja przebiega powoli. To tylko widoczne koszty. Realistyczna wycena uwzględnia również suszenie, wstępne podgrzewanie komory, długi czas pracy maszyny, wyżarzanie, kontrolę, usuwanie podpór i ryzyko złomu. Kupujący, którzy porównują jedynie cenę żarnika, będą zaskoczeni rozbieżnością pomiędzy dostawcami.
- Materiał i wielkość partii. Małe zamówienia mogą wiązać się z premią materiałową, ponieważ dostawca musi otworzyć, wysuszyć i zakwalifikować partię na krótki okres.
- Czas maszynowy. Wytwarzanie w wysokiej temperaturze jest powolne, a podgrzewana komora zużywa energię przed osadzeniem pierwszej warstwy.
- Geometria i wsparcie. Wysokie części, gęste podpory i trudny dostęp wydłużają czas budowy i pracę po obróbce.
- Wyżarzanie i osprzęt. Kontrolowany cykl termiczny może wymagać dedykowanych opraw, aby zapobiec zniekształceniom.
- Naddatek na obróbkę. Drukowanie niemal netto wraz z wykańczaniem CNC może być bardziej przewidywalne niż drukowanie z tolerancją ostateczną.
- Kontrola. Raporty wymiarowe, identyfikowalność materiałów i kupony testowe zwiększają koszty, ale zmniejszają ryzyko przyjęcia części, której nie można zweryfikować.
- Złom i przeróbka. PEEK nie toleruje skrótów procesowych. Dostawca składający ofertę bez dodatku za złom może odzyskać koszty gdzie indziej.
Dlatego też rozmowę o kosztach należy rozpocząć od złożenia wniosku i kryteriów akceptacji. Jeśli część nie jest elementem krytycznym, wystarczy prostszy plan kontroli. Jeśli część jest uszczelką chemiczną lub izolatorem odpornym na wysoką temperaturę, koszt walidacji stanowi część produktu. Dobry dostawca oddzieli jednorazowe prace inżynieryjne, koszty budowy, wykończenia i inspekcję, aby kupujący mógł zobaczyć, na co idą pieniądze.
Objętość zmienia równanie, ale nie usuwa obciążenia procesu. PEEK nie jest materiałem, przy którym duże zamówienie automatycznie staje się tanie. Dostawca może potrzebować dedykowanych osprzętu, identyfikowalności partii i stabilnego profilu druku przed skalowaniem. W przypadku niestandardowych prac o małej objętości praktycznym celem jest przede wszystkim powtarzalność, a następnie poprawa ceny poprzez zagnieżdżanie, układ kompilacji i wydajność wykończenia.
Kiedy usługa druku 3D PEEK ma sens, a kiedy nie
Usługa druku 3D PEEK ma największy sens, gdy część jest złożona geometrycznie, objętość jest niewielka lub umiarkowana, a zastosowanie wymaga połączenia materiału pod względem ciepła, odporności chemicznej i wydajności mechanicznej. Naturalnymi kandydatami są funkcjonalne prototypy, małe serie produkcyjne, części zamienne i projekty z kanałami wewnętrznymi lub skonsolidowanymi zespołami. Drukowanie może również skrócić drogę od iteracji projektu do testowalnej części, gdy alternatywą jest długa forma lub program obróbki.
Nie ma to większego sensu, gdy część jest prosta, duża i geometrycznie przyjazna w obróbce. Zwykły blok, pierścień lub płyta może być szybsza i bardziej ekonomiczna w kształcie półfabrykatu PEEK, zwłaszcza gdy wymagane są wąskie tolerancje. Drukowanie nie jest również dobrym rozwiązaniem, gdy projekt wymaga wykończenia powierzchni wymagającego dużej pracy ręcznej lub gdy część będzie narażona na warunki wykraczające poza przydatność PEEK, takie jak długotrwałe narażenie na promieniowanie ultrafioletowe bez zabezpieczenia. PEEK to mocny materiał, ale nie jest to materiał uniwersalny.
Pytanie o głośność jest ważne. Przy bardzo małych nakładach druk pozwala uniknąć użycia narzędzi i pozwala szybko uzyskać złożony kształt. Przy większej objętości ekonomika może przesunąć się w stronę formowania tłocznego, obróbki skrawaniem lub innego procesu, w zależności od geometrii i tolerancji. Prawidłowa odpowiedź nie jest regułą opartą na jednej wielkości. Jest to porównanie całkowitego kosztu, czasu realizacji, ryzyka i wartości swobody projektowania.
W przypadku osprzętu, obudów i lekkich części konstrukcyjnych, w których ciągła temperatura jest niższa niż zakres PEEK, PAHT-CF może być bardziej praktyczną metodą wysokotemperaturowego nylonowego włókna węglowego. Może zmniejszyć obciążenie procesu, jednocześnie zapewniając użyteczną sztywność i wydajność cieplną wielu części przemysłowych.
 Druk 3D z wysokotemperaturowego nylonowego włókna węglowego PAHT CF Praktyczna metoda FDM do lekkich elementów konstrukcyjnych i obudów wymagających sztywności i parametrów cieplnych poniżej zakresu PEEK, przy dobrym stosunku wytrzymałości do masy. Zobacz produkt →
Dobry usługodawca podpowie Ci, kiedy PEEK nie jest najlepszym wykorzystaniem budżetu. To nie jest porażka sprzedażowa; jest to znak, że dostawca ocenia wniosek. Poproś o widok obok siebie PEEK, związku wysokotemperaturowego oraz trasy obrabianej lub metalowej, jeśli te opcje są istotne. Najlepsza trasa to ta, która spełnia funkcję przy najmniejszej liczbie niekontrolowanych zagrożeń.
Kontrole jakości na żądanie producenta druku 3D PEEK
Kontrola jakości PEEK powinna być proporcjonalna do ryzyka. Kontrola wzrokowa nie wystarczy w przypadku uszczelnienia chemicznego, izolatora odpornego na wysoką temperaturę lub wspornika nośnego. Kupujący powinien poprosić o dowód, że materiał, maszyna i cykl termiczny były kontrolowane. Dokładny pakiet może się różnić, ale kategorie są spójne.
- Identyfikowalność materiału. Powinny być dostępne klasa, partia, certyfikat dostawcy i historia przechowywania. Jeśli dostawca nie jest w stanie zidentyfikować partii, roszczenia dotyczące własności są trudne do obrony.
- Protokół suszenia i przechowywania. Prosty dziennik może wykazać, że żarnik został wysuszony i zabezpieczony przed kompilacją.
- Buduj rekord. Należy udokumentować drukarkę, dyszę, wysokość warstwy, temperaturę komory, orientację wydruku i wszelkie przerwy.
- Rekord wyżarzania. Szybkość narastania, temperatura wygrzewania, czas przetrzymywania, szybkość chłodzenia i zastosowany osprzęt powinny być identyfikowalne dla części lub partii.
- Raport wymiarowy. Krytyczne cechy należy mierzyć po wyżarzaniu i wykańczaniu, a nie przed.
- Walidacja materiału. Dane dotyczące gęstości, krystaliczności lub próbki mechaniczne mogą potwierdzać twierdzenia dotyczące procesu, zwłaszcza w przypadku nowego materiału lub krytycznego zastosowania.
- Przegląd nieniszczący. Kontrola wzrokowa, kontrola masy oraz, jeśli jest to uzasadnione, kontrola CT lub ultradźwiękowa mogą ujawnić wewnętrzne puste przestrzenie lub defekty warstw.
Zapytaj, jak dostawca radzi sobie z nieudaną kompilacją lub nieudaną inspekcją. Części PEEK, która po wyżarzeniu wykracza poza tolerancję, nie należy po cichu poddawać ponownej obróbce bez nowego planu kontroli. Kupujący powinien wiedzieć, czy część została zezłomowana, przerobiona lub przyjęta w ramach odchylenia. Taki poziom dyscypliny jest cenniejszy niż błyszcząca broszura.
Poufność jest również elementem jakości rozmowy. Części PEEK często pojawiają się podczas opracowywania nowych produktów, a rysunki mogą ujawnić funkcję zespołu. Dostawca obsługujący globalne prace OEM powinien mieć jasne podejście do kontroli plików, dostępu i komunikacji w ramach projektu. Kupujący nie powinien wybierać pomiędzy przejrzystością procesów a ochroną własności intelektualnej.
Gdzie Jiaheng pasuje do programu kompilacji o wysokiej wydajności
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. działa jako partner zajmujący się kompleksową produkcją precyzyjną, a nie drukarnia obsługująca jeden proces. Opublikowany zakres usług obejmuje druk 3D, obróbkę CNC, odlewanie i replikację próżniową oraz wykańczanie powierzchni. Ta kombinacja jest przydatna, gdy ocena PEEK zmienia się w szerszy program obejmujący prototypy polimerowe, zamki metalowe, kopie form silikonowych i wykończenia kosmetyczne.
Opublikowana oferta drukarek 3D obejmuje żywicę SLA, żywicę DLP, nylon SLS, metal SLM i tworzywa sztuczne FDM. W ramach FDM strony z materiałami obejmują standardowe PLA, PETG i ABS, a także opcje wysokotemperaturowe, takie jak HT-PLA, PAHT-CF i PPS-CF. Gama SLS obejmuje nylon czarny, biały nylon i nylon z włóknem szklanym. Asortyment SLM obejmuje stopy aluminium, stal nierdzewną, stop tytanu i stal narzędziową. Trasy te nie zastępują zatwierdzonego procesu PEEK, ale dają nabywcy praktyczne alternatywy, gdy aplikacja nie wymaga pełnej koperty PEEK.
W przypadku programu rozpoczynającego się od wymagań podobnych do PEEK pierwszym krokiem jest oddzielenie niezbędnych właściwości od preferowanego materiału. Jeśli istotna jest odporność chemiczna i ciągłe ciepło, materiałem odniesienia może pozostać PEEK. Jeśli część wymaga głównie sztywności, odporności na ciepło i lekkiej konstrukcji, wystarczający może być PPS-CF lub PAHT-CF. Jeśli część wymaga wytrzymałości na poziomie metalu lub przewodności cieplnej, lepszym rozwiązaniem może być tytan SLM lub stal nierdzewna. Jeśli projekt wymaga gładkiej powierzchni kosmetycznej lub dopasowanej kolorystycznie obudowy, opcje wykończenia powierzchni stają się częścią planu.
Jiaheng obsługuje również frezowanie CNC, toczenie CNC i precyzyjne frezowanie CNC, co ma znaczenie w przypadku części PEEK, które wymagają szczelnych interfejsów po wydrukowaniu. Odlewanie próżniowe i replikacja form silikonowych mogą wspierać produkcję mostów lub kopie w małych nakładach, jeśli pozwala na to materiał i geometria. Malowanie, powlekanie, grawerowanie laserowe, polerowanie, piaskowanie, galwanizacja, anodowanie i obróbka części przezroczystych dopełniają obróbkę końcową. Wartość nie polega na tym, że każdy projekt wykorzystuje każdą usługę; polega na tym, że w jednym miejscu można zarządzać czynnościami między drukowaniem, obróbką skrawaniem, wykańczaniem i kontrolą.
Ponieważ PEEK nie jest wymieniony wśród publikowanych stron z materiałami, kupujący z obowiązkowym wymogiem PEEK powinien podnieść go wcześniej. Zespół może przejrzeć rysunek, temperaturę, ekspozycję chemiczną, tolerancję i objętość, a następnie potwierdzić, czy PEEK jest właściwym rozwiązaniem lub czy porównywalna metoda jest bardziej praktyczna. Ta rozmowa jest bardziej użyteczna niż narzucanie każdej części o wysokiej wydajności jednej materialnej nazwy.
Pozyskiwanie części drukowanych 3D PEEK: producent, dostawca czy hurtownik?
Słowa producent, dostawca i hurtownik są często używane zamiennie w kontekście zaopatrzenia, ale w przypadku niestandardowej części PEEK mają różne znaczenie. Producent kontroluje proces drukowania, cyklu termicznego, obróbki i kontroli. Dostawca może koordynować pracę, ale nie może być właścicielem procesu. Hurtownik jest bardziej odpowiedni dla standardowych kształtów, włókien lub komponentów katalogowych niż dla części drukowanych na zamówienie z zapisem walidacji. W przypadku krytycznego komponentu PEEK kupujący powinien wiedzieć, kto faktycznie kontroluje proces.
Nie oznacza to, że dostawca nie może być przydatny. Kompetentny dostawca może zarządzać komunikacją, dokumentacją jakościową, logistyką i wieloma procesami. Ryzyko pojawia się, gdy kupujący zakłada, że dostawca jest producentem, a następnie odkrywa, że zapis procesu jest kontrolowany przez stronę trzecią. Zapytaj bezpośrednio: kto drukuje część, kto ją wyżarza, kto obrabia i kto podpisuje protokół kontroli? Jeśli odpowiedź zmienia się na każdym etapie, odpowiedzialność za jakość musi być jasna.
Dobre zapytanie ofertowe na druk 3D PEEK powinno zawierać rysunek, funkcję części, temperaturę pracy, narażenie chemiczne, oczekiwaną trwałość, wymiary krytyczne, wymagania dotyczące powierzchni, poziom kontroli i docelową ilość. Należy również określić, czy PEEK jest obowiązkowy lub czy dostawca może zaproponować alternatywę. Ten ostatni punkt może zaoszczędzić znaczną ilość czasu i kosztów.
W przypadku globalnych programów OEM dodaj wcześniej wymagania handlowe: Incoterms, opakowanie, etykietowanie, poufność i kontrola zmian. Niską cenę jednostkową może zniweczyć dostawa, która dotrze bez odpowiedniej dokumentacji lub część, której nie można powiązać z partią materiałową. Decyzja dotycząca zaopatrzenia powinna opierać się na całym dostarczonym pakiecie, a nie na samej wycenie.
Zastosowania, w których druk 3D PEEK ma swoje miejsce
PEEK jest często oceniany w motoryzacji, lotnictwie, ropie i gazie, półprzewodnikach, sprzęcie medycznym, robotyce i maszynach przemysłowych. Wspólnym wątkiem nie jest pojedyncza branża; jest to połączenie ciepła, środków chemicznych, zużycia i ciężaru. Część, która widzi tylko powietrze o temperaturze pokojowej, może nie potrzebować PEEK. Część, w której występuje gorący płyn, wielokrotne czyszczenie lub długotrwałe obciążenie w podwyższonej temperaturze, ma mocniejszą obudowę.
W sprzęcie motoryzacyjnym i przemysłowym PEEK można stosować w przypadku elementów pod maską, uszczelek, tulei, podkładek ścieralnych i osprzętu narażonych na działanie ciepła lub chemikaliów. W przypadku ropy i gazu odporność chemiczna i stabilność wymiarowa mogą mieć znaczenie w przypadku uszczelek, izolatorów i elementów odwiertu, chociaż wymagania walidacyjne są surowe. W produkcji półprzewodników i elektroniki PEEK może pojawiać się w transporcie płytek, urządzeniach testowych i częściach izolacyjnych, gdzie znaczenie ma wytwarzanie cząstek i narażenie chemiczne. W sprzęcie medycznym PEEK jest stosowany w instrumentach i elementach urządzeń, ale zastosowania mające kontakt z pacjentem lub wszczepiane wymagają ścieżki regulacyjnej odrębnej od procesu drukowania.
Programy robotyki, dronów lub eVTOL często rozpoczynają się od redukcji wagi. PEEK może być przydatny, gdy część z polimeru odpornego na wysoką temperaturę musi być również mocna i odporna chemicznie, ale nie jest to automatycznie najlżejszy ani najbardziej ekonomiczny wybór. Mieszanka wysokotemperaturowa z włókna węglowego, część z dodatkiem metalu lub konstrukcja z obrobionego maszynowo aluminium mogą być lepsze dla danego wspornika lub obudowy. Prawidłowa odpowiedź zależy od ścieżki obciążenia, ekspozycji termicznej i wielkości produkcji.
Elektronika użytkowa to kolejny obszar, w którym należy zakwestionować wybór materiału. PEEK może zapewnić odporność na ciepło i stabilność wymiarową osprzętu wewnętrznego, ale obudowy kosmetyczne często wymagają wykończenia powierzchni i kontroli koloru, co może być łatwiejsze w przypadku innych polimerów. Jeżeli część jest funkcjonalnym komponentem wewnętrznym, PEEK może być uzasadniony. Jeśli jest to widoczna powłoka, koszt wykończenia i ryzyko wad powierzchniowych mogą przewyższać korzyści materiałowe.
Typowym trybem awarii jest określenie PEEK dla każdej aplikacji o wysokiej wydajności bez sprawdzania rzeczywistego stanu usługi. Lepszym podejściem jest sporządzenie listy wymagań, uszeregowanie ich i przetestowanie dwóch najważniejszych ścieżek materiałowych. Wymaga to więcej pracy z przodu, ale zmniejsza ryzyko, że kosztowna część rozwiąże niewłaściwy problem.
Często zadawane pytania: Drukowanie 3D polieteroeteroketonu
Czy możliwe jest drukowanie 3D polieteroeteroketonu na zwykłej drukarce biurkowej?
Zwykle nie. PEEK wymaga wysokotemperaturowego hotendu, podgrzewanej komory, powierzchni konstrukcyjnej tolerującej ciepło i kontrolowanej strategii chłodzenia. Standardowa drukarka biurkowa może osiągnąć wysoką temperaturę dyszy na papierze, ale często nie jest w stanie utrzymać temperatury komory ani zarządzać obciążeniem termicznym, aby zapewnić niezawodną konstrukcję. Nawet na sprawnej maszynie proces wymaga zatwierdzonego profilu i wyżarzania po druku.
Jakiej temperatury dyszy i komory wymaga PEEK?
Dokładne wartości zależą od gatunku i drukarki, ale PEEK jest przetwarzany znacznie lepiej niż standardowe tworzywa konstrukcyjne. Temperatury dysz zwykle przekraczają 350°C, a temperatury komory często mieszczą się w zakresie od 150°C do 200°C. W niektórych procesach stosuje się niższą temperaturę w komorze i opierają się na wyżarzaniu. Kupujący powinni poprosić o zatwierdzone okno dostawcy, a nie o pojedynczy numer skopiowany z arkusza danych.
Dlaczego PEEK wymaga wyżarzania po wydrukowaniu?
Wyżarzanie może zwiększyć krystaliczność i złagodzić naprężenia szczątkowe powstające w wyniku budowy warstwa po warstwie. Może to poprawić stabilność wymiarową i wspierać profil właściwości oczekiwany przez aplikację. Istnieje ryzyko, że źle kontrolowane wyżarzanie może zniekształcić część. Cykl należy dobrać do geometrii i grubości ścianki, po zakończeniu cyklu przeprowadzić kontrolę wymiarową.
Czy drukowany w 3D PEEK jest tak samo wytrzymały jak PEEK obrabiany maszynowo?
Nie automatycznie. Wytłaczanie materiału tworzy granice warstw, więc część może być anizotropowa. Drukowana i wyżarzana część z PEEK może dobrze działać przy ściskaniu lub w kierunkach zgodnych z warstwami, ale może nie pasować do części obrobionej we wszystkich kierunkach. W przypadku mocno obciążonych części projekt powinien uwzględniać orientację warstw i może wymagać obróbki, grubszych przekrojów lub innego procesu.
Czy części PEEK można obrabiać po wydrukowaniu 3D?
Tak. Wiele wysokowydajnych części jest drukowanych w kształcie zbliżonym do netto, a następnie obrabianych na krytycznych interfejsach. Może to poprawić tolerancję, płaskość i wykończenie powierzchni. Plan obróbki powinien uwzględniać stan naprężenia drukowanego materiału i cykl wyżarzania, a końcowa kontrola powinna nastąpić po wszystkich etapach termicznych i obróbczych.
Ile kosztuje druk 3D PEEK?
Nie ma użytecznej jednolitej ceny bez geometrii i poziomu walidacji. Materiał, czas pracy maszyny, usuwanie podpór, wyżarzanie, obróbka skrawaniem, kontrola i ryzyko złomu mają na to wpływ. Mała, prosta część i duża, krytyczna część mogą różnić się znacznie. Najlepszym podejściem jest wycena części z jasnym planem inspekcji i oddzielnym dodatkiem na prace inżynieryjne i wykończeniowe.
Czy żywność PEEK jest bezpieczna i biokompatybilna?
Nie traktuj „PEEK” jako ogólnej zgody. Zastosowania mające kontakt z żywnością i zastosowania medyczne zależą od konkretnego gatunku, dodatków, przetwarzania, czyszczenia i ścieżki regulacyjnej. Część drukowana może również mieć inną charakterystykę powierzchni i porowatości niż część obrobiona maszynowo lub formowana. Aplikacje te wymagają dedykowanej oceny zgodności, a nie samej istotnej nazwy.
Jaka jest różnica między PEEK i PPS-CF w druku 3D?
PEEK generalnie oferuje wyższy pułap właściwości, szczególnie w zakresie odporności cieplnej i chemicznej, ale wymaga również większej kontroli procesu i kosztów. PPS-CF to wysokotemperaturowa mieszanka włókna węglowego, która może być praktycznym wyborem do osprzętu, wsporników i części narażonych na działanie środków chemicznych, które nie wymagają pełnej powłoki PEEK. Właściwy wybór zależy od warunków pracy i planu walidacji.
Jak poprosić o wycenę od producenta druku 3D PEEK?
Wyślij rysunek, funkcję, temperaturę pracy, narażenie chemiczne, wymiary krytyczne, wymagania dotyczące powierzchni, poziom kontroli i ilość docelową. Należy określić, czy PEEK jest obowiązkowy lub czy można zaproponować rozwiązania alternatywne. Zapytaj, kto kontroluje drukowanie, wyżarzanie, obróbkę skrawaniem i kontrolę. Informacje te pozwolą na sporządzenie bardziej przydatnej wyceny niż sam rysunek.
Czy Jiaheng dostarcza druk 3D PEEK?
PEEK nie znajduje się na liście opublikowanych stron z materiałami. Dostępne metody obejmują nylon SLS, PPS-CF, PAHT-CF, inne tworzywa sztuczne FDM, żywice SLA i DLP, metale SLM, obróbkę CNC, odlewanie próżniowe i wykańczanie powierzchni. Jeśli PEEK jest obowiązkowy, udostępnij wymagania aplikacji, aby zespół mógł potwierdzić, czy jest on odpowiedni lub czy porównywalna trasa jest bardziej praktyczna.
Kontynuuj odkrywanie ścieżki produkcyjnej
Jeśli porównujesz wymagania PEEK z innymi metodami o wysokiej wydajności, pomocne będzie zobaczenie pełnego zakresu procesu przed podjęciem decyzji dotyczącej materiału. Kompleksowa platforma produkcyjna może porównać druk polimerowy, druk metalowy, obróbkę CNC i obróbkę powierzchni w ramach jednej rozmowy dotyczącej jakości.
Najbardziej przydatnym następnym krokiem jest umieszczenie obok siebie rysunku i warunków usługi. Daje to dostawcy wystarczającą ilość informacji, aby bez zgadywania polecić PEEK, związek wysokotemperaturowy, ścieżkę metalową lub konstrukcję obrobioną maszynowo. Daje także kupującemu jasną podstawę do porównywania ceny, czasu realizacji i ryzyka.
Drukowanie 3D polieteroeteroketonu to mocna opcja w przypadku prawej części, ale nie jest to droga na skróty w zakresie inżynierii. Materiał nagradza kontrolowane suszenie, stabilne ciepło w komorze, przemyślaną orientację, udokumentowane wyżarzanie i kontrolę po obróbce termicznej. Karze założenia. Dostawca, który może wyjaśnić te kontrole, jest cenniejszy niż ten, który po prostu wymienia PEEK na stronie materiałów.
Dla kupujących praktyczną ścieżką jest zdefiniowanie funkcji, uszeregowanie wymagań i porównanie co najmniej dwóch tras. PEEK może być właściwym rozwiązaniem w przypadku uszczelnienia chemicznego, izolatora odpornego na wysoką temperaturę lub części zużywającej się. PPS-CF, PAHT-CF, nylon SLS, metal SLM, precyzyjne CNC lub ich kombinacja może być lepszym rozwiązaniem w przypadku wspornika, obudowy, mocowania lub prototypu. Celem nie jest unikanie PEEK. Celem jest zastosowanie go tam, gdzie jego właściwości rozwiązują rzeczywisty problem i gdzie można zweryfikować proces.
-
 Druk kalkomanii i sitodruku
-
 Usługa drukowania 3D w żółtej żywicy podobnej do ABS
-
 Usługa druku 3D stopu aluminium AlSi10Mg
-
 Usługa druku 3D z nylonu wzmocnionego włóknem węglowym PAHT+CF o wysokiej temperaturze
-
 Usługa druku 3D z materiału wzmocnionego włóknem węglowym PPS+CF
-
 Usługa druku 3D w żywicy w kolorze złamanej bieli
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
