- Usługi druku 3D

- Usługi obróbki CNC

- Usługi odlewania próżniowego

- Usługi wykończenia powierzchni

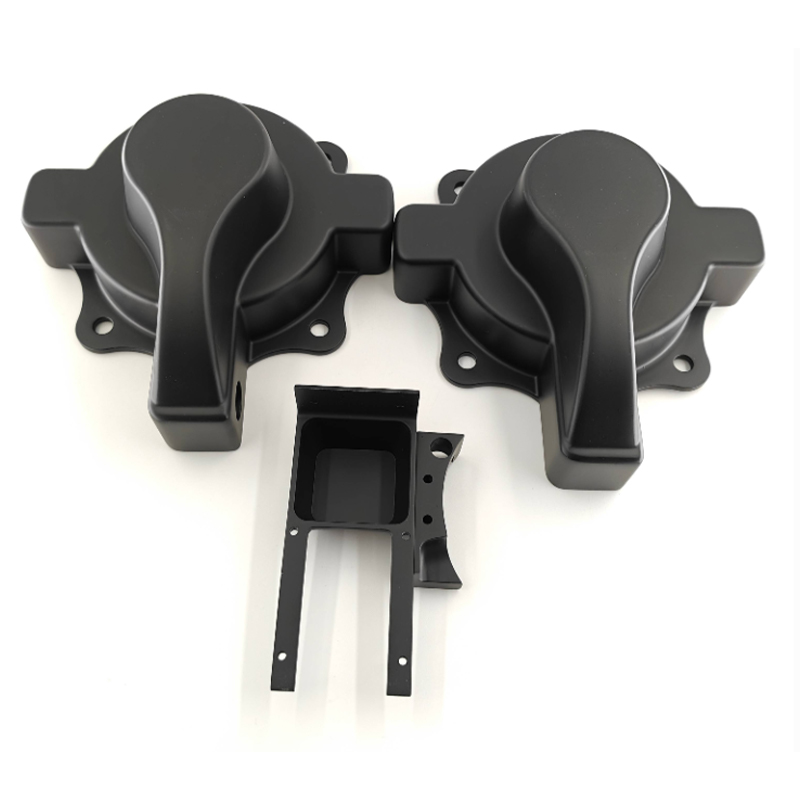
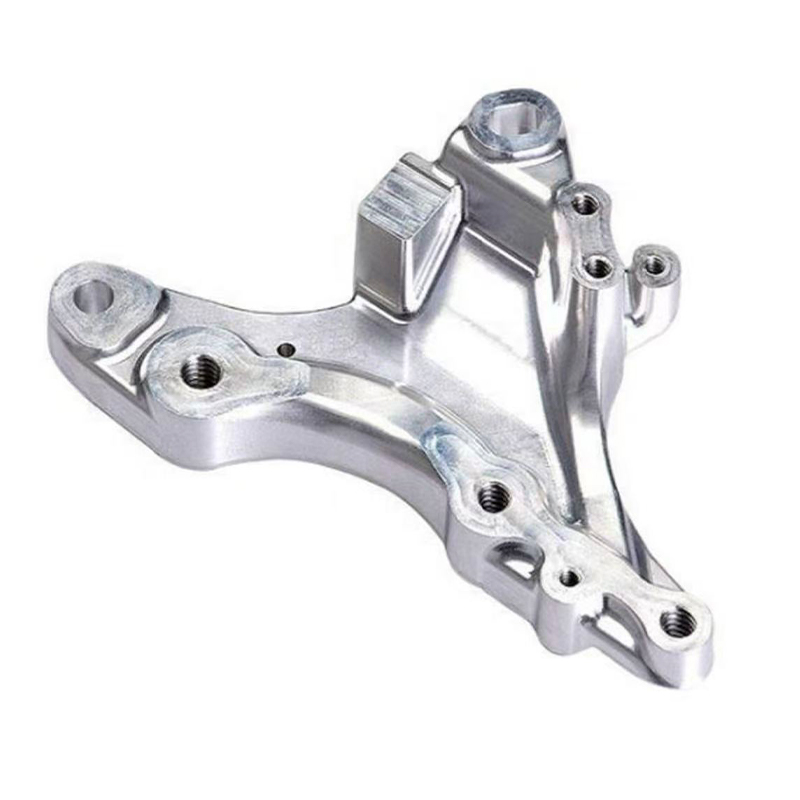
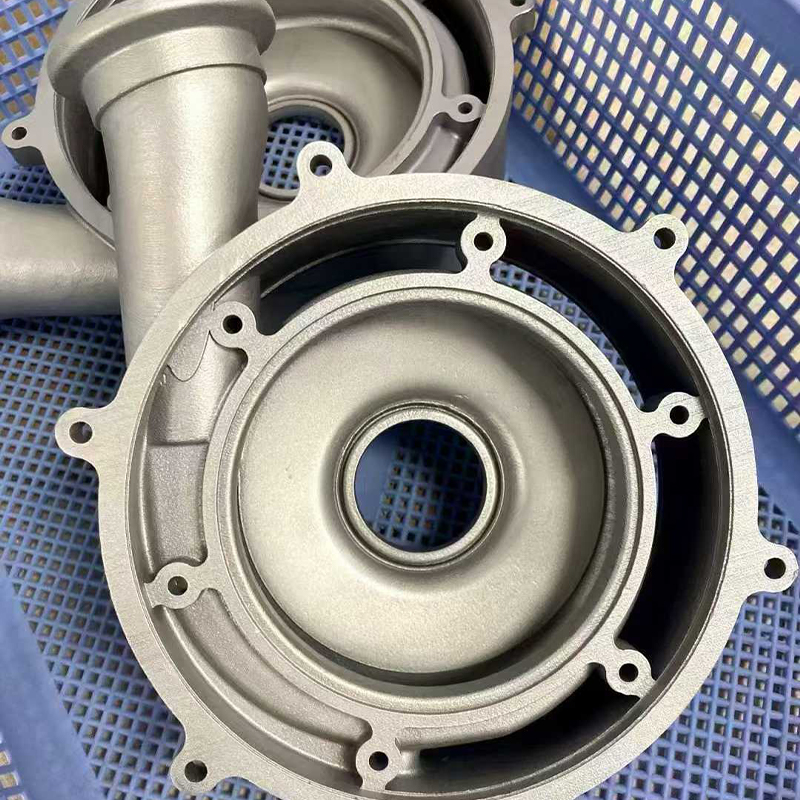
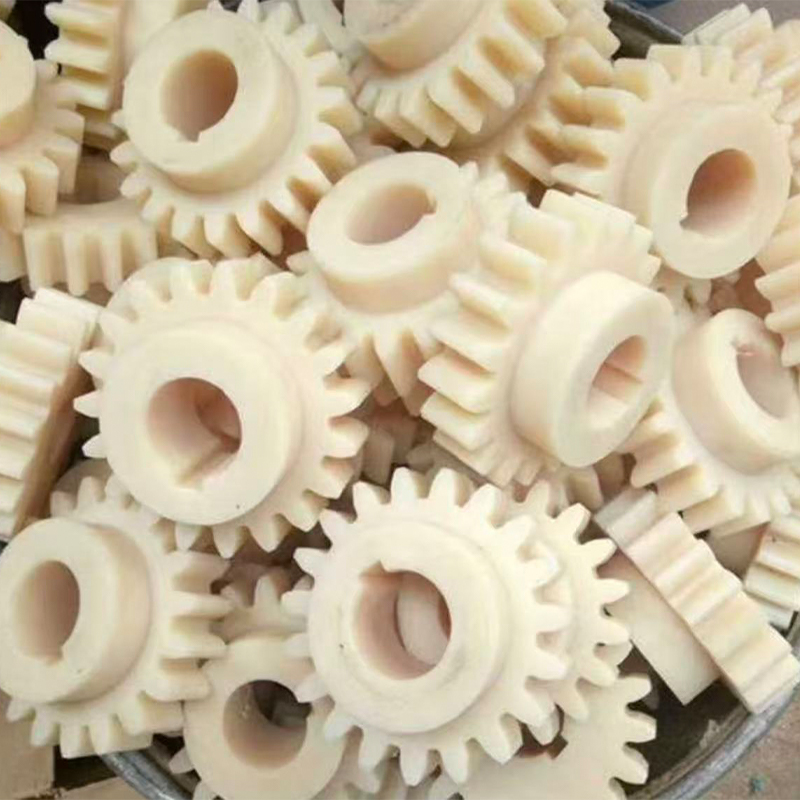
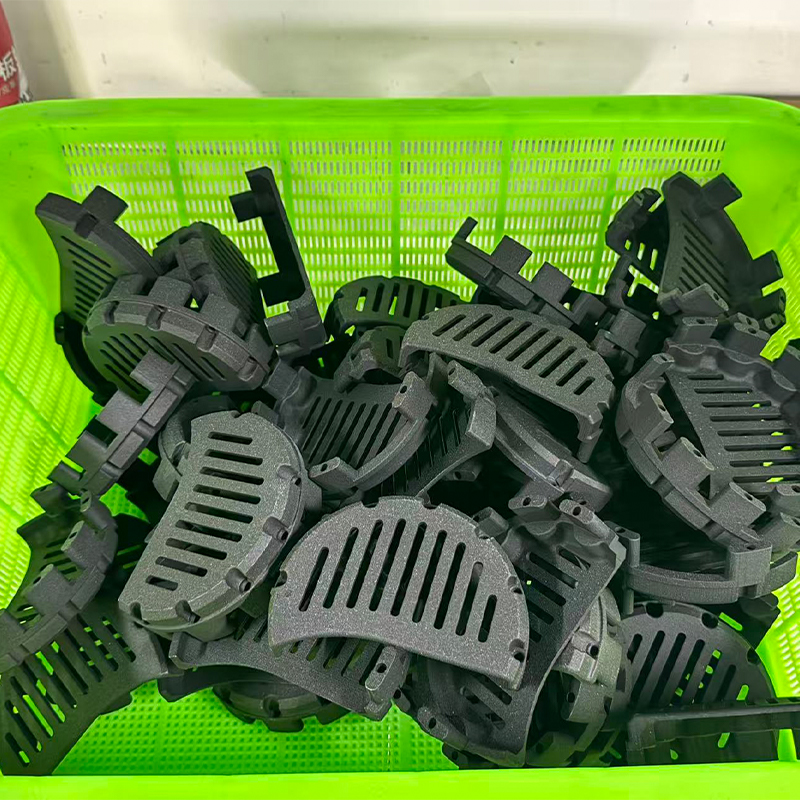
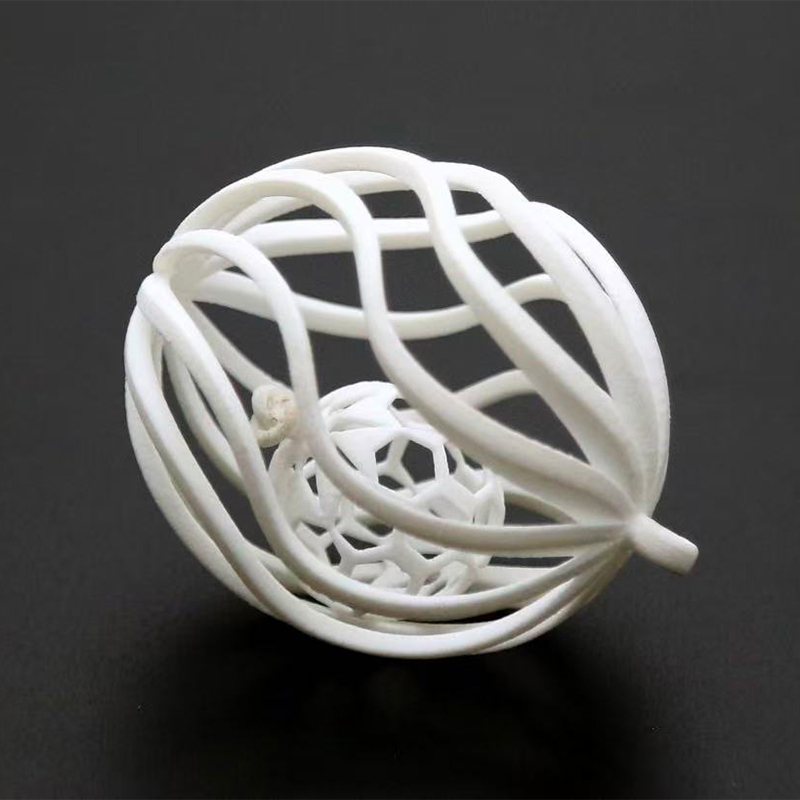
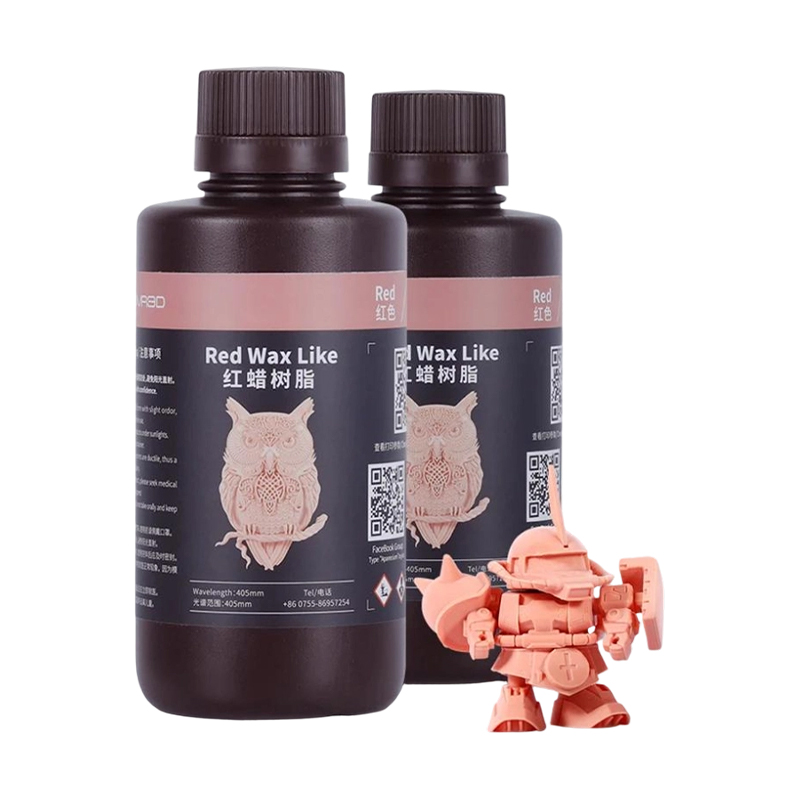
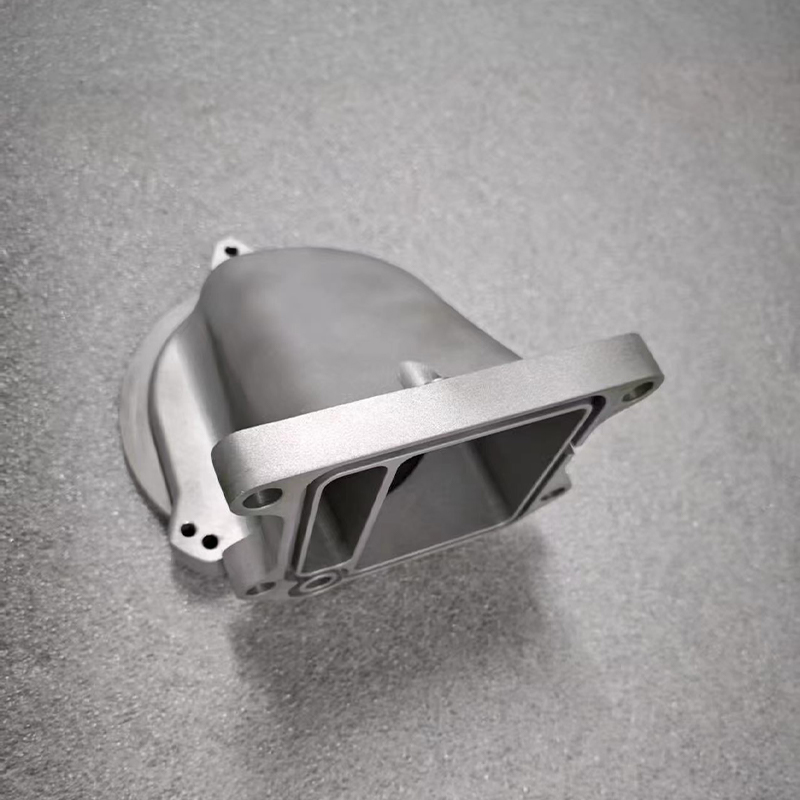
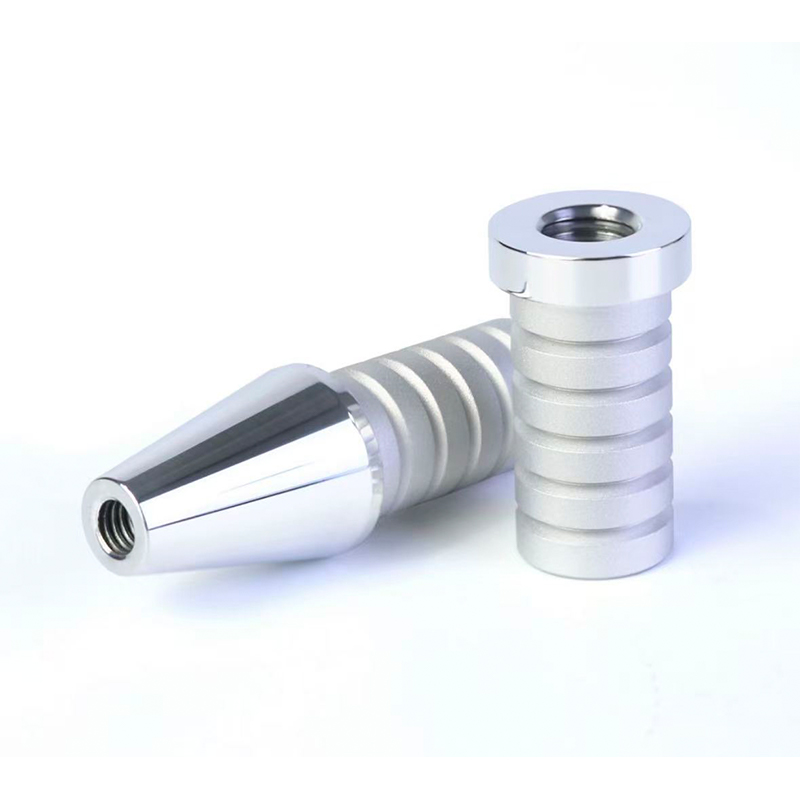
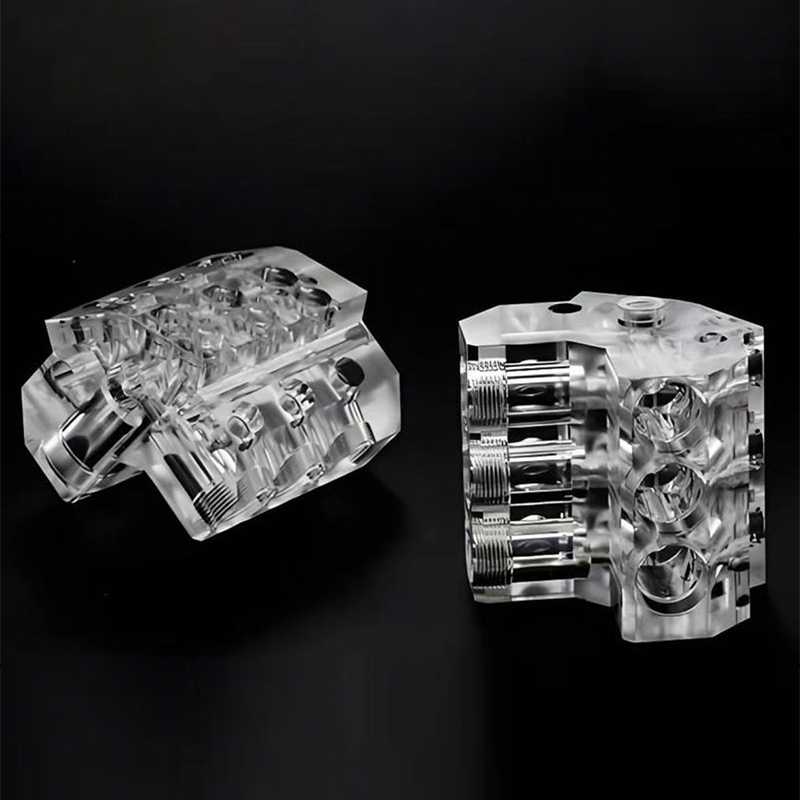
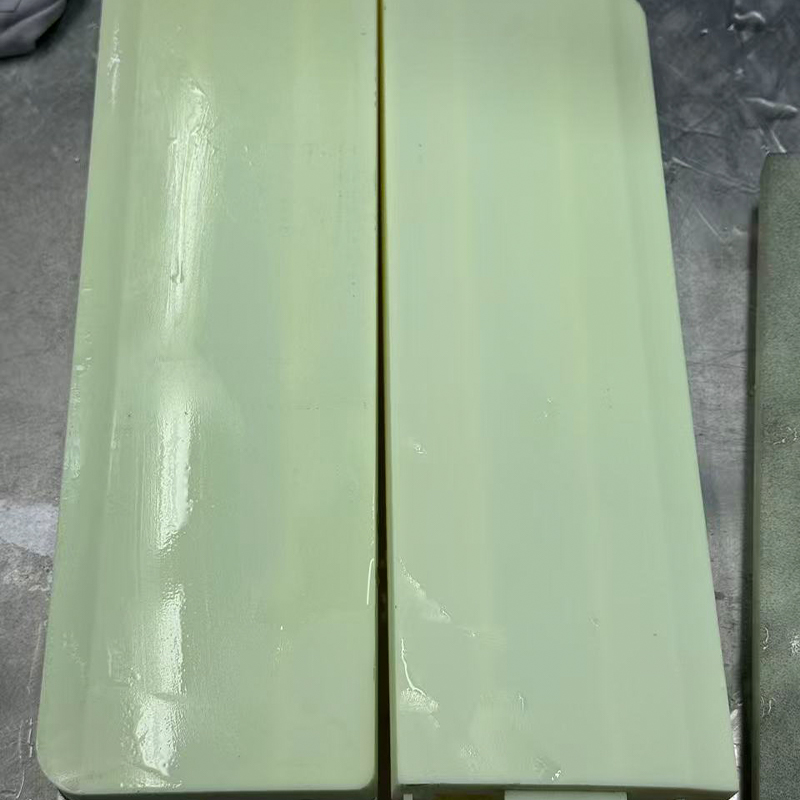
Usługi odlewania próżniowego: jak to działa i kiedy z nich korzystać
Usługi odlewania próżniowego : Krótka odpowiedź dla nabywców prototypów i małych partii
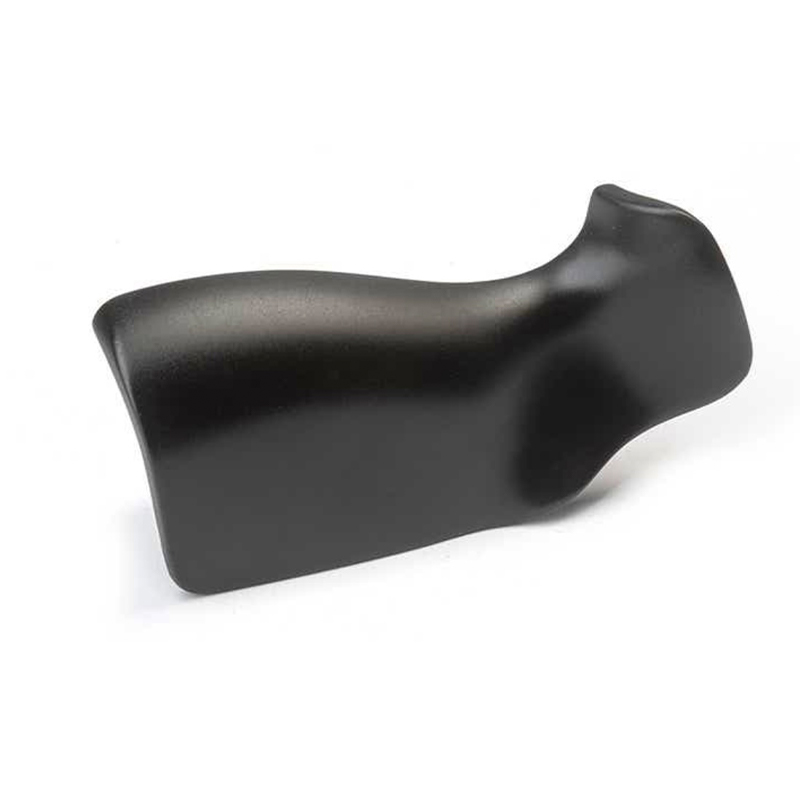
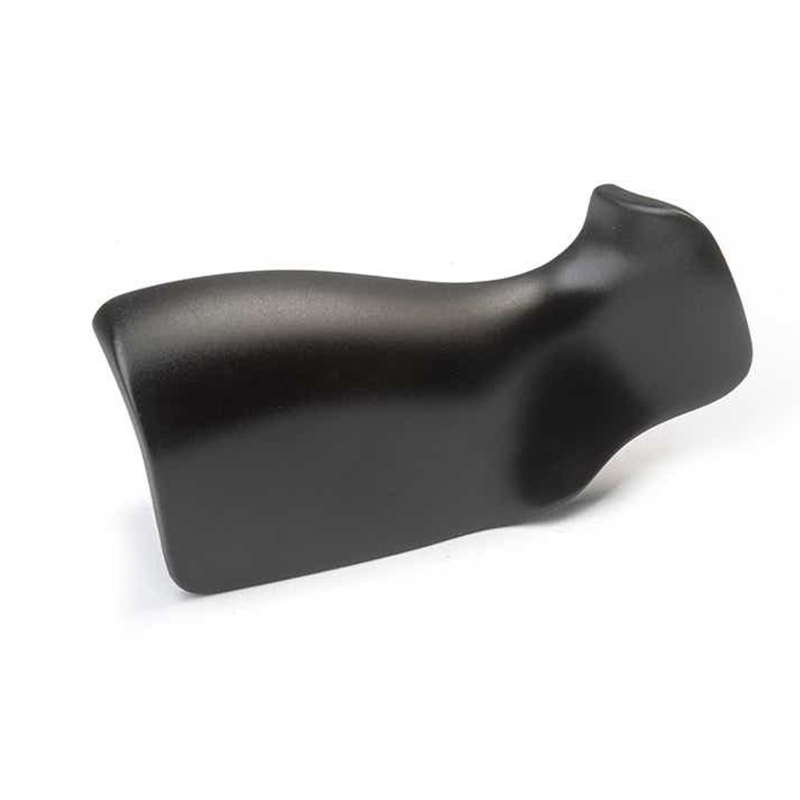
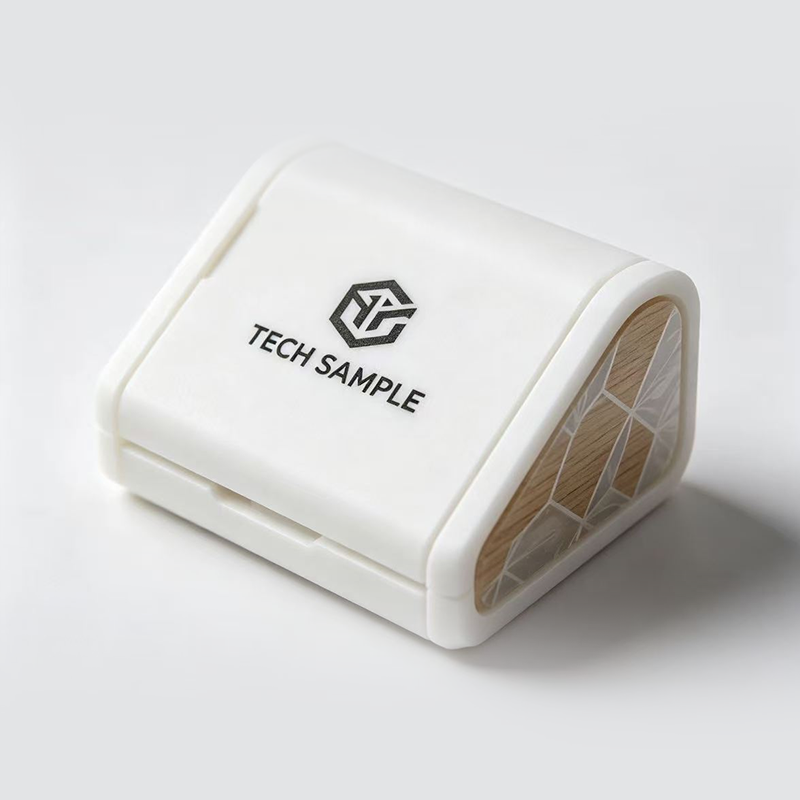
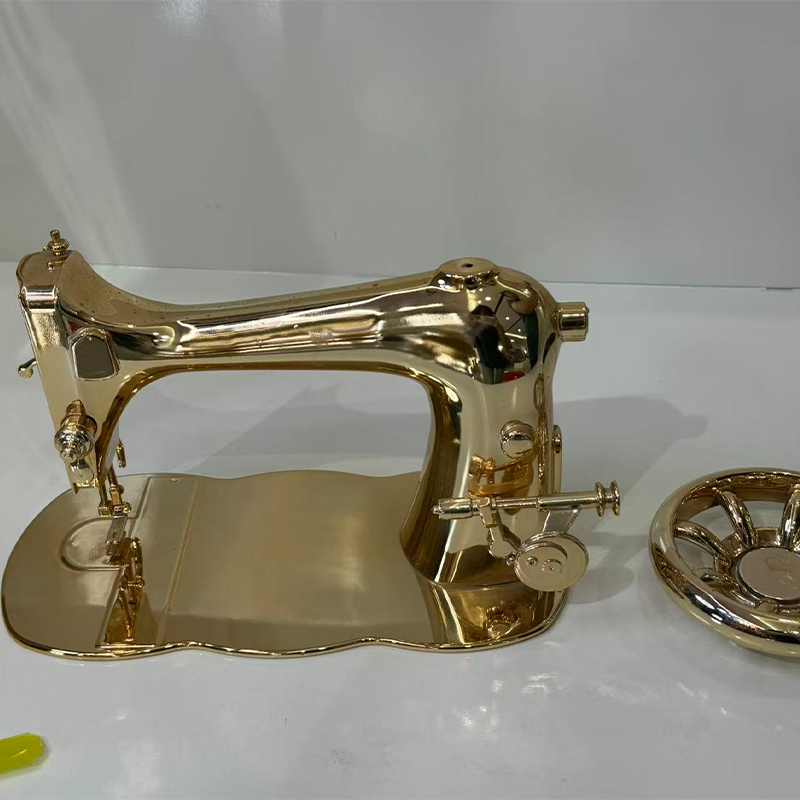
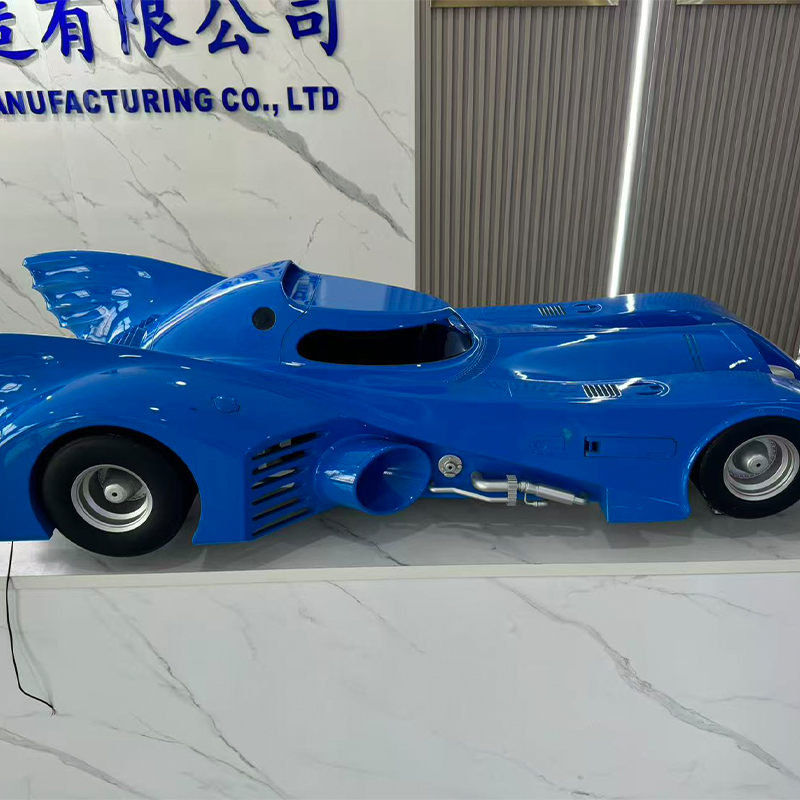
Wyobraź sobie taką sytuację: Twój zespół ma wydrukowany w 3D model, który w końcu wygląda dobrze, przegląd projektu za trzy tygodnie i potrzebuje dwudziestu obudów, które w dotyku i zachowują się jak części produkcyjne. Drukowanie dwudziestu kopii trwałoby zbyt długo i nadal wyglądałoby jak wydruki, a twarde oprzyrządowanie byłoby przedwczesne. Usługi odlewania próżniowego dokładnie rozwiązują tę lukę. Dostawca buduje silikonową formę wokół Twojego wzorca, wlewa do niej pod próżnią żywicę poliuretanową i utwardza kopie w ciepłym piekarniku. Rezultatem jest mała partia, zwykle około 10 do 30 sztuk na formę, z drobnymi szczegółami powierzchni i możliwością wyboru żywic imitujących ABS, polipropylen, gumę lub przezroczysty plastik.
To jedno zdanie jest konkluzją. Pozostała część tego przewodnika wyjaśnia, dlaczego to działa, gdzie przestaje działać i jak poinformować producenta odlewów próżniowych, aby pierwsza partia nadawała się do użytku, a nie do ćwiczenia. Dbamy o praktyczność języka: na czym polega proces, na co zwrócić uwagę na rysunku i jakie pytania zadać dostawcy przed wysłaniem plików.
Dla kogo jest ten przewodnik
- Twórcy produktów, którzy potrzebują części o jakości wizualnej lub funkcjonalnej do recenzji, testów i kompilacji pilotażowych.
- Zespoły ds. zakupów i zaopatrzenia porównują dostawcę odlewów próżniowych z drukiem lub obróbką skrawaniem w krótkim okresie.
- Startupy przygotowują próbki marketingowe i demonstracje dla inwestorów przed przystąpieniem do form wtryskowych.
- Inżynierowie, którzy chcą sprawdzić dopasowanie, montaż i ergonomię części, które wyglądają i są zbliżone do finalnych.
Odlewanie próżniowe jest czasami nazywane odlewaniem uretanowym lub odlewaniem poliuretanowym. Wszystkie trzy nazwy opisują tę samą rodzinę produktów: elastyczne narzędzie silikonowe, dwuskładnikową płynną żywicę i komorę próżniową, która usuwa uwięzione powietrze. Ponieważ narzędzie jest wykonane z silikonu, a nie ze stali, czas realizacji narzędzia jest krótki, a zmiany konstrukcyjne łatwiejsze do przyjęcia. Ta elastyczność jest głównym powodem, dla którego kupujący szukają producenta odlewów próżniowych, gdy znajdują się pomiędzy prototypem a pełną produkcją.
Kilka szybkich oczekiwań pomoże nadać ton. Odlewanie próżniowe kopiuje powierzchnię wzorca, więc wzornik ma ogromne znaczenie. Forma ma ograniczoną żywotność, dlatego proces ten sprawdza się w krótkich seriach. Żywice imitują zwykłe tworzywa sztuczne, ale nie są z nimi identyczne, dlatego każdy test zależny od dokładnych danych materiałowych powinien być zaplanowany z uwzględnieniem tego. Proces ten nagradza wczesne rozmowy z dostawcą na temat grubości ścianki, linii podziału i wykończenia.
Odlewanie próżniowe zamienia jednego dobrego mistrza w małą partię części przypominających produkcję bez czasu i wysiłku narzędziowego typowych dla form stalowych.
Jak działa odlewanie próżniowe krok po kroku
Gdy zobaczysz sekwencję, większość pytań dotyczących cytatów odpowiada sama. Proces składa się z pięciu etapów, a każdy z nich charakteryzuje się typowym sposobem popełnienia błędu. Znajomość ich pomoże ci przeczytać harmonogram dostawcy i określić, gdzie prośba o zmianę będzie kosztować czas.
- Mistrzowskie przygotowanie: mistrz jest zwykle drukowany w 3D lub obrabiany CNC, a następnie szlifowany, gruntowany i polerowany. Każda rysa na matrycy pojawi się na każdym odlewie, więc ten etap wyznacza górną granicę jakości.
- Skrzynka na formy i plan podziału: mistrz jest zawieszony w skrzynce z bramkami i otworami wentylacyjnymi umieszczonymi w miejscu, w którym żywica powinna wchodzić, a powietrze powinno wychodzić. Linię podziału wybiera się, aby ukryć szwy na niekrytycznych powierzchniach.
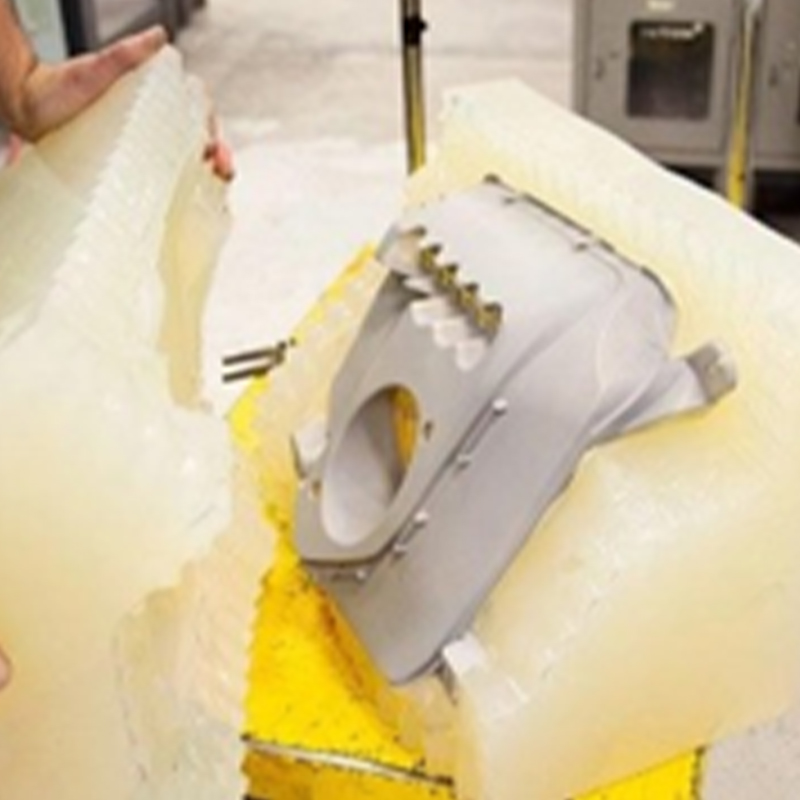
- Wylewanie i utwardzanie silikonu: Na matrycę wylewa się ciekły silikon, zwykle pod próżnią, i utwardza w piekarniku. Następnie blok jest rozcinany wzdłuż zaplanowanej linii podziału i usuwany jest element wzorcowy.
- Odlewanie żywicy w próżni: oba składniki żywicy są ważone, mieszane, odgazowywane i wlewane do zamkniętej formy znajdującej się w komorze próżniowej. Próżnia wyciąga powietrze z wnęki, dzięki czemu żywica może dotrzeć do cienkich ścianek i delikatnej tekstury.
- Utwardzanie, rozformowywanie i wykańczanie: pleśń trafia do ciepłego piekarnika, zwykle w zakresie od 60 do 70 stopni Celsjusza, na kilka godzin. Części są następnie rozbierane, przycinane, szlifowane, malowane lub teksturowane, zgodnie z wymaganiami projektu.
Próżnia to szczegół, od którego pochodzi nazwa procesu i jego zaleta. Bez tego małe pęcherzyki powietrza pozostają uwięzione w rogach i pod żebrami, pozostawiając pęcherzyki i krótkie wypełnienia. Dzięki niemu żywica wpływa bardziej równomiernie do gniazda, dlatego części odlewane próżniowo często wykazują czystsze powierzchnie i ostrzejszą teksturę niż zwykłe odlewanie na otwartej przestrzeni.
Jak wygląda sprzęt
Narzędzia kształtujące formę
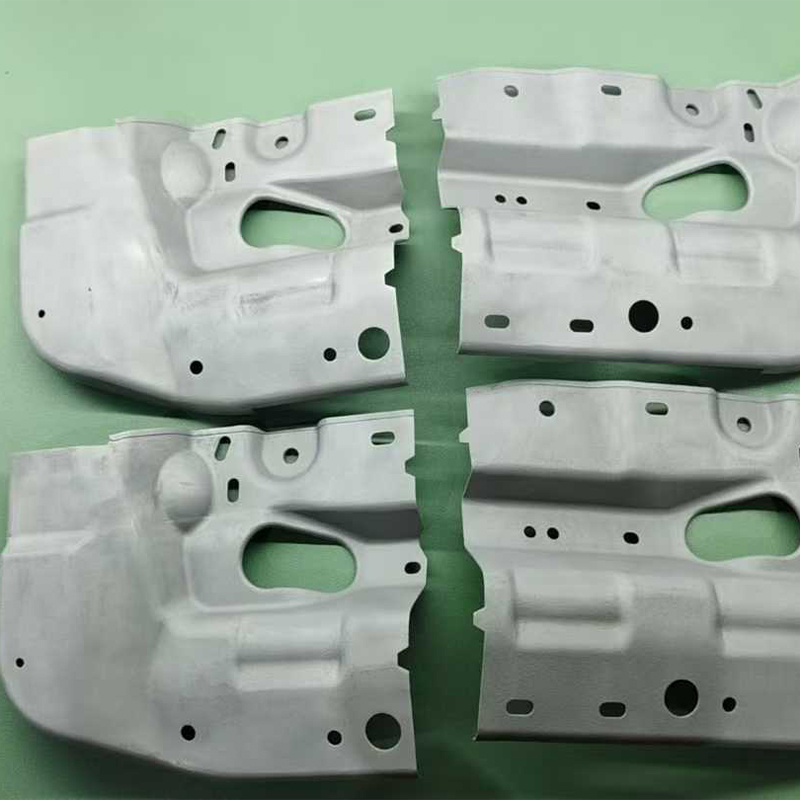
| Narzędzia, z których powstają części
|
Gdzie ucieka czas projektu
Kupujący często pytają, dlaczego partia pięciu części zajmuje jeszcze kilka dni roboczych. Powodem jest to, że stała praca, przygotowanie mistrza i wykonanie formy, nie kurczy się wraz z ilością. Poniższy wykres przedstawia ilustracyjny podział czasu projektu dla trzech wielkości partii.
W miarę wzrostu partii odlewanie i utwardzanie zajmują większy udział, podczas gdy przygotowanie główne zajmuje mniejszy. Liczby należy traktować jako pomoc w planowaniu, a nie jako zmierzoną statystykę branżową.
Z wykresu wynika, że w przypadku bardzo małej partii przygotowanie matrycy i formy stanowi największą część harmonogramu, co wyjaśnia, dlaczego zamówienie na pięć sztuk rzadko jest realizowane pięć razy szybciej niż zamówienie na dwadzieścia sztuk. W miarę wzrostu ilości cykle odlewania i utwardzania zajmują większą część kalendarza, ponieważ każdy nalew wypełnia jeden zestaw wgłębień, a następnie czeka w piekarniku. Przy największej partii na wykresie zakłada się drugą formę, tak aby dwa odlewy mogły przebiegać równolegle, co zapobiega dalszemu wzrostowi udziału utwardzania. Wykończenie i kontrola stanowią mniej więcej jedną piątą wysiłku we wszystkich trzech przypadkach, co przypomina, że malowanie, przycinanie i sprawdzanie są stałą częścią produktu. Dla kupujących korzystających z usługi replikacji form silikonowych firmy Jiaheng ten wzór jest przydatny przy podejmowaniu decyzji, czy zamówić kilka dodatkowych sztuk w pierwszej partii, ponieważ ustalona praca została już wykonana.
W małych partiach dominuje stała praca mistrza i formy, dlatego zamówienie kilku dodatkowych sztuk w pierwszej serii jest zwykle efektywne.
Typowe rodzaje żywic do odlewania próżniowego i ich charakterystyka
Odlewanie próżniowe nie wykorzystuje tych samych tworzyw termoplastycznych, co przy formowaniu wtryskowym. Wykorzystuje dwuskładnikowe systemy poliuretanowe opracowane na ich imitację. Dopasowanie jest wystarczające do wielu kontroli dopasowania, dotyku i funkcjonalności, choć nie jest identyczne w przypadku każdej właściwości. Poniższe karty podsumowują rodziny, które zwykle oferuje dostawca odlewów próżniowych.
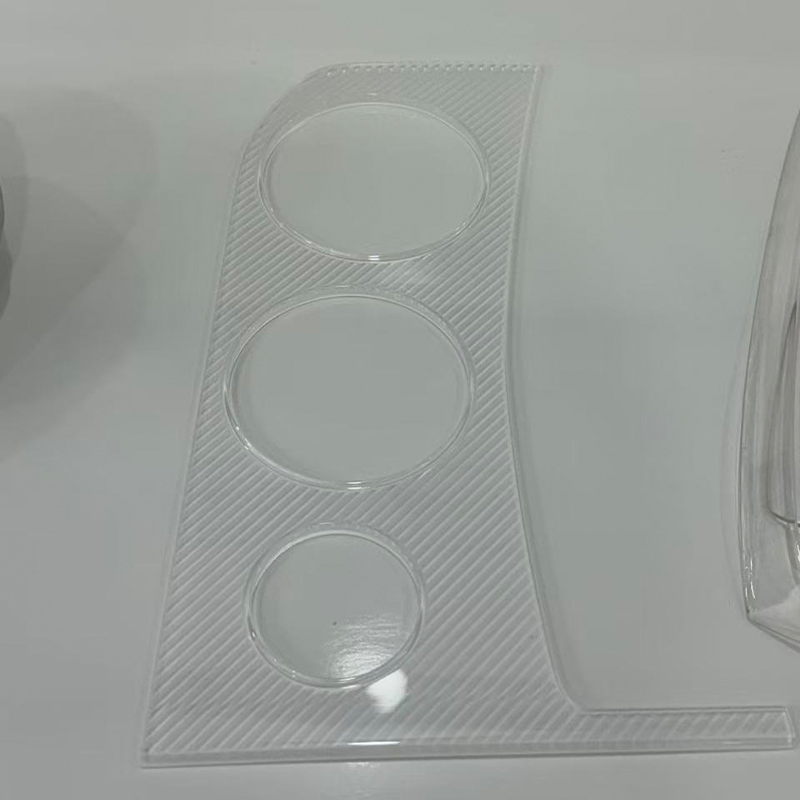
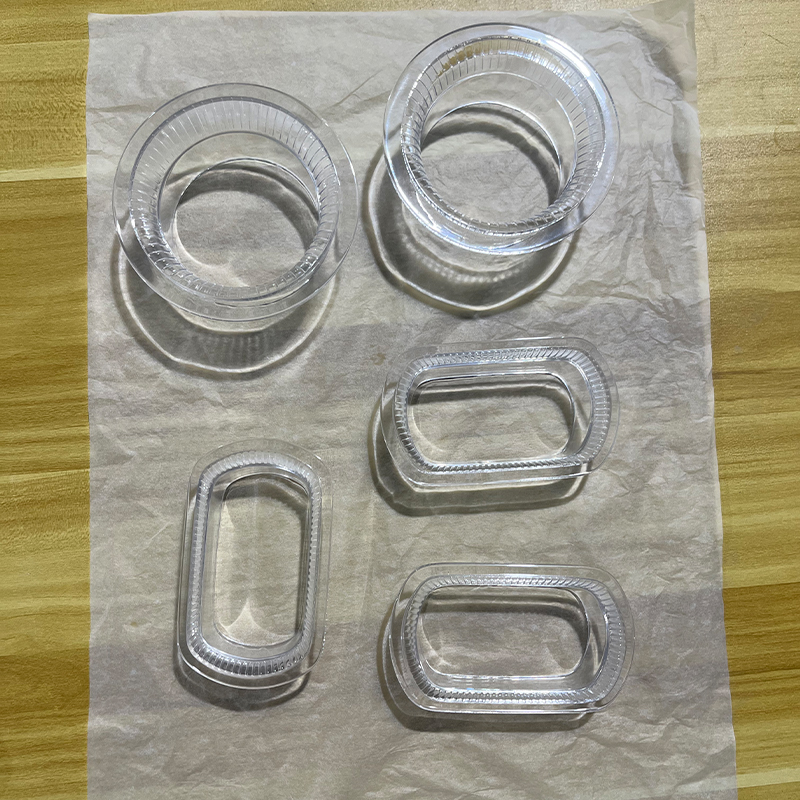
Sztywna żywica przypominająca ABS Sztywna, stabilna wymiarowo i łatwa do malowania. Powszechny wybór w przypadku obudów, wsporników i obudów, które wymagają pewnego wyczucia. Półelastyczna żywica podobna do PP Lekko elastyczny, dobrze zachowuje się przy zmęczeniu. Pasuje do zatrzasków, zawiasów typu Living i elastycznych klipsów. Żywica gumopodobna Dostępne w całym zakresie wartości twardości Shore A. Stosowany do uszczelek, uchwytów, uszczelek i powierzchni miękkich w dotyku. Przezroczysta żywica Wodoodporne lub zabarwione, często polerowane po wyjęciu z formy. Stosowany do soczewek, światłowodów, osłon i okien wystawowych. Żywica wysokotemperaturowa Zachowuje sztywność w wyższych temperaturach pracy. Wybrany do części w pobliżu silników, lamp lub podzespołów podgrzewanych. Żywica trudnopalna Opracowany z myślą o powolnym spalaniu, do obudów elektroniki i jednostek demonstracyjnych, które podlegają bardziej rygorystycznym kontrolom wewnętrznym.
Kolor zazwyczaj ustala się poprzez dodanie pigmentu do żywicy przed wylaniem, co zapewnia jednolity kolor na całej długości części. Jest to przydatne w przypadku części, które będą dotykane lub zarysowane podczas testowania, ponieważ chip nie ujawnia pod spodem innego koloru. Aby uzyskać wysoki połysk lub wygląd metaliczny, po odlaniu zwykle dodaje się malowanie.
| Rodzina żywic | Poczuj i zachowaj się | Typowe zastosowania | Opcje wykończenia |
|---|---|---|---|
| Sztywne jak ABS | Mocne, stabilne, dobre szczegóły | Obudowy, pokrywy, próbki konstrukcyjne | Szlifowanie, malowanie, teksturowanie |
| Półelastyczny przypominający PP | Wytrzymały, wygina się bez pęknięć | Klipsy, zatrzaski, elastyczne pokrywy | Lekkie przeszlifowanie, malowanie podkładem |
| Gumowe | Od miękkiej do twardej, elastycznej | Uszczelki, uchwyty, uszczelki, klawisze programowalne | Malowanie powłokami elastycznymi |
| Przezroczysty | Przezroczysty, można polerować | Soczewki, światłowody, szyby | Polerowanie, przezroczysta powłoka |
| Wysoka temperatura | Sztywny w podwyższonej temperaturze | Części w pobliżu źródeł ciepła | Malowanie, obróbka drobnych elementów |
Dopasowanie żywicy do zastosowania
Wybór żywicy rozpoczyna się od pytania, co dana część ma udowodnić. Jeżeli test dotyczy montażu zatrzaskowego, żywica półelastyczna często dostarcza więcej informacji niż żywica sztywna. Jeśli próbka przeznaczona jest na targi, sztywna żywica z malowanym wykończeniem może bardziej przypominać produkt końcowy niż surowy. Poniższa mapa cieplna przedstawia redakcyjny pogląd, które rodziny zwykle pasują do jakich zadań.
Ciemniejsze komórki wskazują na silniejsze ogólne dopasowanie. Oceny stanowią punkt wyjścia do rozmowy z dostawcą, a nie zastępują dane materiałowe dotyczące konkretnego gatunku.
Mapa cieplna pokazuje, że sztywna żywica podobna do ABS sprawdza się w najszerszym zakresie codziennych zadań, w tym w obudowach, testach dopasowania i modelach wyglądu, dlatego jest to zwykły punkt wyjścia w wielu projektach. Żywice gumopodobne wyróżniają się w kolumnie uszczelek i uchwytów, gdzie elastyczność jest najważniejszym elementem części. Przezroczysta żywica to oczywisty wybór w przypadku soczewek i światłowodów, dobrze sprawdza się również w modelach marketingowych, w których liczy się efekt wizualny. Zarówno żywice wysokotemperaturowe, jak i półelastyczne nadają się do testów funkcjonalnych, chociaż z różnych powodów: jeden ze względu na działanie ciepła, a drugi na wielokrotne zginanie. Jeśli część ma dwa konkurencyjne wymagania, np. sztywny korpus i miękkie uszczelnienie, dostawca może odlać je oddzielnie lub zastosować techniki obtrysku, co jest jednym z powodów, aby wcześniej omówić montaż z producentem odlewu próżniowego.
Wybierz żywicę na podstawie pytania, na które część musi odpowiedzieć: sztywność, elastyczność, przejrzystość, odporność na ciepło lub wygląd.
Zastosowania i punkty wyboru usług odlewania próżniowego
Odlewanie próżniowe pojawia się w większej liczbie branż, niż spodziewa się większość nabywców, głównie dlatego, że schemat potrzeb jest wszędzie taki sam: wkrótce garść części przypominających produkcję, z projektu, który może jeszcze ulec zmianie. Dwie kolumny poniżej łączą typowe obszary zastosowań z punktami wyboru, które decydują, czy odlewanie próżniowe jest właściwym wyborem.
Typowe obszary zastosowań
| Punkty wyboru do sprawdzenia
|
Szybka ścieżka decyzyjna
- Jeśli potrzebujesz tylko jednej lub dwóch części, bezpośrednie drukowanie lub obróbka jest zwykle szybsza niż wykonanie formy.
- Jeśli potrzebujesz około 10 do 30 części o wyglądzie produkcyjnym, zazwyczaj warto przyjrzeć się odlewowi próżniowemu.
- Jeśli potrzebujesz setek części lub dokładnych danych termoplastycznych, zaplanuj obróbkę twardą lub inną trasę.
- Jeśli projekt wciąż się zmienia, zachowaj elastyczność matrycy i odlej pierwszą małą partię przed cięciem stali.
Zespoły czasami pytają, czy odlewanie próżniowe może całkowicie zastąpić produkcję na małą skalę. Może to dotyczyć niektórych produktów, takich jak specjalistyczny sprzęt o bardzo niskim rocznym zapotrzebowaniu, ale żywotność formy i różnice w żywicy oznaczają, że częściej jest to pomost niż miejsce docelowe. Pomyśl o tym jak o etapie, na którym możesz testować, sprzedawać próbki i zbierać opinie podczas tworzenia narzędzia produkcyjnego.
Odlewanie próżniowe pasuje do środka podróży produktu: więcej części, niż ma sens drukowanie, mniej niż potrzeba twardych narzędzi.
Szczegółowe porównanie: odlewanie próżniowe a druk 3D, obróbka CNC i formowanie wtryskowe
Większość projektów wykorzystuje kilka procesów po kolei, więc poniższe porównanie nie dotyczy wyłonienia zwycięzcy, a bardziej etapu. Każda trasa ma zakres ilościowy, w którym jest wygodna, i punkt, w którym zaczyna się problem.
| Czynnik | Odlewanie próżniowe | Druk 3D | Obróbka CNC | Formowanie wtryskowe |
|---|---|---|---|---|
| Typowa ilość | Około 10 do 30 na formę | 1 do kilku | 1, aby powtórzyć partie | Setki i więcej |
| Wysiłek narzędziowy | Forma silikonowa, krótka | Żadne | Urządzenia i programy | Forma hartowana lub aluminiowa, dłuższa |
| Szczegóły powierzchni | Bardzo dobrze, mistrz kopiowania | Możliwe linie warstw | Wykończenie maszynowe | Doskonały, zdefiniowany przez narzędzie |
| Materiał | Imitacje żywic poliuretanowych | Żywice, nylon, niektóre metale | Prawdziwe metale i tworzywa sztuczne | Produkcja tworzyw termoplastycznych |
| Zmiana projektu | Nowy mistrz, nowa forma | Natychmiastowe | Nowy program | Kosztowna modyfikacja narzędzia |
| Typowa rola | Części pilotażowe przypominające produkcję | Wczesne modele koncepcyjne | Funkcjonalny metal parts | Produkcja seryjna |
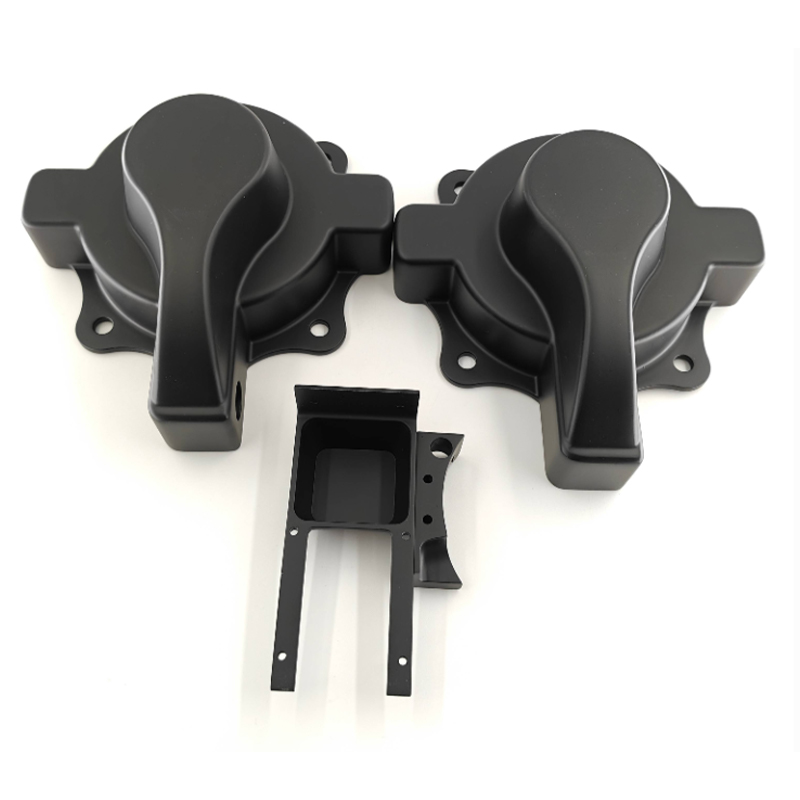
W praktyce tabela wskazuje rozsądną sekwencję. Wydrukuj pierwszą koncepcję, aby sprawdzić kształt, udoskonalić projekt, a następnie użyj dobrze wykończonej drukowanej matrycy jako podstawy formy silikonowej. Odlej ilość części potrzebną do testów, recenzji lub próbek. Kiedy projekt się uspokoi i ilości wzrosną, przejdź do narzędzia produkcyjnego. Jiaheng obsługuje wczesne i środkowe etapy na jednej platformie: drukowanie 3D z żywicy, nylonu i metalu, zaawansowaną obróbkę i replikację form silikonowych, dzięki czemu można koordynować matrycę, formę i wykończenie bez przesyłania plików między dostawcami.
Poniższy wykres radarowy porównuje trzy z tych tras pod kątem sześciu cech, o których najczęściej wspominają kupujący. Oceny mają charakter redakcyjny i poglądowy. Mają one na celu pokazanie kształtu, a nie ocenę dostawców lub przewidywanie wydajności konkretnej części.
Wykres radarowy pokazuje odlewanie próżniowe z największym zasięgiem w zakresie wykończenia powierzchni i odwzorowania szczegółów, ponieważ silikonowa forma dokładnie kopiuje matrycę, a próżnia pomaga żywicy uzyskać delikatną teksturę. Druk trójwymiarowy najdalej sięga w kierunku prędkości małych serii i swobody geometrii, dlatego jest tak przydatny w przypadku pierwszej koncepcji i kształtów, których nie można odlać. Obróbka CNC zwiększa wytrzymałość mechaniczną, ponieważ część jest wycinana z litego bloku prawdziwego materiału. Odlewanie próżniowe plasuje się pośrodku pod względem wytrzymałości i geometrii, co jest uczciwym odzwierciedleniem imitacji żywic i konieczności otwierania formy wzdłuż linii podziału. Razem te trzy kształty wyjaśniają, dlaczego podejście etapowe zwykle dobrze się sprawdza: drukowanie w celu eksploracji, odlewanie w celu prezentacji i testowania oraz obróbka maszynowa lub forma, gdy wymaga tego wytrzymałość lub objętość.
Wykorzystaj drukowanie do eksploracji, odlewanie próżniowe do prezentacji i testowania oraz obróbkę skrawaniem lub formowanie wtryskowe, gdy wymaga tego wytrzymałość lub objętość.
Wskazówki projektowe i tolerancje dla części odlewanych próżniowo
Większość rozczarowań dotyczących części odlewanych wynika z kilku wyborów projektowych, które można było skorygować przed zbudowaniem modelu głównego. Poniższe wskazówki to te, które producent najprawdopodobniej poruszy podczas przeglądu możliwości produkcyjnych, więc zajęcie się nimi na wczesnym etapie pozwala uniknąć serii poprawek.
Grubość ścianki i żebra
Celuj w ściany o umiarkowanym zakresie, powszechnie określanym jako około 1,5 do 3 mm dla wielu małych części, i utrzymuj w miarę równą grubość. Grube grudki kurczą się bardziej w miarę utwardzania i mogą pozostawiać ślady opadania. Bardzo cienkie sekcje mogą nie zostać wypełnione, szczególnie daleko od bramy. Żebra powinny być cieńsze niż ściana, na której się opierają, co zmniejszy ślady na powierzchni przeciwnej.
Pochylenie, podcięcia i linie podziału
Silikon jest elastyczny, więc podcięcia, które mogłyby uwięzić sztywną stalową formę, często można usunąć poprzez rozciągnięcie formy. Mimo to niewielki przeciąg na powierzchniach pionowych sprawia, że wyjmowanie z formy jest płynniejsze i zmniejsza zużycie narzędzia. Powiedz dostawcy, które ściany są widoczne, ponieważ będzie próbował umieścić linię podziału na ukrytej krawędzi lub naturalnym etapie projektu.
Tolerancje i skurcz
Ogólne wytyczne dotyczące odlewania próżniowego często podają tolerancje w przybliżeniu plus minus 0,2 do 0,3 mm w przypadku małych wymiarów lub około 0,3 procent w przypadku większych, z pewnymi różnicami w zależności od żywicy i geometrii. Przyczyniają się do tego skurcz żywicy podczas utwardzania i niewielkie ruchy silikonu. Z tego powodu pomocne jest zaznaczenie na rysunku tylko naprawdę krytycznych wymiarów. Jeśli otwór lub powierzchnia współpracująca musi być mocniej dopasowana, wielu dostawców poddaje ten element obróbce skrawaniem po odlaniu.
Wykończenie i tekstura powierzchni
Odlana powierzchnia odzwierciedla mistrza. Mata polerowana daje błyszczące części, a matryca piaskowana lub teksturowana daje części matowe. Jeśli ostateczny wygląd obejmuje farbę, dostawca zazwyczaj lekko przeszlifuje i nałoży warstwę podkładu i koloru. Ponieważ Jiaheng zapewnia malowanie i inną obróbkę powierzchni w ramach tego samego procesu, dopasowanie kolorów i poziom połysku można uzgodnić w trakcie tego samego projektu, a nie za pośrednictwem oddzielnego dostawcy wykończeń.
| Funkcja | Praktyczne wskazówki | Powód |
|---|---|---|
| Grubość ścianki | Zachowaj równą, umiarkowaną grubość | Redukuje ślady zapadnięć i krótkie wypełnienia |
| Żeberka | Cieńszy niż sąsiednia ściana | Ogranicza ślady powierzchniowe |
| Wersja robocza | Mały przeciąg na powierzchniach pionowych | Ułatwia wyjmowanie z formy, przedłuża żywotność formy |
| Wymiary krytyczne | Zaznacz tylko te, które są istotne | Koncentruje się na kontroli i wykańczaniu |
| Tekstura | Wbuduj go w mistrza | Tekstura transfers directly to castings |
Nawet ściany, rozsądny ciąg i krótka lista krytycznych wymiarów usuwają większość problemów pojawiających się przy pierwszych rzutach.
Kontrola jakości i wykończenie części odlewanych
Rzetelny dostawca odlewów próżniowych sprawdza jakość w kilku punktach, a nie tylko na końcu. Najwcześniejsza kontrola jest wzorcowa, ponieważ wada jest kopiowana do formy i każdej części po niej. Druga kontrola ma miejsce po pierwszym odlewie, kiedy dostawca porównuje część z rysunkiem i szuka pęcherzyków, krótkich wypełnień i wypływów. Kontrola końcowa obejmuje gotową partię.
- Kontrola główna: wymiary, stan powierzchni i ostrość elementów przed wykonaniem formy.
- Kontrola pierwszego artykułu: pierwszy odlew jest mierzony i badany przed wylaniem reszty partii.
- Obserwacja w partii: W miarę wyjmowania części monitorowana jest spójność koloru, kontrola pęcherzyków i widoczny błysk.
- Kontrola końcowa: Wymiary krytyczne, dopasowanie, wykończenie i opakowanie są sprawdzane przed wysyłką.
Wykończenie ma miejsce wtedy, gdy odlana część wygląda jak prototyp lub produkt. Przycinanie usuwa bramy i otwory wentylacyjne. Lekkie szlifowanie czyści linię podziału. Malowanie dodaje koloru, połysku lub tekstury, a maskowanie pozwala na użycie dwóch kolorów na jednej części. W przypadku części przezroczystych polerowanie i przezroczysta powłoka poprawiają przejrzystość. Montaż, tampodruk, znakowanie laserowe i wkładki można również zastosować, gdy próbka musi zachowywać się jak produkt końcowy.
Komunikacja jest tak samo ważna jak pomiar. Jeśli załączysz próbkę referencyjną, kod koloru lub zdjęcie efektu, którego szukasz, zespół wykończeniowy będzie miał coś konkretnego do dopasowania. Krótkie pisemne wytyczne zawierające cele wykończenia, widoczne powierzchnie i krytyczne wymiary zmniejszają ryzyko ponownej obróbki.
Jakość w odlewaniu próżniowym zaczyna się od mistrza i trwa przy każdym wylaniu, więc zapytaj dostawców, jak sprawdzają każdy etap.
Wytyczne dotyczące konserwacji form silikonowych i części odlewanych
Konserwacja podczas odlewania próżniowego ma dwie strony: dbanie o narzędzia, z których wykonane są części, oraz dbanie o części, gdy znajdą się one w rękach. Obydwa wpływają na spójność, zwłaszcza gdy planujesz zmianę kolejności.
Pielęgnacja formy silikonowej
Forma silikonowa jest narzędziem eksploatacyjnym. Ogólne wytyczne branżowe zwykle podają trwałość około 15 do 25 odlewów, krótszą w przypadku drobnych szczegółów, cienkich elementów lub agresywnych żywic, a czasami dłuższą w przypadku prostych kształtów. Każde nalanie naraża silikon na działanie ciepła i kontaktu chemicznego, więc krawędzie miękną, a szczegóły powierzchni stopniowo zanikają. Dobra obsługa wydłuża żywotność bez przekształcania formy w długoterminowy zasób.
- Delikatnie oczyść wgłębienie po każdym nalaniu i unikaj ostrych narzędzi, które mogą zarysować powierzchnię.
- Nałóż środek antyadhezyjny dostosowany do żywicy, lekkimi, równymi warstwami, aby ułatwić wyjmowanie z formy i ograniczyć rozdarcie.
- Przechowuj formę na płasko w chłodnym i suchym miejscu, z dala od bezpośredniego światła słonecznego i źródeł ciepła.
- Podczas przechowywania trzymaj obie połówki w jednej linii, aby wgłębienie nie opadło ani nie zniekształciło się.
- Przed każdym wylaniem należy sprawdzić linię podziału i cienkie elementy i wycofać formę, gdy nasilają się wypływy lub rozdarcia.
Zachowaj także mistrza. Czysta, dobrze oznaczona matryca umożliwia dostawcy przerobienie formy, gdy pierwsza się zużyje, a także chroni inwestycję poczynioną w przygotowanie powierzchni. Jeśli matryca została wydrukowana, przechowuj ją z dala od wilgoci i silnego światła, aby nie wypaczyła się ani nie odbarwiła.
Dbanie o gotowe części
| Rodzaj żywicy | Przechowywanie i obsługa | Czyszczenie |
|---|---|---|
| Sztywne jak ABS | Przechowywać z dala od długotrwałego narażenia na ciepło | Łagodne mydło i woda, miękka ściereczka |
| Półelastyczny przypominający PP | Unikaj długotrwałego pochylania się | Łagodne mydło i woda |
| Gumowe | Trzymać z dala od olejów i światła słonecznego | Wilgotna szmatka, bez mocnych rozpuszczalników |
| Przezroczysty | Owiń, aby zapobiec zarysowaniu | Miękka, niestrzępiąca się ściereczka, łagodny środek czyszczący |
| Części malowane | Unikaj układania w stosy bez wyściółki | Miękka ściereczka, bez podkładek ściernych |
Odlewane części poliuretanowe mogą z biegiem czasu stać się wrażliwe na wilgoć, ciepło i niektóre rozpuszczalniki, szczególnie w pierwszych dniach po wyjęciu z formy. Pozostawienie części do ostygnięcia w temperaturze pokojowej przed montażem lub malowaniem zmniejsza ryzyko niewielkich przesunięć wymiarowych. W przypadku części, które będą przechowywane przez wiele miesięcy, opakowanie ochronne i stabilne środowisko pomogą zachować kolor i kształt zgodne z zatwierdzoną próbką.
Traktuj formę jako narzędzie o krótkotrwałej żywotności, a mistrza jako opiekuna: obaj decydują o powtarzalności kolejnej partii.
Współpraca z producentem i dostawcą odlewów próżniowych
Dobre wyniki zwykle wynikają z traktowania dostawcy jak partnera inżynieryjnego, a nie automatu z częściami. Krótka rozmowa odprawna na początku często oszczędza kilka dni później. Pytania te pomogą Ci ocenić, czy dostawca odlewów próżniowych jest do tego przygotowany.
- Czy budujesz mastera w domu i jakich technologii do niego używasz?
- Jakie rodziny żywic są dostępne i czy możesz podać typowe właściwości każdej z nich?
- Ile odlewów planujesz na jedną formę i jak radzisz sobie z większymi ilościami?
- Które etapy wykańczania, takie jak malowanie, polerowanie lub teksturowanie, są wykonywane w jednym miejscu?
- Co sprawdzacie i jakie zapisy mogę otrzymać wraz z przesyłką?
- W jaki sposób obsługiwane są zmiany w projekcie po zatwierdzeniu projektu głównego?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. podchodzi do tych kwestii jako producent OEM i ODM. Zespół projektowy firmy przekształca pomysły klientów w praktyczne, atrakcyjne projekty produktów, a jej możliwości obejmują druk 3D z żywicy, nylonu i metalu, zaawansowaną obróbkę skrawaniem, replikację form silikonowych w celu wydajnej produkcji w małych partiach oraz obróbkę powierzchni, taką jak malowanie. Ponieważ te kroki odbywają się na jednej platformie, klient może przejść od projektu do gotowej próbki bez konieczności ponownego wyjaśniania projektu kilku dostawcom.
Jak przygotować przydatne zapytanie
- Model 3D w typowym neutralnym formacie plus rysunek podkreślający krytyczne wymiary.
- Docelowa ilość, rodzina żywic, o której myślisz, oraz wszelkie odniesienia do koloru lub wykończenia.
- Krótka notatka o tym, jak część będzie używana: wystawiana, obsługiwana, montowana, podgrzewana lub zginana.
- Wymagany czas dostawy i to, czy spodziewasz się zmian projektowych pomiędzy partiami.
Kompletne zapytanie pozwala dostawcy zaproponować rozsądną metodę główną, żywicę i plan wykończenia w pierwszej odpowiedzi. Sygnalizuje również, że rozumiesz część, co zwykle prowadzi do bardziej przydatnej rozmowy technicznej. Z biegiem czasu dostawca przechowujący Twoje pliki, historię form i notatki dotyczące wykończenia może szybciej zamawiać ponownie i utrzymywać spójność partii, co jest cichą zaletą współpracy z jednym długoterminowym partnerem.
Podziel się przeznaczeniem części, a nie tylko jej geometrią, a Twój dostawca będzie mógł zalecić lepszą żywicę, wykończenie i plan procesu.
Poznaj usługi odlewania próżniowego Jiaheng
Jeśli jesteś gotowy na przejście od modelu głównego do małej partii części przypominających produkcję, możesz przejrzeć szczegóły usługi, opcje materiałowe i proces projektu na dedykowanej stronie dla Usługi odlewania próżniowego z Jiaheng. Zespół wspiera projekty OEM i ODM i może doradzić w zakresie przygotowania głównego, wyboru żywicy, wykończenia i planowania partii na jednej platformie.
Wyślij plik 3D, docelową ilość i wymagania dotyczące wykończenia, aby rozpocząć rozmowę z zespołem Jiaheng.
Często zadawane pytania dotyczące usług odlewania próżniowego
Jakie są usługi odlewania próżniowego?Odlewanie próżniowe services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Ile części można wyprodukować z jednej formy silikonowej?Ogólne wytyczne często podają około 15 do 25 odlewów na formę, przy czym mniej w przypadku bardzo szczegółowych lub cienkościennych części, a czasami więcej w przypadku prostych kształtów. Jeśli potrzebna jest większa partia, dostawca może wykonać dodatkowe formy i odlewać równolegle. Dokładna liczba zależy od geometrii, żywicy i sposobu obsługi. |
Jaka jest różnica między odlewaniem próżniowym a drukiem 3D?Druk 3D builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Kiedy wybrać odlewanie próżniowe zamiast formowania wtryskowego?Wybierz odlewanie próżniowe, jeśli potrzebujesz szybko około 10 do 30 części, projekt może się jeszcze zmienić, a nie chcesz jeszcze decydować się na twarde narzędzie. Formowanie wtryskowe jest zwykle lepszą metodą, gdy ilości sięgają setek lub tysięcy i gdy potrzebne są dokładne właściwości termoplastyczne do produkcji. |
Jakich tolerancji mogę się spodziewać w przypadku części odlewanych próżniowo?Ogólne wytyczne podają w przybliżeniu plus lub minus 0,2 do 0,3 mm w przypadku małych wymiarów, przy większych częściach wykazujących proporcjonalnie większe różnice. Skurcz żywicy i ruch formy odgrywają rolę. Jeśli element wymaga mocniejszego dopasowania, dostawca może go obrobić po odlaniu, dlatego należy wyraźnie zaznaczyć na rysunku wymiary krytyczne. |
Jakie materiały są dostępne do odlewania próżniowego?Typowe opcje obejmują sztywną żywicę przypominającą ABS, półelastyczną żywicę przypominającą PP, żywicę gumopodobną w kilku poziomach twardości, żywicę przezroczystą, żywicę wysokotemperaturową i żywicę trudnopalną. Kolory można pigmentować w żywicy lub nakładać poprzez malowanie. Twój dostawca może polecić rodzinę po zapoznaniu się z przeznaczeniem danej części. |
Czy części odlewane próżniowo można malować lub teksturować?Tak. Części odlewane można szlifować, gruntować i malować, a teksturę można wbudować w matrycę, aby przenieść ją na każdy odlew. Powszechne są również tampodruk, znakowanie laserowe i polerowanie przezroczystych części. Uzgodnij cele wykończenia przed wykonaniem wzorca, tak aby przygotowanie powierzchni odpowiadało ostatecznemu wyglądowi. |
Co powinienem wysłać, aby otrzymać wycenę odlewu próżniowego?Wyślij model 3D, rysunek z wymiarami krytycznymi, docelową ilością, preferowaną rodziną żywicy, numerem referencyjnym koloru lub wykończenia oraz terminem dostawy. Krótka notatka na temat sposobu użytkowania części pomaga inżynierom wybrać odpowiednią metodę. Bardziej kompletne informacje ograniczają konieczność powtarzania odpowiedzi i przyspieszają udzielenie pierwszej odpowiedzi. |
Przejrzysty szablon, określone wykończenie i realistyczna ilość to trzy elementy, które najbardziej usprawniają projekt odlewu próżniowego.
Informacje kontaktowe
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
DODAJ
-

Budynek 7, nr 188, sekcja Hongni ulicy Zha Wang Road, dzielnica Danghu, miasto Pinghu, miasto Jiaxing, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Producenci zintegrowanych inteligentnych platform produkcyjnych OEM/ODM
